

থ্রেড রোলিং ও ট্যাপিং
ব্ল্যাঙ্কে থ্রেড চেপে বসান, অথবা গর্তে কেটে বা চেপে থ্রেড করুন
থ্রেড রোলিং খাঁজকাটা ডাইয়ের মাঝে স্ক্রুর ব্ল্যাঙ্কে থ্রেড চেপে বসায়, কোনো ধাতু কেটে না ফেলে। ট্যাপিং ট্যাপ নামের টুল দিয়ে গর্তের ভেতরে মিলিয়ে থ্রেড বানায়। দুটো মিলে স্ক্রুর গল্প শেষ করে: তার (3.4), মাথা (3.5), আর এখন থ্রেড।
যেভাবে কাজ করে
ব্ল্যাঙ্ক দিন। কোল্ড হেডিং (পাঠ 3.5) থেকে আসা মাথাওয়ালা ব্ল্যাঙ্ক দুটি শক্ত করা ইস্পাতের ডাইয়ের মাঝে পড়ে। ডাইয়ের মুখে থ্রেডের আকারে তির্যক খাঁজ থাকে।
রোল করুন। একটি ডাই স্থির থাকে, অন্যটি তার পাশ দিয়ে সরে যায়। ব্ল্যাঙ্ক দুয়ের মাঝে গড়ায়, খাঁজগুলো তার পৃষ্ঠে চেপে বসে; ধাতু খাঁজের মাঝ দিয়ে ওপরে উঠে থ্রেডের চূড়া গড়ে।
বেরিয়ে আসে একটি স্ক্রু। একটিমাত্র পাসে, সাধারণত সেকেন্ডের ভগ্নাংশে, থ্রেড সম্পূর্ণ হয়। কোনো ধাতু সরে না, তাই থ্রেডের বাইরের মাপ আগের ব্ল্যাঙ্কের চেয়ে বড় হয়।
গর্ত ড্রিল করুন। ভেতরের থ্রেডের জন্য প্রথমে থ্রেডের মাপের চেয়ে সামান্য ছোট গর্ত ড্রিল করা হয় (ট্যাপ ড্রিল সাইজ)।
ট্যাপ ঘুরিয়ে ঢোকান। ট্যাপ (স্ক্রুর মতো আকারের শক্ত টুল) গর্তে ঘুরিয়ে ঢোকানো হয়। কাটিং ট্যাপ থ্রেড কাটে এবং চিপ তৈরি করে; ফর্ম ট্যাপে কাটার ধার নেই, বরং দেয়ালে থ্রেড চেপে বসায়।
বের করে আনুন। ট্যাপ উল্টো ঘুরিয়ে খুলে আনা হয়, ভেতরের থ্রেড বোল্টের জন্য তৈরি থাকে।
মূল তথ্য
- উপাদান
- রোলিং: নমনীয় ধাতু, যেমন ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, পিতল, টাইটানিয়াম। ট্যাপিং: মেশিন করা যায় এমন প্রায় সব ধাতু ও প্লাস্টিক
- সাধারণ অংশ
- স্ক্রু, বোল্ট, স্টাড, থ্রেডেড রড (রোল করা); ইঞ্জিন ব্লক, হাউজিং ও নাটে থ্রেডেড গর্ত (ট্যাপ করা)
- অংশের আকার
- রোল করা থ্রেড প্রায় 1 mm থেকে কয়েক দশ মিলিমিটার; ট্যাপ 1 mm-এর কম থেকে প্রায় 50 mm, বড়গুলো অন্য উপায়ে কাটা হয়
- নির্ভুলতা
- থ্রেড টলারেন্স ক্লাস সাধারণত মাপ মিলিমিটারের কয়েক শতাংশের মধ্যে রাখে
- পৃষ্ঠের মান
- রোল করা থ্রেড: মসৃণ ও চকচকে। কাটা থ্রেড: সামান্য খসখসে, টুলের দাগসহ
- কোন ব্যাচ আকারে মানানসই
- রোলিং: হাজার থেকে লক্ষ লক্ষ। ট্যাপিং: হাতে একটি গর্ত থেকে স্বয়ংক্রিয় মেশিনে লক্ষ লক্ষ পর্যন্ত
- টুলিং ও মেশিনের খরচ
- রোলিং ডাই: জোড়াপ্রতি কয়েকশো থেকে কয়েক হাজার ডলার। ট্যাপ: প্রতিটি কয়েক থেকে কয়েক দশ ডলার
- গতি
- রোলিং: প্রায়ই মিনিটে কয়েকশো অংশ। ট্যাপিং: মেশিনে প্রতি গর্তে কয়েক সেকেন্ড
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- রোল করা থ্রেড বেশি শক্ত: গ্রেন থ্রেড বরাবর চলে এবং পৃষ্ঠ ওয়ার্ক-হার্ডেন হয়
- রোলিং ও ফর্ম ট্যাপিংয়ে চিপ নেই, ধাতুও নষ্ট হয় না
- খুব দ্রুত এবং প্রতি অংশে সস্তা
- ট্যাপ সস্তা এবং প্রায় যেকোনো মেশিনে বা হাতে চলে
সীমাবদ্ধতা
- রোলিংয়ে নমনীয় ধাতু ও নিখুঁত মাপের ব্ল্যাঙ্ক লাগে
- রোলিং বাইরের থ্রেডের জন্য; গর্তে বরং ট্যাপিং লাগে
- ট্যাপ গর্তের ভেতরে ভেঙে যেতে পারে, বিশেষ করে ছোটগুলো, আর বের করা কঠিন
- কাটিং ট্যাপ চিপ ফেলে, যা সরাতে হয়, বিশেষ করে অন্ধ গর্তে
কোথায় ব্যবহৃত হয়
- ফাস্টেনারস্ক্রু, বোল্ট, স্টাড, থ্রেডেড রড
- অটোমোটিভহুইল স্টাড, ইঞ্জিন বোল্ট, ইঞ্জিন ব্লক ও গিয়ারবক্সে ট্যাপ করা গর্ত
- মহাকাশফ্যাটিগ প্রতিরোধের জন্য রোল করা থ্রেডের উচ্চ-শক্তির বোল্ট
- যন্ত্রপাতিফ্রেম, হাউজিং ও ব্র্যাকেটে ট্যাপ করা মাউন্টিং গর্ত
- প্লাম্বিংথ্রেডেড ফিটিং ও পাইপের প্রান্ত
কীভাবে চিনবেন
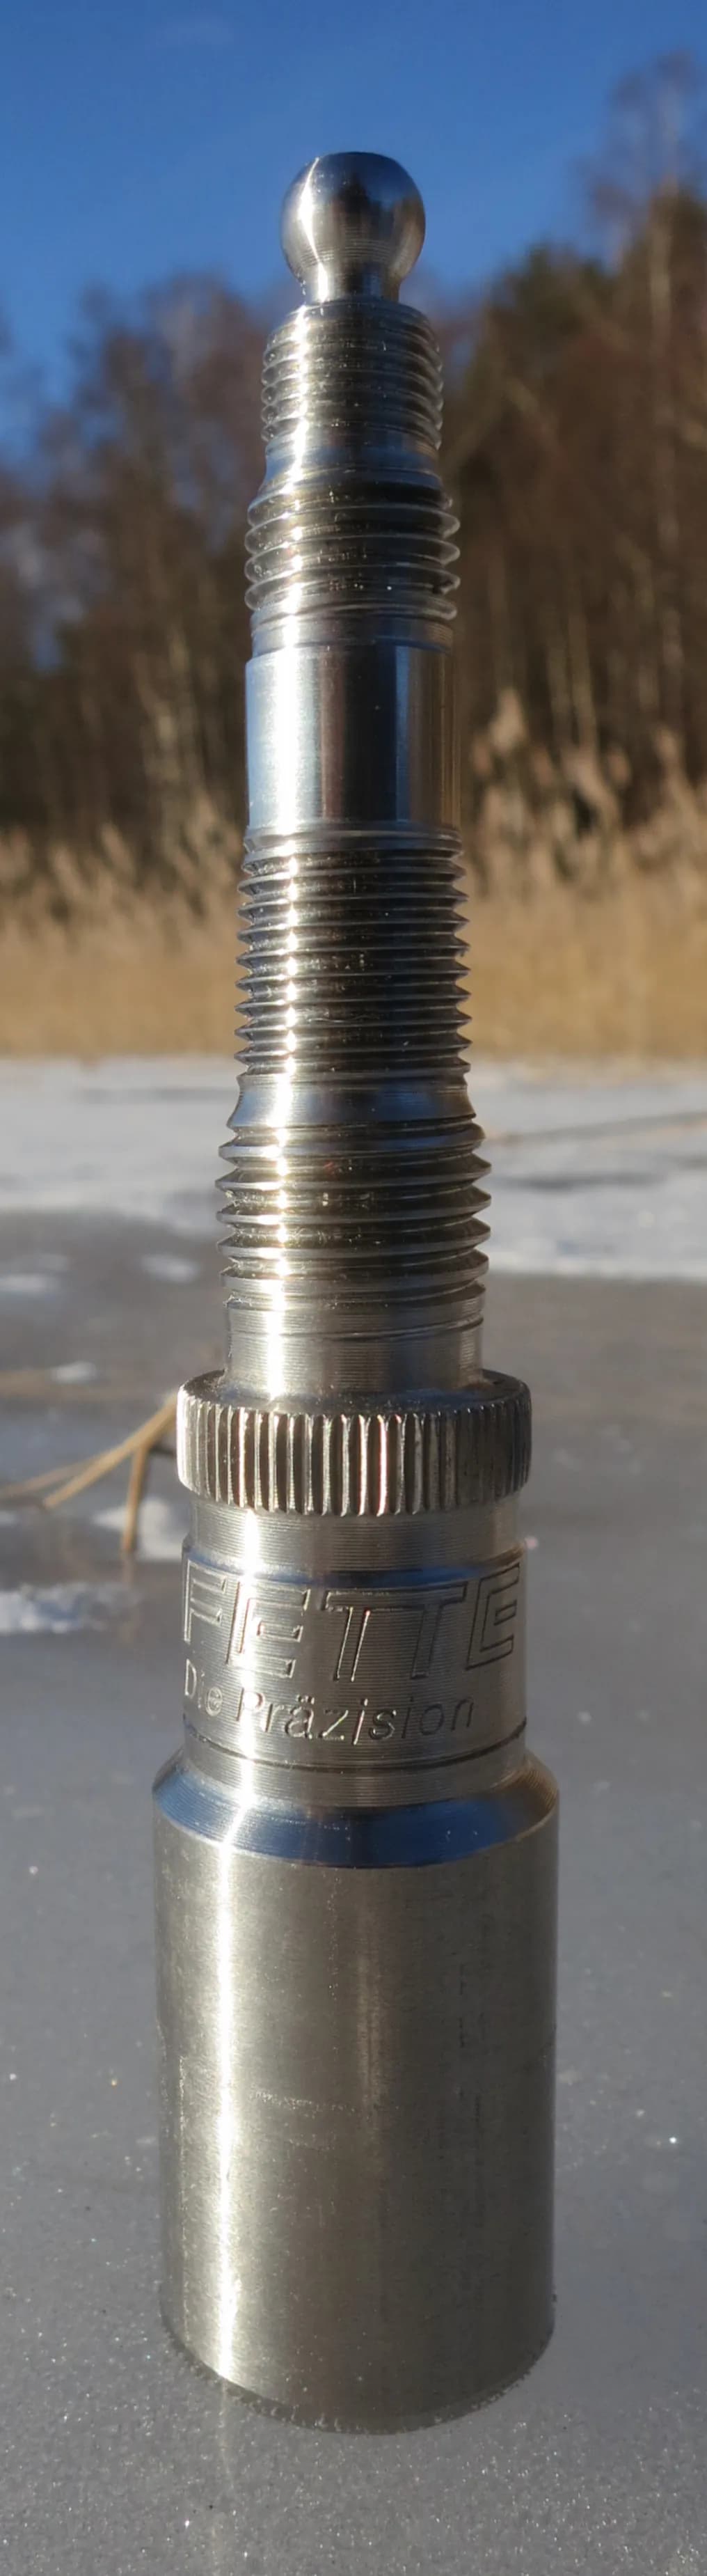
- রোল করা থ্রেড: মসৃণ, চকচকে চূড়া, কখনো একেবারে মাথায় হালকা জোড়ের দাগ।
- রোল করা থ্রেড: থ্রেডের বাইরের অংশ পাশের সাদা শ্যাঙ্কের চেয়ে চওড়া।
- কাটা থ্রেড (ট্যাপ বা লেদ): সূক্ষ্ম টুলের দাগ, কখনো থ্রেডের শুরুতে ছোট বার।
- ফর্ম-ট্যাপ করা গর্ত: চিপের দাগহীন মসৃণ থ্রেড, প্রায়ই প্রতিটি চূড়ায় সূক্ষ্ম ফাটা রেখা।
তুলনা করুন
দেখুন
Haas Automation, Inc. · ট্যাপের ধরন, ট্যাপ ড্রিল সাইজ এবং CNC মেশিনে ট্যাপিং
Mr. G-Code Machining · কাটিং ও ফর্ম ট্যাপিং পাশাপাশি
TeskerMFG · কাজ করছে একটি থ্রেড রোলিং মেশিন
TR Fastenings · দ্রুত গতিতে থ্রেড রোল করছে একটি ফাস্টেনার কারখানা
আসল ছবি দেখুন
- Wikipedia: Threading (manufacturing) — থ্রেড কাটা ও রোলিংয়ের পদ্ধতি, ছবিসহ
- Wikipedia: Tap and die — ট্যাপ, ডাই এবং কাটা ও ফর্ম ট্যাপের প্রস্থচ্ছেদ
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- থ্রেড রোলিং খাঁজকাটা ডাইয়ের মাঝে ব্ল্যাঙ্কে থ্রেড চেপে বসায়, চিপ ছাড়াই।
- ট্যাপিং ড্রিল করা গর্তের ভেতরে মিলিয়ে থ্রেড বানায়, কেটে বা চেপে।
- রোল করা থ্রেড কাটা থ্রেডের চেয়ে শক্ত, কারণ ধাতুর গ্রেন থ্রেড বরাবর চলে।
বাল্ক ফর্মিং-এ আরও
সব 100টি প্রক্রিয়া
 3.1শর্টফোর্জিং (ওপেন-ডাই ও ক্লোজড-ডাই)সমতল বা আকৃতির ডাইয়ের মাঝে গরম ধাতু চাপাপাঠটি খুলুন
 3.2রোলিংঘূর্ণায়মান রোলের ফাঁকের মধ্য দিয়ে ধাতু টানাপাঠটি খুলুন
 3.3এক্সট্রুশন (অ্যালুমিনিয়াম প্রোফাইল ও প্লাস্টিক পাইপ)ধাতু বা প্লাস্টিককে আকৃতিযুক্ত ডাইয়ের ভেতর দিয়ে ঠেলা হয়পাঠটি খুলুন
 3.4ওয়্যার ড্রয়িংএকটি রড ক্রমশ ছোট ডাইয়ের ভেতর দিয়ে টানুনপাঠটি খুলুন
 3.5কোল্ড হেডিংতার কেটে ব্ল্যাঙ্ক বানানো ও ঠান্ডা অবস্থায় মাথা পাঞ্চ করাপাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।