

টার্নিং (লেদ)
অংশ ঘোরে; একক-ধারের টুল তা কাটে
টার্নিং গোল অংশ বানায়: লেদ (যে মেশিন ওয়ার্কপিস ঘোরায়) একটি বার ঘোরায়, আর একটি ধারালো টুল তার গা বেয়ে সরে উপাদান চেঁছে ফেলে। কাঠের ব্যাট, টেবিলের পায়া এবং বৈদ্যুতিক মোটরের ভেতরের ইস্পাতের শাফট, সবই টার্ন করা। অংশে নিখুঁত ব্যাস দেওয়ার এটাই প্রচলিত উপায়।
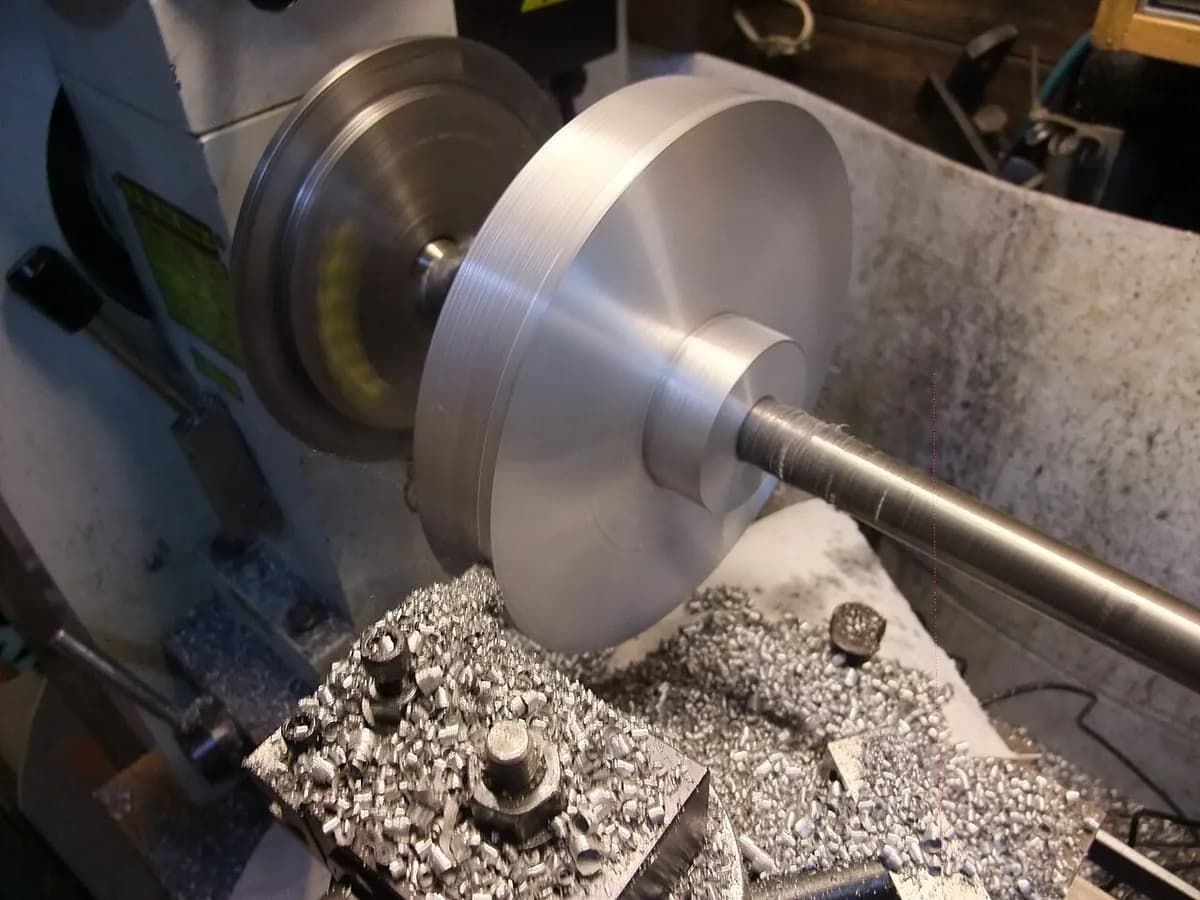
এক মিনিটে টার্নিং (লেদ), MecMade-এর পক্ষ থেকে
যেভাবে কাজ করে
অংশ আটকান। বারটি হেডস্টকে, অর্থাৎ লেদের মোটরের দিকে, চাকে (চোয়ালওয়ালা ঘূর্ণায়মান ক্ল্যাম্প) ধরা হয়। টেলস্টক সেন্টার (দূর প্রান্তের সূচালো সাপোর্ট) লম্বা অংশকে স্থির রাখে।
ঘোরান। স্পিন্ডল অংশটি ঘোরায়, সাধারণত মিনিটে কয়েকশো থেকে কয়েক হাজার rpm (প্রতি মিনিটে ঘূর্ণন)। ছোট ব্যাস ও নরম ধাতু বেশি দ্রুত ঘোরে।
কাটার গভীরতা ঠিক করুন। টুল অক্ষের দিকে কাটার গভীরতা (কতটা গভীরে কামড় বসায়) পরিমাণ এগোয়, রাফিংয়ে সাধারণত 1–4 mm আর ফিনিশিং পাসে 0.1–0.5 mm।
টুলকে এগিয়ে দিন। ক্যারেজ (টুল ধরে রাখা চলমান অংশ) টুলকে অক্ষের সমান্তরালে ফিড রেটে সরায়, সাধারণত প্রতি ঘূর্ণনে 0.05–0.5 mm।
চিপ ছাড়িয়ে নিন। টুল বাইরের স্তরকে চিপ হিসেবে কেটে নেয় এবং পেছনে ছোট, নিখুঁত গোল ব্যাস রেখে যায়। একই লেদ প্রান্ত সমতল করতে (ফেসিং) এবং খাঁজ বা থ্রেড কাটতেও পারে। এটি বোর করতে (ভেতর থেকে গর্ত বড় করা) এবং পার্ট অফ করতে (তৈরি অংশ কেটে আলাদা করা) পারে।
মূল তথ্য
- উপাদান
- প্রায় সব ধাতু (ইস্পাত, অ্যালুমিনিয়াম, পিতল, টাইটানিয়াম), সঙ্গে প্লাস্টিক ও কাঠ
- সাধারণ অংশ
- শাফট, পিন, বুশিং (হাতা), পুলি, থ্রেডেড ফিটিং, নব
- অংশের আকার
- 1 mm-এর কম আড়ের ঘড়ির অংশ থেকে কয়েক মিটার লম্বা রোল ও শাফট পর্যন্ত
- নির্ভুলতা
- ব্যাসে সাধারণত ±0.01–0.05 mm; যত্ন নিলে প্রায় ±0.005 mm
- পৃষ্ঠের মান
- সাধারণত Ra 0.8–3.2 µm (Ra = গড় রাফনেস; 1 µm হলো মিলিমিটারের হাজার ভাগের এক ভাগ), সূক্ষ্ম ফিড দাগসহ
- কোন ব্যাচ আকারে মানানসই
- একক অংশ থেকে লক্ষ লক্ষ; বার ফিডারসহ স্বয়ংক্রিয় লেদ বেশি পরিমাণে মানুষ ছাড়াই চলে
- টুলিং ও মেশিনের খরচ
- ইনসার্ট (বদলানো যায় এমন কার্বাইড টুলের ডগা) প্রতিটি কয়েক ডলার; লেদের দাম কয়েক হাজার ডলার (ম্যানুয়াল) থেকে কয়েক দশ বা শত হাজার (CNC, কম্পিউটার-নিয়ন্ত্রিত)
- গতি
- ছোট অংশে কয়েক সেকেন্ড থেকে কয়েক মিনিট; বড় শাফটে কয়েক ঘণ্টা
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- খুব নিখুঁত ব্যাস, সবই একই অভিন্ন অক্ষে
- কাটা যায় এমন প্রায় সব উপাদানে কাজ করে
- সস্তা, প্রচলিত টুল; অংশ-নির্দিষ্ট টুলিং লাগে না
- বার ফিডার ও CNC দিয়ে স্বয়ংক্রিয় করা সহজ
সীমাবদ্ধতা
- শুধু গোল আকার, যদি না লেদে ঘুরন্ত টুলও থাকে
- বারের একটি অংশ চিপে পরিণত হয় (পুনর্ব্যবহারযোগ্য, তবু অপচয়)
- লম্বা, সরু অংশ সাপোর্ট না দিলে বেঁকে যায় ও কাঁপে
- লক্ষ লক্ষ সরল অংশের জন্য ফর্মিং (কোল্ড হেডিং) দ্রুত এবং কম অপচয়ী
কোথায় ব্যবহৃত হয়
- অটোমোটিভশাফট, হুইল হাব, ব্রেক ডিস্ক, ভালভের অংশ
- মহাকাশল্যান্ডিং গিয়ারের অংশ, ইঞ্জিন শাফট, হাইড্রলিক ফিটিং
- জ্বালানি ও ভারী শিল্পটারবাইন রোটর, পাম্প শাফট, ইস্পাত কলের রোল
- চিকিৎসাবোন স্ক্রু, ইমপ্লান্ট পিন, ডেন্টাল ইমপ্লান্ট
- দৈনন্দিন পণ্যকলমের খোল, নব, আসবাবের পায়া, ব্যাট
কীভাবে চিনবেন
- গোল পৃষ্ঠ ঘিরে সূক্ষ্ম, সমান দূরত্বের বলয় বা সর্পিল: টুলের ফিড দাগ।
- সমতল প্রান্তে কেন্দ্র ঘিরে বৃত্তের নকশা, কখনো মাঝখানে ছোট খোঁচা বা ঘূর্ণি রয়ে যায়।
- ধাপ, খাঁজ, চ্যামফার (কিনারার ছোট ঢালু) ও থ্রেড, সবই একটি অক্ষে নিখুঁতভাবে সারিবদ্ধ।
তুলনা করুন
দেখুন
RAPID DIRECT · CNC টার্নিং কীভাবে কাজ করে তার সহজ ব্যাখ্যা
WWU Engineering and Design · ম্যানুয়াল লেদে দেখানো মূল কাজগুলো
Haas Automation · বড় CNC লেদে ভারী রাফিং কাট, আসল চিপসহ
GlacernMachineTools · CNC লেদে সিরিজ উৎপাদন কেমন দেখায়
আসল ছবি দেখুন
- Wikipedia: Lathe — পুরোনো ও আধুনিক লেদের মুক্ত লাইসেন্সের ছবি
- Wikipedia: Lathe center — লাইভ সেন্টার ও সেন্টারের মাঝে টার্নিং
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- অংশ ঘোরে আর টুল সরে: তাই টার্নিং গোল আকার বানায়।
- তিনটি সেটিং প্রতিটি কাট নিয়ন্ত্রণ করে: স্পিন্ডল স্পিড, ফিড ও কাটার গভীরতা।
- সর্পিল ফিড দাগ এবং একই অক্ষে থাকা বৈশিষ্ট্য দেখেই টার্ন করা অংশ চেনা যায়।
মেশিনিং-এ আরও
সব 100টি প্রক্রিয়া
 5.2শর্টমিলিংএকটি ঘূর্ণায়মান বহু-ধারের কাটার স্থির অংশের ওপর দিয়ে চলেপাঠটি খুলুন
 5.3শর্টড্রিলিংঘূর্ণায়মান টুইস্ট ড্রিল অংশে ঢুকে যায়পাঠটি খুলুন
 5.4ব্রোচিংদাঁতওয়ালা লম্বা একটি দণ্ড এক টানে ভেতর দিয়ে বা ওপর দিয়ে টানা হয়পাঠটি খুলুন
 5.5গিয়ার কাটিং (হবিং, শেপিং)হব বা শেপার কাটার গিয়ারের দাঁত তৈরি করেপাঠটি খুলুন
 5.6নার্লিংশক্ত করা চাকা ঘুরন্ত অংশে গ্রিপের নকশা চেপে বসায়পাঠটি খুলুন
 5.7গ্রাইন্ডিংশক্ত কণার দ্রুত চাকা পৃষ্ঠ চেঁছে ফেলেপাঠটি খুলুন
 5.8হোনিংপাথর গর্তের ভেতরে ঘোরে ও ঘষেপাঠটি খুলুন
 5.9সুপারফিনিশিং ও পলিশিংসূক্ষ্ম পাথর বা বাফ শেষ অণুবীক্ষণিক চূড়াগুলো সরিয়ে দেয়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।