

নার্লিং
শক্ত করা চাকা ঘুরন্ত অংশে গ্রিপের নকশা চেপে বসায়
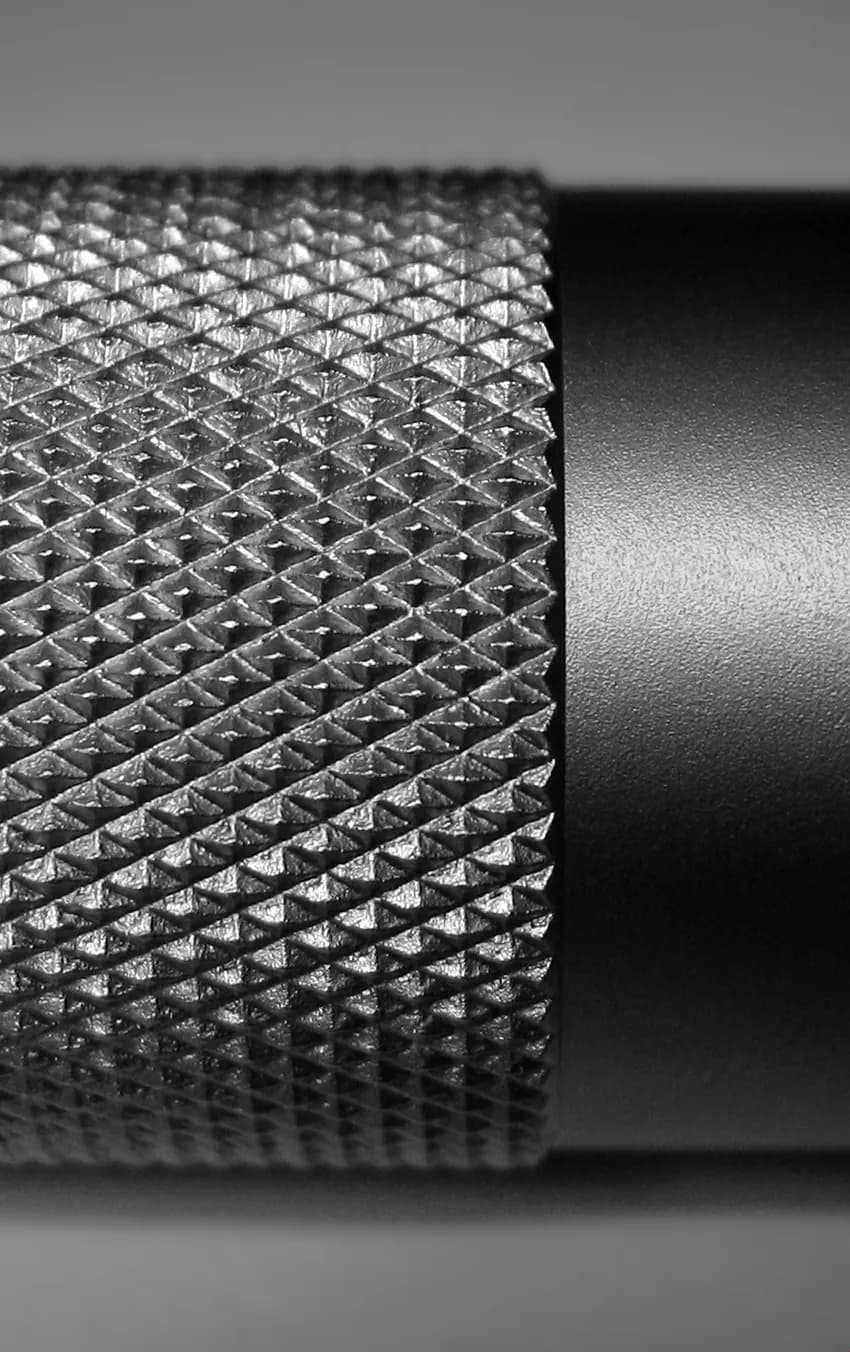
নার্লিং গোল অংশের পৃষ্ঠে ক্ষুদ্র খাঁজের নকশা গড়িয়ে বসায়, যাতে আপনার আঙুল ধরতে পারে। বারবেলের গ্রিপ, থাম্ব স্ক্রু ও নির্ভুল স্ক্রুড্রাইভারের হাতলে এটি দেখা যায়। এটি সস্তা ও দ্রুত, আর সাধারণত টার্নিংয়ের ঠিক পরে লেদেই করা হয়।
যেভাবে কাজ করে
ব্ল্যাংক তৈরি। দণ্ডটি প্রথমে নার্লের পিচ (খাঁজের দূরত্ব) অনুযায়ী ব্যাসে টার্ন করা হয়। শেষে একটি ছোট চ্যামফার (ঢালু কিনারা) চাকা পরিষ্কারভাবে শুরু করতে সাহায্য করে।
চাকা চেপে বসানো। অংশ ধীরে ঘুরলে সূক্ষ্ম দাঁতওয়ালা শক্ত ইস্পাতের চাকা পৃষ্ঠের গায়ে জোরে চাপা হয়। সোজা দাঁতে সোজা খাঁজ হয়; উল্টো দিকে হেলানো দাঁতের দুটি চাকায় হীরার নকশা হয়।
ধাতু খাঁজে প্রবাহিত হয়। প্রতিটি দাঁত ধাতু কাটার বদলে পাশে ঠেলে দেয়, আর সেই ধাতু দাঁতের মাঝে উঠে আসে। এটিই ফর্ম নার্লিং: এতে চিপ হয় না, কিন্তু ব্যাস সামান্য বাড়ে।
নকশাকে মিলতে দেওয়া। প্রথম ঘূর্ণনে দাঁতগুলোকে নিজের খাঁজে ফিরে আসতে হয় যাতে নকশা নিজের সঙ্গে সমানভাবে মেলে। পরিধি পিচ দিয়ে সমানভাবে ভাগ না হলে ডাবল ট্র্যাকিং হয়: এলোমেলো, দ্বিগুণ নকশা।
অংশ বরাবর ফিড দেওয়া। টুল প্রচুর তেলসহ দণ্ড বরাবর চলে যতক্ষণ না পুরো ফালি নার্ল হয়, কখনও পুরো গভীরতার জন্য দুই পাসে। শেষে কিনারাগুলো ডিবার করা হয় (ধারালো টুকরো সরানো)।
মূল তথ্য
- উপাদান
- বেশির ভাগ নমনীয় (সহজে আকার বদলায় এমন) ধাতু: ইস্পাত, স্টেইনলেস স্টিল, অ্যালুমিনিয়াম, পিতল; কিছু প্লাস্টিকও। নরম ধাতু সবচেয়ে সহজে নার্ল হয়
- সাধারণ অংশ
- নব, থাম্ব স্ক্রু, যন্ত্রের হাতল, বারবেলের গ্রিপ, গর্তে চাপা পিন ও ইনসার্ট
- অংশের আকার
- সাধারণত কয়েক মিলিমিটার থেকে প্রায় 100 মিমি চওড়া গোল অংশ
- নির্ভুলতা
- নার্ল করা ব্যাসে প্রায় ±0.1 মিমি; নির্দিষ্ট মাপের চেয়ে পিচ, সাধারণত প্রায় 0.5–2 মিমি, বেশি গুরুত্বপূর্ণ
- পৃষ্ঠের মান
- টেক্সচার করা গ্রিপ পৃষ্ঠ; গড়ানো খাঁজ মসৃণ ও সামান্য চকচকে দেখায়
- কোন ব্যাচ আকারে মানানসই
- যেকোনো: হাতে চালানো লেদে একটি অংশ থেকে স্বয়ংক্রিয় লেদে লক্ষ লক্ষ
- টুলিং ও মেশিনের খরচ
- কম: একটি হোল্ডার ও চাকার দাম কয়েক দশ থেকে কয়েক শো ডলার এবং বিদ্যমান লেদে বসে
- গতি
- প্রতি অংশে কয়েক সেকেন্ড থেকে এক মিনিট, টার্নিংয়ের একই সেটআপে
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- সস্তা টুলিং যা যেকোনো লেদে বসে, টার্নিংয়ের একই সেটআপে ব্যবহার করা যায়
- দ্রুত: একটি ফালি কয়েক সেকেন্ডে হয়
- ফর্ম নার্লিংয়ে চিপ হয় না এবং খাঁজ ওয়ার্ক-হার্ডেন হয় (বিকৃত হয়ে শক্ত হয়)
- নার্ল করা ফালি একটি পিন বা ইনসার্টকে গর্তে আটকেও দিতে পারে
সীমাবদ্ধতা
- ফর্ম নার্লিং জোরে চাপে, তাই পাতলা নল চুরমার বা বাঁকা হতে পারে; কাট নার্লিং (হেলানো চাকা যা চিপ চেঁছে) অনেক কম চাপ দেয়
- ব্যাস একটু বাড়ে, তাই ব্ল্যাংকের মাপ সেই হিসেবে ঠিক করতে হয়
- ব্যাস পিচের সঙ্গে না মিললে নকশা ডাবল-ট্র্যাক করে
- শক্ত বা ভঙ্গুর উপাদানে নার্লিং ভালো হয় না এবং চাকা ক্ষয় হয়
কোথায় ব্যবহৃত হয়
- হাতের যন্ত্রস্ক্রুড্রাইভার ও ফাইলের হাতল, ট্যাপ রেঞ্চ
- ফিটনেসবারবেল ও ডাম্বেলের গ্রিপ
- যন্ত্র ও যন্ত্রপাতিথাম্ব স্ক্রু, সমন্বয়ের নব, মাইক্রোমিটারের থিম্বল
- অ্যাসেম্বলিপ্লাস্টিক বা অ্যালুমিনিয়ামে আটকে যাওয়া প্রেস-ফিট পিন ও থ্রেডেড ইনসার্ট
- ভোগ্যপণ্যটর্চের বডি, কলমের ব্যারেল, অডিও যন্ত্রের ভলিউম নব
কীভাবে চিনবেন
- গোল অংশে জড়ানো ক্ষুদ্র হীরার নিয়মিত জাল বা সোজা খাঁজ।
- গড়ানো খাঁজের মাথা সামান্য গোল ও চকচকে; কাট নার্ল আরও স্পষ্ট ও ধারালো দেখায়।
- নার্ল করা ফালি প্রায়ই পাশের সাধারণ ব্যাসের চেয়ে সামান্য উঁচু (বড়), শেষে ছোট চ্যামফারসহ।
- নকশায় লেপটে যাওয়া, দ্বিগুণ হওয়া জায়গা ডাবল ট্র্যাকিংয়ের লক্ষণ।
তুলনা করুন
দেখুন
shop and math · নতুনদের ব্যাখ্যা, তারপর লেদে ডেমো
jlinks101 · হাতে চালানো লেদে হীরার নকশা তৈরি হওয়ার ক্লোজ-আপ
Mike Levy · কাট নার্লিং ফর্ম নার্লিং থেকে কীভাবে আলাদা
Mazatrol Tips and Tricks · CNC লেদের প্রোগ্রামে একটি ধাপ হিসেবে নার্লিং
আসল ছবি দেখুন
- উইকিপিডিয়া: Knurling — সোজা, কোণাকুনি ও হীরার নকশা এবং তাদের ব্যবহার, কিছু ছবিসহ
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- নার্লিং গোল পৃষ্ঠে গ্রিপের নকশা গড়িয়ে বসায়; ফর্ম নার্লিংয়ে চিপ হয় না।
- নকশা পরিধিতে সমানভাবে ভাগ হতে হবে, নইলে ডাবল-ট্র্যাক করে।
- ফর্ম নার্লিং ব্যাস বাড়ায়; কাট নার্লিং চিপ চেঁছে এবং অনেক কম চাপ দেয়।
মেশিনিং-এ আরও
সব 100টি প্রক্রিয়া
 5.1শর্টটার্নিং (লেদ)অংশ ঘোরে; একক-ধারের টুল তা কাটেপাঠটি খুলুন
 5.2শর্টমিলিংএকটি ঘূর্ণায়মান বহু-ধারের কাটার স্থির অংশের ওপর দিয়ে চলেপাঠটি খুলুন
 5.3শর্টড্রিলিংঘূর্ণায়মান টুইস্ট ড্রিল অংশে ঢুকে যায়পাঠটি খুলুন
 5.4ব্রোচিংদাঁতওয়ালা লম্বা একটি দণ্ড এক টানে ভেতর দিয়ে বা ওপর দিয়ে টানা হয়পাঠটি খুলুন
 5.5গিয়ার কাটিং (হবিং, শেপিং)হব বা শেপার কাটার গিয়ারের দাঁত তৈরি করেপাঠটি খুলুন
 5.7গ্রাইন্ডিংশক্ত কণার দ্রুত চাকা পৃষ্ঠ চেঁছে ফেলেপাঠটি খুলুন
 5.8হোনিংপাথর গর্তের ভেতরে ঘোরে ও ঘষেপাঠটি খুলুন
 5.9সুপারফিনিশিং ও পলিশিংসূক্ষ্ম পাথর বা বাফ শেষ অণুবীক্ষণিক চূড়াগুলো সরিয়ে দেয়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।