

বালির ছাঁচে ঢালাই
ঠাসা বালিতে তৈরি গহ্বরে ধাতু ঢালা হয়; বালি ভেঙে সরানো হয়
স্যান্ড কাস্টিং ঠাসা বালিতে গড়া একটি ফাঁপা জায়গায় গলিত ধাতু ঢেলে ধাতব অংশ বানায়। ইঞ্জিন ব্লক, ম্যানহোলের ঢাকনা ও পাম্প হাউজিং সাধারণ উদাহরণ। এটি সবচেয়ে পুরোনো কাস্টিং পদ্ধতিগুলোর একটি এবং আজও সবচেয়ে বেশি ব্যবহৃত, কারণ মোল্ড সস্তা এবং প্রায় যেকোনো মাপ সম্ভব।
এক মিনিটে বালির ছাঁচে ঢালাই, MecMade-এর পক্ষ থেকে
যেভাবে কাজ করে
প্যাটার্ন বানান। প্যাটার্ন কাঠ, প্লাস্টিক বা ধাতুতে অংশটির পূর্ণ মাপের নকল। এটি সামান্য বড় করে বানানো হয়, কারণ ঠান্ডা হওয়ার সময় ধাতু সংকুচিত হয়।
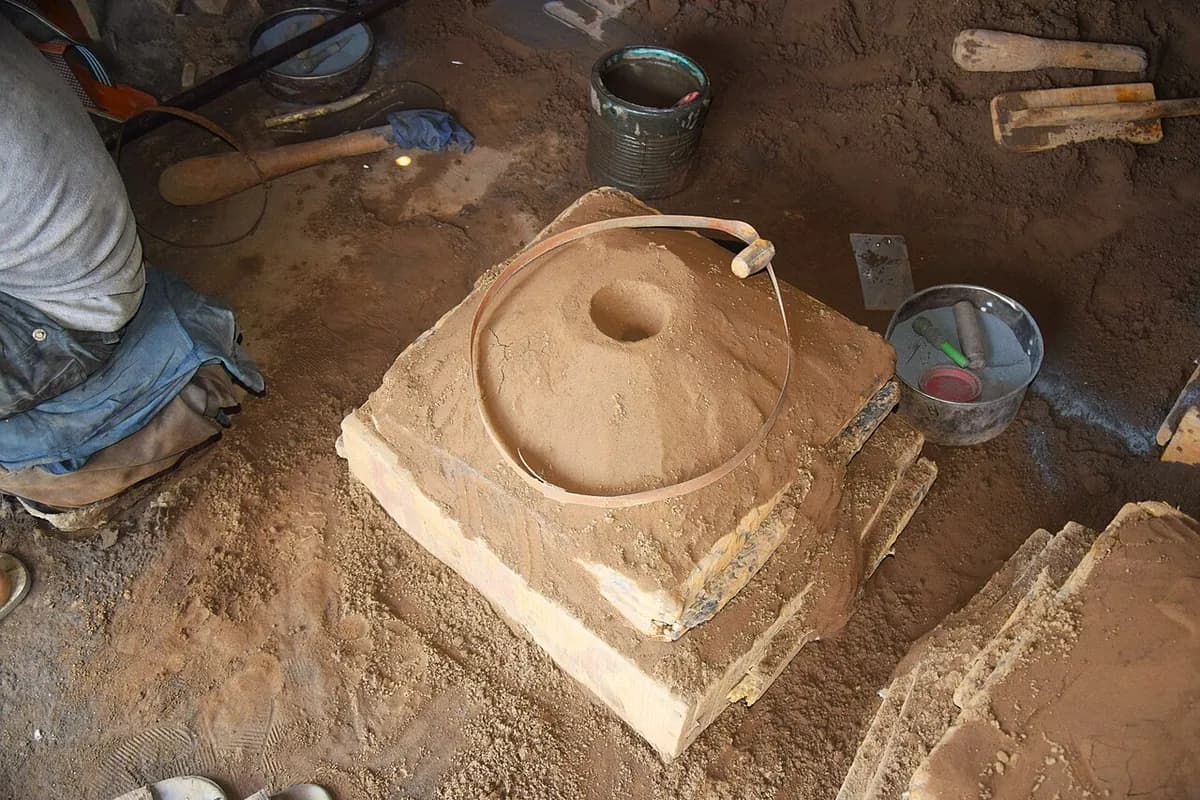
চারপাশে বালি ঠাসুন। প্যাটার্ন ফ্লাস্ক নামের দুই অংশের বাক্সে বসে। কাদামাটি ও পানির সঙ্গে মেশানো বালি (গ্রিন স্যান্ড) বা রেজিন বাইন্ডারসহ বালি এর চারপাশে র্যাম করা (জোরে চেপে ঠাসা) হয়, যতক্ষণ না তা আকার ধরে রাখে।
প্যাটার্ন সরান, কোর বসান, মোল্ড বন্ধ করুন। ওপরের অর্ধেক (কোপ) নিচের অর্ধেক (ড্র্যাগ) থেকে তুলে নেওয়া হয় এবং প্যাটার্ন টেনে বের করা হয়, একটি গহ্বর রেখে। ভেতরের গর্ত বানাতে একটি কোর (শক্ত করা বালির ইনসার্ট) বসানো হয়, চ্যানেল কাটা হয়, আর অর্ধেক দুটি আবার বন্ধ করা হয়। যেখানে তারা মেলে সেই জোড়টি পার্টিং লাইন।
ঢালুন। গলিত ধাতু একটি ল্যাডল থেকে পাউরিং কাপে ঢালা হয়। তা স্প্রু (উল্লম্ব চ্যানেল) বেয়ে নামে, রানার (আনুভূমিক চ্যানেল) বরাবর চলে এবং গহ্বর ভরে।
জমতে দিন। ছোট অংশের জন্য ঠান্ডা হতে কয়েক মিনিট লাগে, আর খুব বড় অংশের জন্য কয়েক ঘণ্টা, এমনকি কয়েক দিন। রাইজার (বাড়তি ধাতুর ভাণ্ডার) অংশ সংকুচিত হওয়ার সময় তাকে ধাতু জোগাতে থাকে, ফলে সংকোচনের গর্ত অংশে না হয়ে রাইজারে হয়।
ভেঙে বের করুন ও ফিনিশ করুন। বালি ঝেড়ে ফেলা হয় এবং পুনর্ব্যবহার করা হয়। স্প্রু ও রাইজার কেটে ফেলা হয়, পৃষ্ঠ পরিষ্কার করা হয়, প্রায়ই শট ব্লাস্টিংয়ে (ছোট ইস্পাতের বল ছুঁড়ে), এবং গুরুত্বপূর্ণ তলগুলো মেশিন করা হয়।
মূল তথ্য
- উপাদান
- গলানো যায় এমন প্রায় সব ধাতু: ধূসর ও ডাক্টাইল আয়রন, ইস্পাত, অ্যালুমিনিয়াম, ব্রোঞ্জ, পিতল, ম্যাগনেসিয়াম
- সাধারণ অংশ
- ইঞ্জিন ব্লক, সিলিন্ডার হেড, পাম্প ও ভাল্ভ বডি, গিয়ারবক্স হাউজিং, ম্যানহোলের ঢাকনা, মেশিনের বেস
- অংশের আকার
- কয়েক সেন্টিমিটার থেকে কয়েক মিটার চওড়া; কয়েক গ্রাম থেকে 100 টনেরও বেশি
- নির্ভুলতা
- সাধারণত প্রায় ±0.5 থেকে ±2 mm, বড় অংশে আরও বেশি
- পৃষ্ঠের মান
- অমসৃণ ও দানাদার: Ra (গড় অমসৃণতা) প্রায় 6 থেকে 25 µm
- কোন ব্যাচ আকারে মানানসই
- একক অংশ ও প্রোটোটাইপ (হাতে মোল্ডিং) থেকে লাখ লাখ অংশ (স্বয়ংক্রিয় মোল্ডিং লাইন) পর্যন্ত
- টুলিং ও মেশিনের খরচ
- প্যাটার্ন কয়েক শ থেকে কয়েক দশ হাজার ডলার; স্বয়ংক্রিয় মোল্ডিং লাইনের দাম কয়েক মিলিয়ন
- গতি
- হাতে প্রতি মোল্ডে কয়েক ঘণ্টা; স্বয়ংক্রিয় লাইন ঘণ্টায় কয়েক শ মোল্ড পর্যন্ত বানায়। ঠান্ডা হতে আরও কয়েক মিনিট থেকে ঘণ্টা লাগে
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- উচ্চ-গলনাঙ্কের লোহা ও ইস্পাতসহ প্রায় যেকোনো ধাতুতে কাজ করে
- হাতের তালুর মাপ থেকে কয়েক টন পর্যন্ত অংশ
- সস্তা টুলিং, তাই একক অংশ ও প্রোটোটাইপ সাধ্যের মধ্যে
- কোর জটিল অভ্যন্তরীণ পথ সম্ভব করে
সীমাবদ্ধতা
- অমসৃণ পৃষ্ঠ ও ঢিলেঢালা সহনশীলতা, তাই গুরুত্বপূর্ণ তলগুলো মেশিন করতে হয়
- প্রতিটি অংশের জন্য নতুন মোল্ড বানাতে হয়
- গ্যাসের গর্ত (পোরোসিটি) ও আটকে যাওয়া বালির দানা ত্রুটি ঘটাতে পারে
- পাতলা দেয়াল ভরা কঠিন; ব্যবহারিক ন্যূনতম প্রায় 3 থেকে 5 mm
কোথায় ব্যবহৃত হয়
- অটোমোটিভঢালাই লোহার ইঞ্জিন ব্লক, সিলিন্ডার হেড, ব্রেক ড্রাম, ডিফারেনশিয়াল হাউজিং
- পাম্প ও ভালভপাম্পের কেসিং, ভাল্ভ বডি, ইম্পেলার
- ভারী যন্ত্রপাতিমেশিন-টুলের বেড, গিয়ারবক্স হাউজিং, খনি ও নির্মাণের যন্ত্রপাতি
- জ্বালানি ও সামুদ্রিকউইন্ড-টারবাইন হাব, টারবাইন কেসিং, জাহাজের প্রপেলার
- শহরের অবকাঠামোম্যানহোলের ঢাকনা, ড্রেনের গ্রেট, পাইপ ফিটিং
- গৃহস্থালির জিনিসঢালাই লোহার স্কিলেট, কাঠের চুলার অংশ, ঘণ্টা
কীভাবে চিনবেন
- যেসব অংশ মেশিন করা হয়নি সেখানে সূক্ষ্ম সিরিশ কাগজের মতো দানাদার, ম্যাট পৃষ্ঠ।
- অংশের চারপাশে চলে যাওয়া সরু জোড় বা ছোট ধাপ: পার্টিং লাইন, যেখানে কোপ ও ড্র্যাগ মিলেছিল।
- সমতল, ঘষে ফেলা জায়গা, যেখানে স্প্রু, রানার ও রাইজার কেটে ফেলা হয়েছে।
- রুক্ষ ঢালাই পৃষ্ঠের ঠিক পাশেই চকচকে মেশিন করা তল (বোল্ট ফ্ল্যাঞ্জ, বোর)।
তুলনা করুন
দেখুন
dharmesh barodiya · প্যাটার্ন থেকে তৈরি ঢালাই পর্যন্ত প্রতিটি ধাপ, একটি শিক্ষামূলক কর্মশালায়
mrpete222 · কোপ ও ড্র্যাগে গ্রিন-স্যান্ড মোল্ড হাতে কীভাবে র্যাম করা হয়
General Foundry Service · একটি শিল্প গ্রিন-স্যান্ড ফাউন্ড্রি ও তার ঢালা দেখতে কেমন
DISA · গণউৎপাদনের জন্য একটি স্বয়ংক্রিয় লাইন কীভাবে মোল্ড বানায় ও ঢালে
আসল ছবি দেখুন
- উইকিপিডিয়া: স্যান্ড কাস্টিং — মোল্ড, ফ্লাস্ক, কোর ও ঢালাইয়ের ছবি, সঙ্গে একটি প্রক্রিয়া চিত্র
- উইকিপিডিয়া: DISAMATIC — যে স্বয়ংক্রিয় মেশিন উল্লম্বভাবে ভাগ করা বালির মোল্ড বানায়
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- একটি পুনর্ব্যবহারযোগ্য প্যাটার্ন গহ্বরকে আকার দেয়; বালির মোল্ড প্রতিটি ঢালার পর নষ্ট হয়।
- স্প্রু, রানার ও রাইজার ধাতু ভেতরে আনে ও জোগান দেয়, তারপর কেটে ফেলা হয়।
- যেকোনো মাপের জন্য সস্তা ও নমনীয়, কিন্তু অমসৃণ ও মাঝারি নির্ভুল।
কাস্টিং-এ আরও
সব 100টি প্রক্রিয়া
 1.2ইনভেস্টমেন্ট কাস্টিং (লস্ট ওয়াক্স)মোমের প্রতিলিপি সিরামিকে মোড়া, মোম গলিয়ে বের করা, তারপর ধাতুতে ভরাপাঠটি খুলুন
 1.3পার্মানেন্ট মোল্ড কাস্টিংপুনর্ব্যবহারযোগ্য ইস্পাতের মোল্ডে মাধ্যাকর্ষণে ঢালা ধাতুপাঠটি খুলুন
 1.4ডাই কাস্টিংইস্পাতের ডাইয়ে উচ্চ চাপে ধাতু ছোড়া হয়পাঠটি খুলুন
 1.5সেন্ট্রিফিউগাল কাস্টিংঘূর্ণায়মান ছাঁচের দেয়ালে ধাতু ছুড়ে মারা হয়পাঠটি খুলুন
 1.6লস্ট ফোম কাস্টিংআলগা বালুতে পোঁতা ফোমের প্রতিলিপির ওপর ধাতু ঢালাপাঠটি খুলুন
 1.7সেমি-সলিড কাস্টিং (থিক্সোমোল্ডিং ও রিওকাস্টিং)অর্ধ-কঠিন ধাতব স্লাশ ইস্পাতের ডাইয়ে ইনজেক্ট করা হয়পাঠটি খুলুন
 1.8সিঙ্গেল-ক্রিস্টাল কাস্টিং (টারবাইন ব্লেড)এক প্রান্ত থেকে ধীরে জমলে অংশটি একটিমাত্র স্ফটিক হিসেবে বাড়েপাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।