

ডাই কাস্টিং
ইস্পাতের ডাইয়ে উচ্চ চাপে ধাতু ছোড়া হয়
ডাই কাস্টিংয়ে গলিত ধাতু উচ্চ গতি ও উচ্চ চাপে শক্ত করা ইস্পাতের ছাঁচে, যাকে ডাই বলে, ইনজেক্ট করা হয়, তারপর কয়েক সেকেন্ড পরে খোলা হয়। ল্যাপটপ ও ফোনের ফ্রেম, গাড়ির গিয়ারবক্স হাউজিং ও দরজার হাতল এভাবেই তৈরি। বিপুল সংখ্যায় নিখুঁত, পাতলা-দেয়ালের ধাতব অংশ বানানোর এটিই দ্রুততম উপায়।
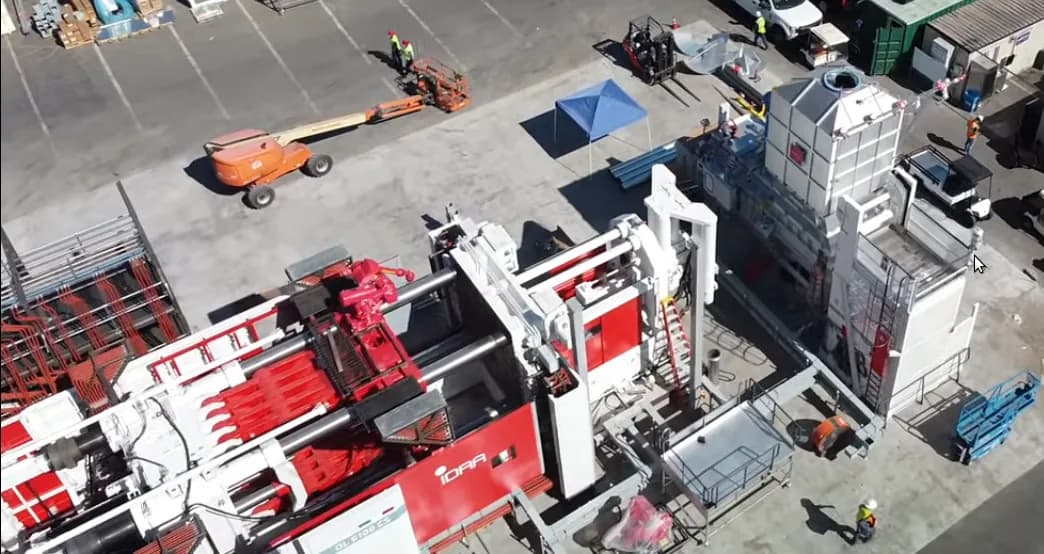
যেভাবে কাজ করে
ডাই বন্ধ করুন ও আটকান। চলমান ডাই অর্ধেক স্থির অর্ধেকের গায়ে ঠেলে হাইড্রলিক ক্ল্যাম্প দিয়ে ধরে রাখা হয়। ক্ল্যাম্পের বল সাধারণত শত থেকে হাজার টন, তাই চাপের মধ্যেও ডাই বন্ধ থাকে।
শট স্লিভ ভরুন। পরিমাপ-করা গলিত ধাতু, সাধারণত অ্যালুমিনিয়াম, শট স্লিভে (ডাইয়ে যাওয়া ইস্পাতের নল) ঢালা হয়। এটি কোল্ড-চেম্বার মেশিন; জিংকের জন্য হট-চেম্বার মেশিনে পাম্প গলিত ধাতুর ভেতরে ডুবে থাকে।
ইনজেক্ট করুন। প্লাঞ্জার (হাইড্রলিক পিস্টন) সেকেন্ডের ভগ্নাংশে ধাতুকে গহ্বরে ছোড়ে, তারপর উচ্চ চাপে, প্রায়ই কয়েকশ bar, ঠেলতে থাকে, যাতে সংকোচনের সঙ্গে সঙ্গে ধাতু ঠাসা থাকে।
ডাইয়ের ভেতরে ঠান্ডা করুন। ইস্পাতের নালায় বয়ে যাওয়া পানি দ্রুত তাপ সরিয়ে নেয়। পাতলা অংশ কয়েক সেকেন্ডেই জমে যায়।
খুলুন, বের করুন ও ছাঁটুন। চলমান অর্ধেক পিছিয়ে আসে এবং ইজেক্টর পিন (ইস্পাতের রড) ঢালাইটি ঠেলে বের করে, সাধারণত রোবটের মুঠোয়। রানার, বিস্কুট নামের অবশিষ্ট স্লাগ এবং পাতলা ফ্ল্যাশ (পার্টিং লাইনে চেপে বেরোনো ধাতু) একটি প্রেসে ছেঁটে ফেলা হয়।
মূল তথ্য
- উপাদান
- অ্যালুমিনিয়াম, জিংক ও ম্যাগনেশিয়াম সংকর; কিছু পিতল। ইস্পাত নয়, যা ডাইয়ের জন্য অতিরিক্ত গরম
- সাধারণ অংশ
- ইঞ্জিন ও গিয়ারবক্স হাউজিং, ল্যাপটপ ও ফোনের ফ্রেম, পাওয়ার-টুলের বডি, দরজার হাতল, কল, খেলনা গাড়ি
- অংশের আকার
- কয়েক গ্রাম (জিংক অংশ) থেকে সবচেয়ে বড় মেশিনে প্রায় 50 থেকে 100 kg ওজনের গোটা গাড়ির তলদেশ পর্যন্ত
- নির্ভুলতা
- ছোট বৈশিষ্ট্যে প্রায় ±0.05 থেকে ±0.2 mm
- পৃষ্ঠের মান
- মসৃণ: Ra (গড় অমসৃণতা) প্রায় 1 থেকে 2.5 µm, রং বা প্লেটিংয়ের জন্য প্রস্তুত
- কোন ব্যাচ আকারে মানানসই
- কয়েক দশ হাজার থেকে লাখ লাখ অংশ
- টুলিং ও মেশিনের খরচ
- ডাই কয়েক দশ হাজার থেকে দশ লাখ ডলারের বেশি; মেশিন কয়েক লাখ থেকে কোটি ডলার
- গতি
- অংশের আকার অনুযায়ী প্রতি শটে কয়েক সেকেন্ড থেকে প্রায় দুই মিনিট
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- খুব দ্রুত চক্র, গণ-উৎপাদনের জন্য আদর্শ
- পাতলা দেয়াল, প্রায়ই 1 থেকে 3 mm, এবং সূক্ষ্ম খুঁটিনাটি
- নিখুঁত ও মসৃণ, মেশিনিং লাগে সামান্যই
- এক শটেই অংশে বস, পাঁজর ও অক্ষর থাকতে পারে
সীমাবদ্ধতা
- ডাই খুব দামি, তাই ছোট ব্যাচে লাভ হয় না
- অ্যালুমিনিয়াম, জিংক ও ম্যাগনেশিয়ামের মতো নিম্ন গলনাঙ্কের ধাতুতে সীমিত
- আটকে থাকা বাতাস ক্ষুদ্র ছিদ্র রেখে যায়, তাই বেশিরভাগ অংশ সহজে হিট-ট্রিট বা ওয়েল্ড করা যায় না
- ডাই নকশা ও বানাতে দীর্ঘ লিড টাইম, প্রায়ই কয়েক মাস
কোথায় ব্যবহৃত হয়
- অটোমোটিভগিয়ারবক্স ও ইঞ্জিন হাউজিং, ব্র্যাকেট, বড় এক-টুকরো বডি ঢালাই
- ইলেকট্রনিক্সল্যাপটপ ও ফোনের ফ্রেম, হিট সিঙ্ক, কানেক্টর হাউজিং
- ভোগ্যপণ্যপাওয়ার-টুলের বডি, রান্নাঘরের যন্ত্রের অংশ, খেলনা গাড়ি
- ভবনের হার্ডওয়্যারদরজার হাতল, তালা, কল (প্রায়ই জিংক, তারপর প্লেট করা)
- আলোকসজ্জারাস্তার বাতির হাউজিং, LED হিট সিঙ্ক
কীভাবে চিনবেন
- মসৃণ, সমান পৃষ্ঠ ও ধারালো খুঁটিনাটি, প্রায়ই রং বা ক্রোম-প্লেট করা।
- ছোট গোল দাগ, সামান্য উঁচু বা বসা, যেখানে ইজেক্টর পিন অংশটি ঠেলেছে।
- পার্টিং লাইনে পাতলা ছাঁটা রেখা, কখনো সামান্য অবশিষ্ট ফ্ল্যাশসহ।
- পাঁজরে শক্ত করা পাতলা দেয়াল এবং স্ক্রুর জন্য গোল বস (খুঁটি)।
তুলনা করুন
দেখুন
RCM Industries, Inc. · একজন ডাই কাস্টারের ব্যাখ্যায় পূর্ণ চক্র
Pedeo Hogedrukgieterij · উৎপাদনে একটি অ্যালুমিনিয়াম কাস্টিং সেল: ঢালা, শট ও বের করা
DyCast Specialties Corporation · ছোট অংশের হট-চেম্বার জিংক কাস্টিং, কাছ থেকে
Bühler Group · এক শটে গাড়ির বড় বডি অংশ ঢালাই করা একটি বিশাল মেশিন
আসল ছবি দেখুন
- উইকিপিডিয়া: Die casting — হট ও কোল্ড চেম্বার মেশিন, খোলা টুলিং ও চালু সেলের ছবি
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- ধাতু উচ্চ চাপে ঠেলে ঢোকানো হয়, মাধ্যাকর্ষণে ঢালা হয় না।
- দামি ইস্পাত ডাই কেবল বেশি পরিমাণে লাভজনক।
- দ্রুত, নিখুঁত, পাতলা-দেয়ালের অংশ, প্রধানত অ্যালুমিনিয়াম, জিংক ও ম্যাগনেশিয়ামে।
কাস্টিং-এ আরও
সব 100টি প্রক্রিয়া
 1.1শর্টবালির ছাঁচে ঢালাইঠাসা বালিতে তৈরি গহ্বরে ধাতু ঢালা হয়; বালি ভেঙে সরানো হয়পাঠটি খুলুন
 1.2ইনভেস্টমেন্ট কাস্টিং (লস্ট ওয়াক্স)মোমের প্রতিলিপি সিরামিকে মোড়া, মোম গলিয়ে বের করা, তারপর ধাতুতে ভরাপাঠটি খুলুন
 1.3পার্মানেন্ট মোল্ড কাস্টিংপুনর্ব্যবহারযোগ্য ইস্পাতের মোল্ডে মাধ্যাকর্ষণে ঢালা ধাতুপাঠটি খুলুন
 1.5সেন্ট্রিফিউগাল কাস্টিংঘূর্ণায়মান ছাঁচের দেয়ালে ধাতু ছুড়ে মারা হয়পাঠটি খুলুন
 1.6লস্ট ফোম কাস্টিংআলগা বালুতে পোঁতা ফোমের প্রতিলিপির ওপর ধাতু ঢালাপাঠটি খুলুন
 1.7সেমি-সলিড কাস্টিং (থিক্সোমোল্ডিং ও রিওকাস্টিং)অর্ধ-কঠিন ধাতব স্লাশ ইস্পাতের ডাইয়ে ইনজেক্ট করা হয়পাঠটি খুলুন
 1.8সিঙ্গেল-ক্রিস্টাল কাস্টিং (টারবাইন ব্লেড)এক প্রান্ত থেকে ধীরে জমলে অংশটি একটিমাত্র স্ফটিক হিসেবে বাড়েপাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।