

Kaltstauchen
Draht in Rohlinge schneiden und kalt einen Kopf anstauchen
Beim Kaltstauchen wird ein kurzes Drahtstück abgeschnitten und ein Ende bei Raumtemperatur in einem Bruchteil einer Sekunde zu einem Kopf gestaucht. Fast jede Schraube, jeder Bolzen, Nagel und Niet, die Sie besitzen, wurde so gefertigt. Es verschwendet fast kein Metall und ist eine der schnellsten Arten, ein Massivteil herzustellen.
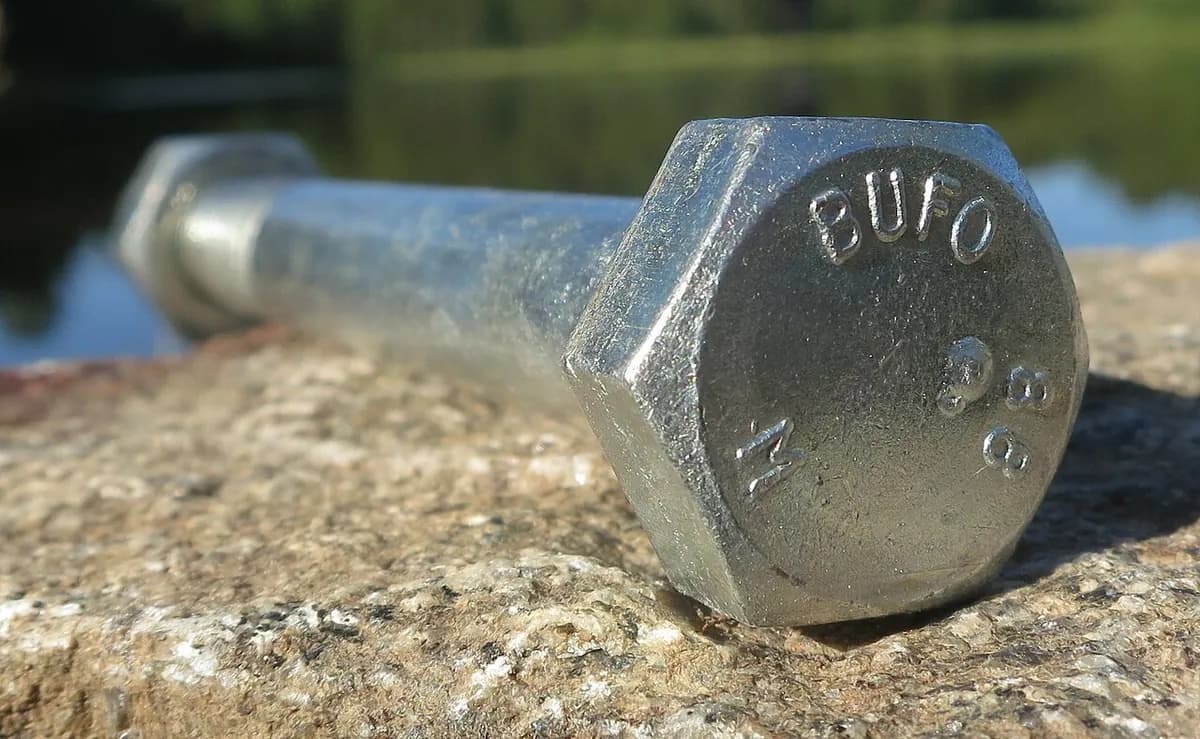
So funktioniert es
Einen Rohling abschneiden. Gezogener Draht (Lektion 3.4) wird von einem Coil abgespult, gerichtet und durch ein Zuführrohr geschoben. Ein Messer schert einen Rohling (ein kurzes Stück) in genau der richtigen Länge ab.
Mit dem ersten Schlag stauchen. Transferfinger legen den Rohling in eine Matrize (einen gehärteten Block mit einem Loch). Ein Stempel trifft sein Ende und staucht es (drückt es kürzer und dicker) zu einem groben Kegel.
Den Kopf formen. An der nächsten Station drückt ein Fertigstempel den Kegel zum endgültigen Kopf flach. Ein Stift am Stempel presst die Vertiefung ein, zum Beispiel einen Kreuz- oder Innensechskant für den Schraubendreher.
Auswerfen. Ein Auswerferstift drückt den fertigen Rohling aus der Matrize. Ein Schraubenrohling geht dann zum Gewindewalzen (Lektion 3.6) und oft zur Wärmebehandlung und Beschichtung.
Wichtige Fakten
- Werkstoffe
- Niedrig- und mittelkohlenstoffhaltige Stähle, legierte Stähle, Edelstahl, Aluminium, Kupfer und Messing
- Typische Teile
- Schrauben, Bolzen, Niete, Nägel, Stifte, Kugelrohlinge, Zündkerzenkörper, kleine Wellen
- Bauteilgröße
- Meist von etwa 1 mm bis etwa 30 mm Durchmesser und bis zu einigen hundert Millimetern Länge
- Präzision
- Meist etwa ±0,05–0,1 mm an Durchmessern; Köpfe etwas grober
- Oberfläche
- Glatte, leicht glänzende Umformflächen, keine Werkzeugspuren vom Schneiden
- Geeignete Losgröße
- Sehr groß: zehntausende bis Millionen identischer Teile
- Werkzeug- und Maschinenkosten
- Matrizen- und Stempelsätze: tausende Dollar. Mehrstufen-Kaltstauchpressen: hunderttausende bis Millionen
- Geschwindigkeit
- Kleine Teile: oft einige hundert pro Minute; große Bolzen: einige zehn pro Minute
Stärken und Grenzen
Stärken
- Extrem schnell und pro Teil billig
- Fast kein Abfall: keine Späne, nahezu der gesamte Draht wird zum Produkt
- Die Kaltumformung macht das Metall fester, und der Faserverlauf folgt dem Kopf
- Sehr gut reproduzierbare Teile von Automaten
Grenzen
- Werkzeuge und Einrichten lohnen sich nur bei sehr großen Losen
- Beschränkt auf recht kompakte, runde Formen aus Draht
- Das Metall muss duktil genug sein, um beim kalten Stauchen nicht zu reißen
- Enge Merkmale (feine Gewinde, präzise Bohrungen) brauchen zusätzliche Schritte
Wo es eingesetzt wird
- VerbindungselementeHolz- und Maschinenschrauben, Bolzen, Niete, Nägel
- AutomobilbauRadbolzen, Motorschrauben, Kugelgelenkbolzen, Ventilteile
- ElektronikWinzige Schrauben für Handys und Laptops, Kontaktstifte
- BauwesenAnkerbolzen, Konstruktionsschrauben, Nägel
- LagerStahlkugelrohlinge vor dem Schleifen
So erkennen Sie es
- Ein Kopf, der glatt in den Schaft übergeht, ohne Naht oder Schweißlinie.
- Eine leicht raue oder abgeflachte Spitze am anderen Ende, wo der Draht abgeschert wurde.
- Buchstaben oder Zahlen, erhaben oder vertieft auf dem Kopf, vom Stempel eingepresst (Festigkeitsklasse und Herstellerzeichen).
- Identische Teile zu tausenden, meist in Großpackungen verkauft.
Im Vergleich mit
Ansehen
Corey @ SmithReps · Ein einminütiger Überblick, wie Schraubenköpfe gestaucht werden
Nedschroef Machinery · Wie eine Mehrstufenpresse ein Teil Schlag für Schlag formt
Arjaan Buijk · Eine Simulation des Metallflusses an jeder Station
INFASCO · Eine Schraubenfabrik, vom Drahtcoil bis zur fertigen Schraube
Echte Fotos ansehen
- Wikipedia: Kaltstauchen — Prinzip, Maschinentypen und Faserverlauf
- Fotosuche auf Wikimedia Commons
Merken
- Das Kaltstauchen schneidet Draht in Rohlinge und staucht kalt in wenigen Schlägen einen Kopf an.
- Mehrere Stationen in einer Maschine formen jedes Teil Schritt für Schritt, hunderte Male pro Minute.
- Es erzeugt fast jede Schraube, jeden Bolzen und Niet, fast ohne Abfall.
Mehr in Massivumformung
Alle 100 Verfahren
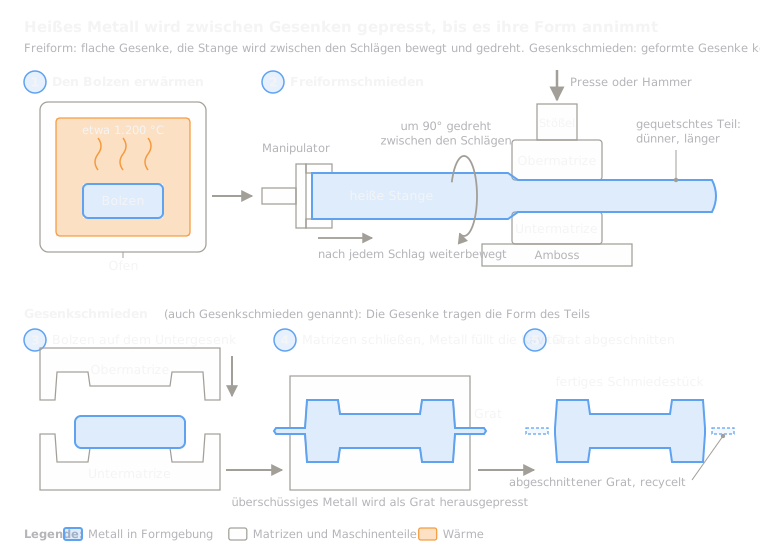 3.1ShortSchmieden (Freiform- und Gesenkschmieden)Heißes Metall zwischen flachen oder geformten Werkzeugen pressenLektion öffnen
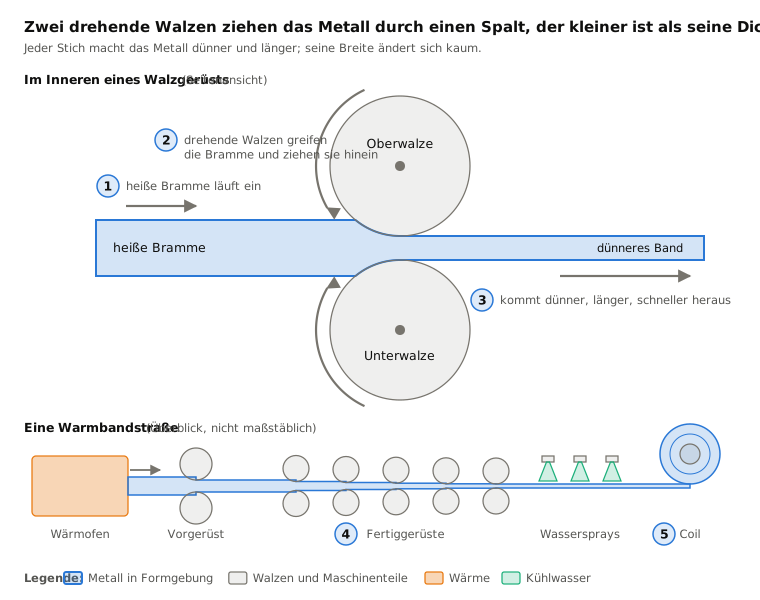
 3.2WalzenMetall durch den Spalt zwischen drehenden Walzen ziehenLektion öffnen
 3.3Strangpressen (Aluminiumprofile und Kunststoffrohre)Metall oder Kunststoff durch eine geformte Matrize drückenLektion öffnen
 3.4DrahtziehenEinen Stab durch immer kleinere Ziehsteine ziehenLektion öffnen
 3.6Gewindewalzen und GewindebohrenEin Gewinde auf einen Rohling pressen oder in ein Loch schneiden oder pressenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.