

Schmieden (Freiform- und Gesenkschmieden)
Heißes Metall zwischen flachen oder geformten Werkzeugen pressen
Beim Schmieden wird ein massives Metallstück durch Pressen oder Hämmern geformt, meist während es rotglühend ist. Schraubenschlüssel, Kurbelwellen und Fahrwerksteile von Flugzeugen beginnen alle so. Das Metall wird nie geschmolzen, daher folgt sein Fasergefüge (das faserartige Muster seiner Kristalle) der Kontur des Teils, was Schmiedeteile sehr zäh macht.
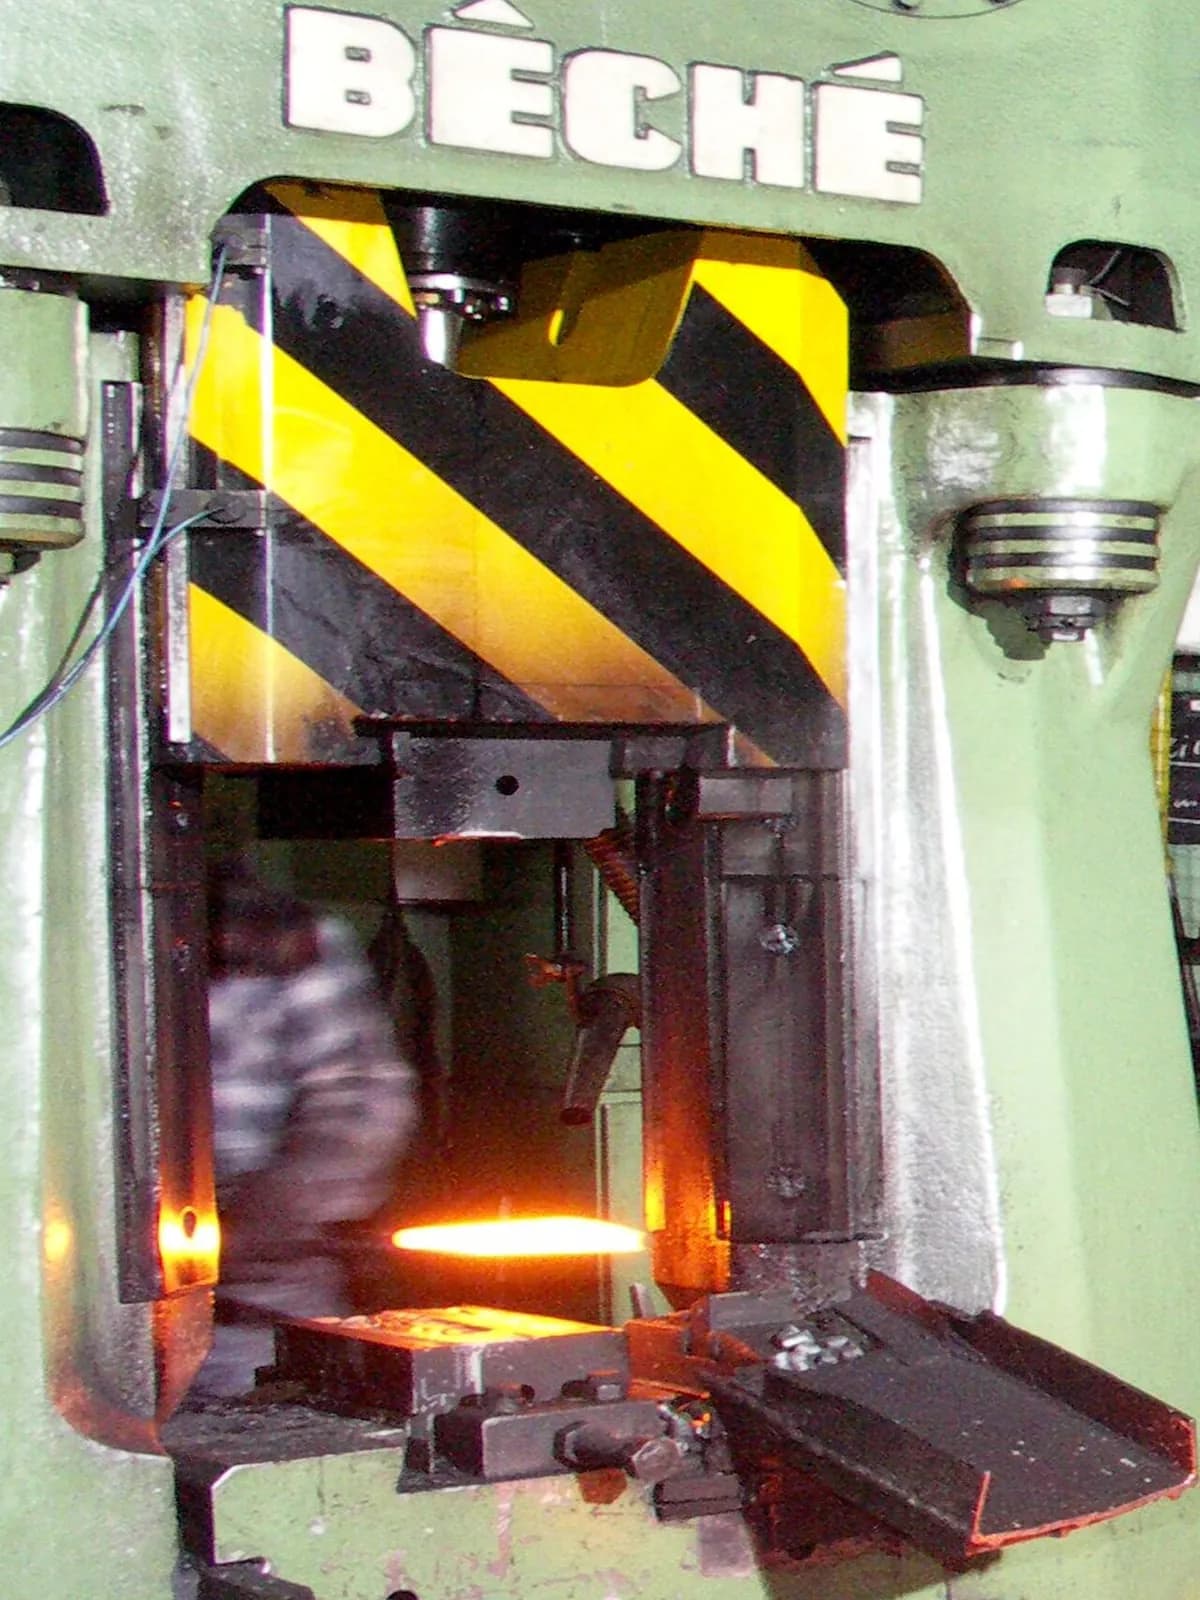
Schmieden (Freiform- und Gesenkschmieden) in einer Minute, von MecMade
So funktioniert es
Den Block erwärmen. Ein Rohling (ein abgelängtes Stangenstück) kommt in einen Ofen. Stahl wird meist auf etwa 1.100–1.250 °C erwärmt, bis er orangegelb glüht und weich genug zum Fließen ist.
Freiformschmieden: pressen, wenden, wiederholen. Flache Werkzeuge (gehärtete Stahlblöcke) pressen oder hämmern die heiße Stange abschnittsweise. Ein Manipulator (ein großer mechanischer Greifer) dreht und bewegt die Stange zwischen den Schlägen. Stück für Stück wird die Stange gestreckt, gebreitet oder gestaucht (kürzer und dicker gedrückt).
Gesenkschmieden: den Rohling einlegen. Für die Massenfertigung liegt der heiße Rohling auf einem Untergesenk, das als Hohlraum die halbe Form des Teils trägt. Das Obergesenk trägt die andere Hälfte.
Die Gesenke schließen. Ein Hammer oder eine Presse treibt das Obergesenk in einem bis wenigen Hüben nach unten. Das Metall fließt in jede Ecke des Hohlraums. Der Überschuss quillt zwischen den Gesenken als Grat heraus (eine dünne Finne überschüssigen Metalls).
Abgraten und fertigstellen. Eine Abgratpresse schert den Grat ab, der recycelt wird. Das Teil wird dann meist vom Zunder (der dunklen Oxidhaut) befreit, wärmebehandelt und überall dort bearbeitet, wo eine genaue Passung nötig ist.
Wichtige Fakten
- Werkstoffe
- Kohlenstoff- und legierte Stähle, Edelstahl, Aluminium, Titan, Kupferlegierungen, Nickelsuperlegierungen
- Typische Teile
- Kurbelwellen, Pleuelstangen, Zahnräder, Handwerkzeuge, Flansche, Turbinenscheiben, Schiffs- und Generatorwellen
- Bauteilgröße
- Gesenkschmieden: von einigen Gramm bis zu hunderten Kilogramm. Freiformschmieden: bis zu Wellen und Ringen von über 100 Tonnen
- Präzision
- Gesenkschmieden: etwa ±0,5 mm. Freiformschmieden: einige Millimeter, danach bearbeitet
- Oberfläche
- Raue, zunderige Haut; durch Strahlen gereinigt, wichtige Flächen werden bearbeitet
- Geeignete Losgröße
- Freiformschmieden: Einzelstücke bis einige Dutzend. Gesenkschmieden: tausende bis Millionen
- Werkzeug- und Maschinenkosten
- Gesenksätze: tausende bis zehntausende Dollar. Große Pressen und Hämmer: Millionen
- Geschwindigkeit
- Gesenkschmieden: Sekunden bis etwa eine Minute pro Teil. Freiformschmieden: Minuten bis Stunden pro Teil, mit Nachwärmen
Stärken und Grenzen
Stärken
- Sehr fest und zäh: Das Fasergefüge folgt der Form, und es gibt keine verborgenen Löcher
- Gesenkschmieden ist schnell und gut reproduzierbar für große Serien
- Freiformschmieden kann riesige Teile fertigen, die nur wenige andere Verfahren schaffen
- Materialeffizient: Grat und Abschnitte werden recycelt
Grenzen
- Grobe Toleranzen und eine raue Haut, daher brauchen die meisten Schmiedeteile etwas Bearbeitung
- Gesenke sind teuer und brauchen Wochen zur Fertigung, daher sind kleine Serien teuer
- Das Erwärmen braucht viel Energie, und die Arbeit ist heiß, laut und schwer
- Hohle Innenräume, Hinterschneidungen (überhängende Formen) und sehr dünne Wände sind schwierig oder unmöglich
Wo es eingesetzt wird
- AutomobilbauKurbelwellen, Pleuelstangen, Zahnräder, Achsschenkel, Radnaben
- Luft- und RaumfahrtFahrwerksträger, Turbinenscheiben, Triebwerksaufhängungen, Flügelbeschläge
- EnergieGenerator- und Turbinenwellen, Druckbehälterringe, Ventilgehäuse, Flansche von Windkraftanlagen
- Werkzeuge und BeschlägeSchraubenschlüssel, Hämmer, Zangen, Meißel
- Öl, Gas und BergbauBohrmeißelkörper, Rohrflansche, schwere Haken, Kettenglieder
So erkennen Sie es
- Ein dünnes Band um das Teil, wo der Grat abgetrennt wurde, oft leicht rau oder verschliffen (die Teilungsebene).
- Gerundete Kanten und sanft geneigte Seiten (Formschräge, eine leichte Verjüngung, die das Teil das Gesenk verlassen lässt).
- Eine dunkle oder matte, leicht narbige Haut auf unbearbeiteten Bereichen, mit blanken bearbeiteten Flächen nur dort, wo Teile zusammenpassen.
- Erhabene Buchstaben oder Teilenummern, kopiert von Markierungen, die ins Gesenk geschnitten sind.
Im Vergleich mit
Ansehen
Scot Forge Company · Wie eine Schmiede Metall im Freiformgesenk erwärmt, presst und wendet
Shubham Kola · Die wichtigsten Schmiedearten, nebeneinander erklärt
CFS Forge · Eine Kurbelwelle, im Gesenk geschmiedet und dann vom Grat befreit
HBEPRESS · Die schiere Größe des Freiformschmiedens an einem glühenden Block
Echte Fotos ansehen
- Wikipedia: Schmieden — Fotos von Hämmern, Pressen und heißen Schmiedeteilen
- Fotosuche auf Wikimedia Commons
Merken
- Schmieden presst festes, meist rotglühendes Metall in Form; nichts wird geschmolzen oder abgetragen.
- Freiformgesenke formen große oder einzelne Teile Stück für Stück; Gesenke kopieren einen Hohlraum schnell für die Massenfertigung.
- Wählen Sie das Schmieden, wenn ein Teil nicht brechen darf: Kurbelwellen, Fahrwerke, Handwerkzeuge.
Mehr in Massivumformung
Alle 100 Verfahren
 3.2WalzenMetall durch den Spalt zwischen drehenden Walzen ziehenLektion öffnen
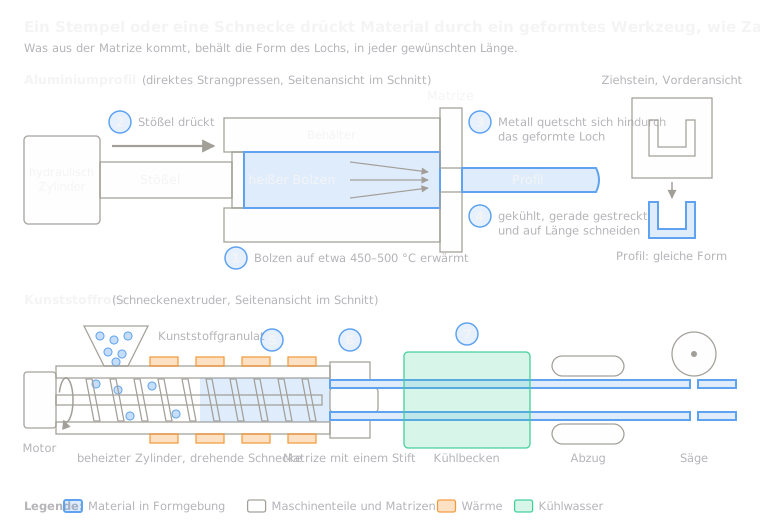 3.3Strangpressen (Aluminiumprofile und Kunststoffrohre)Metall oder Kunststoff durch eine geformte Matrize drückenLektion öffnen
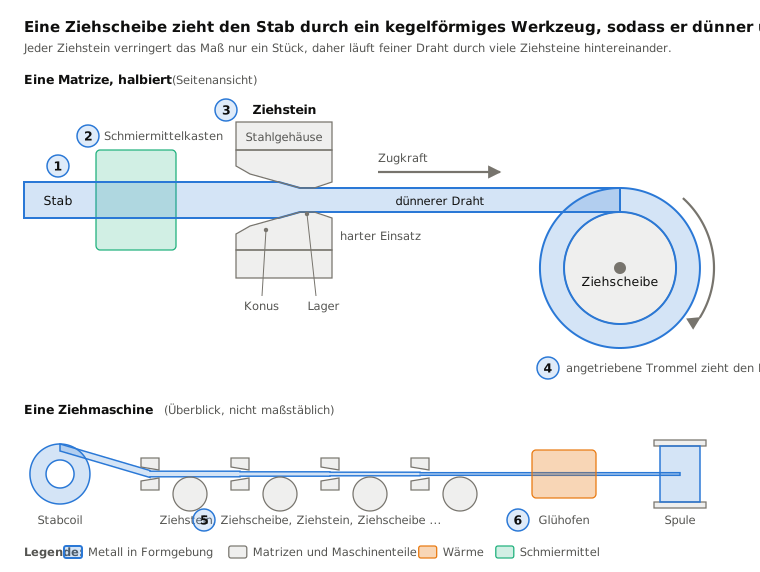
 3.4DrahtziehenEinen Stab durch immer kleinere Ziehsteine ziehenLektion öffnen
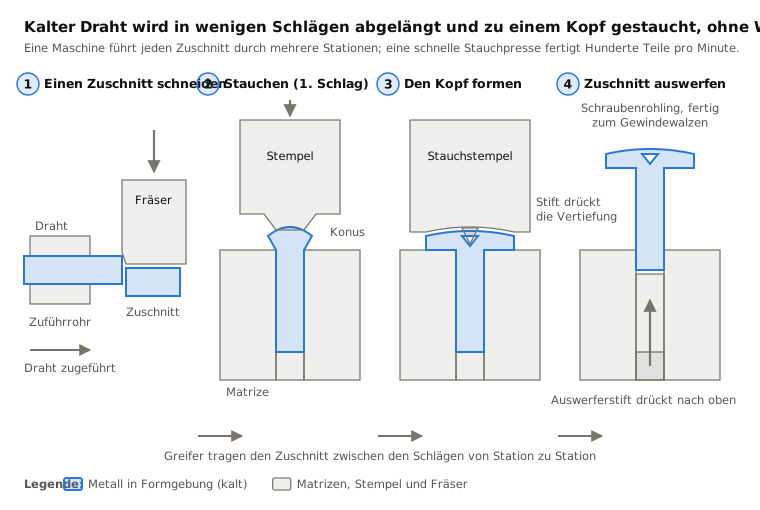
 3.5KaltstauchenDraht in Rohlinge schneiden und kalt einen Kopf anstauchenLektion öffnen
 3.6Gewindewalzen und GewindebohrenEin Gewinde auf einen Rohling pressen oder in ein Loch schneiden oder pressenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.