

Gewindewalzen und Gewindebohren
Ein Gewinde auf einen Rohling pressen oder in ein Loch schneiden oder pressen
Beim Gewindewalzen wird das Gewinde zwischen genuteten Backen auf einen Schraubenrohling gepresst, ohne Metall abzutragen. Beim Gewindeschneiden entsteht das passende Innengewinde in einem Loch, mit einem Werkzeug namens Gewindebohrer. Zusammen vollenden sie die Geschichte der Schraube: Draht (3.4), Kopf (3.5) und nun das Gewinde.
So funktioniert es
Den Rohling zuführen. Ein Rohling mit Kopf aus dem Kaltstauchen (Lektion 3.5) fällt zwischen zwei gehärtete Stahlbacken. Ihre Flächen tragen schräge Rippen in der Form des Gewindes.
Rollen. Eine Backe bleibt stehen, während die andere an ihr vorbeigleitet. Der Rohling rollt dazwischen, und die Rippen drücken sich in seine Oberfläche; das Metall fließt zwischen den Rippen nach oben und bildet die Gewindespitzen.
Heraus kommt eine Schraube. In einem einzigen Durchgang, typischerweise einem Bruchteil einer Sekunde, ist das Gewinde fertig. Es wird kein Metall abgetragen, daher ist der Außendurchmesser des Gewindes am Ende größer als der des ursprünglichen Rohlings.
Das Loch bohren. Für ein Innengewinde bohrt man zuerst ein Loch, das etwas kleiner ist als die Gewindegröße (der Kernlochdurchmesser).
Den Gewindebohrer eindrehen. Der Gewindebohrer (ein gehärtetes schraubenförmiges Werkzeug) wird gedreht und in das Loch vorgeschoben. Ein schneidender Gewindebohrer schneidet das Gewinde und erzeugt Späne; ein Formgewindebohrer hat keine Schneiden und presst das Gewinde stattdessen in die Wand.
Wieder herausdrehen. Der Gewindebohrer wird umgekehrt und herausgeschraubt und hinterlässt das Innengewinde bereit für eine Schraube.
Wichtige Fakten
- Werkstoffe
- Walzen: duktile Metalle wie Stähle, Edelstahl, Aluminium, Messing, Titan. Gewindebohren: fast jedes zerspanbare Metall oder jeder Kunststoff
- Typische Teile
- Schrauben, Bolzen, Stiftschrauben, Gewindestangen (gewalzt); Gewindelöcher in Motorblöcken, Gehäusen, Muttern (gebohrt)
- Bauteilgröße
- Gewalzte Gewinde von etwa 1 mm bis zu einigen zehn Millimetern; Gewindebohrer von unter 1 mm bis etwa 50 mm, größere werden auf andere Weise geschnitten
- Präzision
- Gewindetoleranzklassen halten die Maße typischerweise auf wenige Hundertstel Millimeter
- Oberfläche
- Gewalzte Gewinde: glatt und glänzend. Geschnittene Gewinde: etwas rau, mit Werkzeugspuren
- Geeignete Losgröße
- Walzen: Tausende bis Millionen. Gewindebohren: von einem Loch von Hand bis zu Millionen auf Automaten
- Werkzeug- und Maschinenkosten
- Walzbacken: Hunderte bis Tausende Dollar pro Paar. Gewindebohrer: wenige bis einige zehn Dollar pro Stück
- Geschwindigkeit
- Walzen: oft Hunderte Teile pro Minute. Gewindebohren: Sekunden pro Loch an der Maschine
Stärken und Grenzen
Stärken
- Gewalzte Gewinde sind fester: Der Faserverlauf folgt dem Gewinde und die Oberfläche ist kaltverfestigt
- Keine Späne und kein verschwendetes Metall beim Walzen und beim Formgewindebohren
- Sehr schnell und günstig pro Teil
- Gewindebohrer sind günstig und funktionieren an fast jeder Maschine oder von Hand
Grenzen
- Walzen braucht duktiles Metall und einen genau bemessenen Rohling
- Walzen eignet sich für Außengewinde; Löcher brauchen stattdessen Gewindebohren
- Gewindebohrer können im Loch abbrechen, besonders kleine, und sind schwer zu entfernen
- Schneidende Gewindebohrer hinterlassen Späne, die entfernt werden müssen, besonders in Sacklöchern
Wo es eingesetzt wird
- VerbindungselementeSchrauben, Bolzen, Stiftschrauben, Gewindestangen
- AutomobilbauRadbolzen, Motorschrauben, Gewindelöcher in Motorblöcken und Getrieben
- Luft- und RaumfahrtHochfeste Schrauben mit gewalzten Gewinden für Ermüdungsfestigkeit
- MaschinenbauGebohrte Befestigungslöcher in Rahmen, Gehäusen und Halterungen
- SanitärGewindefittings und Rohrenden
So erkennen Sie es
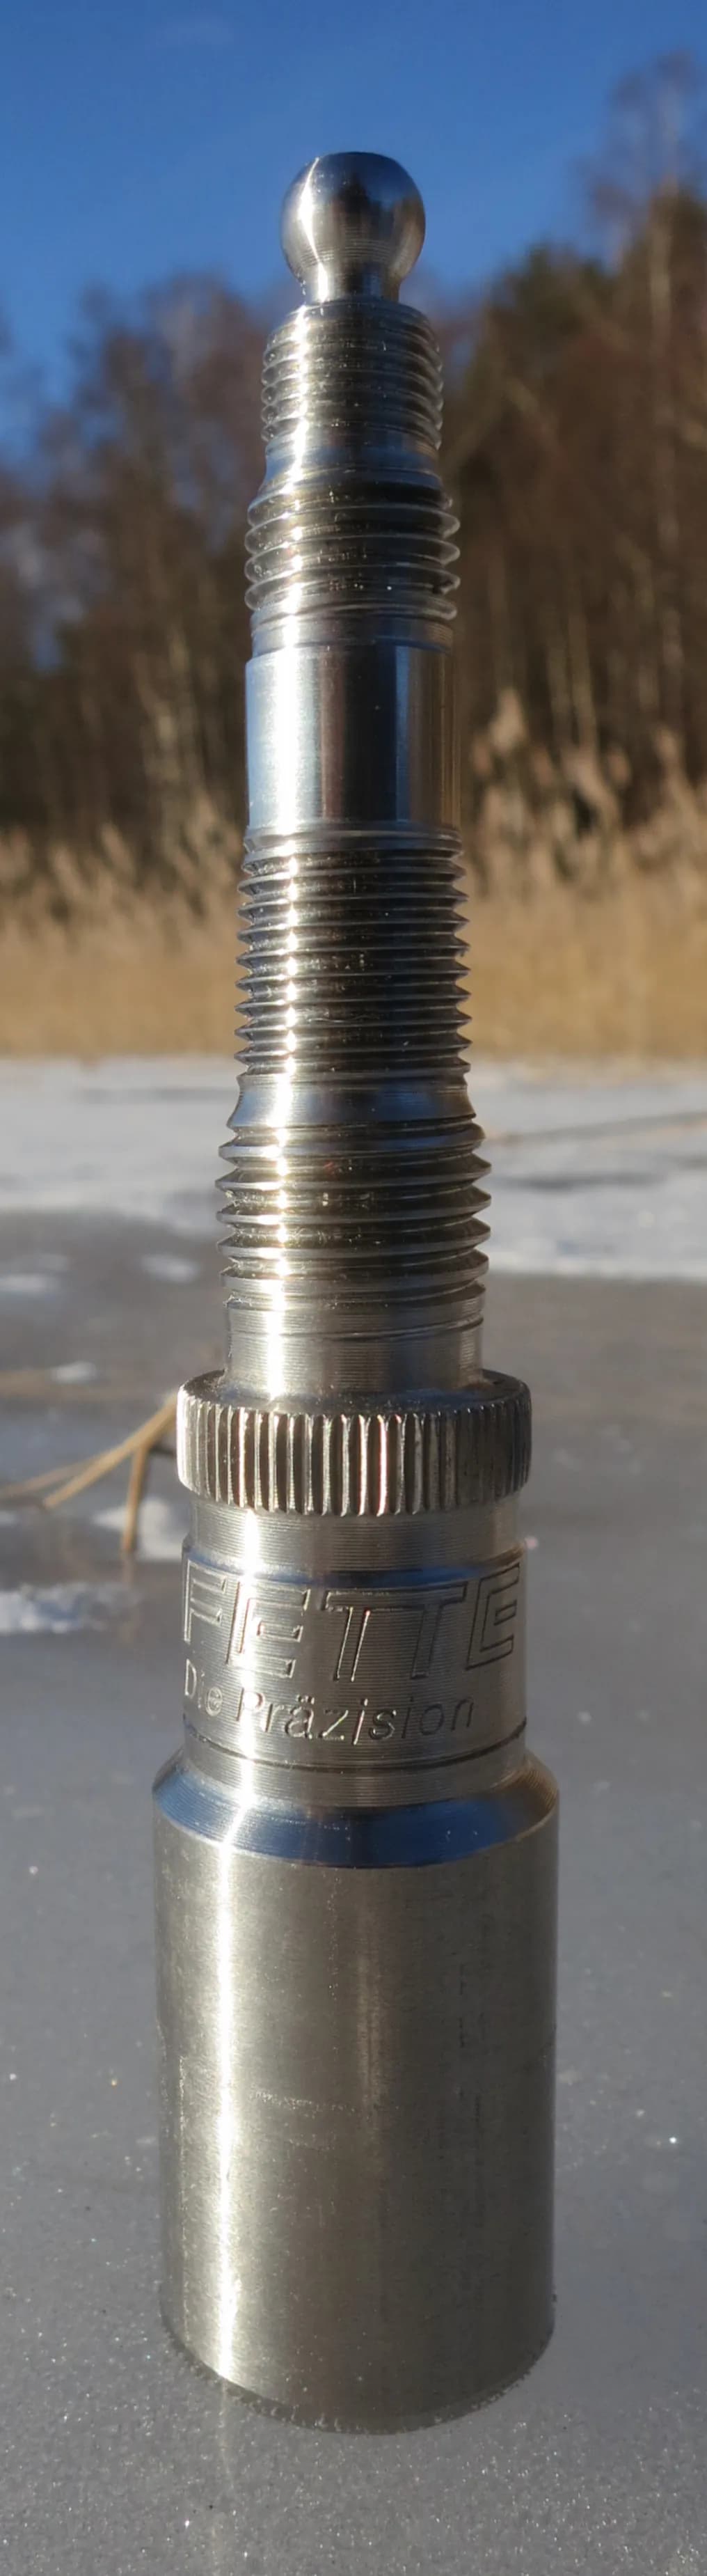
- Gewalzte Gewinde: Gewindespitzen, die glatt und glänzend sind, manchmal mit einer schwachen Naht ganz oben.
- Gewalzte Gewinde: Die Außenseite des Gewindes ist breiter als der glatte Schaft daneben.
- Geschnittene Gewinde (Gewindebohrer oder Drehmaschinen): feine Werkzeugspuren und manchmal kleine Grate am Gewindeanfang.
- Mit Formgewindebohrer hergestellte Löcher: ein glattes Gewinde ohne Spanspuren, oft mit einer winzigen Trennlinie an jeder Gewindespitze.
Im Vergleich mit
Ansehen
Haas Automation, Inc. · Gewindebohrerarten, Kernlochdurchmesser und Gewindebohren an einer CNC-Maschine
Mr. G-Code Machining · Schneidendes und formendes Gewindebohren im direkten Vergleich
TeskerMFG · Eine Gewindewalzmaschine bei der Arbeit
TR Fastenings · Eine Schraubenfabrik, die Gewinde mit hoher Geschwindigkeit walzt
Echte Fotos ansehen
- Wikipedia: Gewinde (Fertigungsverfahren) — Methoden des Gewindeschneidens und -walzens, mit Fotos
- Wikipedia: Gewindebohrer und Schneideisen — Gewindebohrer, Schneideisen und Querschnitte von schneidenden und formenden Gewindebohrern
- Fotosuche auf Wikimedia Commons
Merken
- Gewindewalzen presst ein Gewinde ohne Späne zwischen genuteten Backen auf einen Rohling.
- Gewindebohren erzeugt das passende Innengewinde in einem gebohrten Loch, durch Schneiden oder durch Pressen.
- Gewalzte Gewinde sind fester als geschnittene, weil der Faserverlauf des Metalls dem Gewinde folgt.
Mehr in Massivumformung
Alle 100 Verfahren
 3.1ShortSchmieden (Freiform- und Gesenkschmieden)Heißes Metall zwischen flachen oder geformten Werkzeugen pressenLektion öffnen
 3.2WalzenMetall durch den Spalt zwischen drehenden Walzen ziehenLektion öffnen
 3.3Strangpressen (Aluminiumprofile und Kunststoffrohre)Metall oder Kunststoff durch eine geformte Matrize drückenLektion öffnen
 3.4DrahtziehenEinen Stab durch immer kleinere Ziehsteine ziehenLektion öffnen
 3.5KaltstauchenDraht in Rohlinge schneiden und kalt einen Kopf anstauchenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.