

Blechbiegen
Eine Abkantpresse faltet Blech entlang gerader Linien
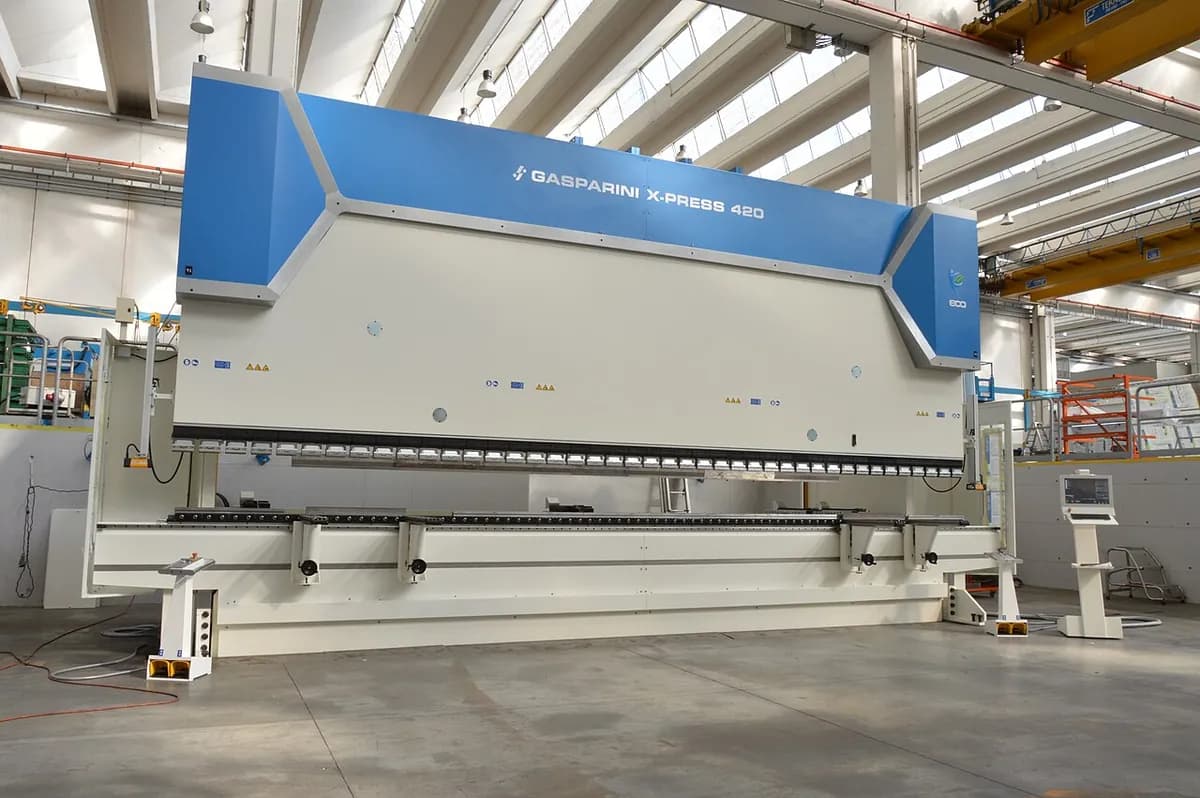
Beim Blechbiegen wird ein flaches Blech entlang einer geraden Linie gefaltet, um einen Winkel, ein U-Profil oder einen Kasten zu formen. Ihr Computergehäuse, ein Schaltschrank und eine Regalhalterung wurden alle so gebogen. Das meiste Biegen geschieht auf einer Abkantpresse, einer langen, schmalen Presse für genau diese Aufgabe, mit günstigen Standardwerkzeugen.
So funktioniert es
Das Blech einlegen. Sie legen den flachen Zuschnitt (das Blech, schon auf Maß geschnitten) quer über die V-Matrize, das Unterwerkzeug mit einer V-förmigen Nut. Dann schieben Sie ihn an den Hinteranschlag, eine Reihe von Anschlägen, die festlegt, wo die Biegelinie liegt.
Pressen. Der Stößel (der bewegliche Oberbalken der Abkantpresse) treibt den Stempel, das Oberwerkzeug, entlang der Biegelinie nach unten. Hydraulikzylinder oder elektrische Servomotoren liefern die Kraft, oft zehn bis Hunderte Tonnen.
In der Luft biegen. Beim Freibiegen, der häufigsten Methode, berührt das Blech nur die Stempelspitze und die beiden Kanten des V. Je tiefer der Stempel eintaucht, desto spitzer der Winkel, sodass ein Werkzeugsatz viele Winkel erzeugen kann.
Entformen. Wenn der Stempel hochfährt, federt das Metall einige Grad zurück; diese Rückfederung ist der elastische Anteil der Biegung, der sich erholt. Deshalb biegt die Presse etwas über den Zielwinkel hinaus, dann drehen Sie das Teil für die nächste Biegung.
Wichtige Fakten
- Werkstoffe
- Stahl-, Edelstahl-, Aluminium-, Kupfer- und Messingblech, typischerweise etwa 0,5 bis 6 mm dick; schwere Abkantpressen biegen Platten über 20 mm
- Typische Teile
- Halterungen, Gehäuse, Schränke, Chassis, U-Profile, Paneele, Kanäle
- Bauteilgröße
- Von kleinen Clips bis zu Biegungen von etwa 3 bis 4 m Länge auf üblichen Maschinen; gekoppelte (Tandem-)Maschinen schaffen mehr
- Präzision
- Winkel etwa ±0,5° bis ±1° und Schenkellängen etwa ±0,2 mm bei einer CNC-Abkantpresse (computergesteuert)
- Oberfläche
- Wie das Ausgangsblech; die Matrizenkanten können neben der Biegung schwache Linien hinterlassen
- Geeignete Losgröße
- Einzelstücke bis Zehntausende Teile; viel größere Serien wechseln oft zum Stanzen und Umformen
- Werkzeug- und Maschinenkosten
- Standardstempel und -matrizen: Hunderte bis einige Tausend Dollar; CNC-Abkantpressen: grob Zehntausende bis mehrere Hunderttausend Dollar
- Geschwindigkeit
- Einige Sekunden pro Biegung; ein Teil mit mehreren Biegungen braucht samt Handling etwa eine Minute
Stärken und Grenzen
Stärken
- Keine eigene Form: Standardwerkzeuge erzeugen viele Formen
- Schnell eingerichtet, daher bleiben Prototypen und kleine Serien günstig
- Die Blechdicke bleibt fast unverändert
- Eine CNC-Abkantpresse wiederholt jede Biegung genau
Grenzen
- Nur gerade Biegungen; gekrümmte 3D-Formen brauchen Tiefziehen oder andere Verfahren
- Die Rückfederung muss korrigiert werden, mehr noch bei hochfestem Stahl und Aluminium
- Ein zu enger Innenradius lässt die Außenseite der Biegung reißen
- Kurze Schenkel und Löcher nahe an einer Biegung verziehen sich; jede Biegung ist ein eigener Hub
Wo es eingesetzt wird
- Elektronik und ITServerschränke, Computergehäuse, Schaltschränke
- BauwesenVerblechungen, Abdeckungen, Türzargen, Kabelrinnen
- VerkehrLkw-Aufbauten, Anhängerteile, Halterungen, Batteriekästen
- MaschinenbauMaschinenschutzhauben, Rahmen, Gehäuse für Schaltkästen
- Haus und BüroGeräteblenden, Dunstabzugshauben, Stahlregale, Büromöbel
So erkennen Sie es
- Gerade, scharfe Kanten mit einem kleinen, gleichmäßigen Innenradius, oft nahe der Blechdicke.
- Überall dieselbe Dicke, auch an den Ecken: Das Metall wurde gefaltet, nicht gedehnt.
- Kleine Ausklinkungen oder Lücken an den Kastenecken, wo zwei Schenkel aufeinandertreffen (Biegefreischnitte), statt einer nahtlosen Ecke.
- Schwache Linien auf der Außenseite parallel zur Biegung, hinterlassen von den Matrizenkanten.
Im Vergleich mit
Ansehen
Muniac LLC · Die Grundprinzipien des Biegens, für Einsteiger erklärt
WoodchuckTinman · Praktischer Umgang mit der Abkantpresse: Werkzeuge und Hinteranschlag
Adam Deuling · Echtes Biegen in der Werkstatt an einer CNC-Abkantpresse
SigmaTEK Systems, LLC · Wie sich ein gebogenes Teil zu einem flachen Zuschnitt abwickelt: Biegezugabe und K-Faktor
Echte Fotos ansehen
- Wikipedia: Abkantpresse — Fotos von hydraulischen und mechanischen Abkantpressen und ihrem Hinteranschlag
- Wikipedia: Biegen (Fertigungsverfahren) — Diagramme zu Freibiegen, Prägebiegen, Münzen und Rückfederung
- Fotosuche auf Wikimedia Commons
Merken
- Ein Stempel drückt das Blech in eine V-Matrize; beim Freibiegen bestimmt die Hubtiefe den Winkel.
- Metall federt ein wenig zurück, daher biegt die Presse immer etwas über den Zielwinkel hinaus.
- Günstige Standardwerkzeuge machen das Biegen ideal für gerade Faltungen, von Einzelstücken bis zu großen Serien.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren
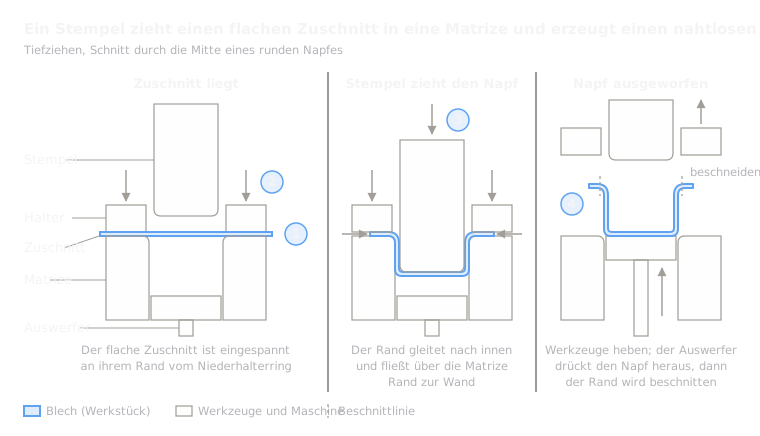 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
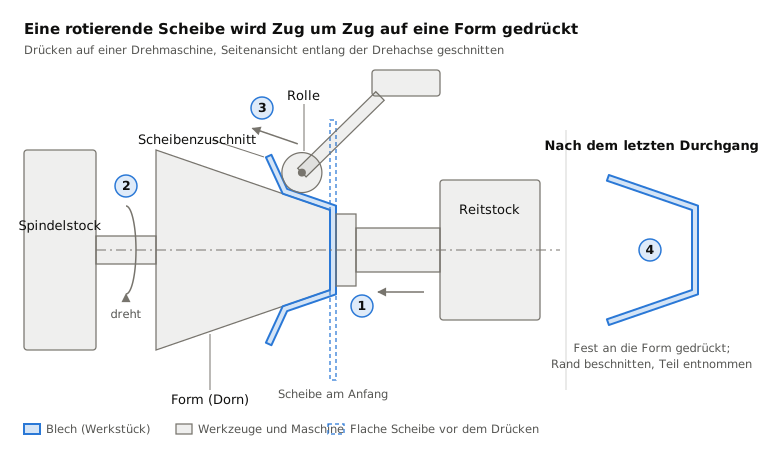
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
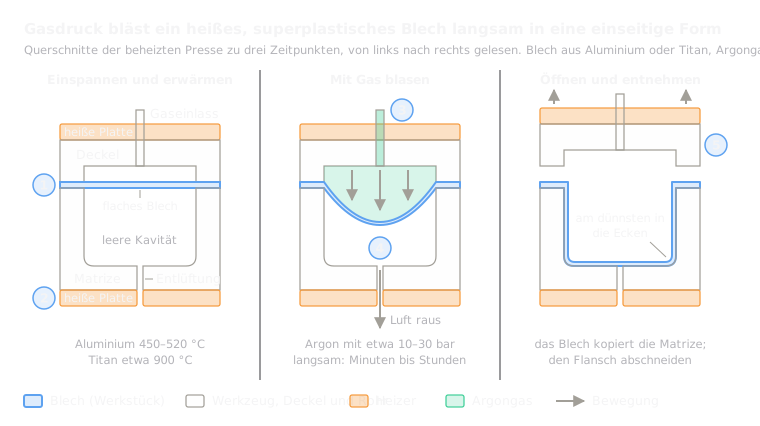 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
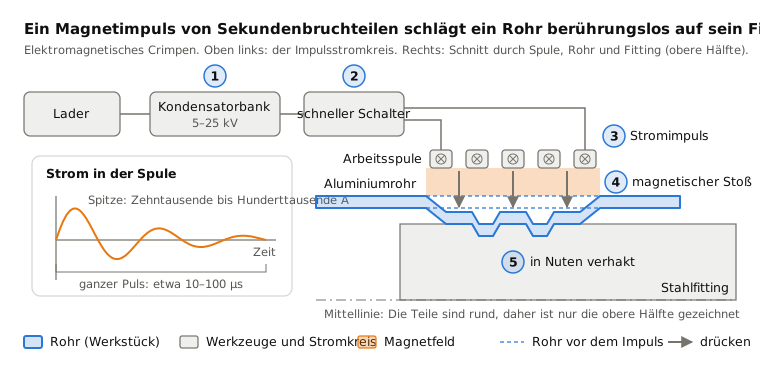
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
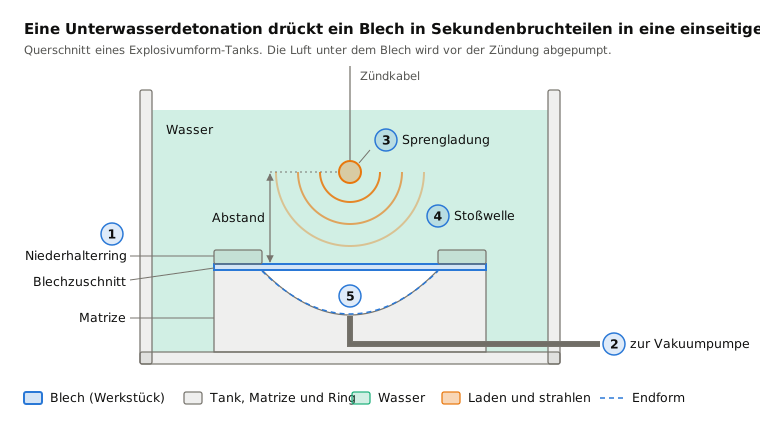
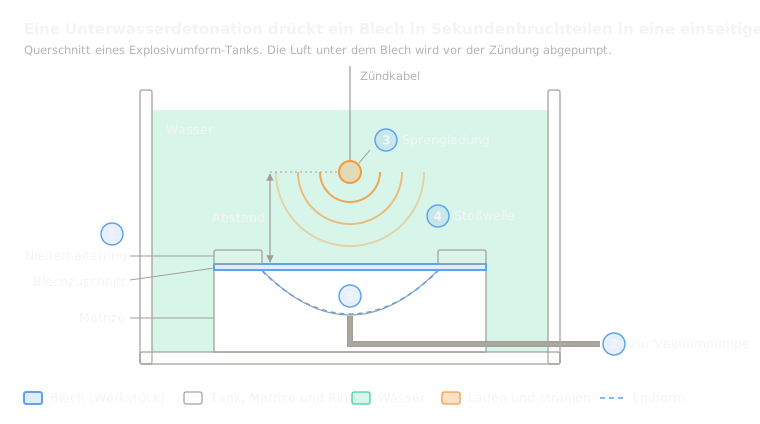 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
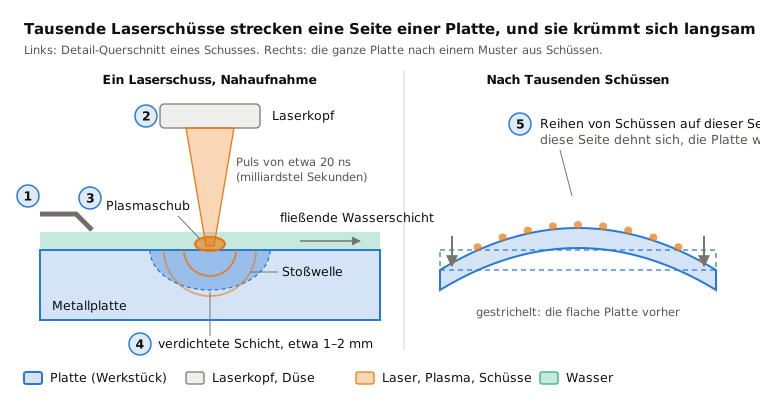
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.