

Laserstrahl-Peen-Umformen
Laserschüsse strecken eine Seite, sodass sich eine Platte krümmt
Das Laserstrahl-Peen-Umformen biegt Metallplatten ohne Gesenk, mit tausenden winziger, laserangetriebener Stoßwellen. Jeder Schuss presst eine kleine Stelle einer Oberfläche zusammen; zusammen strecken sie diese Seite, und die Platte krümmt sich langsam, wie eine Seite, die sich wellt, wenn eine Seite feucht wird. Es formt dicke Flugzeugflügelplatten und richtet verzogene Teile mit großer Kontrolle.
So funktioniert es
Die Oberfläche mit Wasser bedecken. Die Platte wird unter dem Laser befestigt, und eine dünne Wasserschicht fließt über den zu behandelnden Bereich.
Einen Laserpuls abfeuern. Ein energiereicher gepulster Laser feuert einen sehr kurzen Puls von etwa 20 Nanosekunden Länge durch das Wasser auf eine Stelle von einigen Millimetern Breite.
Einen Plasmastoß erzeugen. Der Puls wandelt eine dünne Hautschicht der Oberfläche in Plasma um (ein glühendes, elektrisch geladenes Gas). Das Wasser schließt es ein, sodass der Druck sprunghaft steigt und eine Stoßwelle ins Metall treibt.
Eine verdichtete Schicht hinterlassen. Der Stoß presst das Metall unter der Stelle zusammen und hinterlässt eine Schicht, oft 1–2 mm tief, mit Druckeigenspannung (im Metall eingeschlossene Spannung, die nach außen auf ihre Nachbarn drückt).
Im Muster wiederholen. Ein Roboter bewegt den Laserfleck Stelle für Stelle entlang eines berechneten Musters. Die eingeschlossenen Spannungen addieren sich, und die Platte krümmt sich; sie wird gemessen und mit weiteren Schüssen korrigiert.
Wichtige Fakten
- Werkstoffe
- Aluminiumlegierungen (auch Aluminium-Lithium), Titan, Stähle, Nickellegierungen
- Typische Teile
- Leicht oder doppelt gekrümmte Flügel- und Rumpfplatten, versteifte Platten, verzogene Teile, die gerichtet werden müssen
- Bauteilgröße
- Von kleinen Teilen bis zu mehrere Meter langen Platten, begrenzt durch die Reichweite des Roboters
- Präzision
- Die Krümmung baut sich in kleinen, kontrollierten Schritten auf; die Endform wird gemessen und korrigiert, meist auf wenige zehntel Millimeter genau
- Oberfläche
- Leicht genarbtes Muster überlappender Punkte; verbessert oft die Ermüdungslebensdauer (Widerstand gegen Rissbildung bei wiederholter Belastung)
- Geeignete Losgröße
- Kleine Serien großer, hochwertiger Teile, dazu Reparatur und Richten
- Werkzeug- und Maschinenkosten
- Keine Gesenke; Laserzellen kosten Millionen Dollar, daher wird die Arbeit oft als Dienstleistung eingekauft
- Geschwindigkeit
- Einige Schüsse pro Sekunde; eine große Platte kann Stunden brauchen
Stärken und Grenzen
Stärken
- Kein Gesenk: Die Form ist ein Programm, leicht zu ändern
- Funktioniert an dicken, steifen Platten und integral versteiften Platten
- Hinterlässt eine schützende verdichtete Schicht, die Ermüdungsrissen widersteht
- Kann verzogene Teile präzise richten
Grenzen
- Sehr teure Laserausrüstung
- Nur sanfte Krümmungen, keine tiefen Formen
- Langsam bei großen Flächen
- Braucht sorgfältige Modellierung und Messung, um die Form zu treffen
Wo es eingesetzt wird
- FlugzeugeFlügelhautplatten mit sanften Mehrfachkrümmungen
- RaumfahrtGekrümmte Platten für Trägerraketen und Tanks
- SchiffbauUmformen und Richten großer Platten
- Reparatur und EndbearbeitungRichten von Teilen, die durch Schweißen oder Bearbeiten verzogen wurden
So erkennen Sie es
- Ein schwaches, regelmäßiges Gitter überlappender quadratischer oder runder Punkte auf einer Seite.
- Sanft gekrümmte dicke Platten ohne Gesenk- oder Pressenspuren.
- Oft eine matte, leicht genarbte Stelle auf einer sonst bearbeiteten Oberfläche.
Im Vergleich mit
Ansehen
Curtiss-Wright Surface Technologies · Eine Animation eines Schusses: Wasserschicht, Plasma, Stoßwelle und Eigenspannung
LSP Technologies · Was das Verfahren ist und welche Teile es erzeugt
LSP Technologies · Eine Platte, die sich live krümmt, während der Laser darüber arbeitet
LSP Technologies · Dasselbe Werkzeug, genutzt, um ein verzogenes Teil zu richten
Echte Fotos ansehen
- Wikipedia: Laserschockverfestigen — das Verfahren, seine Geschichte und ein Abschnitt zum Laserstrahl-Peen-Umformen
- Fotosuche auf Wikimedia Commons
Merken
- Jeder Laserschuss sperrt eine Druckspannung in eine kleine Stelle einer Seite ein.
- Tausende Schüsse in einem Muster lassen die Platte sich krümmen, ganz ohne Gesenk.
- Am besten für sanfte Krümmungen an dicken, wertvollen Luftfahrtplatten und zum Richten.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren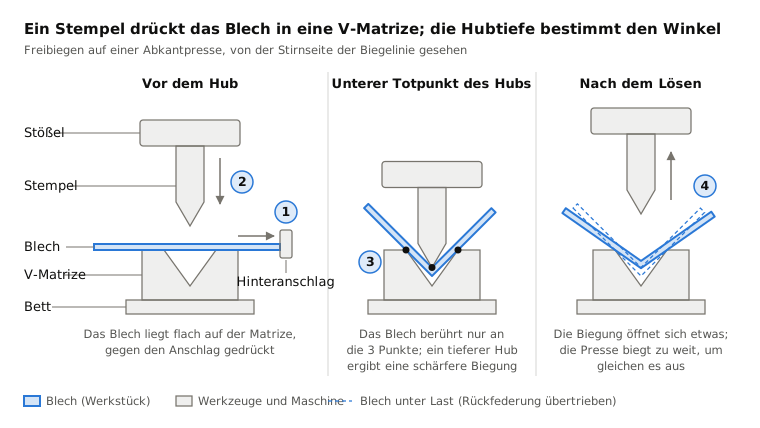
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
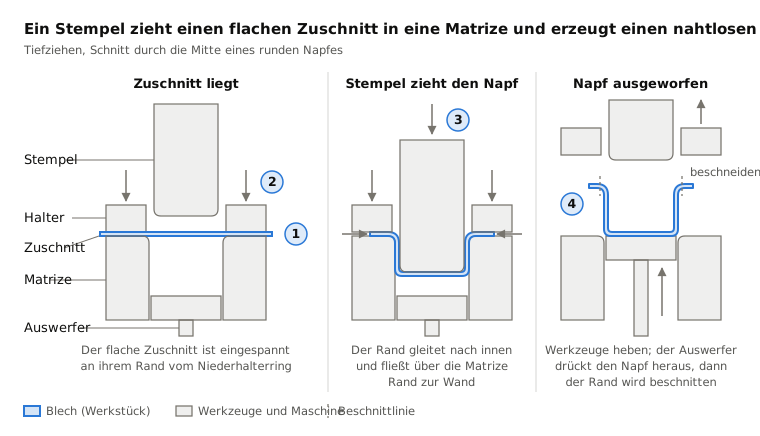
 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
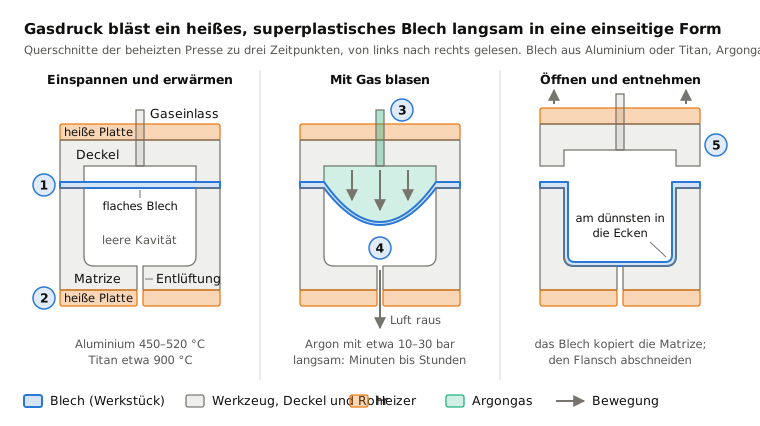
 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
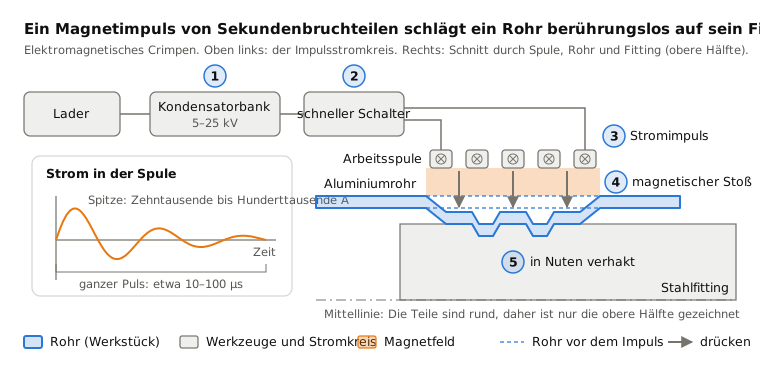
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.