

Superplastisches Umformen
Heißes Gas bläst ein superplastisches Blech in eine Form
Beim superplastischen Umformen (SPF) wird ein spezielles feinkörniges Blech erhitzt, bis es sich auf ein Mehrfaches seiner Länge dehnen lässt, wie warmer Kaugummi. Gasdruck bläst es dann langsam in eine einseitige Form (ein geformtes Stahlwerkzeug). So entsteht aus einem Blech ein tiefes, komplexes Paneel, etwa Flugzeugtüren und Karosserieteile für Sportwagen, für das sonst viele Einzelteile nötig wären.
So funktioniert es
Das Blech einspannen. Ein flaches Blech aus superplastischer Legierung wird über eine Form mit einer Kavität (der Hohlform des Teils) gelegt. Ein dichter Deckel drückt auf den Rand und sorgt für eine gasdichte Abdichtung.
Alles erhitzen. Beheizte Platten (heiße Pressplatten) bringen Form und Blech auf Umformtemperatur: etwa 450–520 °C bei Aluminium 5083, etwa 900 °C bei Titan Ti-6Al-4V.
Gas einblasen. Argon (ein Inertgas, das heißes Metall vor Reaktionen mit Luft schützt) strömt mit niedrigem Druck, typischerweise etwa 10–30 bar, über das Blech.
Langsam dehnen lassen. Das Blech wölbt sich wie eine Seifenblase, während die Luft darunter durch Entlüftungen entweicht. Der Druck steigt allmählich, sodass sich das Metall langsam, über Minuten bis Stunden, ohne Reißen dehnt. Seine winzigen Körner (die Kristalle, aus denen Metall besteht) gleiten aneinander vorbei, was Dehnungen von mehreren Hundert Prozent erlaubt.
Die Form füllen, dann öffnen. Das Blech erreicht die Wände der Kavität und kommt zuletzt in den Ecken an, sodass die Ecken am dünnsten werden. Die Presse öffnet sich, das heiße Teil wird herausgehoben, und sein Flansch (der eingespannte Rand) wird abgeschnitten.
Wichtige Fakten
- Werkstoffe
- Feinkörnige superplastische Legierungen: Titan Ti-6Al-4V, Aluminium 5083 und einige Aluminium-Lithium-Legierungen, einige Edelstähle
- Typische Teile
- Flugzeugtüren, Wartungsklappen und Kanäle, Karosserieteile für Autos in kleiner Serie, hohle versteifte Strukturen
- Bauteilgröße
- Von kleinen Halterungen bis zu Paneelen von einigen Metern Länge
- Präzision
- Nahe an der Formgeometrie, typischerweise einige Zehntel Millimeter auf der Formseite, mit fast keiner Rückfederung (elastischem Zurückfedern)
- Oberfläche
- Glatt auf der Formseite; Titan muss gereinigt werden, um eine harte, sauerstoffreiche Randschicht zu entfernen
- Geeignete Losgröße
- Kleine bis mittlere Serien: Hunderte bis einige Tausend Teile pro Jahr
- Werkzeug- und Maschinenkosten
- Nur eine Form, aus hitzebeständigem Stahl oder Keramik, günstiger als aufeinander abgestimmte Stanzwerkzeuge; die beheizte Presse ist eine große Investition
- Geschwindigkeit
- Langsam: etwa 15 Minuten bis einige Stunden pro Teil, bei Aluminium schneller als bei Titan
Stärken und Grenzen
Stärken
- Tiefe, komplexe Formen in einem Stück, die Baugruppen aus vielen Teilen ersetzen
- Nur eine Form nötig, daher sind die Werkzeugkosten geringer
- Fast keine Rückfederung, daher sind die Formen genau
- Zusammen mit Diffusionsschweißen (Bleche, die unter Wärme und Druck verschmolzen werden) entstehen hohle versteifte Strukturen
Grenzen
- Langsame Zyklen: Minuten bis Stunden pro Teil
- Braucht spezielle feinkörnige, teurere Legierungen
- Ungleichmäßige Dicke: Ecken und tiefe Taschen werden dünner
- Heißes, energiehungriges Verfahren; Titan braucht Schutzgas und Oberflächenreinigung
Wo es eingesetzt wird
- FlugzeugstrukturenTüren, Wartungsklappen und Kanäle aus Titan und Aluminium
- StrahltriebwerkeHohle Fanblätter aus Titan, hergestellt durch Kombination von SPF mit Diffusionsschweißen
- AutomobilbauKarosserieteile aus Aluminium für Sport- und Luxusautos in kleiner Serie
- ArchitekturGebogene Fassaden- und Verkleidungspaneele aus Aluminium
So erkennen Sie es
- Tiefe, glatte Formen mit weichen Kanten aus einem Blech, ohne Schweißnähte oder Fugen.
- Eine scharfe, glatte Seite (die Formseite); die andere Seite zeigt weichere, gerundete Details.
- Variierende Dicke: dünner in Ecken und tiefen Taschen, an einer Schnittkante sichtbar.
- Zieht tiefer, als es eine gewöhnliche Presse schaffen würde, immer mit großzügigen Radien.
Im Vergleich mit
Ansehen
superformusa · Die Kernmethode: Gas bläst das heiße Blech in die Kavität einer Matrize
superformusa · Eine Variante: Das Blech wird zuerst zu einer Blase geblasen und dann über ein Positivwerkzeug geformt
superformuk · Echte Karosserieteile aus der Produktion
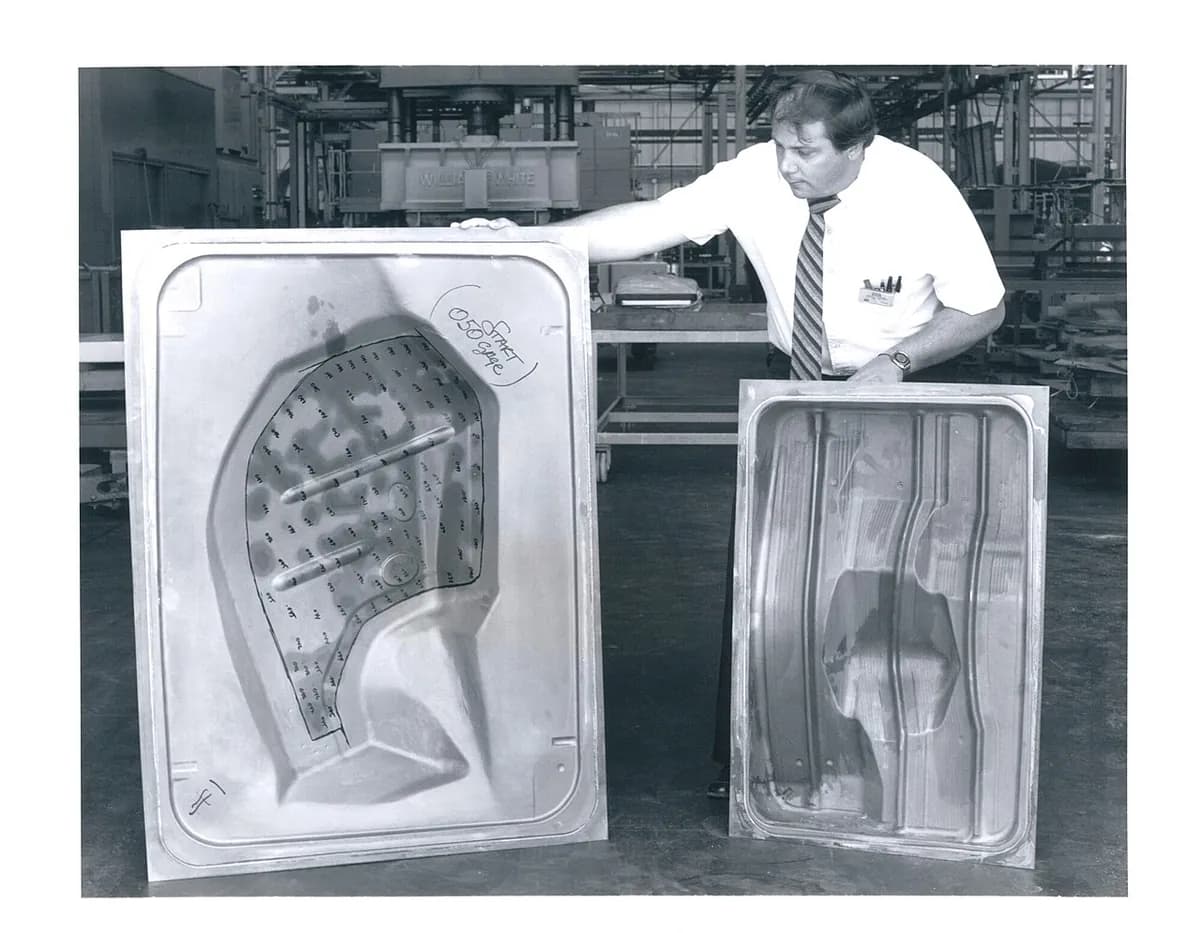
David Kirkham · Werkstattaufnahmen, wie ein geformtes Teil die heiße Presse verlässt
Echte Fotos ansehen
- Wikipedia: Superplastisches Umformen — Prinzip, Temperaturen und Flugzeugbeispiele; überwiegend Text
- Wikipedia: Superplastizität — die Werkstoffwissenschaft hinter der extremen Dehnung
- Fotosuche auf Wikimedia Commons
Merken
- Superplastische Legierungen dehnen sich bei Hitze und langsamem Ziehen um mehrere Hundert Prozent.
- Gasdruck drückt das Blech in eine einseitige Form, daher bleibt das Werkzeug einfach.
- Ideal für tiefe, komplexe einteilige Paneele; der Preis sind langsame Zyklen und dünne Ecken.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
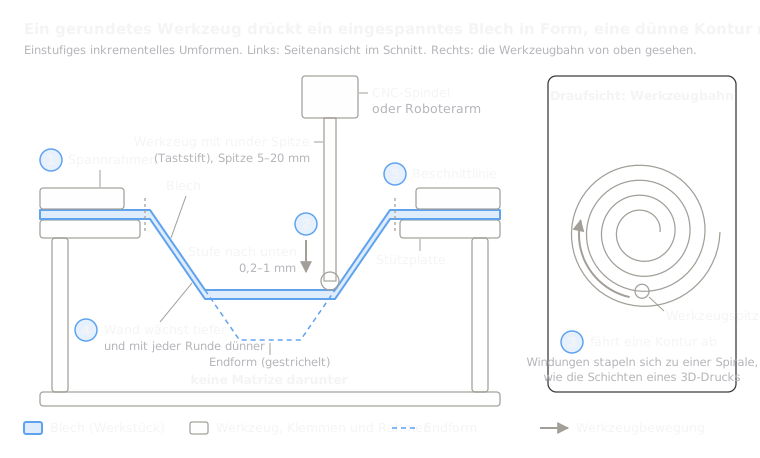 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
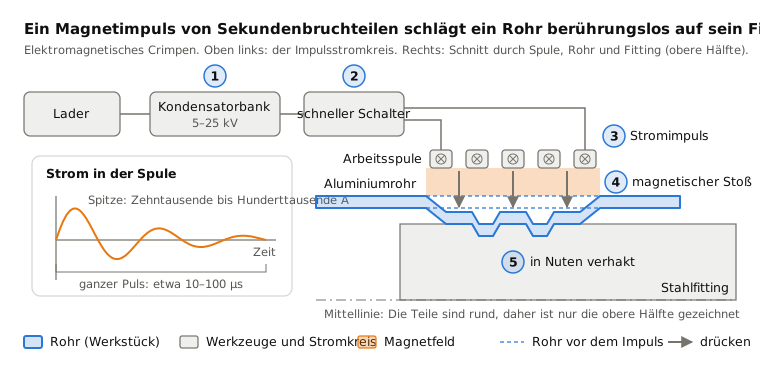
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
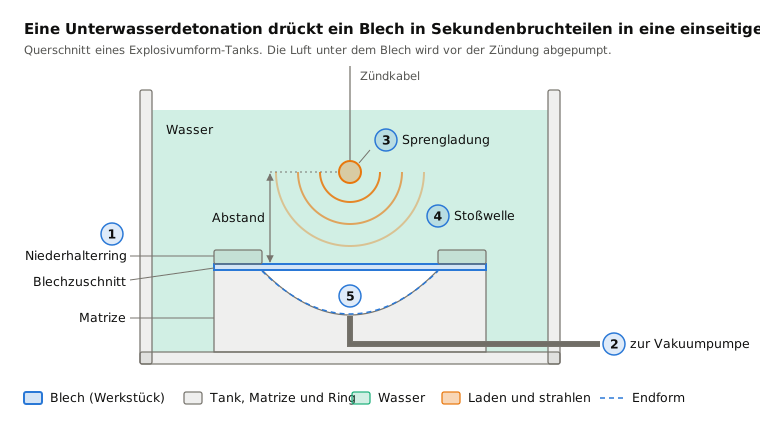
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.