

Stanzen und Tiefziehen
Aufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer Sekunde
Beim Stanzen und Umformen wird Blech in einer Presse zwischen aufeinander abgestimmten Werkzeugen geformt, ein Teil pro Hub. Das Tiefziehen ist der Umformvorgang, bei dem ein flacher Zuschnitt in eine Matrize gezogen wird, um ein nahtloses Hohlteil zu erzeugen. Getränkedosen, Küchenspülen, Batteriebecher und Karosserieteile werden alle so gezogen.
Stanzen und Tiefziehen in einer Minute, von MecMade
So funktioniert es
Den Zuschnitt einlegen. Ein flacher Zuschnitt (ein aus Blech geschnittenes Stück, hier eine Scheibe) wird auf die Matrize gelegt, einen Block mit einem Loch, dessen Kante gerundet ist. Diese gerundete Kante heißt Ziehkantenradius.
Den Rand einspannen. Der Niederhalter, ein Ring um den Stempel, presst den Rand mit kontrollierter Kraft. Bei zu wenig Kraft wirft der Rand Falten; bei zu viel reißt die Wand.
Ziehen. Der Stempel drückt die Mitte nach unten in das Loch. Der Rand gleitet unter dem Niederhalter nach innen und biegt sich über den Ziehkantenradius, um zur Wand zu werden.
Auswerfen und beschneiden. Stempel und Niederhalter fahren hoch, ein Auswerfer drückt den Napf heraus, und der ungleichmäßige Rand wird beschnitten. Tiefere Teile werden in späteren Stufen weitergezogen (Weiterzüge), jeweils schmaler und tiefer.
Beim Stanzen in hohen Stückzahlen führt ein Folgeverbundwerkzeug mehrere Arbeitsgänge an Stationen entlang eines Coilstreifens aus: Schneiden, Lochen (Löcher stanzen), Biegen und Ziehen. Der Streifen rückt pro Hub eine Station weiter, sodass bei jedem Hub ein fertiges Teil herausfällt.
Wichtige Fakten
- Werkstoffe
- Duktiles Blech: kohlenstoffarmer Stahl und Edelstahl, Aluminium, Kupfer, Messing; typischerweise etwa 0,2 bis 6 mm dick
- Typische Teile
- Dosen, Näpfe, Spülen, Kochgeschirr, Kraftstofftanks, Karosserieteile, Batteriebecher, Halterungen
- Bauteilgröße
- Von Schalen von wenigen Millimetern Durchmesser bis zu Karosserieseitenteilen von einigen Metern Länge
- Präzision
- Etwa ±0,1 mm bei kleinen Teilen; lockerer bei großen Blechteilen
- Oberfläche
- Glatt, nahe an der Oberfläche des Blechs selbst; gut genug für lackierte Karosserieteile
- Geeignete Losgröße
- Hohe Stückzahlen: Tausende bis Millionen Teile, weil sich die Werkzeuge erst bei großen Mengen lohnen
- Werkzeug- und Maschinenkosten
- Werkzeuge von etwa 10.000 Dollar für kleine einfache Teile bis über 1 Million Dollar für einen Satz Karosseriewerkzeuge; Pressen von etwa 100.000 Dollar bis zu vielen Millionen für eine Karosserie-Pressenlinie
- Geschwindigkeit
- Ein Teil pro Hub: große Karosserieteile etwa 10 bis 15 pro Minute; kleine Teile in Folgeverbundwerkzeugen einige zehn bis hundert pro Minute
Stärken und Grenzen
Stärken
- Sehr schnell und bei hohen Stückzahlen günstig pro Teil
- Nahtlose, dichte Hohlteile ohne Schweißnähte
- Feste, leichte Teile; das Metall verfestigt sich bei der Umformung
- Von Teil zu Teil sehr gut wiederholbar
Grenzen
- Werkzeuge sind teuer und brauchen Wochen bis Monate für Bau und Abstimmung
- Die Tiefe pro Stufe ist begrenzt: Der Zuschnitt darf nur etwa doppelt so groß wie der Stempeldurchmesser sein
- Zu kontrollierende Fehler: Falten im Rand, Risse nahe der Stempelkante, ein welliger Rand
- Eine Konstruktionsänderung bedeutet neue oder überarbeitete Werkzeuge
Wo es eingesetzt wird
- AutomobilbauTüren, Hauben, Dächer, Kotflügel, Kraftstofftanks, Ölwannen
- VerpackungGetränke- und Konservendosen, Spraydosen, Flaschenkronkorken
- Küche und HaushaltsgeräteSpülen, Töpfe, Pfannen, Gerätegehäuse
- Elektronik und BatterienZylindrische Batteriebecher, Steckverbindergehäuse, Abschirmbecher
- VerteidigungPatronenhülsen
So erkennen Sie es
- Nahtlose Hohlformen wie Dosen, Näpfe und Spülen, ohne Schweißnaht.
- Gerundete Innen- und Außenecken am Boden, übernommen von den Radien von Stempel und Matrize.
- Ein sauberer, beschnittener Rand an der Öffnung, oft umgebördelt oder umgeschlagen.
- Schwache senkrechte Kratzlinien an der Außenwand, wo das Metall über die Matrize glitt.
Im Vergleich mit
Ansehen
Toledo Metal Spinning · Ein Überblick über das Tiefziehen für Einsteiger
Hubert Stüken GmbH & Co. KG · Wie ein Teil in mehreren Stufen gezogen wird, von einem Hersteller erklärt
Gut Metallumformung AG · Echtes Tiefziehen eines Napfes in einer Presse
ANDRITZ Schuler · Eine Karosserie-Pressenlinie, in der Roboter Blechteile zwischen den Werkzeugen bewegen
Echte Fotos ansehen
- Wikipedia: Tiefziehen — Prozessdiagramme und eine Tiefziehlinie
- Wikipedia: Stanzen und Umformen (Metallbearbeitung) — Überblick über die Umformvorgänge
- Fotosuche auf Wikimedia Commons
Merken
- Aufeinander abgestimmte Werkzeuge formen Blech in einem Pressenhub; das Tiefziehen zieht einen flachen Zuschnitt zu einem nahtlosen Napf.
- Der Niederhalter verhindert, dass der Rand beim Nachinnengleiten Falten wirft.
- Werkzeuge sind teuer, daher lohnt sich das Stanzen und Umformen bei hohen Stückzahlen.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
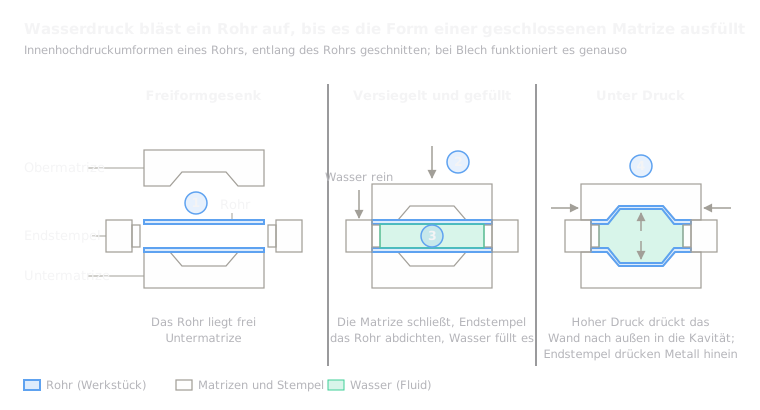 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
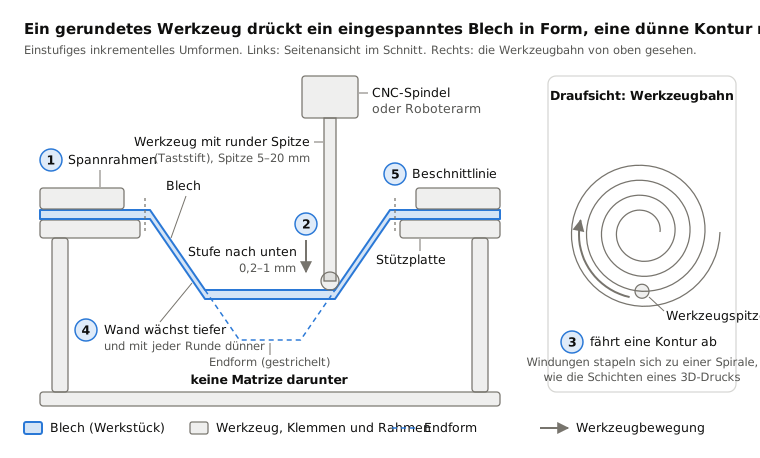
 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
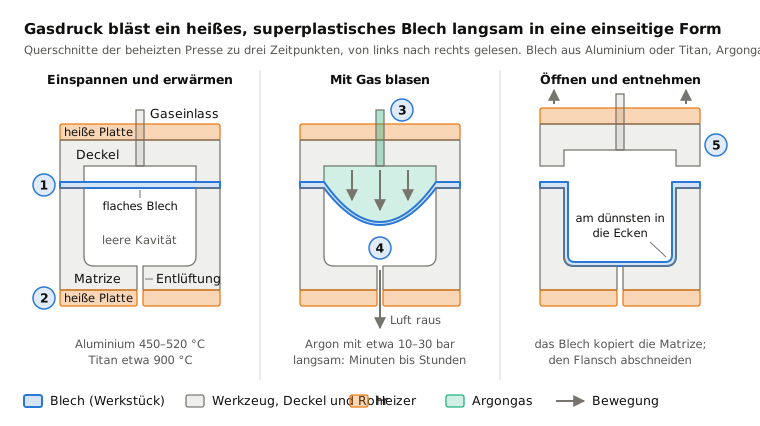
 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.