

Inkrementelle Blechumformung
Ein rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne Gesenk
Die inkrementelle Blechumformung (ISF) drückt ein kleines Werkzeug mit runder Spitze in ein eingespanntes Metallblech und formt es Kontur für Kontur. Stellen Sie sich einen Stift vor, der immer kleinere Kreise in Alufolie zeichnet, bis die Folie zu einer Tasse wird. Es ist kein Gesenk (geformtes Stahlwerkzeug) nötig, sodass ein Einzelteil oft binnen eines Tages von der Computerdatei zum Metall gelangen kann.
So funktioniert es
Die Platine einspannen. Ein flaches Blech (die Platine) wird an den Rändern über einer Auflageplatte gespannt, einer Stütze mit einer Öffnung in der Kontur des Teils. Unter dem zu formenden Bereich ist nichts.
Einen kleinen Schritt nach unten drücken. Ein glatter, gehärteter Stab mit kugelförmigem Ende (der Stylus, meist 5–20 mm Durchmesser) drückt das Blech um etwa 0,2–1 mm nach unten. Eine CNC-Maschine (eine computergesteuerte Werkzeugmaschine) oder ein Industrieroboter hält und bewegt ihn.
Eine Kontur nachfahren. Eine Software zerlegt das 3D-Modell in Ebenen, wie die Schichten eines 3D-Drucks, und das Werkzeug folgt einer Ebene. Nur eine kleine Stelle unter der Spitze biegt und dehnt sich jeweils, sodass die Kräfte gering bleiben; Öl oder Fett mindert die Reibung.
Absenken und wiederholen. Runde um Runde, oft als eine durchgehende Spirale, wird das Teil tiefer. Die Wand dehnt sich und wird dünner: Eine Wand, die 60° von der Waagerechten abfällt, ist am Ende etwa halb so dick wie das ursprüngliche Blech.
Lösen und besäumen. Das Teil wird entspannt, und der flache Rand (der Flansch) wird abgeschnitten. Das Metall federt leicht zurück (kehrt teilweise zu seiner alten Form zurück), sodass ein gemessener Korrekturdurchgang oder eine Wärmebehandlung folgen kann.
Wichtige Fakten
- Werkstoffe
- Aluminium-, Stahl-, Edelstahl- und Titanblech, meist etwa 0,5–2 mm dick; manche Kunststoffplatten
- Typische Teile
- Prototypen von Karosserieteilen, Abdeckungen und Gehäusen, individuelle medizinische Platten, Kunst- und Fassadenpaneele
- Bauteilgröße
- Von handtellergroß bis etwa 2 m Breite, bestimmt vom Arbeitsbereich der Maschine
- Präzision
- Etwa ±0,5–1 mm im Umformzustand; einige zehntel Millimeter mit gemessenen Korrekturdurchgängen
- Oberfläche
- Feine spiralförmige Werkzeugspuren auf der Werkzeugseite; die andere Seite ist glatter
- Geeignete Losgröße
- Einzelstücke bis einige hundert Teile
- Werkzeug- und Maschinenkosten
- Kein Gesenk, und der Stylus ist günstig; die Maschine (CNC-Fräse, Roboterzelle oder spezielle Umformmaschine) kostet zehntausende bis hunderttausende Dollar
- Geschwindigkeit
- Langsam: Minuten bis einige Stunden pro Teil, je nach Größe und Stufenhöhe
Stärken und Grenzen
Stärken
- Kein Gesenk: Eine Konstruktionsänderung ist nur ein neues Programm
- Geringe Kräfte, daher genügen bescheidene Maschinen
- Das Metall dehnt sich oft weiter als beim Stanzen, bevor es reißt
- Ideal für Einzelstücke, Prototypen und Sonderanpassungen
Grenzen
- Langsam: Minuten bis Stunden pro Teil, gegenüber Sekunden in einer Presse
- Steile Wände (über etwa 60–70°) reißen oder brauchen mehrere Durchgänge
- Die Wände werden dünn, und die Genauigkeit ist geringer als mit einem Gesenk
- Sichtbare Werkzeugpfadspuren auf einer Seite
Wo es eingesetzt wird
- AutomobilbauPrototypen von Karosserieteilen, Teile für kleine Stückzahlen und Restaurierung
- Luft- und RaumfahrtPrototypenhäute, Kanäle und Halterungen in kleinen Serien
- MedizinPatientenspezifische Schädelplatten (Kranialimplantate) aus Titan
- Architektur und DesignFassadenpaneele, Lampen und Kunstobjekte
- LohnfertigerKurze Serien von Abdeckungen und Gehäusen, ohne ein Gesenk zu bezahlen
So erkennen Sie es
- Feine konzentrische Ringe oder eine Spirale aus Werkzeugspuren auf der Innenseite (der Werkzeugseite), ähnlich den Rillen einer Schallplatte.
- Sanft geneigte Wände, die dünner sind als der flache Rand ringsum.
- Innenecken, auf etwa den Radius der Werkzeugspitze gerundet, nie scharf.
- Ein flacher Flansch oder eine besäumte Kante, wo das Blech gespannt war.
Im Vergleich mit
Ansehen
Eurecat · Eine Forschungsmaschine, die ein flaches Blech Runde für Runde zu einer Schale formt
NotStockPhoto · Eine Führung und Vorführung einer speziellen digitalen Blechumformmaschine
Evology Manufacturing · Wie ein Lohnfertiger das Verfahren für echte Kundenteile nutzt
이찬환 · Die Zwei-Punkt-Variante, bei der das Blech über einer Teilstütze geformt wird
Echte Fotos ansehen
- Wikipedia: Inkrementelle Blechumformung — Überblick über das Prinzip und seine Varianten; überwiegend Text
- Fotosuche auf Wikimedia Commons
Merken
- Ein kleines rundes Werkzeug ersetzt das Gesenk: Die Form des Teils steckt in einem Programm, nicht in Stahl.
- Das Blech wird Kontur für Kontur flach umgeformt, daher ist es langsam, aber sehr flexibel.
- Die Wände werden dünner, je steiler sie werden; etwa 60–70° sind die praktische Grenze in einem Durchgang.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren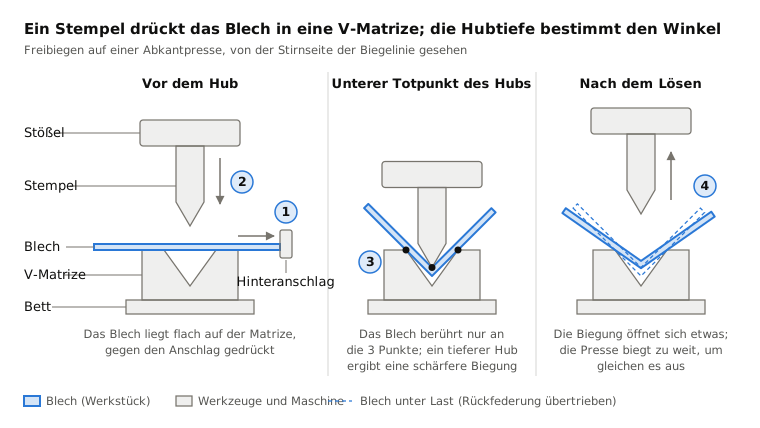
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
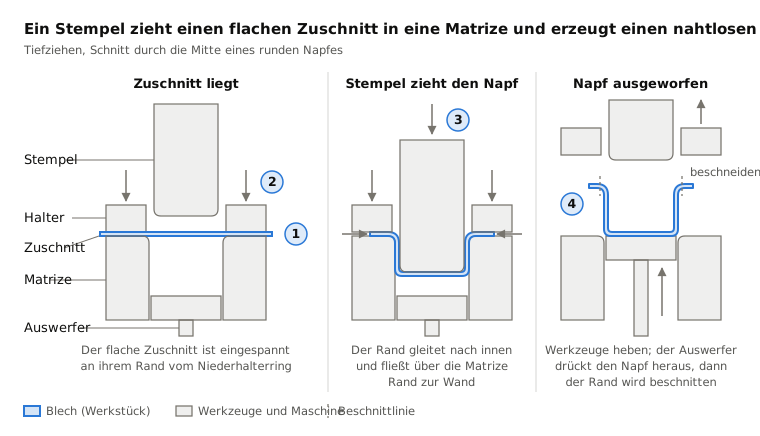
 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
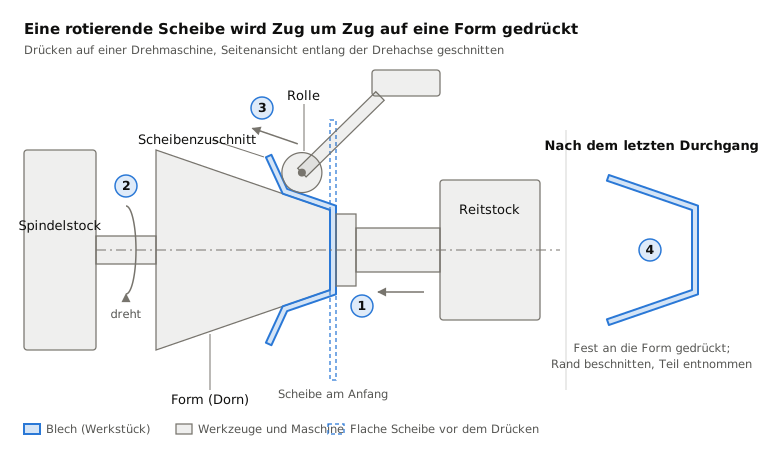
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
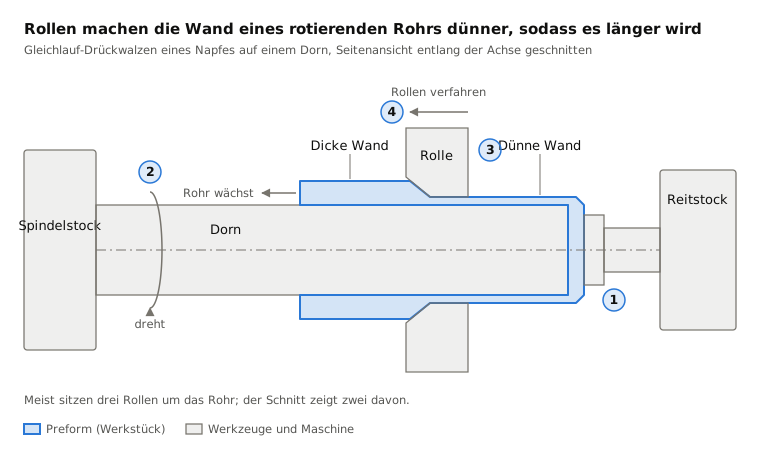
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
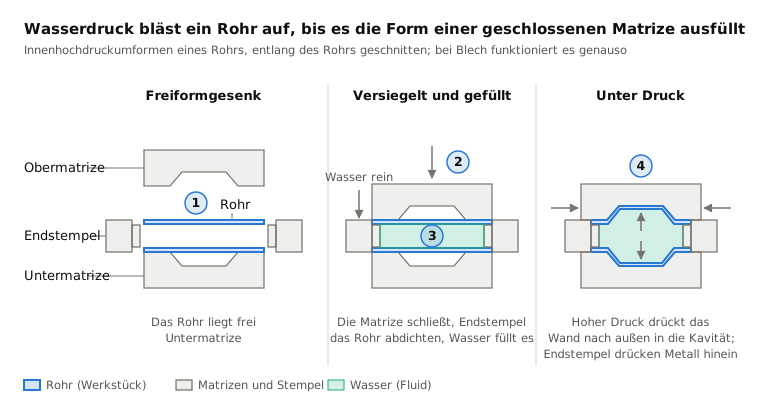
 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
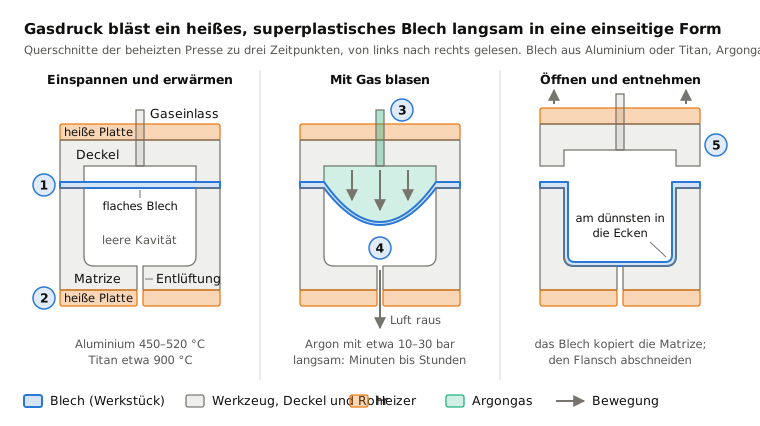
 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
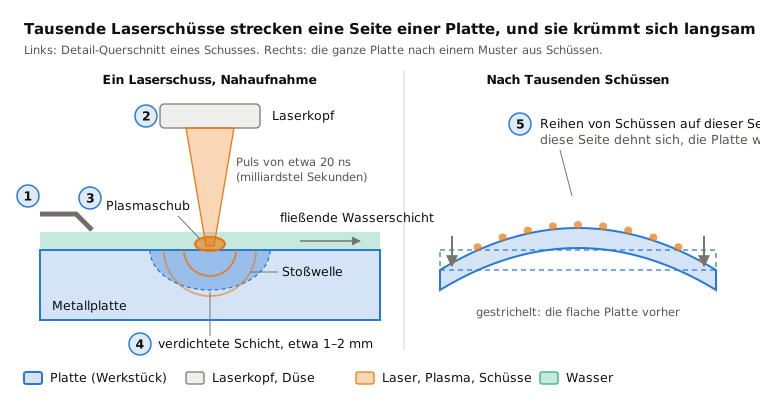
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.