

Blech- und Rohrumformung
Die Blech- und Rohrumformung macht aus dünnem flachem Blech oder Rohr 3D-Formen, ohne Material abzutragen. Jedes Verfahren in diesem Kapitel biegt oder dehnt das Metall über seine Elastizitätsgrenze hinaus, sodass es die neue Form behält; sie unterscheiden sich darin, was drückt: eine Presse mit Matrize, eine drehende Rolle, eine Flüssigkeit, ein Gas, ein Magnetimpuls, eine Explosion oder ein Laser.
Die große Idee
Denken Sie daran, ein Stück Alufolie über eine Schüssel zu falten und zu dehnen. Metallblech verhält sich genauso, braucht nur weit mehr Kraft. Die Dicke bleibt etwa gleich, sodass aus einem flachen Zuschnitt mit wenig Abfall eine leichte, feste Schale oder ein Rohr entsteht. Die Wahl des Verfahrens hängt vor allem davon ab, wie tief und komplex die Form ist, wie viele Teile Sie brauchen und wie viel Sie für Werkzeuge ausgeben können.
Die 10 Verfahren in diesem Kapitel
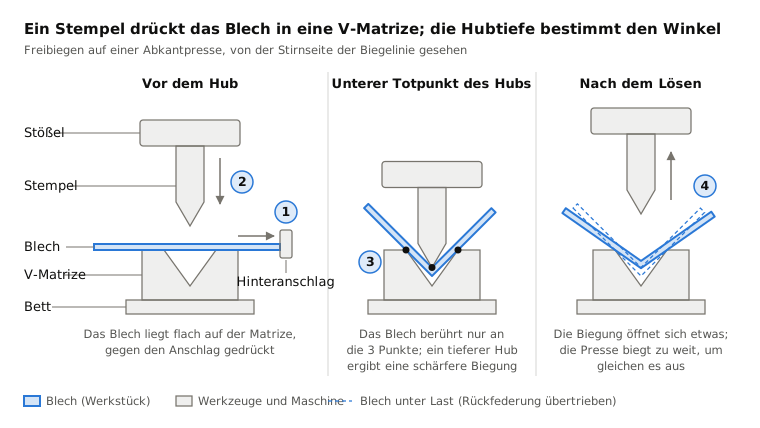
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
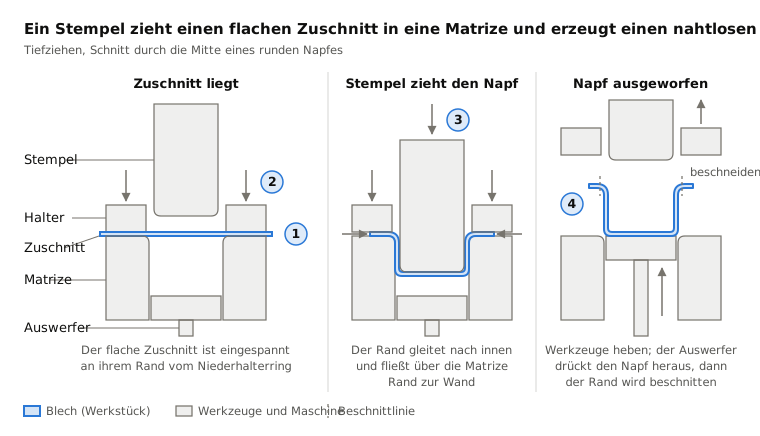
 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
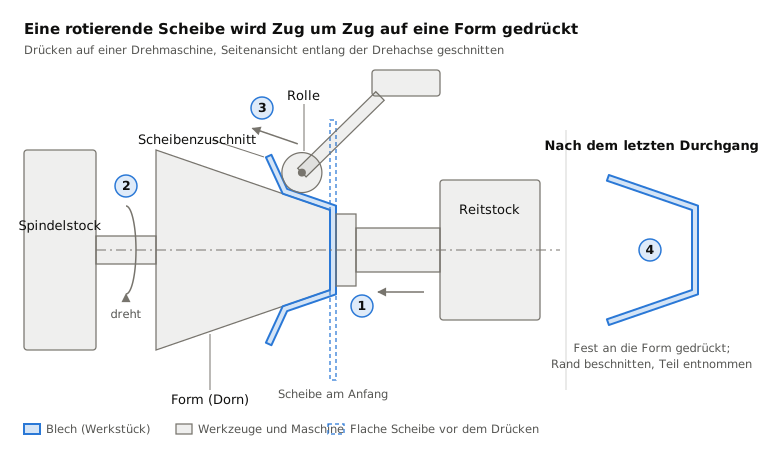
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
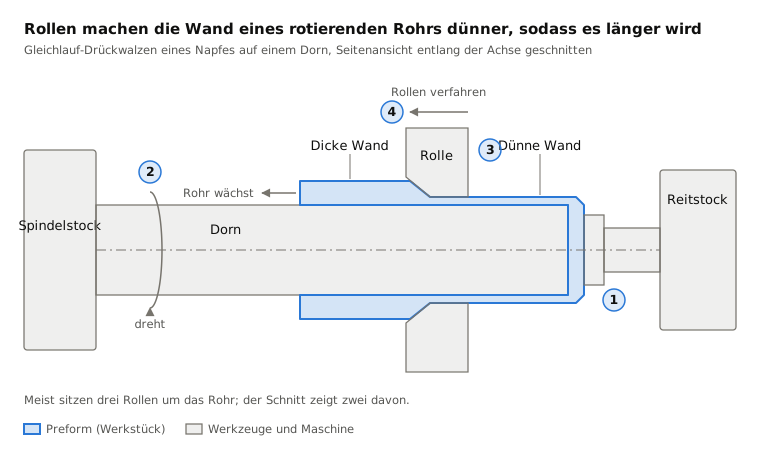
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
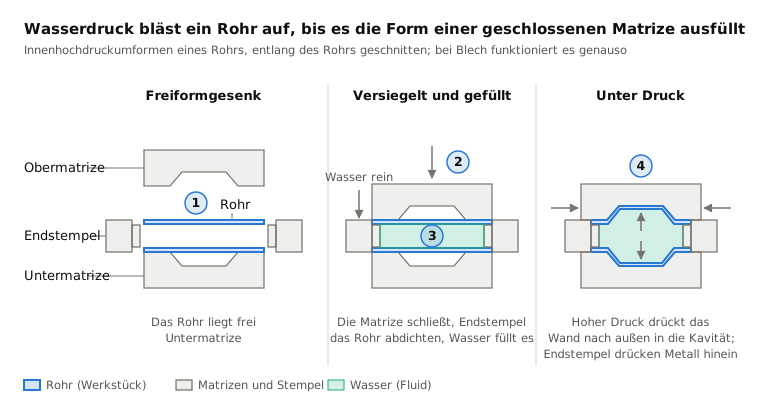
 4.5HydroformingFlüssigkeitsdruck presst Rohr oder Blech in ein GesenkLektion öffnen
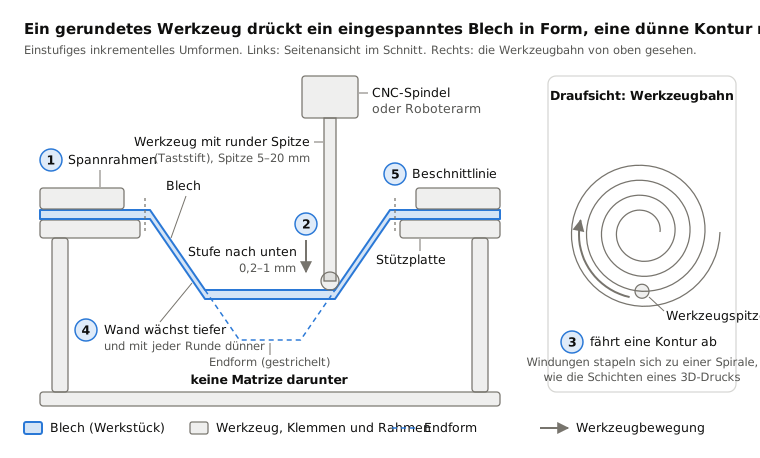
 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
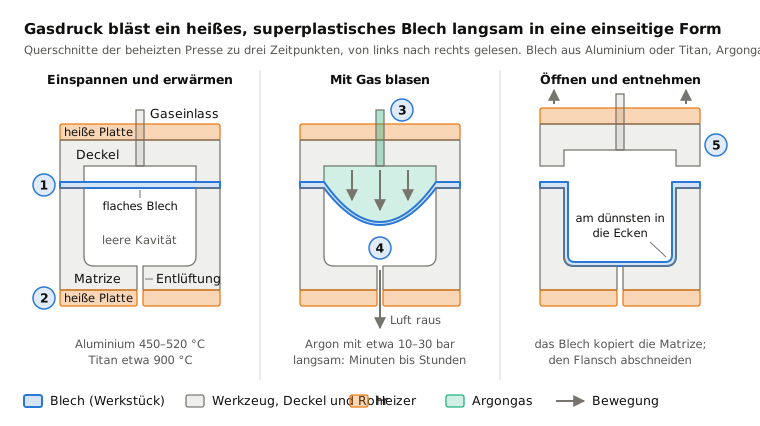
 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
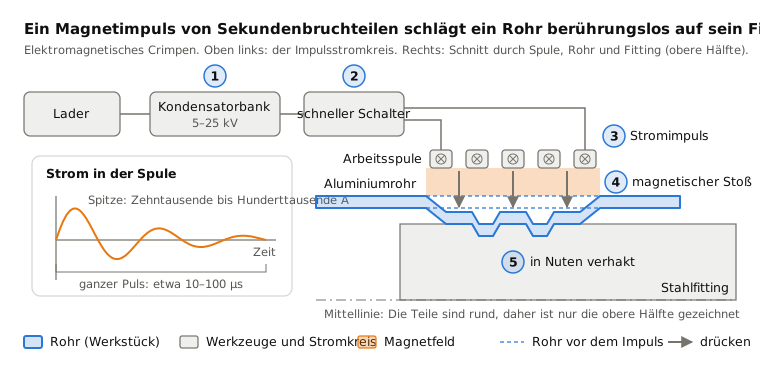
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
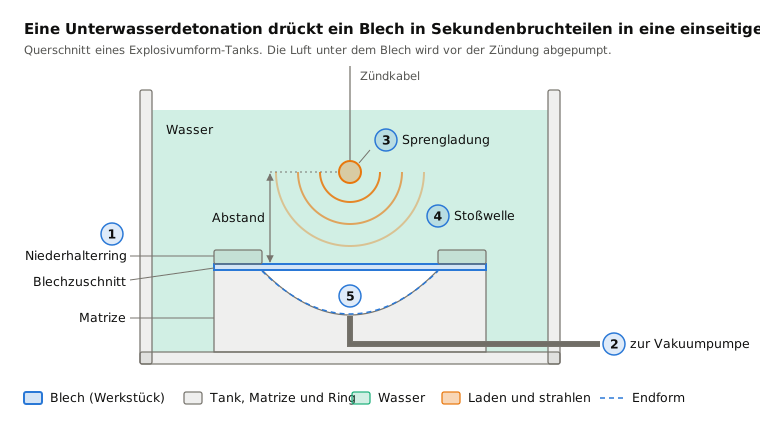
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
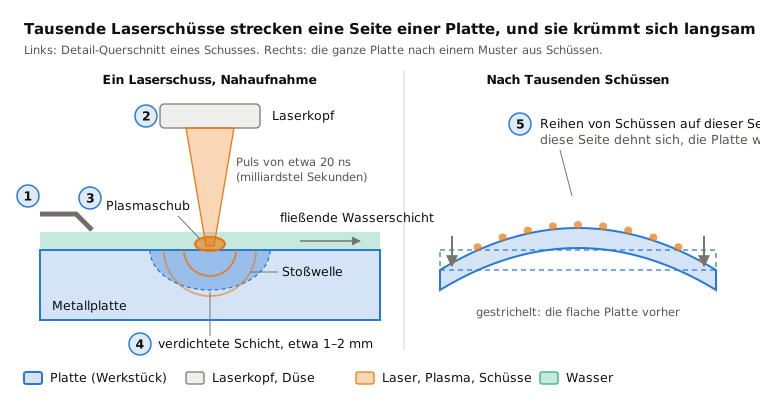
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 4.1Blechbiegen | Eine Abkantpresse faltet Blech entlang gerader Linien | Halterungen, Kästen, Gehäuse | Einzelstücke bis Massenfertigung | Etwa ±0,1–0,5 mm, Winkel etwa ±0,5° |
| 4.2Stanzen und Tiefziehen | Aufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer Sekunde | Karosserieteile, Dosen, Spülen | Massenfertigung | Etwa ±0,05–0,2 mm |
| 4.3Drücken | Eine Rolle drückt eine rotierende Scheibe über eine Form | Runde Teile: Lampenschirme, Kuppeln, Kochgeschirr | Einzelstücke bis mittlere Serien | Etwa ±0,1–0,5 mm |
| 4.4Drückwalzen (Fließdrücken) | Rollen strecken ein rotierendes Rohr über einem Dorn dünner und länger | Präzise dünnwandige Rohre und Zylinder | Mittlere bis hohe Serien | Etwa ±0,05–0,1 mm |
| 4.5Hydroforming | Flüssigkeitsdruck presst Rohr oder Blech in ein Gesenk | Rohre für Autorahmen, Abgasteile, komplexe Paneele | Mittlere bis hohe Serien | Etwa ±0,1–0,3 mm |
| 4.6Inkrementelle Blechumformung | Ein rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne Gesenk | Prototypen und Sonderteile | Einzelstücke bis einige Hundert | Etwa ±0,5–1 mm |
| 4.7Superplastisches Umformen | Heißes Gas bläst ein superplastisches Blech in eine Form | Tiefe, komplexe Paneele für Luftfahrt und Autos | Hunderte bis einige Tausend pro Jahr | Einige Zehntel mm |
| 4.8Elektromagnetisches Umformen | Ein Magnetimpuls schleudert Metall berührungslos auf ein Anschlussstück | Gequetschte Rohre und Verbindungen, Aluminium und Kupfer | Mittlere bis hohe Serien | Oft etwa ±0,1 mm |
| 4.9Explosivumformen | Eine Unterwasserexplosion presst Blech in ein Gesenk | Sehr große Kuppeln und Paneele | Prototypen, sehr kleine Serien | Gute Passung zur Form; anschließend beschnitten |
| 4.10Laserstrahl-Peen-Umformen | Laserschüsse strecken eine Seite, sodass sich eine Platte krümmt | Leicht gekrümmte dicke Paneele für die Luftfahrt, Richten | Kleine Serien | Einige Zehntel mm nach der Korrektur |
Die Präzisionsangaben sind typische Größenordnungen; jede Lektion nennt Details.
So wählen Sie innerhalb dieser Familie
- Einfache Faltungen in Blech: Biegen; viele identische Teile: Stanzen und Tiefziehen.
- Runde Teile: Drücken für wenige, Drückwalzen für präzise dünne Wände, Stanzen für riesige Stückzahlen.
- Rohre mit komplexen Formen: Innenhochdruckumformen; Rohre, die mit Fittings verbunden werden: elektromagnetisches Umformen.
- Wenige Teile und kein Werkzeugbudget: inkrementelle Blechumformung, oder Laserschockumformen für sanfte Krümmungen in dicken Platten.
- Tiefe, komplexe oder sehr große Teile in kleinen Stückzahlen: superplastisches Umformen, oder Explosivumformen für die größten und zähesten.
Schlüsselbegriffe
- Zuschnitt
- das flache Blechstück, aus dem ein Teil geformt wird.
- Matrize
- ein gehärtetes, geformtes Werkzeug, das dem Teil seine Form gibt.
- Rückfederung
- das kleine elastische Zurückfedern des Metalls in Richtung seiner alten Form nach dem Umformen.
- Flansch
- der flache Rand um ein umgeformtes Teil, oft abgeschnitten.
- Dorn
- eine geformte Vorlage, auf oder über die das Metall gepresst wird.
- Umformbarkeit
- wie weit sich ein Metall dehnen lässt, bevor es zu stark dünner wird oder reißt.
- Eigenspannung
- Spannung, die nach dem Umformen im Metall eingeschlossen bleibt.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.