

Zerspanen
Beim Zerspanen entsteht ein Teil, indem Material aus einem massiven Block, einer Stange oder einem Gussteil abgetragen wird, bis nur die gewünschte Form übrig bleibt. Jedes Verfahren in diesem Kapitel macht das auf dieselbe Weise: Etwas Härteres als das Werkstück wird dagegengedrückt, während sich eines von beiden bewegt, und kleine Stücke, die Späne heißen, werden abtransportiert. Das Zerspanen liefert die genauesten Maße und glattesten Oberflächen aller Familien in diesem Kurs.
Die große Idee
Denken Sie an Schnitzen: Ein Messer schält Holz, Schleifpapier reibt es glatt. Das Zerspanen hat dieselben zwei Zweige. Beim Schneiden mit einem scharfen Werkzeug (Lektionen 5.1 bis 5.6) schälen wenige harte, geformte Schneiden sichtbare Späne ab, schnell; das Rändeln ist hier der Sonderfall, da es meist ein Muster einpresst, statt Späne abzuheben. Beim Abtragen mit Schleifkorn (Lektionen 5.7 bis 5.9) kratzt jedes von Tausenden winziger harter Körner einen mikroskopischen Span ab, langsam, aber sehr präzise, und sie können Stahl schneiden, der bereits gehärtet ist. Ein typisches Präzisionsteil durchläuft beides: Es wird nahe an die Form gedreht oder gefräst, wärmebehandelt und dann auf Endmaß und Endoberfläche geschliffen, gehont oder im Superfinish bearbeitet.
Die 9 Verfahren in diesem Kapitel
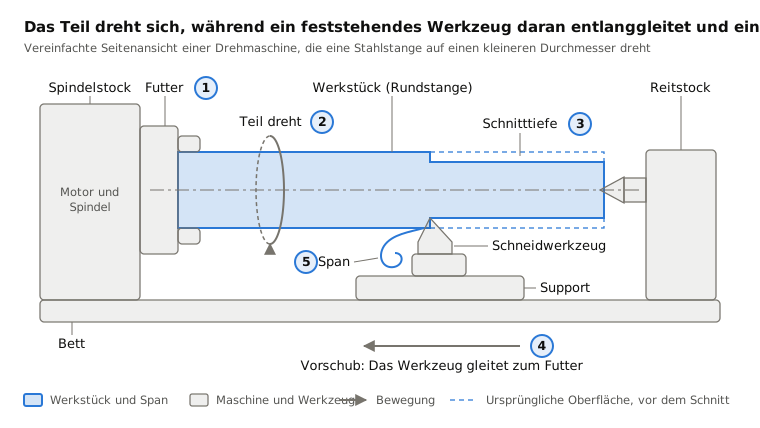
 5.1ShortDrehen (Drehmaschine)Das Teil dreht sich; ein einschneidiges Werkzeug zerspant esLektion öffnen
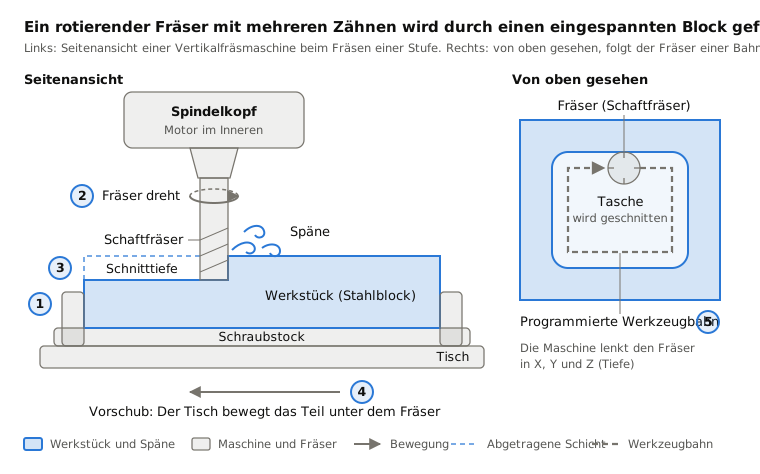
 5.2ShortFräsenEin rotierender Mehrschneidenfräser fährt über ein festes TeilLektion öffnen
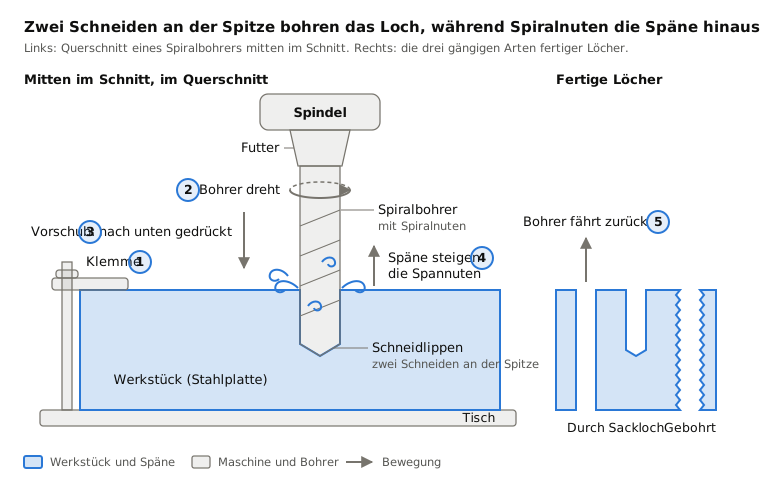
 5.3ShortBohrenEin rotierender Spiralbohrer taucht ins Teil einLektion öffnen
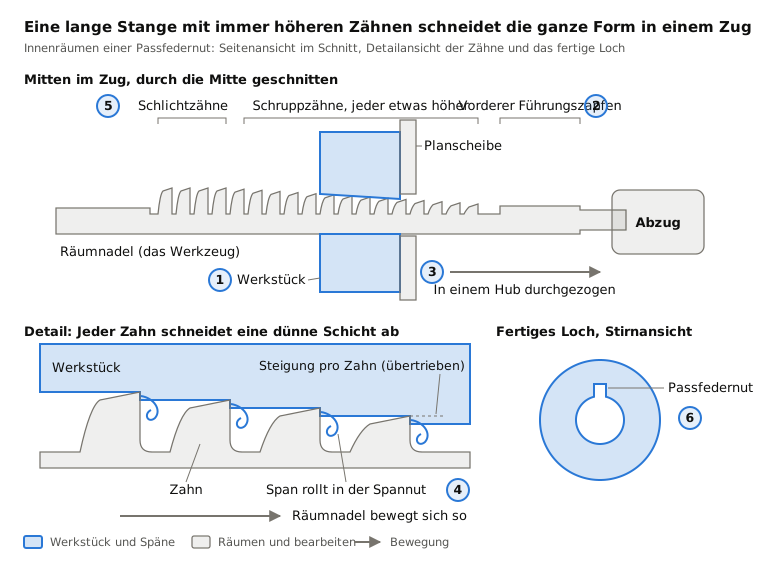
 5.4RäumenEine lange Zahnstange wird in einem Hub hindurch- oder darübergezogenLektion öffnen
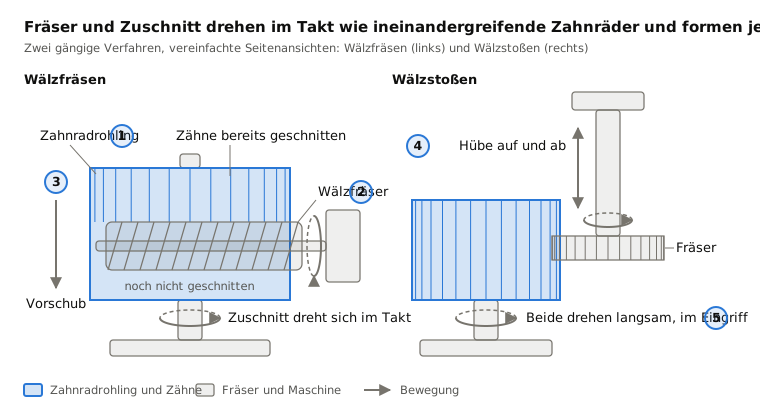
 5.5Verzahnen (Wälzfräsen, Wälzstoßen)Wälzfräser oder Stoßräder erzeugen ZahnräderLektion öffnen
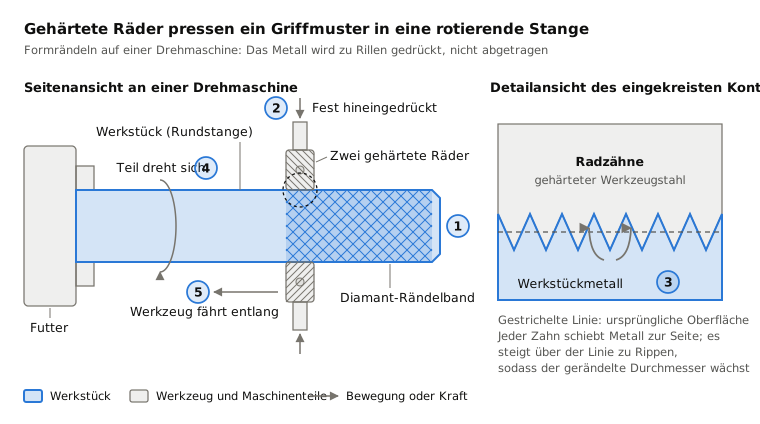
 5.6RändelnGehärtete Rädchen pressen ein Griffmuster in ein drehendes TeilLektion öffnen
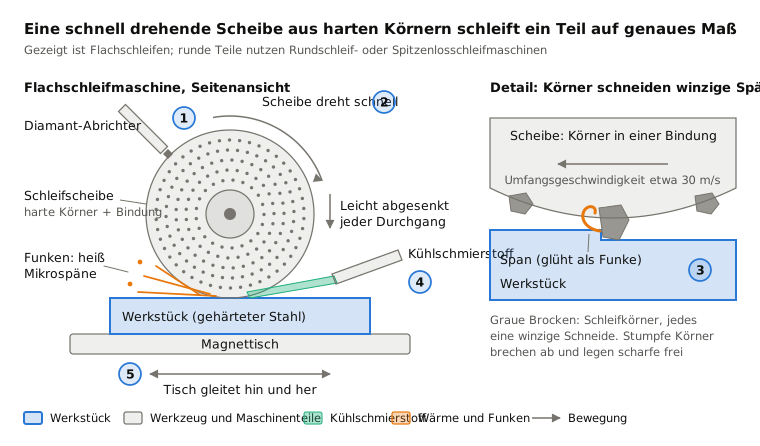
 5.7SchleifenEine schnelle Scheibe aus harten Körnern schabt die Oberfläche abLektion öffnen
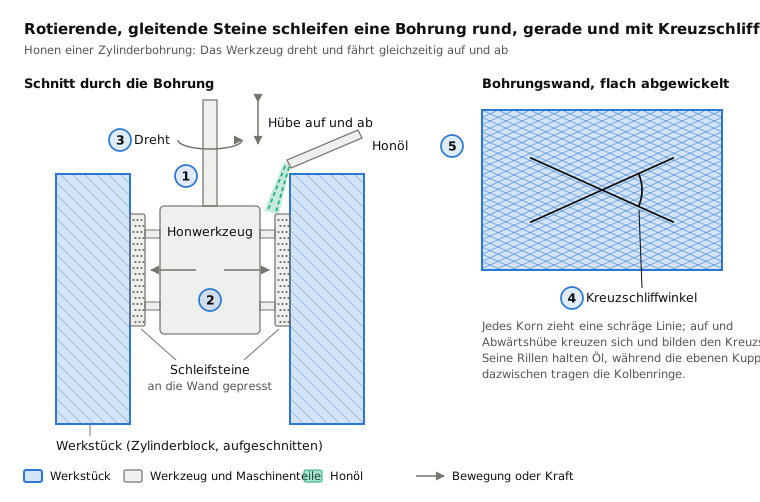
 5.8HonenSteine drehen und fahren in einer BohrungLektion öffnen
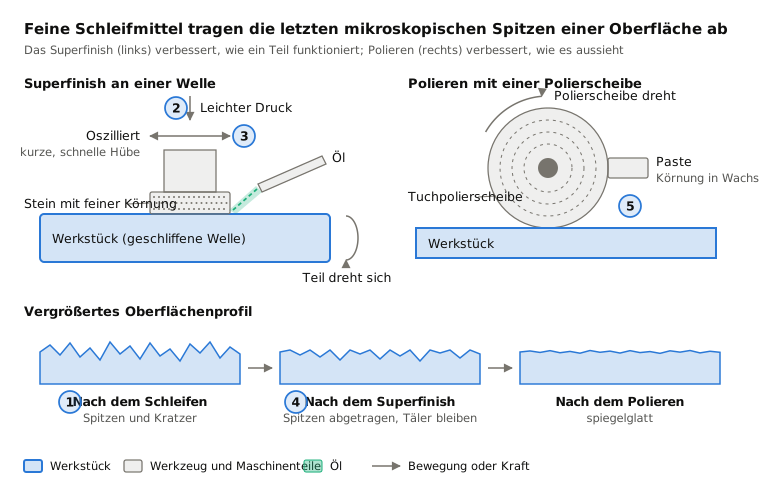
 5.9Superfinish und PolierenFeine Steine oder Bänder tragen die letzten mikroskopischen Spitzen abLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 5.1Drehen (Drehmaschine) | Das Teil dreht sich; ein einschneidiges Werkzeug zerspant es | Runde Teile: Wellen, Stifte, Buchsen | Einzelstücke bis Millionen | Etwa ±0,01–0,05 mm |
| 5.2Fräsen | Ein rotierender Mehrschneidenfräser fährt über ein festes Teil | Ebene Flächen, Taschen, Nuten, 3D-Formen | Einzelstücke bis große Serien | Etwa ±0,01–0,05 mm |
| 5.3Bohren | Ein rotierender Spiralbohrer taucht ins Teil ein | Runde Löcher | Beliebig | Etwa ±0,05–0,1 mm |
| 5.4Räumen | Eine lange Zahnstange wird in einem Hub hindurch- oder darübergezogen | Passfedernuten, Keilprofile, Löcher mit ungewöhnlicher Form | Große Serien | Etwa ±0,01–0,02 mm |
| 5.5Verzahnen (Wälzfräsen, Wälzstoßen) | Wälzfräser oder Stoßräder erzeugen Zahnräder | Zahnräder und Keilprofile | Mittlere Serien bis Massenfertigung | Fein, durch Verzahnungsqualitäten festgelegt |
| 5.6Rändeln | Gehärtete Rädchen pressen ein Griffmuster in ein drehendes Teil | Knöpfe, Griffe, Presssitzstifte | Beliebig | Etwa ±0,1 mm |
| 5.7Schleifen | Eine schnelle Scheibe aus harten Körnern schabt die Oberfläche ab | Gehärtete Wellen, Lagerringe, ebene Platten | Beliebig | Einige Mikrometer |
| 5.8Honen | Steine drehen und fahren in einer Bohrung | Motor- und Hydraulikzylinder | Einzelstücke bis Massenfertigung | Einige Mikrometer bei der Rundheit |
| 5.9Superfinish und Polieren | Feine Steine oder Bänder tragen die letzten mikroskopischen Spitzen ab | Lagerteile, Lagerzapfen, dekorative Teile | Massenfertigung (Superfinish); beliebig (Polieren) | Ändert das Maß um etwa 1 µm oder weniger |
So wählen Sie innerhalb dieser Familie
- Beginnen Sie mit der Form: Runde Teile kommen auf eine Drehmaschine (Drehen), ebene und 3D-Formen auf eine Fräse, Löcher auf eine Bohrmaschine; besondere Formen wie Zahnräder, Keilprofile und Passfedernuten haben ihre eigenen Verfahren.
- Gehärtetes Material oder Mikrometertoleranzen verlangen nach den spanenden Schritten einen schleifenden Schritt (Schleifen, danach bei Bedarf Honen oder Superfinish).
- Bohrungen, die dichten oder gleiten müssen (Zylinder, Hydraulikrohre) werden meist gehont; äußere Laufflächen wie Lagerlaufbahnen werden im Superfinish bearbeitet.
- Hohe Stückzahlen desselben Merkmals begünstigen eigene Werkzeuge (Räumnadeln, Wälzfräser, Spitzenlosschleifmaschinen); Einzelstücke und Prototypen begünstigen flexibles CNC-Drehen und -Fräsen.
- Für Griffigkeit oder Optik ergänzen Sie am Ende Rändeln oder Polieren; sie dienen mehr der Funktion und dem Aussehen als der Genauigkeit.
Schlüsselbegriffe
- Span
- das kleine Materialstück, das eine Schneide oder ein Korn abträgt.
- Vorschub
- wie weit das Werkzeug pro Umdrehung oder pro Minute in das Teil oder entlang des Teils vorrückt.
- Schnitttiefe
- wie tief das Werkzeug in einem Durchgang in das Material eindringt.
- CNC
- Computerized Numerical Control (rechnergestützte numerische Steuerung); die Maschine folgt einer programmierten Bahn statt Handrädern.
- Toleranz
- wie weit ein tatsächliches Maß von der Zeichnung abweichen darf, etwa ±0,01 mm.
- Oberflächenrauheit (Ra)
- die mittlere Höhe der winzigen Spitzen und Täler einer Oberfläche, in Mikrometern.
- Schleifmittel
- ein sehr hartes Korn (Aluminiumoxid, Siliziumcarbid, CBN, Diamant), das zum Schleifen, Honen oder Polieren dient.
- Kühlschmierstoff
- eine Flüssigkeit, die den Schnitt kühlt, schmiert und Späne wegspült.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.