

Trennen und nichtkonventionelle Bearbeitung
Dieses Kapitel behandelt neun Wege, Blech und Platten zu durchtrennen oder Material dort abzutragen, wo ein drehender oder fräsender Schneider nicht hinkommt oder nicht überlebt. Sie teilen ein Prinzip: konzentrierte Energie auf einen kleinen Punkt bringen, und nur dort. Was sich von Verfahren zu Verfahren ändert, ist die Art der Energie, und die entscheidet, welche Materialien und Formen sich jeweils bearbeiten lassen.
Die große Idee
Denken Sie an die Wege, durch eine Eisplatte zu kommen: ein Meißel, ein Brenner, ein heißer Wasserstrahl, eine Handvoll Salz. Jeder funktioniert, aber bei anderem Eis und mit anderer Geschwindigkeit. Hier nutzt das Stanzen brutale Scherkraft; das Laserschneiden fokussiertes Licht; das Plasmaschneiden einen überhitzten Strahl aus elektrisch geladenem Gas; das Wasserstrahlschneiden Wasser unter sehr hohem Druck; Draht- und Senkerodieren Tausende winziger Funken; ECM Elektrolyse (Strom durch Salzwasser); das chemische Abtragen ein Ätzmittel, das Metall löst; und die Ultraschallbearbeitung Schwingungen, die Schleifkörner hämmern.
Die 9 Verfahren in diesem Kapitel
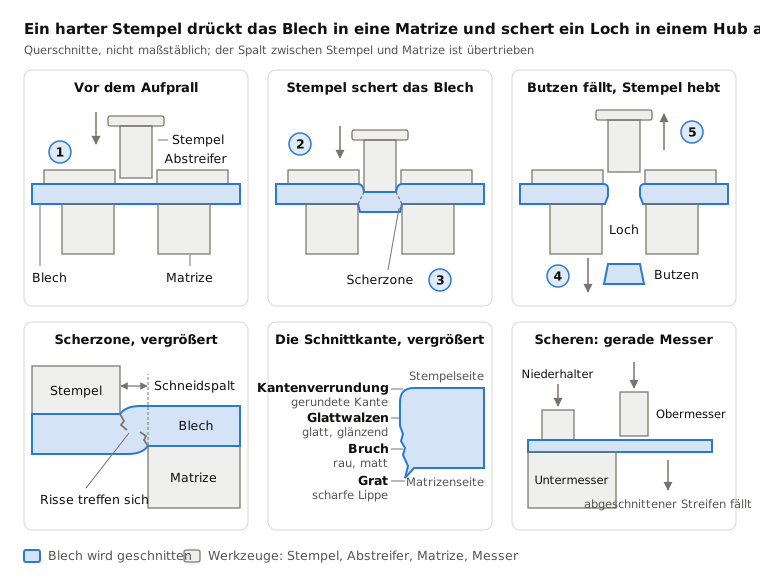
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
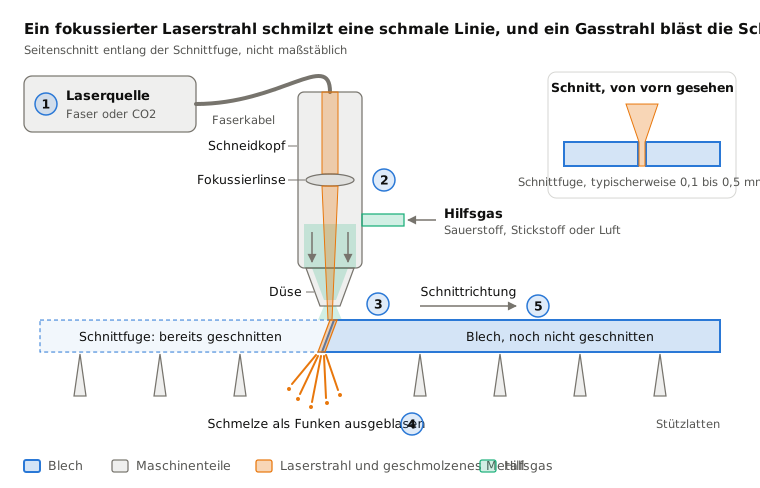
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
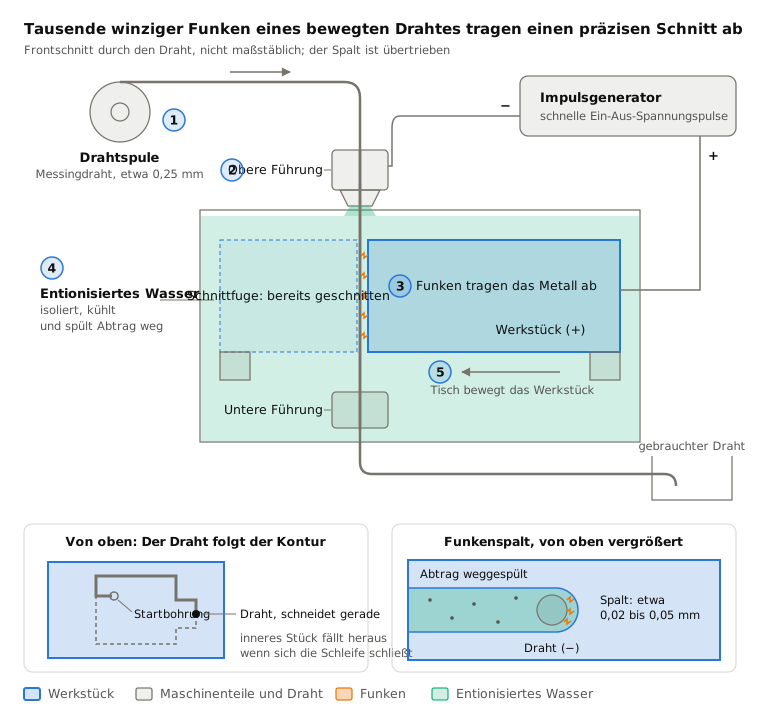
 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
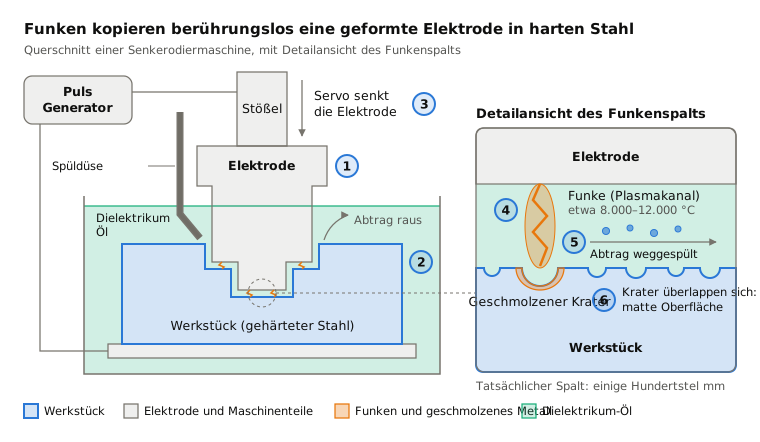
 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
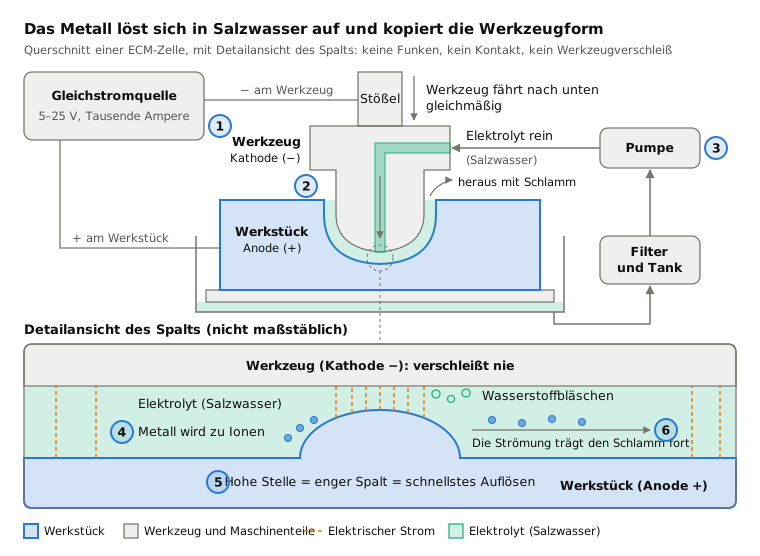
 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
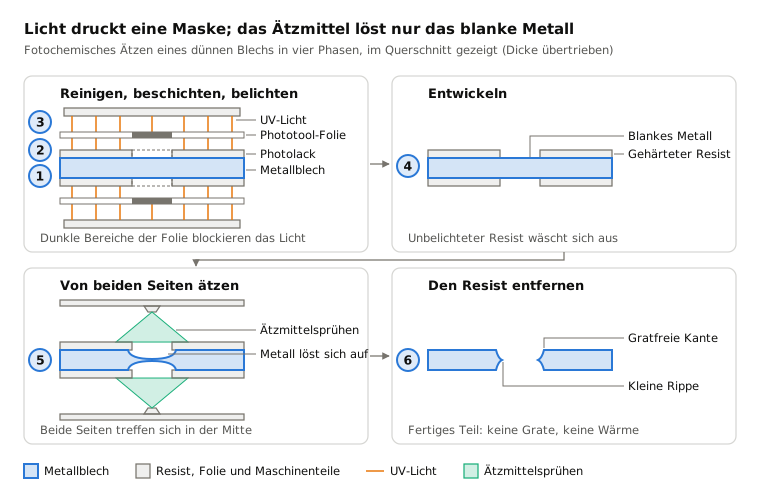
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
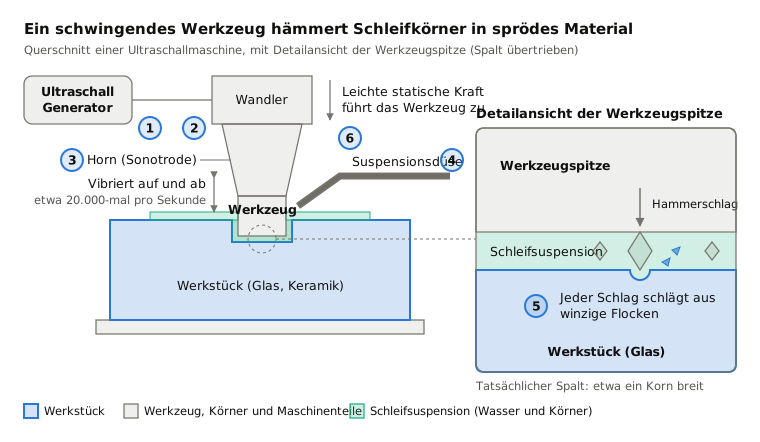
 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 6.1Stanzen und Scheren | Ein Stempel schert Formen gegen eine Matrize aus dem Blech | Löcher und Zuschnitte in Blech | Hohe Stückzahlen | Etwa ±0,1 mm |
| 6.2Laserschneiden | Gebündeltes Licht schmilzt oder verdampft einen schmalen Schnitt | Detaillierte Konturen in dünnem bis mittlerem Blech | Einzelstücke bis hohe Stückzahlen | Etwa ±0,1 mm |
| 6.3Plasmaschneiden | Ein überhitzter Gasstrahl schmilzt durch leitfähige Platten | Schnelle, günstige Schnitte in dicken Stahlplatten | Einzelstücke bis mittlere Serien | Etwa ±0,5 mm |
| 6.4Wasserstrahlschneiden | Wasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt ab | Fast jedes Material, ohne Wärme | Einzelstücke bis mittlere Serien | Etwa ±0,1 mm |
| 6.5Drahterodieren | Funken eines dünnen bewegten Drahtes schneiden Durchgangsprofile | Präzise Konturen in gehärtetem Metall | Einzelstücke bis kleine Serien | Etwa ±0,005 mm |
| 6.6Senkerodieren | Funken kopieren eine geformte Elektrode in einen Sacklochhohlraum | Hohlräume von Formen und Werkzeugen, scharfe Innenecken | Einzelstücke und Werkzeugbau | Etwa ±0,01 mm |
| 6.7Elektrochemisches Abtragen (ECM) | Elektrolyse löst Metall in der Form des Werkzeugs auf | Zähe Legierungen, Turbinenschaufeln, Entgraten | Mittlere bis hohe Stückzahlen | Etwa ±0,05 mm |
| 6.8Chemisches Abtragen und Fotoätzen | Eine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösen | Dünnes Blech mit feinen, komplexen Mustern | Prototypen bis Millionen | Etwa ±10 % der Blechdicke |
| 6.9Ultraschallbearbeitung | Ein schwingendes Werkzeug hämmert Schleifkörner in die Oberfläche | Geformte Löcher in Glas und Keramik | Prototypen bis große Serien | Einige Hundertstel mm |
So wählen Sie innerhalb dieser Familie
- Dünnes Blech, riesige Stückzahlen und einfache Löcher: Stanzen. Wechselnde Konstruktionen oder detaillierte Konturen: Laserschneiden.
- Dicke Stahlplatten, bei denen Geschwindigkeit wichtiger ist als Präzision: Plasma. Wärmeempfindliche oder nichtmetallische Materialien wie Stein, Glas oder Verbundwerkstoffe: Wasserstrahl.
- Gehärtetes Metall und enge Toleranzen: Drahterodieren für Durchgangskonturen, Senkerodieren für Sacklochhohlräume, ECM für hohe Stückzahlen von Teilen aus zähen Legierungen ohne Wärmeschäden.
- Sehr dünnes Blech mit Hunderten oder Tausenden feiner Löcher: fotochemisches Ätzen.
- Spröde, nicht leitende Materialien wie Glas und Keramik, die geformte Löcher brauchen: Ultraschallbearbeitung.
Schlüsselbegriffe
- Schnittfuge
- die Breite des Materials, die ein Schnitt abträgt.
- Wärmeeinflusszone
- das Band neben einem thermischen Schnitt, dessen Eigenschaften die Wärme verändert hat.
- Grat
- ein scharfer Materialwulst, der an einer Schnittkante zurückbleibt.
- Elektrode
- das leitende Werkzeug, das beim Erodieren (EDM) und ECM den Strom zum Werkstück führt.
- Dielektrikum
- eine elektrisch isolierende Flüssigkeit, etwa Erodieröl oder entionisiertes Wasser.
- Elektrolyt
- eine Flüssigkeit, die Strom leitet, etwa das Salzwasser beim ECM.
- Ätzmittel
- eine korrosive Lösung, die das Metall löst, das eine Maske freilässt.
- Rekristallisierte Randschicht (Recast-Schicht)
- die dünne, neu erstarrte Haut, die Schmelzverfahren wie das Erodieren hinterlassen.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.