

Stanzen und Scheren
Ein Stempel schert Formen gegen eine Matrize aus dem Blech
Beim Stanzen werden Löcher und Formen in Blech geschnitten, indem ein harter Stempel das Blech in eine passende Matrize drückt. Die Schlitze in einem Stahlregalständer und die Löcher in einem Lochgitter entstanden so, ein Hub pro Loch. Scheren ist derselbe Schnitt entlang einer Geraden mit zwei langen Messern, und so wird das meiste Blech auf Maß geschnitten.
So funktioniert es
Zuhalten. Das Blech liegt auf der Matrize (dem Unterwerkzeug: ein gehärteter Block mit einer Öffnung in Form des Lochs). Der Abstreifer, eine Platte rund um den Stempel, drückt das Blech flach.
Pressen. Der Stempel (das Oberwerkzeug: ein gehärteter Stahlstab in der Form des Lochs) fährt nach unten und drückt das Metall in die Matrizenöffnung. Die Kante biegt und rundet sich zuerst.
Scheren und Reißen. Die scharfen Kanten schneiden ein glattes Band in das Metall. Dann beginnen Risse an der Stempelkante und an der Matrizenkante und laufen über den Schneidspalt (den kleinen Abstand zwischen Stempel und Matrize) aufeinander zu.
Durchbrechen. Wenn sich die Risse treffen, löst sich die ausgeschnittene Scheibe, der Stanzbutzen, und wird als Abfall nach unten durch die Matrize gedrückt.
Abstreifen und verfahren. Der Stempel fährt hoch, während der Abstreifer das Blech niederhält. Bei einer CNC-Revolverstanzmaschine (einer computergesteuerten Maschine mit einem drehbaren Magazin aus Stempeln) schiebt der Tisch das Blech danach zum nächsten Loch.
Scheren
Das Scheren (unten rechts) wendet dieselbe Wirkung entlang einer Geraden an. Ein Niederhalter spannt das Blech, und ein langes Obermesser fährt knapp an einem feststehenden Untermesser vorbei nach unten. Das Obermesser ist meist leicht geneigt und schneidet daher fortschreitend entlang der Linie, wie eine Schere. Ein einstellbarer Anschlag hinter den Messern, der Hinteranschlag, legt die Breite des Streifens fest.
Wichtige Fakten
- Werkstoffe
- Stahlblech, Edelstahl, Aluminium, Kupfer und Messing; auch Kunststoffe, Leder und Dichtungsplatten mit einfacheren Werkzeugen
- Typische Teile
- Schaltschränke, Halterungen, Chassisbleche, Lochbleche, Unterlegscheiben, Regalständer
- Bauteilgröße
- Blech meist bis etwa 6 mm Dicke; CNC-Revolverpressen nehmen Tafeln bis etwa 1,5 × 3 m
- Präzision
- Etwa ±0,1 mm bei einer CNC-Revolverstanzmaschine
- Oberfläche
- Flächen unberührt; die Schnittkante hat ein glänzendes Band, ein raues Band und einen kleinen Grat (eine scharfe, erhabene Lippe)
- Geeignete Losgröße
- Von Prototypen bis zu großen Serien mit Standardwerkzeugen; eigene Werkzeuge lohnen sich in der Massenfertigung
- Werkzeug- und Maschinenkosten
- Standard-Stempel-Matrizen-Sätze kosten jeweils zehn bis einige Hundert Dollar; eine CNC-Revolverstanzmaschine kostet Hunderttausende
- Geschwindigkeit
- Ein Hub pro Loch, oft mehrere Hundert Hübe pro Minute
Stärken und Grenzen
Stärken
- Sehr schnell: ein Hub pro Loch
- Niedrige Kosten pro Loch; Standardwerkzeuge decken gängige Formen ab
- Keine Wärme, daher bleibt das Metall um das Loch unverändert
- Dieselbe Maschine kann auch Kiemen (aufgestellte Lüftungsschlitze) und Versteifungssicken formen
Grenzen
- Jede Lochform braucht einen eigenen Stempel und eine eigene Matrize
- Nur Blech, meist bis etwa 6 mm Dicke
- Die Kante ist teilweise rau und hat einen Grat
- Löcher, die schmaler sind als etwa die Blechdicke, können den Stempel brechen
Wo es eingesetzt wird
- ElektrikSchaltschränke, Verteilerkästen, Ausbrechöffnungen für Kabeleinführungen
- Bau und MöbelRegalständer, gelochte Fassadenpaneele, Teile für Deckenraster
- Haushaltsgeräte und LufttechnikBackofen- und Waschmaschinengehäuse, Lüftungsgitter, Kanalteile
- Elektronik und ITServerschränke, Computergehäuse, Abschirmbleche
- AutomobilbauHalterungen und Verstärkungen; geschnittene Platinen für gestanzte Karosserieteile
So erkennen Sie es
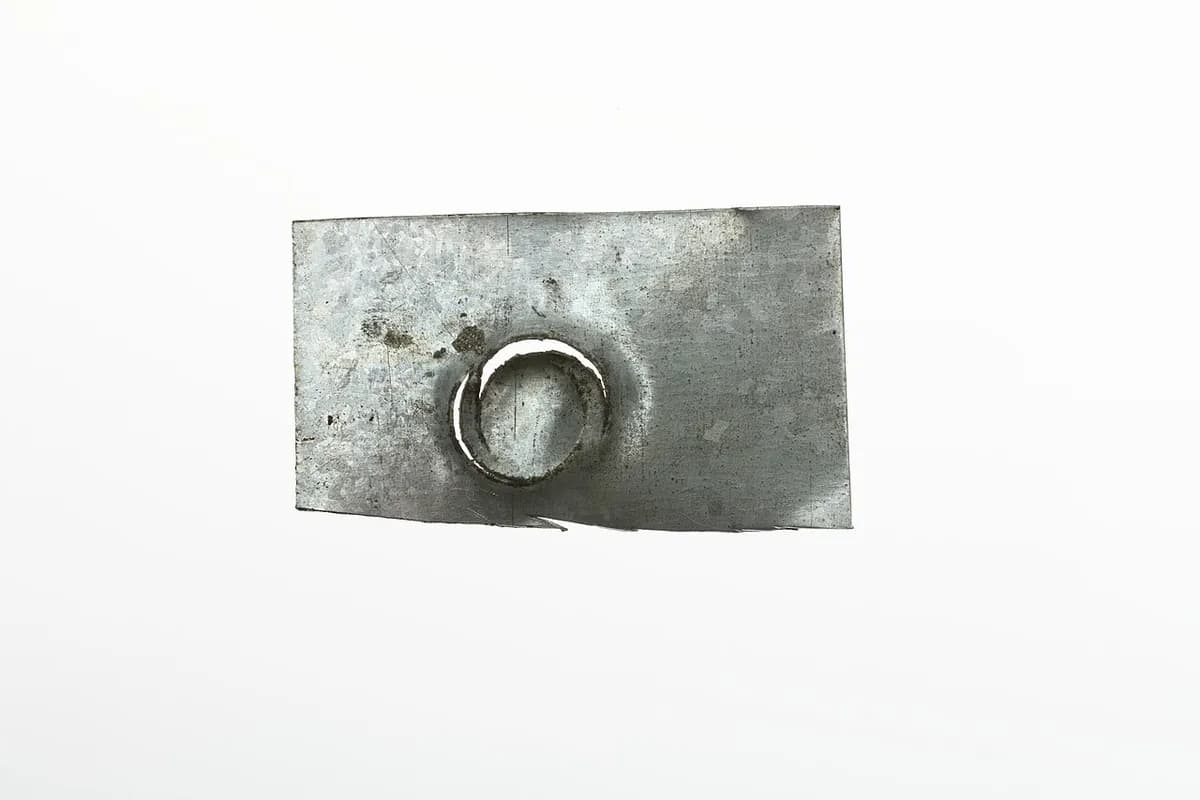
- Die Lochwand hat nahe der einen Fläche ein glänzendes Band und nahe der anderen ein mattes, raueres Band.
- Eine Fläche zeigt eine leicht gerundete Lochkante; die andere hat einen kleinen, scharfen Grat.
- Große Umrisse mit leicht gewellter Kante entstehen durch Nibbeln: viele kleine, sich überlappende Hübe.
- Reihen identischer Löcher, Schlitze oder Kiemen und Ausbrechöffnungen (teilweise ausgeschnittene Scheiben, die man für Kabel herausbricht).
Im Vergleich mit
Ansehen
Roy Manufacturing · Eine Einführung in die CNC-Revolverstanzmaschine und ihre Werkzeuge für Einsteiger
Headland Technology · Die Teile der Maschine, in einer Animation zerlegt
TRUMPF Inc. · Nahaufnahmen des Stanzkopfs und seiner Werkzeuge bei der Arbeit
NCTOOLS CADCAM · Ein Blech mit langen Lochreihen
Echte Fotos ansehen
- Wikipedia: Stanzen — das Prinzip, mit Fotos von Handlochzangen und einer industriellen Stanzpresse
- Wikipedia: Scherschneiden — Überblick über das Scheren mit geraden Messern
- Fotosuche auf Wikimedia Commons
Merken
- Stempel und Matrize schneiden durch Scherschneiden: Das Metall biegt sich, wird teilweise geschnitten und reißt dann durch.
- Der Schneidspalt zwischen Stempel und Matrize bestimmt die Kantenqualität und die Größe des Grats.
- Stanzen ist der schnellste Weg, viele Löcher in Blech zu machen; Scheren leistet dasselbe entlang einer Geraden.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
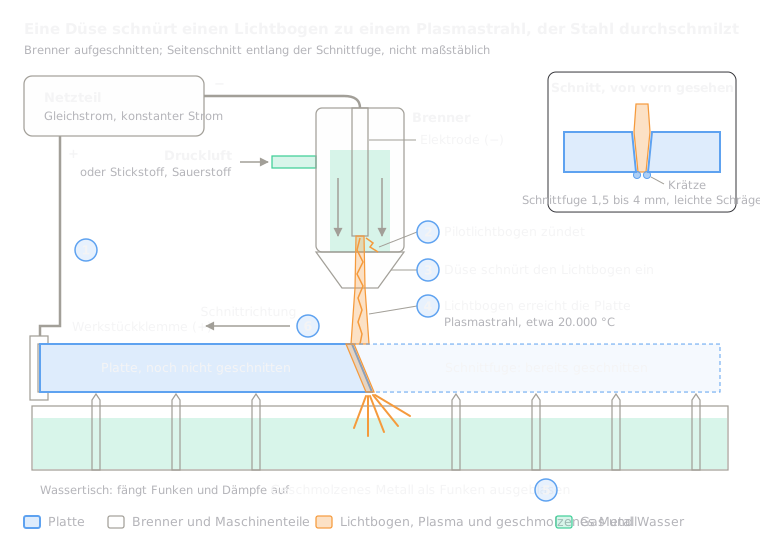 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
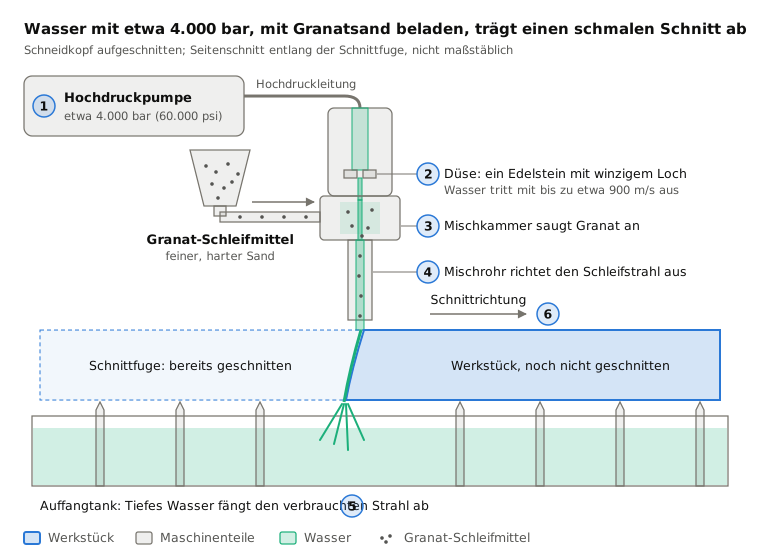
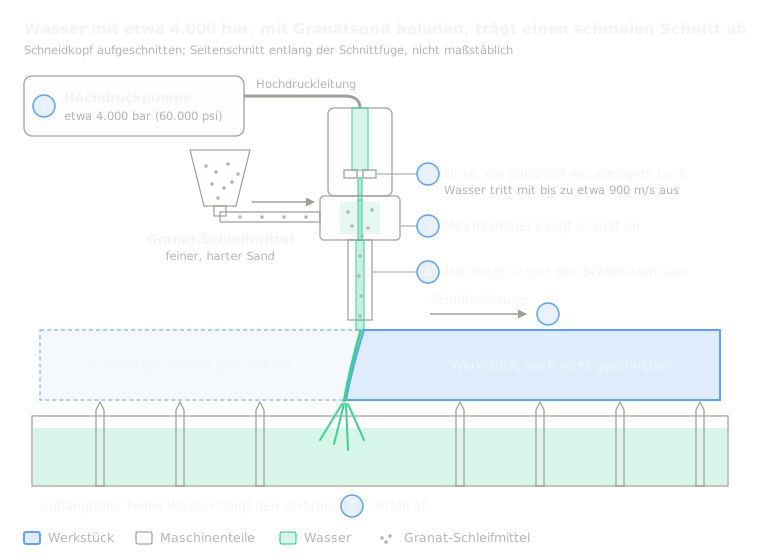 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
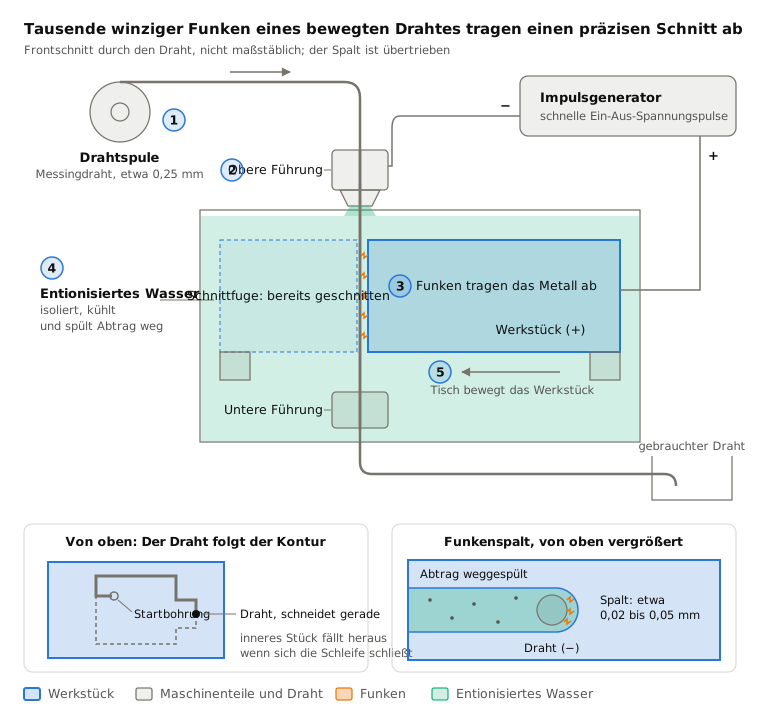
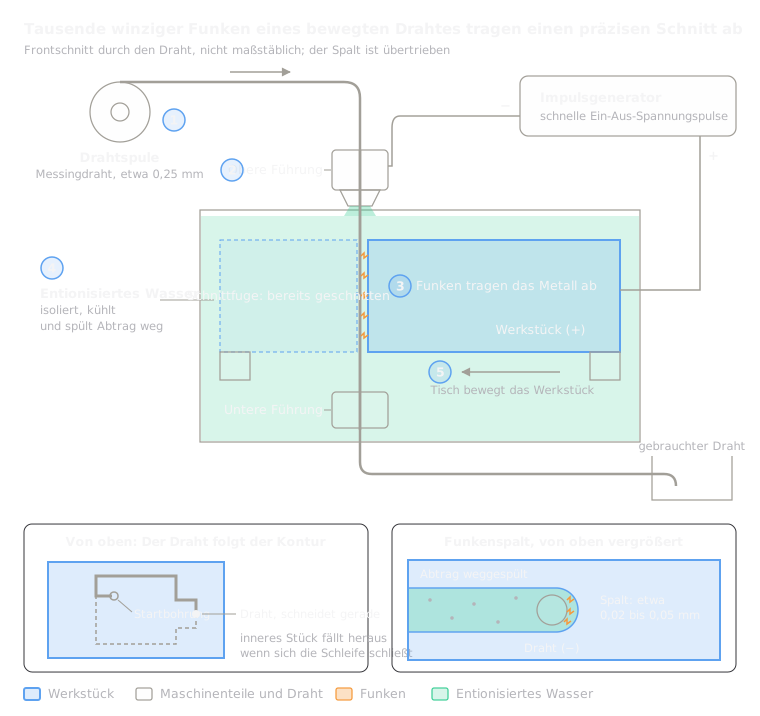 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
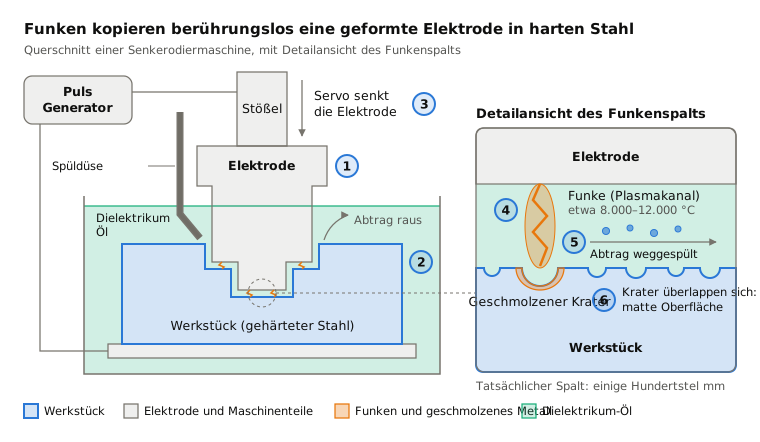
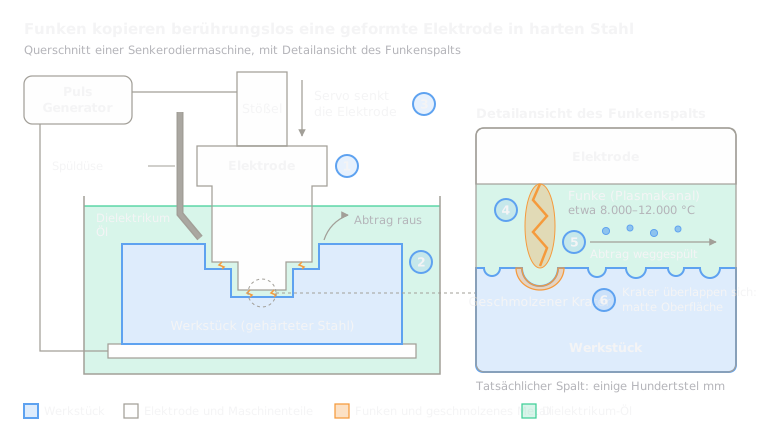 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
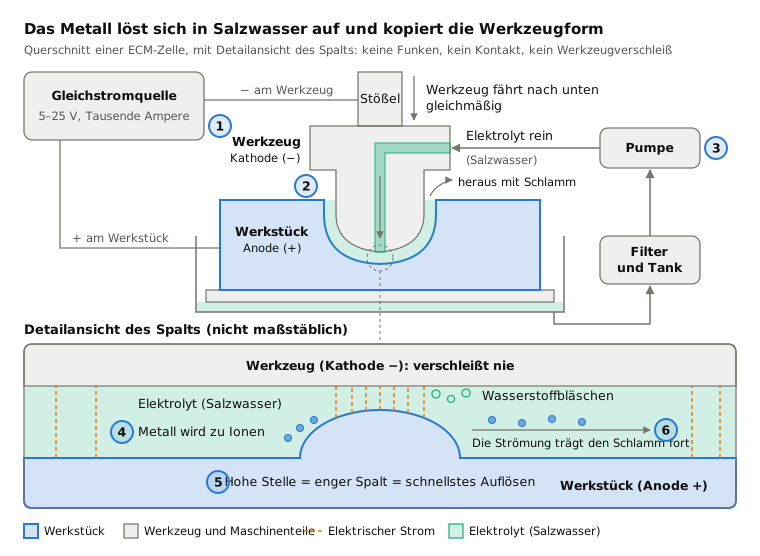
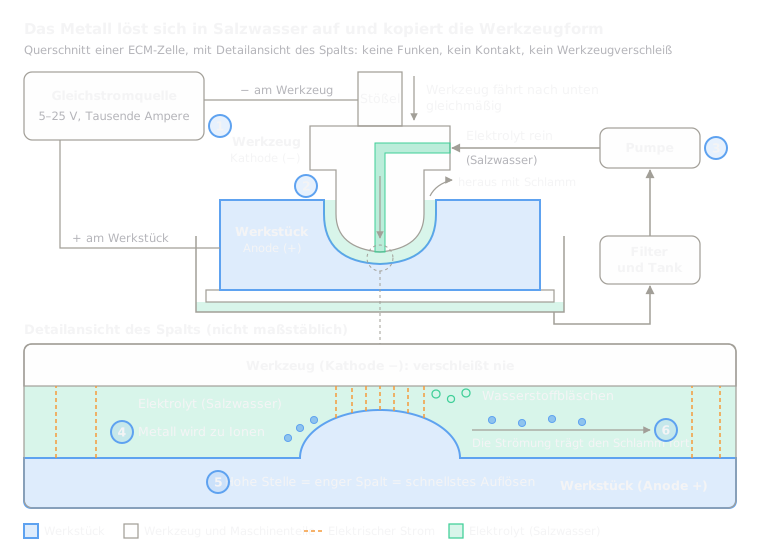 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
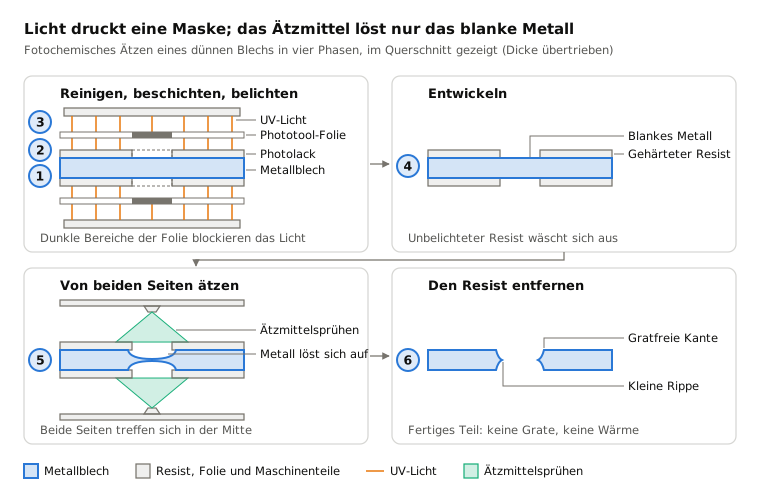
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
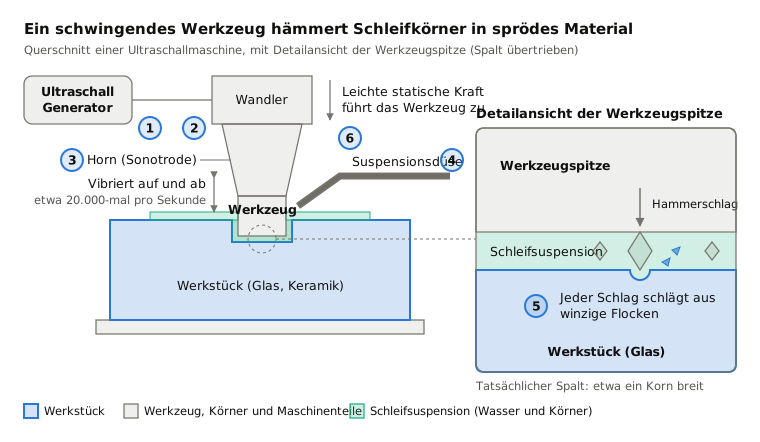
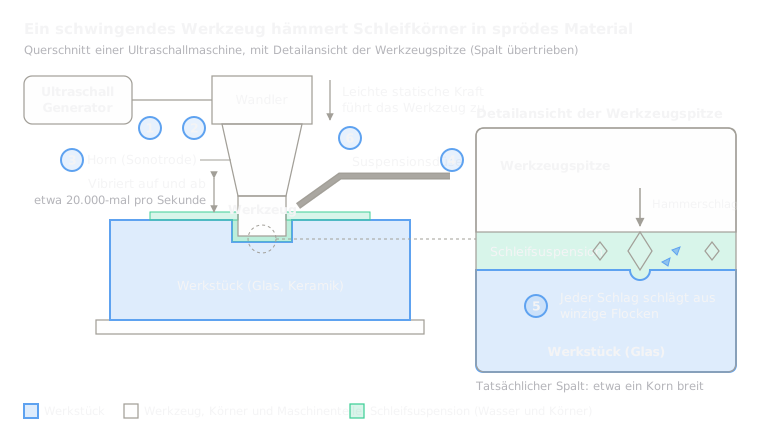 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.