

Elektrochemisches Abtragen (ECM)
Elektrolyse löst Metall in der Form des Werkzeugs auf
Das elektrochemische Abtragen (ECM) trägt Metall ab, indem es mit elektrischem Strom und Salzwasser Atom für Atom aufgelöst wird. Es funktioniert wie Galvanisieren rückwärts: Das geformte Werkzeug berührt das Teil nie, verschleißt nie und hinterlässt keine Hitzeschäden oder Grate. Triebwerkshersteller formen damit Schaufeln aus zähen Nickellegierungen.
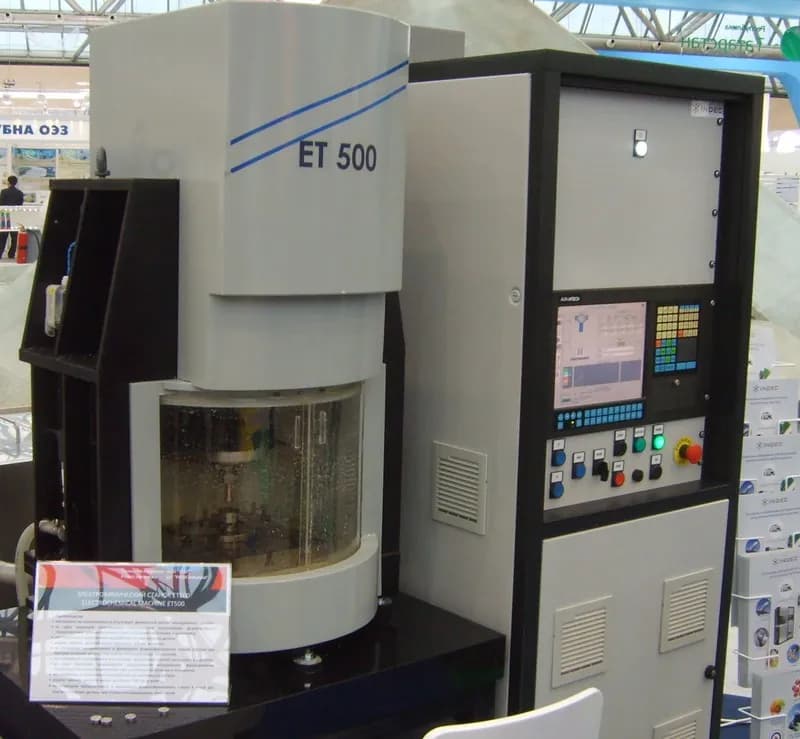
So funktioniert es
Den Stromkreis verdrahten. Ein Gleichstromnetzgerät macht das Werkstück zur Anode (Plusseite) und das geformte Werkzeug zur Kathode (Minusseite). Es arbeitet mit niedriger Spannung, meist 5–25 V, aber tausenden Ampere.
Den Spalt schließen. Das Werkzeug, meist aus Kupfer, Messing oder Edelstahl, wird bis auf wenige zehntel Millimeter an das Teil herangeführt. Beide berühren sich nie.
Den Elektrolyten pumpen. Ein Elektrolyt (eine Flüssigkeit, die Strom leitet), meist Natriumchlorid oder Natriumnitrat in Wasser, wird schnell durch das Werkzeug und über den Spalt gepumpt.
Das Metall auflösen. Strom fließt durch den Elektrolyten, und Atome an der Werkstückoberfläche gehen als Metallionen (elektrisch geladene Atome) in Lösung. Am Werkzeug bilden sich Wasserstoffbläschen, das Werkzeug verschleißt nie.
Vorschub und Abbild. Das Werkzeug rückt stetig vor. Das Metall löst sich dort am schnellsten, wo der Spalt am engsten ist, sodass Erhebungen verschwinden und das Teil die Form des Werkzeugs spiegelverkehrt annimmt.
Spülen und filtern. Der Strom trägt das aufgelöste Metall als Schlamm (Metallhydroxid) sowie Gas und Wärme fort. Der Elektrolyt wird gefiltert, gekühlt und wiederverwendet.
Wichtige Fakten
- Werkstoffe
- Jedes elektrisch leitfähige Metall, besonders schwer zerspanbare Legierungen: Nickelsuperlegierungen, Titan, Kobaltlegierungen, gehärteter Stahl. Die Härte spielt keine Rolle.
- Typische Teile
- Turbinenschaufeln und Blisks (einteilige beschaufelte Scheiben), Züge in Waffenläufen, tiefe Kühlbohrungen, Entgraten innerer Querbohrungen in Ventil- und Injektorgehäusen
- Bauteilgröße
- Von Querbohrungen mit etwa einem Millimeter Breite bis zu Triebwerksteilen von mehreren hundert Millimetern Durchmesser
- Präzision
- Meist etwa ±0,05 mm; gepulstes ECM (PECM) kann etwa ±0,01 mm halten
- Oberfläche
- Glatt und oft glänzend, ohne Grate, Risse oder hitzegeschädigte Schicht; Rauheit Ra (mittlere Höhe der Oberflächenerhebungen) meist 0,1–2 µm, mit PECM nahezu spiegelnd
- Geeignete Losgröße
- Mittlere bis hohe Stückzahlen hochwertiger Teile: Das Werkzeug verschleißt nicht, aber seine Entwicklung braucht Versuch und Irrtum
- Werkzeug- und Maschinenkosten
- Hoch: Maschinen oft mehrere hunderttausend Dollar oder mehr, dazu Sonderwerkzeuge und eine große Elektrolytaufbereitung
- Geschwindigkeit
- Durch den Strom bestimmt: grob 2 cm³ Stahl pro Minute und 1.000 A aufgelöst; das Werkzeug rückt meist einen Bruchteil eines Millimeters bis einige Millimeter pro Minute vor
Stärken und Grenzen
Stärken
- Kein Werkzeugverschleiß: Ein Werkzeug kann tausende Teile fertigen
- Bearbeitet jedes Metall, egal wie hart, ohne Hitzeschaden
- Keine Schnittkraft und keine Grate; glatte, spannungsfreie Oberflächen
- Schnell bei komplexen 3D-Formen in zähen Legierungen
Grenzen
- Funktioniert nur bei elektrisch leitfähigen Metallen
- Teure Maschinen und langsame Werkzeugentwicklung durch Versuch und Irrtum
- Scharfe Innenecken und feine Details sind schwierig: Der Spalt rundet sie ab
- Große Mengen Elektrolyt und Metallschlamm, die gefiltert und sicher entsorgt werden müssen
Wo es eingesetzt wird
- Luft- und RaumfahrtTurbinenschaufeln und Blisks aus Nickel- und Titanlegierungen; Kühlbohrungen
- VerteidigungZüge (spiralförmige Nuten) im Inneren von Waffenläufen
- AutomobilbauEntgraten von Querbohrungen in Einspritzdüsen, Ventilgehäusen und Getriebeteilen
- EnergieerzeugungSchaufeln für Gas- und Dampfturbinen
- WerkzeugbauGesenkgravuren in gehärtetem Stahl
So erkennen Sie es
- Glatte, oft glänzende oder seidenmatte Oberflächen ohne Werkzeugspuren, ohne Grate und ohne Hitzeverfärbung.
- Kanten und Innenecken leicht gerundet, nie messerscharf.
- Komplexe gekrümmte Formen, etwa Schaufelprofile, in sehr harten Legierungen ohne sichtbare Bearbeitungslinien.
- Querbohrungen im Inneren eines Teils mit sauber gerundeten, gratfreien Kanten.
Im Vergleich mit
Ansehen
Piyush Singh · Eine animierte Tour durch den Stromkreis, den Spalt und die Strömung
MTDCNC · Echte ECM-Maschinen und fertige Teile aus der Nähe
EMAG · Wie industrielle ECM- und PECM-Maschinen funktionieren
CamcraftInc · ECM in einer Produktionswerkstatt bei der Fertigung von Präzisionsteilen
Echte Fotos ansehen
- Wikipedia: Elektrochemisches Abtragen — Prinzipdiagramm, Geschichte und Anwendungen
- Fotosuche auf Wikimedia Commons
Merken
- ECM löst Metall mit Strom und Salzwasser auf; das Werkzeug berührt das Teil nie und verschleißt nie.
- Das Teil kopiert das Werkzeug, weil sich das Metall dort am schnellsten löst, wo der Spalt am engsten ist.
- Es eignet sich für zähe Legierungen und hohe Stückzahlen; achten Sie auf glatte, gratfreie Oberflächen und sanft gerundete Kanten.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
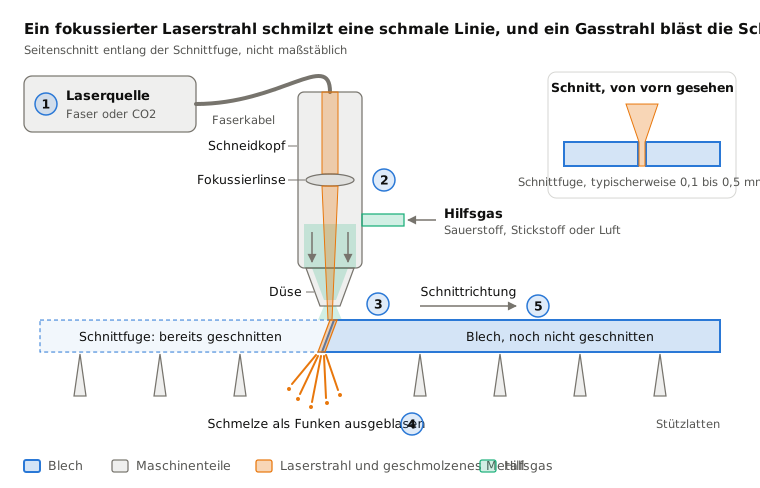
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.