

Galvanisieren (Chrom, Nickel, Zink)
Elektrischer Strom scheidet Metall aus einem Bad ab
Beim Galvanisieren wird mit elektrischem Strom ein Teil mit einer dünnen Schicht eines anderen Metalls überzogen, etwa Chrom, Nickel oder Zink. Das glänzende Chrom an einem Badarmatur und das gelbliche Zink an einer Schraube sind beide galvanisiert. Es verleiht Optik, Rostschutz oder Verschleißfestigkeit, während das Teil seine exakte Form behält.
So funktioniert es
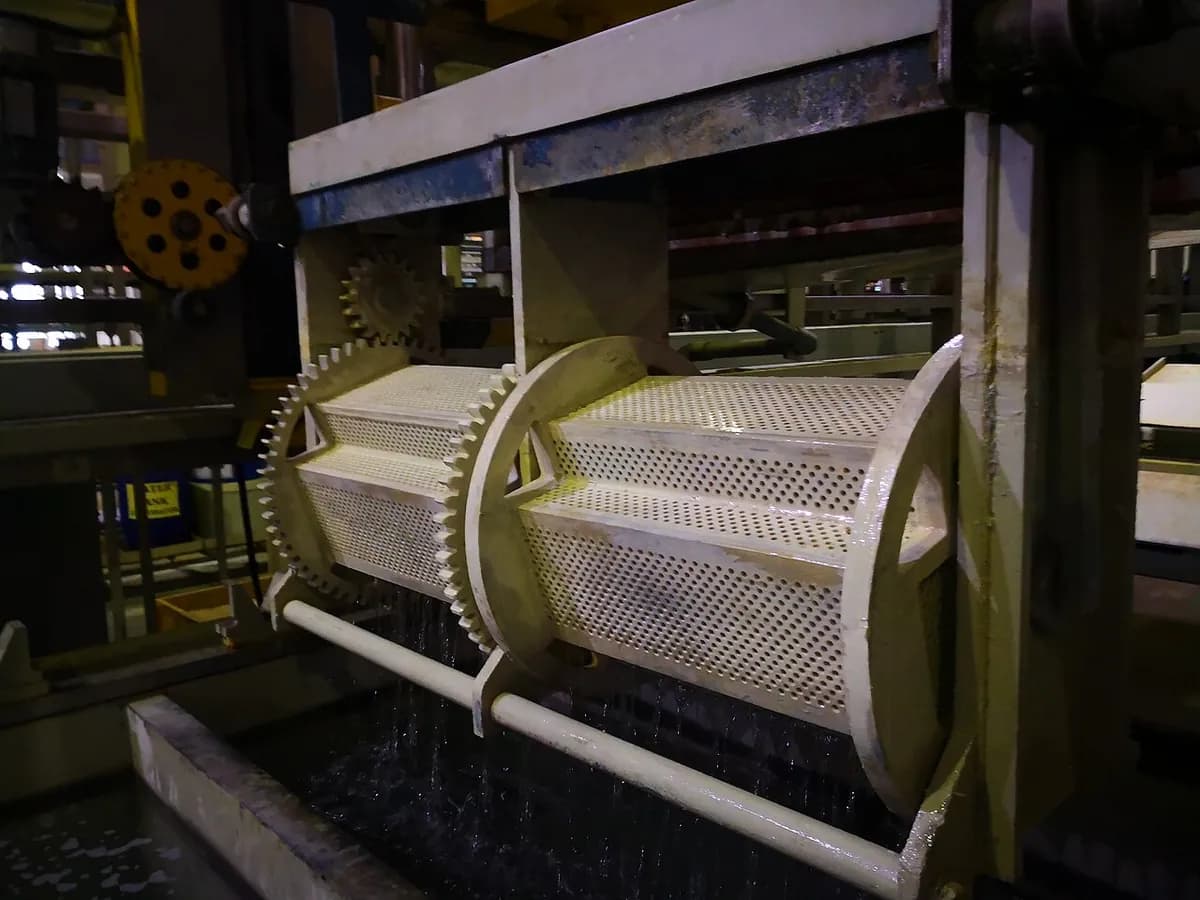
Das Teil reinigen und aufhängen. Das Teil wird entfettet, gespült und kurz in Säure getaucht, um Oxid zu entfernen (Aktivierung). Dann wird es an ein Gestell gehängt oder in einer leitenden Trommel gewälzt.
In den Elektrolyten tauchen. Das Becken enthält einen Elektrolyten (Wasser mit einem gelösten Salz des Beschichtungsmetalls, etwa Nickelsulfat). Das Bad wird oft erwärmt und gerührt.
Strom einschalten. Ein Gleichstromnetzgerät (Gleichrichter) verbindet das Teil mit der Minusseite, sodass es zur Kathode wird. Stäbe aus dem Beschichtungsmetall auf der Plusseite sind die Anoden.
Ionen wandern und scheiden ab. Metallionen tragen eine positive Ladung und wandern daher zum Teil. Dort nehmen sie Elektronen auf und werden Atom für Atom auf jeder benetzten Fläche wieder zu festem Metall.
Die Anode löst sich auf. Während Metall die Lösung verlässt, löst sich die Nickel- oder Zinkanode auf, um es zu ersetzen. In Chrombädern lösen sich die Anoden nicht auf, daher werden stattdessen Chemikalien zugegeben.
Spülen und wiederholen. Das Teil wird zwischen den Becken gespült; dekoratives Chrom durchläuft nacheinander Kupfer-, Nickel- und Chrombäder. Verzinkte Teile erhalten meist ein Passivierungsbad (einen dünnen Konversionsfilm, der den Korrosionsschutz erhöht und den blauen oder gelben Farbton liefert).
Die Dicke hängt von Strom und Zeit ab: Mehr Strom oder mehr Minuten ergeben eine dickere Schicht. Die Schicht baut sich an Kanten und Ecken, wo das elektrische Feld am stärksten ist, schneller auf und in Löchern und Vertiefungen langsamer.
Wichtige Fakten
- Werkstoffe
- Schichten aus Chrom, Nickel, Zink, Kupfer, Zinn, Silber, Gold; auf Stahl, Messing, Kupfer, Aluminium und zuvor leitfähig gemachten Kunststoffen
- Typische Teile
- Armaturen, Autozierleisten, Schrauben, Hydraulikkolbenstangen, elektrische Kontakte, Schmuck
- Bauteilgröße
- Von winzigen Steckerstiften bis zu mehrere Meter langen Walzen und Stangen; das Becken setzt die Grenze
- Präzision
- Sehr dünn und kontrollierbar: Zink meist 5–25 µm, dekoratives Chrom weit unter 1 µm, Hartchrom einige zehn bis hunderte µm
- Oberfläche
- Kopiert die Oberfläche darunter: Polierte Teile werden spiegelblank, matte bleiben matt
- Geeignete Losgröße
- Von Einzelreparaturen bis zu Millionen Verbindungselementen in Trommellinien
- Werkzeug- und Maschinenkosten
- Gestelle und Vorrichtungen sind günstig; eine automatisierte Galvanikanlage mit Becken, Hebezeugen und Abwasserbehandlung kostet hunderttausende bis Millionen
- Geschwindigkeit
- Minuten für dünnes Zink oder dekoratives Chrom, bis zu vielen Stunden für dickes Hartchrom
Stärken und Grenzen
Stärken
- Dünne, gleichmäßige Schichten, die die Maße des Teils erhalten
- Viele Metalle für Optik, Korrosionsschutz, Verschleißschutz oder Leitfähigkeit
- Spiegelblanke dekorative Oberflächen
- Günstig pro Teil in großen Chargen, besonders in Trommeln
Grenzen
- Ungleichmäßig in tiefen Löchern und Vertiefungen; Kanten bauen stärker auf
- Verwendet giftige Chemikalien (zum Beispiel sechswertiges Chrom und Cyanidbäder), die strenge Abwasserbehandlung erfordern
- Beim Galvanisieren entstehender Wasserstoff kann hochfesten Stahl verspröden, daher werden Teile anschließend getempert
- Jeder Schritt hängt von perfekter Reinigung ab; schlechte Vorbereitung lässt die Schicht abblättern oder Blasen werfen
Wo es eingesetzt wird
- AutomobilbauVerzinkte Verbindungselemente und Halterungen, Chromzierleisten, vernickelte Teile
- Sanitär und HaushaltChromarmaturen, Duschköpfe, Türgriffe
- Hydraulik und MaschinenbauHartverchromte Kolbenstangen, Walzen, Formen
- ElektronikGold und Zinn auf Steckverbindern, Kupfer und Nickel auf Leiterplatten
- Luft- und RaumfahrtCadmium oder Zink-Nickel auf Fahrwerksteilen und Verbindungselementen
- Schmuck und MünzenGold- und Silberauflagen über günstigeren Metallen
So erkennen Sie es
- Eine sehr dünne Schicht, die jedem Detail, jedem Kratzer und jeder Polierspur des Teils darunter folgt.
- Spiegelblankes Chrom mit leicht blauem Stich oder der regenbogenfarbene, gelbe oder blaue Schimmer passivierten Zinks auf Schrauben.
- Kontaktspuren: eine kleine blanke oder matte Stelle, wo das Teil sein Gestell berührte.
- Bei Versagen winzige Lochfraßstellen oder Blasen unter dem Glanz oder Abblättern an scharfen Kanten.
Im Vergleich mit
Ansehen
VIEW CHEM · Animierter Fluss von Anode, Kathode und Ionen
Mayer Motorsports · Ein Werkstattrundgang: Polieren, dann Kupfer, Nickel und Chrom
Proinvest Group | Unlimited Steel Solutions · Industrielles Hartchrom auf Hydraulikstangen
Riley Surface World · Eine automatische Trommel-Verzinkungslinie mit Portal und Becken
Echte Fotos ansehen
- Wikipedia: Galvanotechnik — Prinzipdiagramme und Fotos von Galvanikanlagen
- Wikipedia: Verchromen — verchromte Auto- und Motorradteile, dekoratives Chrom gegenüber Hartchrom
- Fotosuche auf Wikimedia Commons
Merken
- Das Teil ist die Minuselektrode; positive Metallionen im Bad landen darauf und werden zu Metall.
- Strom und Zeit bestimmen die Dicke, von unter 1 µm bis zu hunderten µm.
- Saubere Teile und der sichere Umgang mit giftigen Bädern entscheiden über Erfolg oder Misserfolg der Galvanik.
Mehr in Beschichten und Oberflächenbearbeitung
Alle 100 Verfahren
 11.1SpritzlackierenFlüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtetLektion öffnen
 11.2PulverbeschichtenGeladenes trockenes Pulver haftet am Teil und schmilzt dann in einem OfenLektion öffnen
 11.3SiebdruckFarbe wird durch eine Schablone aus Gewebe gedrücktLektion öffnen
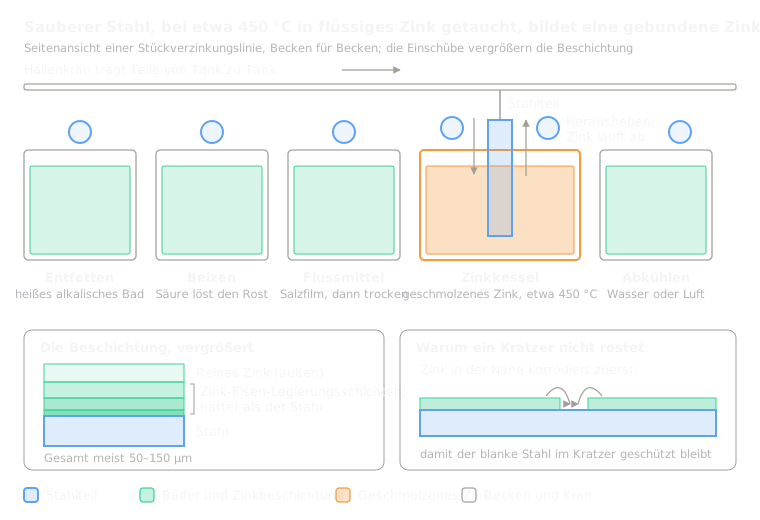 11.4FeuerverzinkenIn geschmolzenes Zink getauchter Stahl bildet eine haftende ZinkschichtLektion öffnen
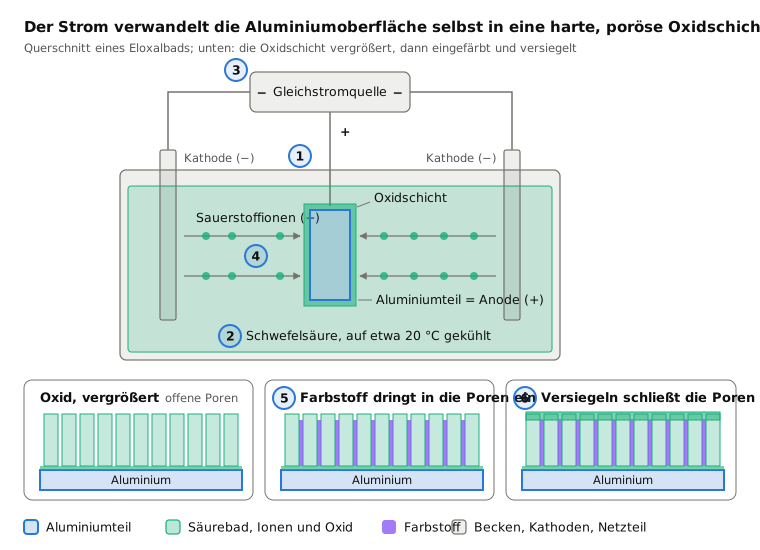
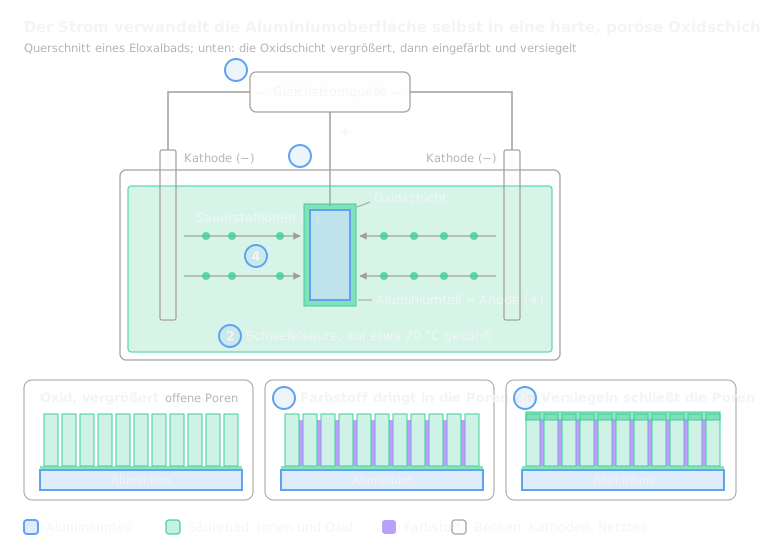 11.6EloxierenStrom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsenLektion öffnen
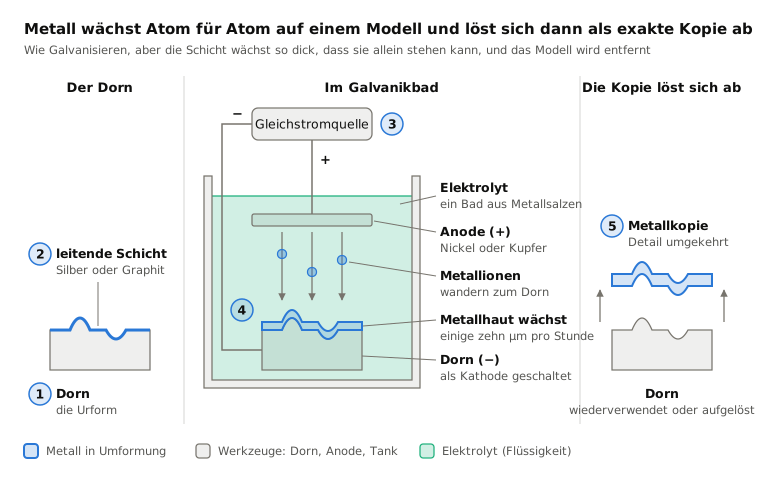
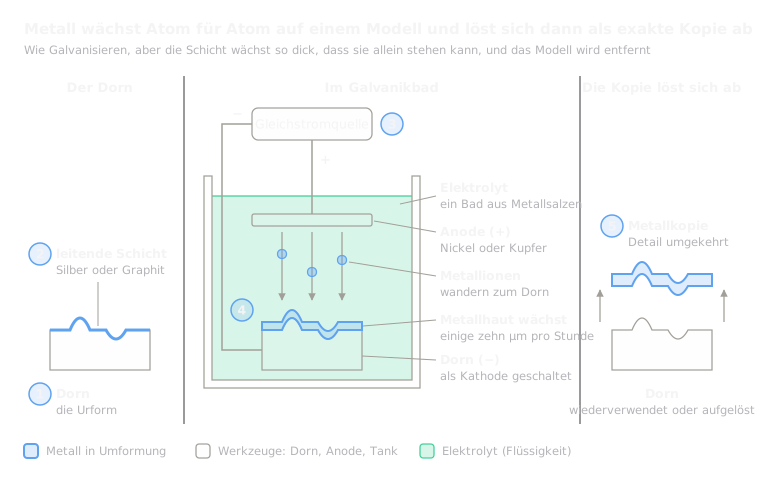 11.7GalvanoformungEine Schicht, auf einem Modell dick gewachsen und dann abgehobenLektion öffnen
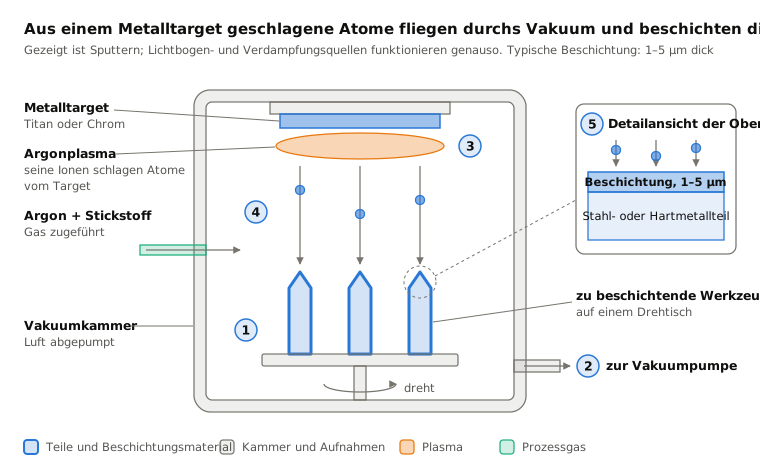
 11.8PVD-Beschichtung (Dünnschichten im Vakuum)Aus einem Target geschlagene Atome beschichten Teile im VakuumLektion öffnen
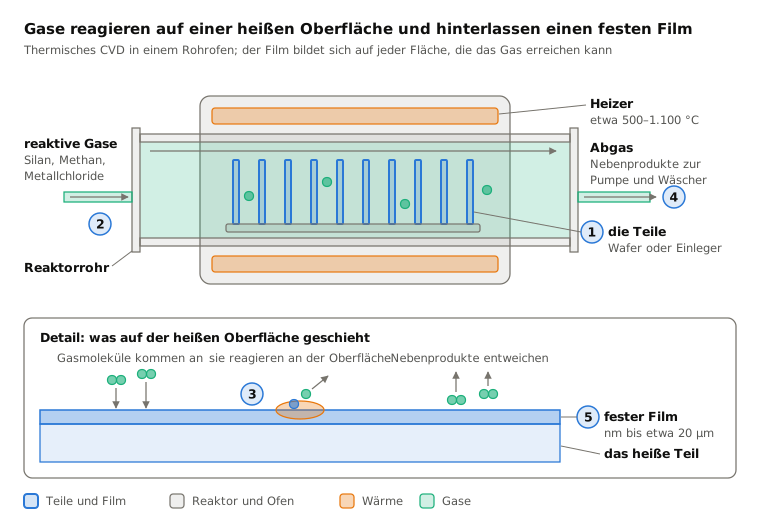
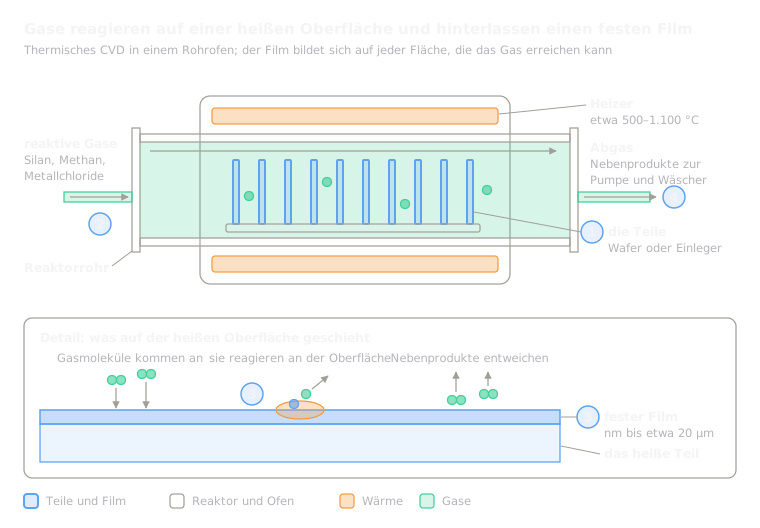 11.9CVD-BeschichtungGase reagieren auf einer heißen Oberfläche und hinterlassen einen FilmLektion öffnen
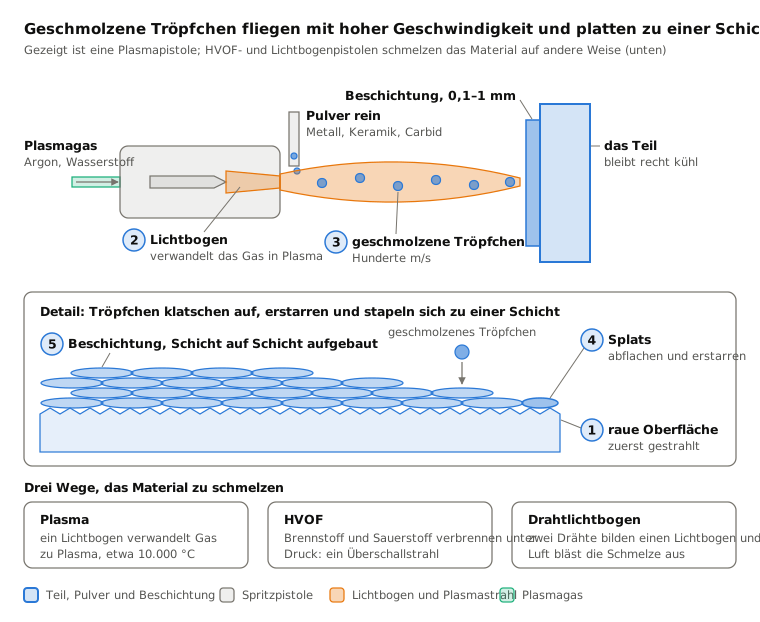
 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen)Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer SchichtLektion öffnen
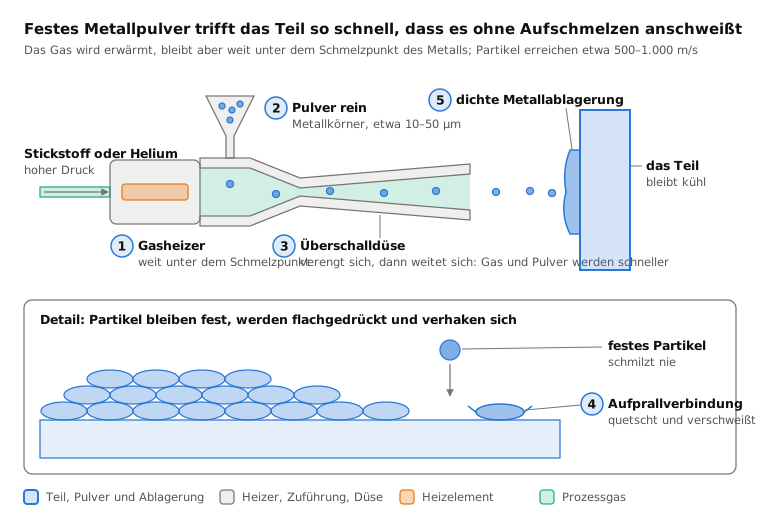
 11.11KaltgasspritzenFeste Metallkörner verschweißen allein durch GeschwindigkeitLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.