

Pulverbeschichten
Geladenes trockenes Pulver haftet am Teil und schmilzt dann in einem Ofen
Beim Pulverbeschichten wird ein trockenes, farbiges Pulver auf Metall gesprüht und zu einer harten, glatten Haut eingebrannt. Viele Fahrradrahmen, Gartenstühle und Waschmaschinen werden so veredelt. Es ergibt eine dickere, zähere Schicht als Flüssiglack, und es kommt ohne Lösungsmittel aus.
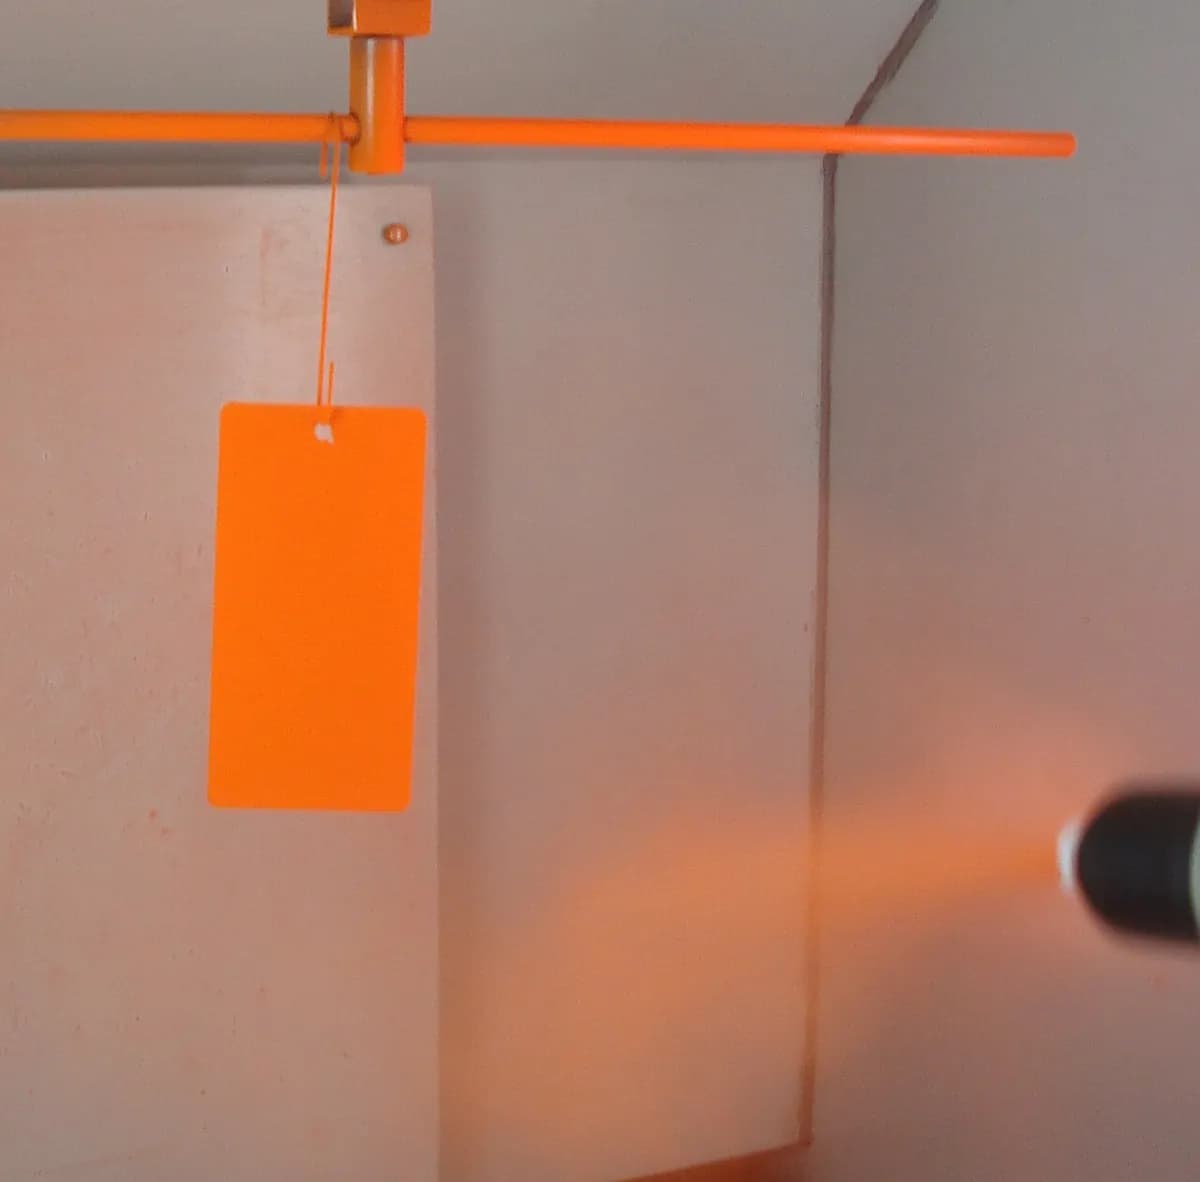
So funktioniert es
Reinigen und vorbehandeln. Teile hängen an Haken eines Hängeförderers und laufen durch Waschbäder oder Sprühzonen. Eine Konversionsschicht (eine dünne Phosphat- oder Zirkoniumschicht aus einem chemischen Bad) hilft dem Pulver zu haften und verlangsamt Rost. Die Teile werden dann getrocknet.
Das Pulver fluidisieren und fördern. Das Pulver ist fein gemahlenes Harz mit Pigment und Härter, etwa so fein wie Mehl. Durch den Behälter nach oben geblasene Luft lässt es wie eine Flüssigkeit fließen, und eine Pumpe schickt es durch einen Schlauch zur Pistole.
Das Pulver aufladen. Eine Elektrode an der Pistolenspitze arbeitet mit Hochspannung, meist einigen zehn Kilovolt. Sie lädt die Luft um sich auf, und die Pulverkörner nehmen beim Vorbeiströmen eine negative Ladung auf.
Auf das geerdete Teil sprühen. Das Teil ist über seinen Haken geerdet (elektrisch mit der Erde verbunden), daher zieht es die geladenen Körner an. Sie folgen den elektrischen Feldlinien, auch um Kanten herum bis auf die Rückseite (Umgriff), und haften, wie ein gerüberter Ballon an einer Wand haftet.
Das Overspray zurückgewinnen. Körner, die danebengehen, werden in eine Rückgewinnungseinheit (einen Zyklon und Filter) gesaugt und zum Behälter zurückgeschickt. Mit Rückgewinnung landen oft 90 % oder mehr des Pulvers auf Teilen.
Im Ofen aushärten. Bei etwa 160–200 °C für 10–20 Minuten schmelzen die Körner, fließen zusammen und vernetzen (bilden dauerhafte chemische Bindungen, wie Epoxidkleber abbindet). Das Teil verlässt den Ofen, kühlt ab und ist handhabbar.
Die meisten Pulver sind Duroplaste (Kunststoffe, die beim Erwärmen dauerhaft aushärten): Epoxid für Innenteile, Polyester für Außenteile, weil es Sonnenlicht widersteht. Thermoplastische Pulver wie Nylon schmelzen einfach und erstarren wieder. Sie werden oft aufgetragen, indem man ein heißes Teil in ein Wirbelbett aus Pulver taucht.
Wichtige Fakten
- Werkstoffe
- Epoxid-, Polyester-, Hybrid-, Polyurethan- oder Nylonpulver; meist auf Stahl und Aluminium aufgebracht, da das Teil Strom leiten und den Ofen überstehen muss
- Typische Teile
- Fahrradrahmen, Gartenmöbel, Gerätepaneele, Autoräder, Regale, Fensterrahmen
- Bauteilgröße
- Von kleinen Halterungen bis zu mehrere Meter langen Teilen; der Ofen setzt die Grenze
- Präzision
- Film meist 50–100 µm dick und weniger gleichmäßig als Flüssiglack; Schichten dünner als etwa 40 µm sind schwer aufzubringen
- Oberfläche
- Glänzend, seidenmatt oder matt, dazu strukturierte und metallische Effekte; eine leichte Orangenhaut ist üblich
- Geeignete Losgröße
- Von wenigen Teilen in einem Lohnbetrieb bis zu Förderlinien, die den ganzen Tag laufen
- Werkzeug- und Maschinenkosten
- Eine Hobbypistole und ein kleiner Ofen kosten hunderte Dollar; eine automatisierte Linie mit Vorbehandlung und Ofen grob hunderttausende bis Millionen
- Geschwindigkeit
- Das Sprühen dauert Sekunden bis einige Minuten pro Teil, das Aushärten etwa 10–20 Minuten; Förderlinien bewegen Teile kontinuierlich
Stärken und Grenzen
Stärken
- Dicke, zähe, abplatzfeste Schicht in nur einem Durchgang
- Keine Lösemittel und fast keine VOC-Emissionen (flüchtige organische Verbindungen)
- Das Overspray lässt sich auffangen und wiederverwenden
- Umhüllt Kanten und gelangt auch auf die Rückseite der Teile
Grenzen
- Braucht einen Ofen, daher sind wärmeempfindliche Teile wie die meisten Kunststoffe und Holz schwer zu beschichten
- Dünne Schichten sind schwer aufzutragen und zeigen leicht Orangenhaut
- Farbwechsel sind langsam, weil Kabine und Pistolen gereinigt werden müssen
- Tiefe Innenecken lassen sich schwer beschichten (Faraday’scher Käfig: Das elektrische Feld dringt nicht hinein)
Wo es eingesetzt wird
- AutomobilbauFelgen, Fahrwerksteile, Federn, Halterungen
- HaushaltsgeräteWaschmaschinen- und Kühlschrankverkleidungen, Backofeninnenräume, Geschirrspülerkörbe
- ArchitekturAluminium-Fensterrahmen, Fassadenpaneele, Geländer, Zäune
- MöbelGartenstühle und -tische, Schreibtische, Metallregale
- Sport und FreizeitFahrradrahmen, Fitnessgeräte, Spielplatzgeräte
- ElektrikSchaltschränke, Leuchten, Transformatorgehäuse
So erkennen Sie es
- Eine dicke, gleichmäßige Schicht mit sanft gerundeten Kanten; Ecken wirken nie messerscharf.
- Eine leichte Orangenhaut-Struktur oder eine gewollte Feinstruktur bei Gartenmöbeln und Maschinen.
- Eine kleine blanke oder dünne Stelle, an der das Teil am Haken hing.
- Sehr schwer abzuplatzen; wenn sie doch versagt, löst sie sich eher in Bahnen ab, statt abzusplittern.
Im Vergleich mit
Ansehen
Xometry · Das Grundprinzip: geladenes Pulver, geerdetes Teil, Einbrennen im Ofen
AkzoNobel Powder Coatings · Woraus das Pulver besteht und wie es aufgetragen und ausgehärtet wird
Testrite OEM & Testrite Aluminum · Eine echte Förderanlage: Vorbehandlung, Spritzkabine und Ofen
Coating Equipment Technology, Inc · Eine Handpistole in der Nahaufnahme: Das Pulver umhüllt ein Teil
Echte Fotos ansehen
- Wikipedia: Pulverbeschichtung — Fotos vom elektrostatischen Spritzen und von beschichteten Teilen
- Fotosuche auf Wikimedia Commons
Merken
- Pulverbeschichten ist Lackieren ohne Lösemittel: Geladenes trockenes Pulver haftet an einem geerdeten Teil und schmilzt dann im Ofen zu einem Film.
- Es liefert in einem Durchgang eine dicke, zähe Schicht, und nicht verbrauchtes Pulver lässt sich wiederverwenden.
- Das Teil muss Strom leiten und etwa 200 °C aushalten, deshalb ist das Verfahren vor allem für Metall gedacht.
Mehr in Beschichten und Oberflächenbearbeitung
Alle 100 Verfahren
 11.1SpritzlackierenFlüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtetLektion öffnen
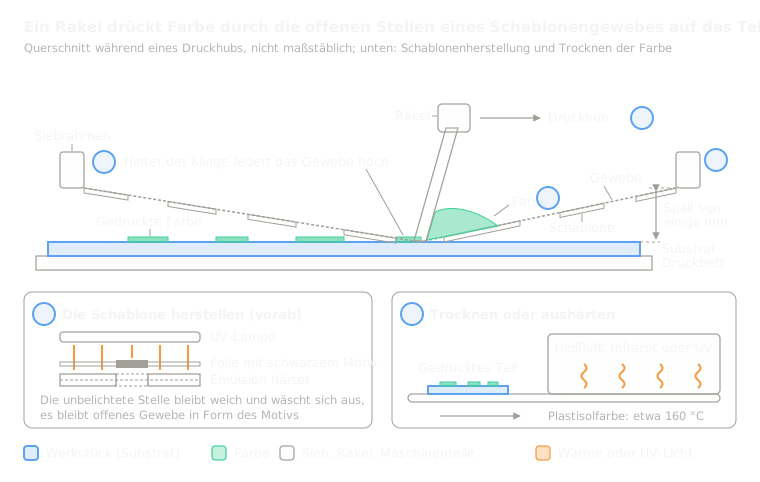 11.3SiebdruckFarbe wird durch eine Schablone aus Gewebe gedrücktLektion öffnen
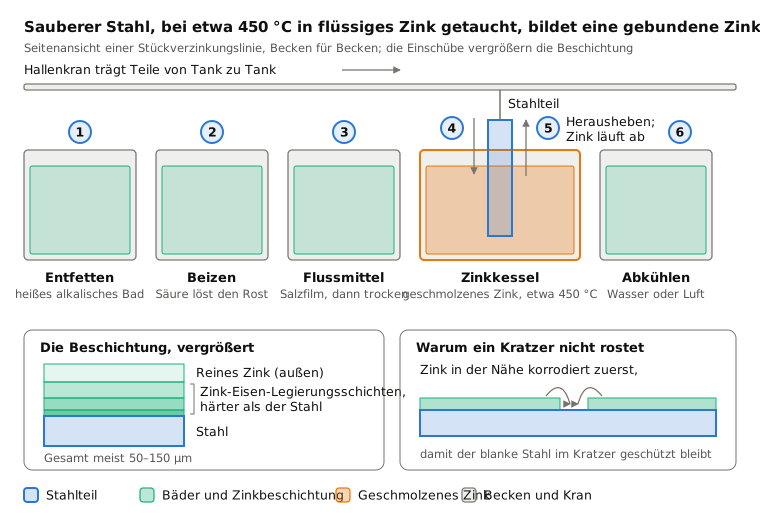
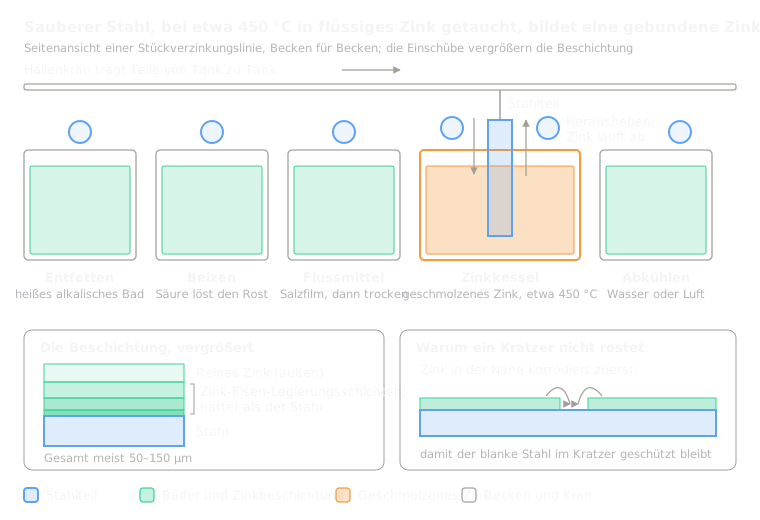 11.4FeuerverzinkenIn geschmolzenes Zink getauchter Stahl bildet eine haftende ZinkschichtLektion öffnen
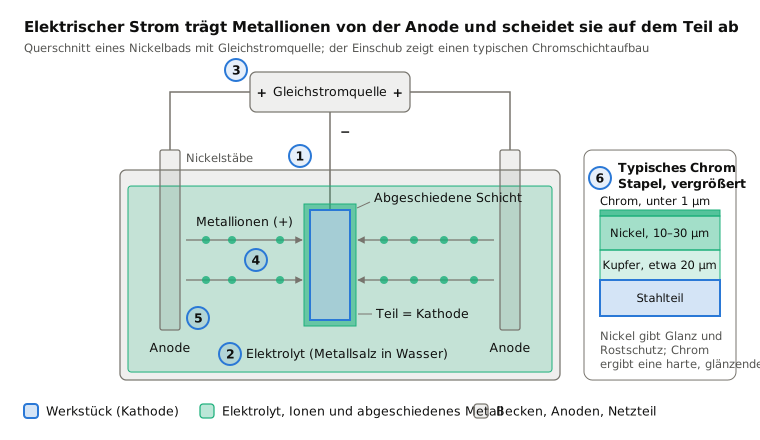
 11.5Galvanisieren (Chrom, Nickel, Zink)Elektrischer Strom scheidet Metall aus einem Bad abLektion öffnen
 11.6EloxierenStrom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsenLektion öffnen
 11.7GalvanoformungEine Schicht, auf einem Modell dick gewachsen und dann abgehobenLektion öffnen
 11.8PVD-Beschichtung (Dünnschichten im Vakuum)Aus einem Target geschlagene Atome beschichten Teile im VakuumLektion öffnen
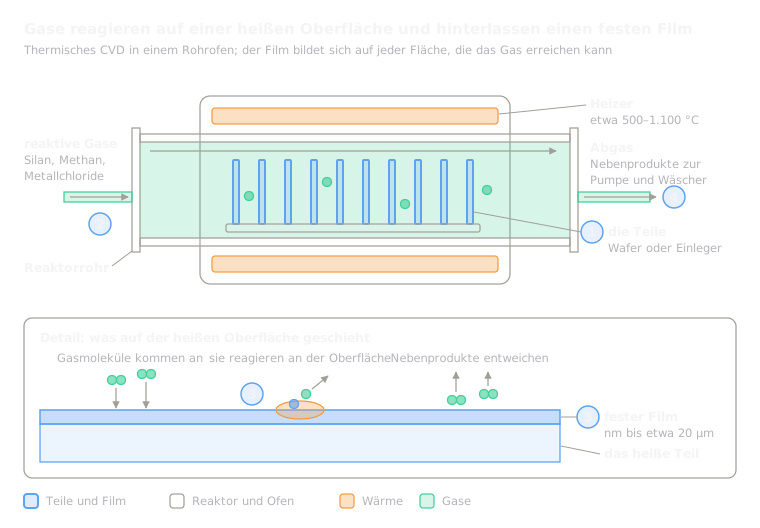 11.9CVD-BeschichtungGase reagieren auf einer heißen Oberfläche und hinterlassen einen FilmLektion öffnen
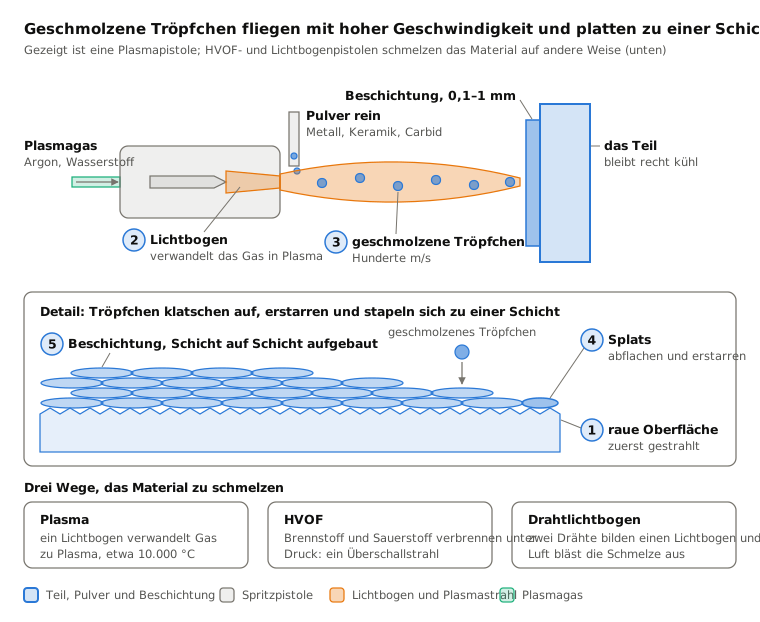
 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen)Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer SchichtLektion öffnen
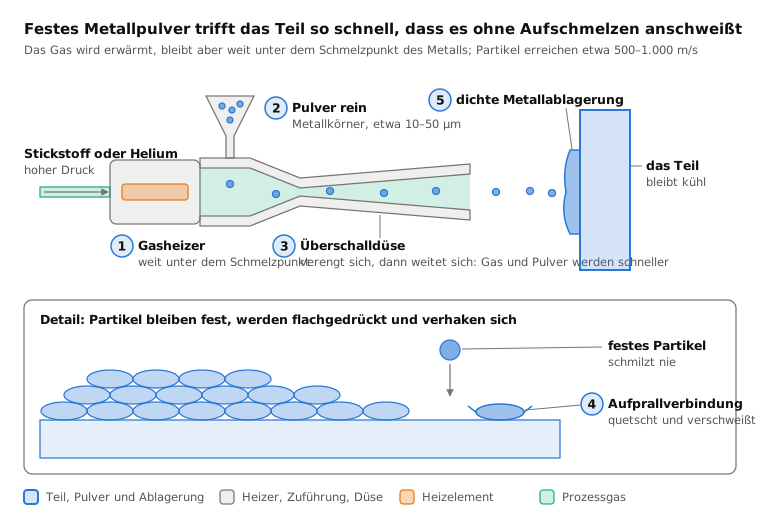
 11.11KaltgasspritzenFeste Metallkörner verschweißen allein durch GeschwindigkeitLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.