

PVD-Beschichtung (Dünnschichten im Vakuum)
Aus einem Target geschlagene Atome beschichten Teile im Vakuum
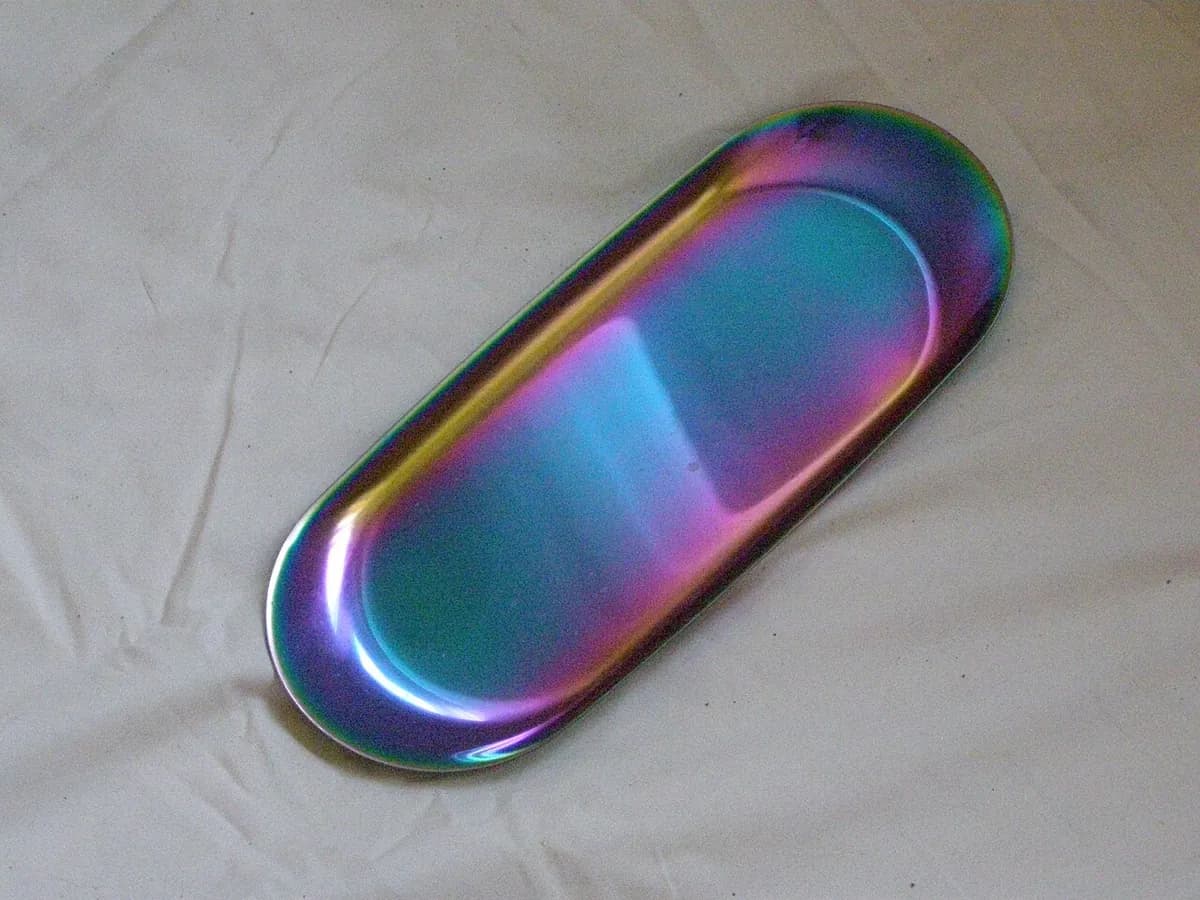
PVD (physikalische Gasphasenabscheidung) beschichtet Teile mit einem Metall- oder Keramikfilm von wenigen Mikrometern Dicke, der im Vakuum Atom für Atom aufgebaut wird. Die goldfarbene Schicht auf vielen Bohrern ist eine PVD-Beschichtung aus Titannitrid. Sie lässt Werkzeuge mehrfach länger halten und gibt Uhren und Armaturen eine harte, dauerhafte Farbe.
So funktioniert es
Reinigen und beladen. Die Teile werden blitzsauber gereinigt, oft in Ultraschallbädern, und dann auf Vorrichtungen montiert, die sich beim Beschichten drehen. Jede Spur von Öl oder Staub würde das Haften des Films verhindern.
Abpumpen und aufheizen. Pumpen saugen die Luft ab, bis der Druck etwa ein Millionstel des normalen beträgt. Heizer bringen die Teile auf typischerweise 200–500 °C, und ein kurzer Stoß Argonionen reinigt ihre Oberflächen.
Atome aus dem Target schlagen. Argongas wird zu einem Plasma (einem leuchtenden, elektrisch geladenen Gas). Seine Ionen prallen auf das Target, eine Platte aus dem Beschichtungsmetall, und schlagen Atome los: Das ist das Sputtern. Andere Anlagen setzen die Atome mit einem Lichtbogen oder durch einfaches Verdampfen frei.
Fliegen und reagieren. Die freigesetzten Atome fliegen geradlinig und landen auf allem, was sie sehen können. In die Kammer eingeleiteter Stickstoff reagiert mit ihnen, sodass sich Titan als hartes, goldfarbenes Titannitrid (TiN) niederschlägt.
Drehen und aufbauen. Die Vorrichtungen rotieren, damit jede Fläche ihren Anteil bekommt. Der Film wächst typischerweise auf 1–5 µm Dicke, dann kühlt die Kammer ab und wird belüftet.
Wichtige Fakten
- Werkstoffe
- Beschichtungen: TiN, TiAlN, CrN, DLC (diamantähnlicher Kohlenstoff), Aluminium, Chrom. Teile: Werkzeugstahl, Hartmetall, Edelstahl, Glas, einige Kunststoffe
- Typische Teile
- Bohrer, Schaftfräser und Wendeplatten, Formen, Uhrengehäuse, Armaturen, Linsen, Chips
- Bauteilgröße
- Von winzigen Wendeplatten bis zu Teilen von mehreren Dutzend Zentimetern Länge; begrenzt durch die Kammer
- Präzision
- Film typischerweise 1–5 µm, bis hinunter zu Bruchteilen eines Mikrometers; die Größe des Teils ändert sich kaum
- Oberfläche
- Kopiert die Oberfläche darunter (poliert hinein, poliert heraus); Farben von Gold (TiN) bis Schwarz (DLC)
- Geeignete Losgröße
- Hunderte bis Tausende kleiner Teile pro Charge; Lohnbeschichter nehmen auch kleine Serien an
- Werkzeug- und Maschinenkosten
- Hoch: Eine industrielle Anlage kostet typischerweise Hunderttausende bis über eine Million Dollar; die Kosten pro Teil sind bei vollen Chargen niedrig
- Geschwindigkeit
- Eine Charge dauert typischerweise einige Stunden vom Beladen bis zum Entladen
Stärken und Grenzen
Stärken
- Sehr harter, dünner Film, der scharfe Kanten scharf hält
- Viele harte und dekorative Farben wie Gold, Schwarz oder Bronze
- Mäßige Wärme: Die meisten Werkzeugstähle behalten ihre Härte
- Sauberes, trockenes Verfahren ohne flüssige Abfälle
Grenzen
- Sichtlinie: Tiefe Bohrungen und verdeckte Flächen werden kaum oder gar nicht beschichtet
- Braucht eine Vakuumkammer: hohe Maschinenkosten und Chargenbetrieb
- Das Teil muss blitzsauber sein, sonst blättert der Film ab
- Zu dünn, um Kratzer zu füllen oder verschlissene Teile wieder aufzubauen
Wo es eingesetzt wird
- SchneidwerkzeugeGoldfarbene TiN-Bohrer, dunkle TiAlN-Schaftfräser, Hartmetall-Wendeplatten
- Formen und WerkzeugeVerschleißfeste Filme auf Spritzgussformen und Umformwerkzeugen
- Uhren und SchmuckSchwarze, goldene oder roségoldene Oberflächen auf Stahlgehäusen und Armbändern
- Haus und BadArmaturen und Türgriffe in gebürstetem Nickel oder Messingoptik
- Optik und ElektronikAntireflexschichten auf Linsen, Metallfilme auf Chips und Displays
- AutomobilbauKolbenringe und Motorteile mit CrN- oder DLC-Beschichtung
So erkennen Sie es
- Eine dünne, gleichmäßige Farbe auf Metall: Gold auf Bohrern, Violettschwarz oder Bronze auf Schneidwerkzeugen.
- Die Farbe deckt Außenflächen und Schneidkanten perfekt ab, verblasst aber in tiefen Bohrungen und Nuten.
- Keine Tropfen, Läufer oder dicken Kanten: Das Metall selbst scheint die Farbe gewechselt zu haben.
- Sehr kratzfest, anders als Lack in derselben Farbe.
Im Vergleich mit
Ansehen
Korvus Technology · Die Grundlagen von PVD, von einem Anlagenhersteller
Plansee · Eine Animation von Atomen, die aus einem Target gesputtert werden
CICEL COMPANY · Der komplette Ablauf in der Fabrik, vom Reinigen bis zum Entladen
Oerlikon · Wie eine industrielle Beschichtungsanlage aussieht
Echte Fotos ansehen
- Wikipedia: Physikalische Gasphasenabscheidung — Verfahren (Sputtern, Lichtbogen, Verdampfen) und Anwendungen, mit Links zu Fotos
- Fotosuche auf Wikimedia Commons
Merken
- PVD baut im Vakuum Atom für Atom einen harten Film auf, typischerweise 1–5 µm dick.
- Atome fliegen geradlinig, daher werden verdeckte Flächen kaum beschichtet.
- Die Goldfarbe vieler Bohrer ist PVD-Titannitrid.
Mehr in Beschichten und Oberflächenbearbeitung
Alle 100 Verfahren
 11.1SpritzlackierenFlüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtetLektion öffnen
 11.2PulverbeschichtenGeladenes trockenes Pulver haftet am Teil und schmilzt dann in einem OfenLektion öffnen
 11.3SiebdruckFarbe wird durch eine Schablone aus Gewebe gedrücktLektion öffnen
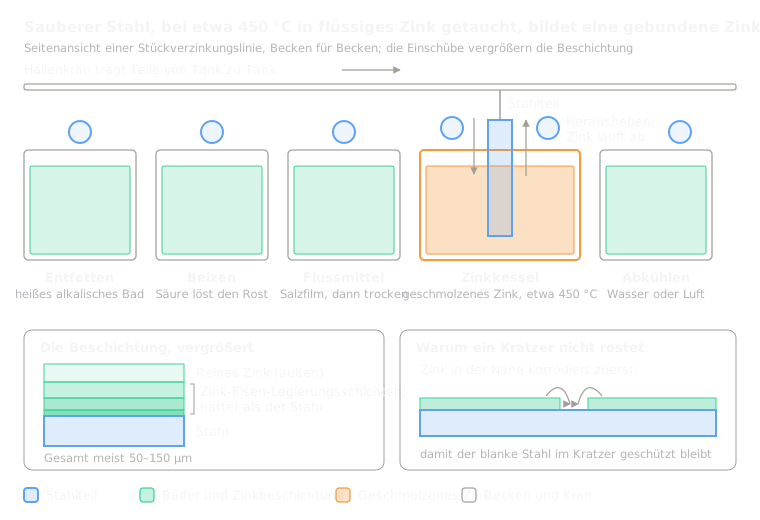 11.4FeuerverzinkenIn geschmolzenes Zink getauchter Stahl bildet eine haftende ZinkschichtLektion öffnen
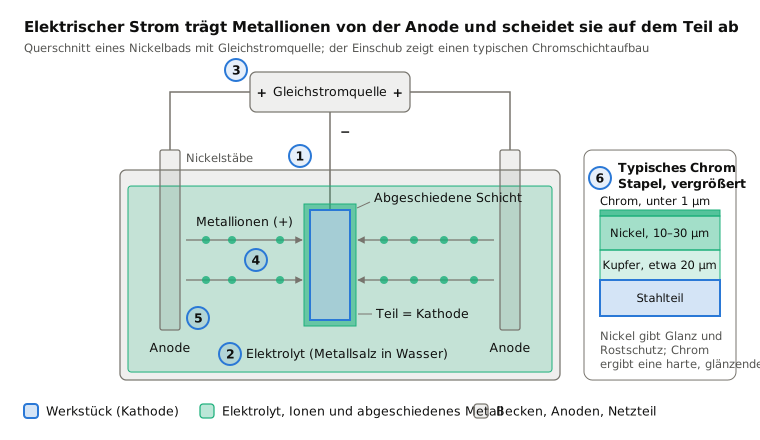
 11.5Galvanisieren (Chrom, Nickel, Zink)Elektrischer Strom scheidet Metall aus einem Bad abLektion öffnen
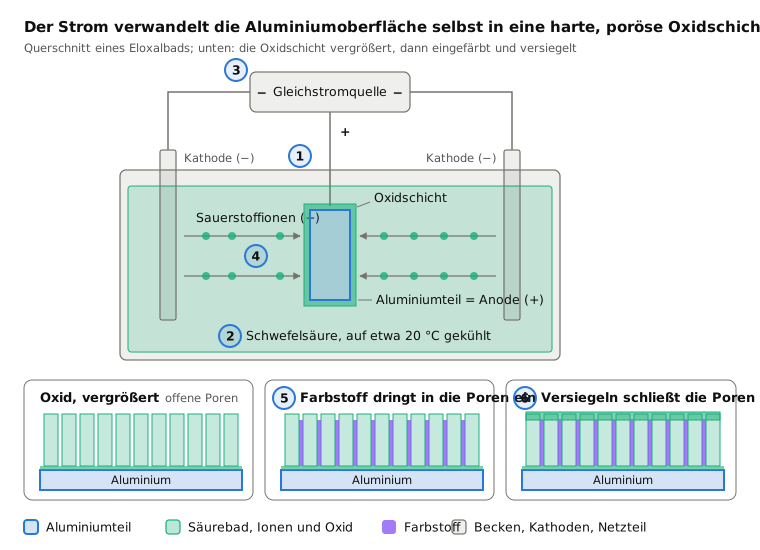
 11.6EloxierenStrom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsenLektion öffnen
 11.7GalvanoformungEine Schicht, auf einem Modell dick gewachsen und dann abgehobenLektion öffnen
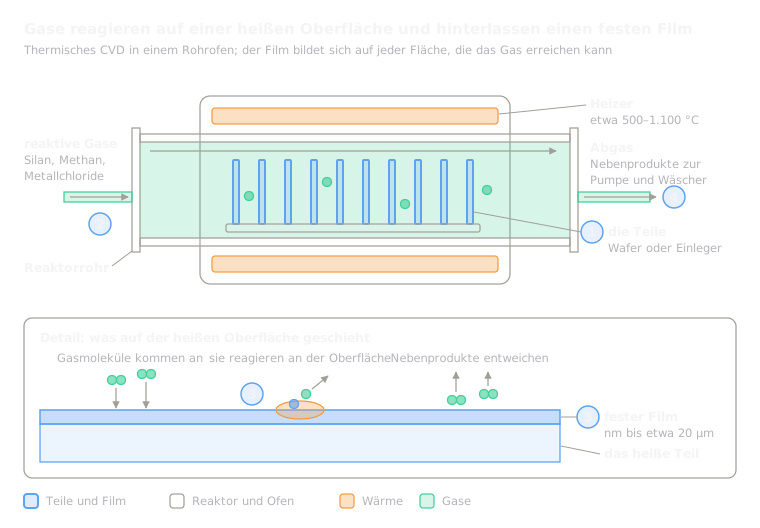 11.9CVD-BeschichtungGase reagieren auf einer heißen Oberfläche und hinterlassen einen FilmLektion öffnen
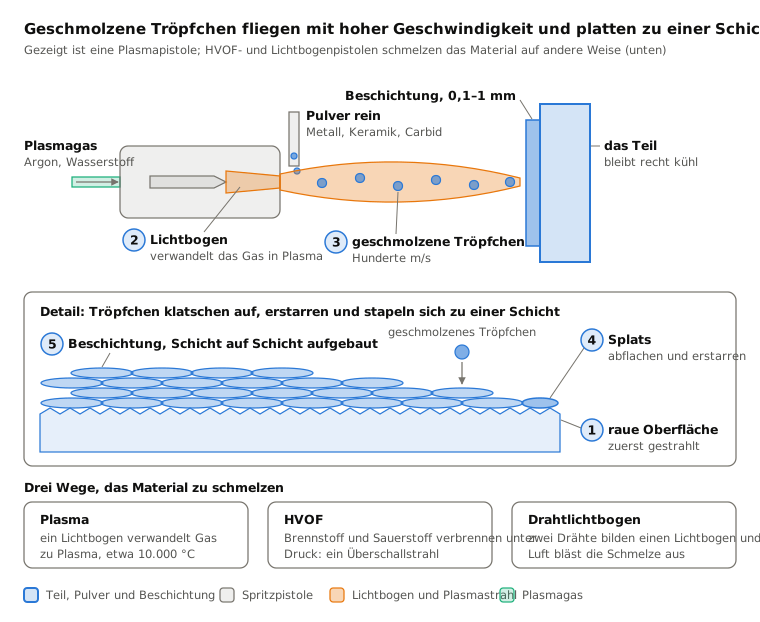
 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen)Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer SchichtLektion öffnen
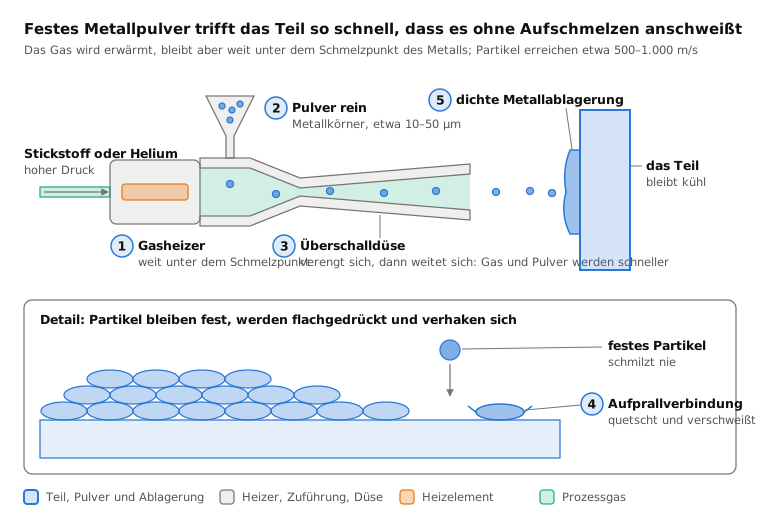
 11.11KaltgasspritzenFeste Metallkörner verschweißen allein durch GeschwindigkeitLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.