

Feuerverzinken
In geschmolzenes Zink getauchter Stahl bildet eine haftende Zinkschicht
Das Feuerverzinken schützt Stahl vor Rost, indem er in ein Bad aus geschmolzenem Zink getaucht wird. Die matte graue, leicht schuppige Oberfläche auf Autobahn-Leitplanken, Strommasten und Weidetoren stammt von diesem Verfahren. Ein verzinktes Teil kann im Freien oft mehrere Jahrzehnte ohne Wartung halten.
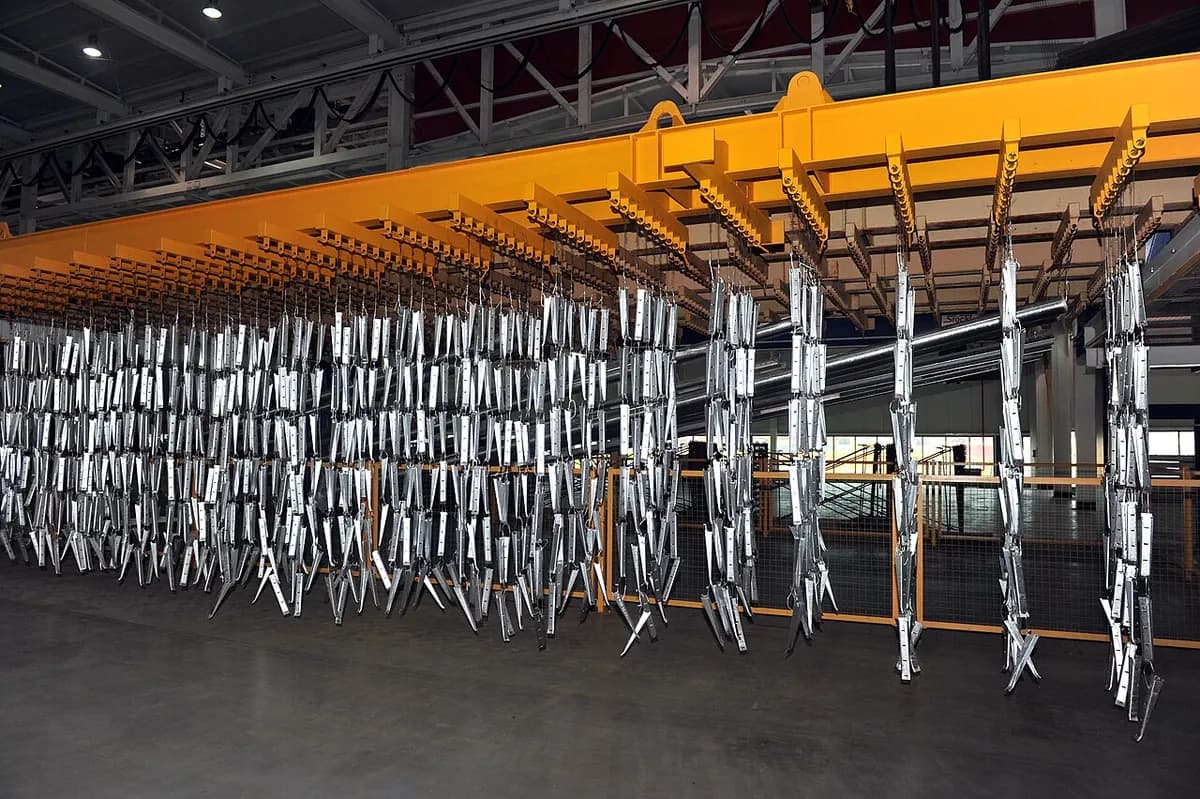
So funktioniert es
Entfetten. Der Stahl hängt an einem Kran und wird in ein heißes alkalisches Bad (einen starken seifigen Reiniger) getaucht, das Öl, Fett und Farbspuren entfernt.
Beizen. Ein verdünntes Säurebad, meist Salzsäure, löst Rost und Walzhaut (die dunkle Oxidhaut vom Walzen). Zink bindet nur an vollkommen sauberem Stahl.
Flussmittel und trocknen. Ein Tauchgang in ein Flussmittel (eine Salzlösung aus Zinkammoniumchlorid) hinterlässt einen dünnen Film, der neuen Rost verhindert und dem Zink hilft, den Stahl zu benetzen. Das Teil wird dann getrocknet.
In geschmolzenes Zink tauchen. Das Teil kommt für einige Minuten in einen Kessel mit Zink von etwa 450 °C. Eisen und Zink reagieren und bilden Schichten aus Zink-Eisen-Legierung, die mit der Stahloberfläche verbunden sind.
Herausheben und abtropfen lassen. Das Teil wird langsam herausgezogen, damit überschüssiges Zink abläuft. Eine Schicht aus fast reinem Zink bleibt über den Legierungsschichten.
Abkühlen und prüfen. Das Teil wird in Wasser abgeschreckt oder an Luft abgekühlt, dann auf Dicke und blanke Stellen geprüft, und Tropfnasen werden entfernt.
Dieselbe Idee läuft kontinuierlich in Stahlwerken: Blechcoils rollen durch ein Zinkbad ab, oft mit mehr als 100 m pro Minute. Dieses Blech wird zu Autokarosserien, Dächern und Gerätepaneelen.
Wichtige Fakten
- Werkstoffe
- Kohlenstoffstahl und niedriglegierter Stahl sowie Gusseisen; Zinkbad mit kleinen Zusätzen wie Aluminium
- Typische Teile
- Stahlträger, Leitplanken, Masten, Pfosten, Zäune, Verbindungselemente, Anhänger, Landmaschinen
- Bauteilgröße
- Von Schrauben bis zu mehrere Meter langen Trägern; die größten Kessel sind über 15 m lang
- Präzision
- Schicht meist 50–150 µm und ungleichmäßig; Gewinde und eng passende Bohrungen brauchen Reinigung oder Abdeckung
- Oberfläche
- Matt grau oder glänzend mit Kristallmuster (Zinkblume), mit dem Alter mattgrau werdend; Tropfnasen und raue Stellen sind häufig
- Geeignete Losgröße
- Einzelne Konstruktionen bis zu großen Serien; Verzinkereien rechnen nach dem Gewicht des Stahls ab
- Werkzeug- und Maschinenkosten
- Kein bauteilspezifisches Werkzeug; eine Verzinkerei kostet Millionen
- Geschwindigkeit
- Minuten im Zink; ein ganzer Chargenzyklus mit Reinigung dauert Stunden; kontinuierliche Bandanlagen laufen mit hoher Geschwindigkeit
Stärken und Grenzen
Stärken
- Sehr lange Lebensdauer im Freien, oft mehrere Jahrzehnte ohne Pflege
- Bedeckt jede Fläche, auch in Rohren und Ecken, in einem Tauchgang
- Zähe, metallurgisch gebundene Schicht, die Stößen standhält
- Zink schützt Kratzer und Schnittkanten, indem es zuerst korrodiert
Grenzen
- Nur für Stahl und Eisen; wirkt industriell, sofern nicht lackiert
- Bei etwa 450 °C können sich dünne Teile verziehen, und geschlossene Hohlräume müssen entlüftet werden, damit sie nicht platzen
- Dicke, ungleichmäßige Schicht, daher schlecht für genaue Passungen und Gewinde
- Schweißen oder Schneiden danach brennt Zink ab und setzt Dämpfe frei
Wo es eingesetzt wird
- BauwesenStahlbau, Treppen, Balkone, Bewehrungsstahl
- VerkehrsinfrastrukturAutobahn-Leitplanken, Schilderbrücken, Lichtmasten, Brücken
- EnergieStrommasten, Umspannwerksgerüste, Montagegestelle für Solarmodule
- LandwirtschaftTore, Zäune, Stallkonstruktionen, Tiergehege
- AutomobilbauVerzinktes Stahlblech für Autokarosserien (Bandanlage), Anhänger
- BeschlägeSchrauben, Muttern, Nägel, Ketten, Draht
So erkennen Sie es
- Eine matt silbergraue oder glänzende Oberfläche, manchmal mit einem frostartigen Kristallmuster, der Zinkblume.
- Kleine Tropfen, Läufer oder Zinkklumpen an Kanten und unteren Enden, wo das Zink abgelaufen ist.
- In den Ecken von Rohren und geschlossenen Formen gebohrte Entlüftungs- und Ablauflöcher.
- Bei älterem Stahl im Freien ein gleichmäßiges mattes Grau ohne Rost, selbst an Schnittkanten und Kratzern.
Im Vergleich mit
Ansehen
Galvanizers Association · Die Verfahrensschritte, erklärt vom britischen Branchenverband
American Galvanizers Association · Wie die fertige Beschichtung aussieht und warum
Joseph Ash Galvanizing · Ein echter Tauchgang in geschmolzenes Zink und das Herausheben
Brooke Alden · Ein Anlagenrundgang an jedem Becken vorbei
Echte Fotos ansehen
- Wikipedia: Feuerverzinken — Verfahrensschritte, Chargen- und Bandanlagen, Geschichte, mit Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Sauberer Stahl, bei etwa 450 °C in Zink getaucht, bildet eine Schicht, die mit seiner Oberfläche verbunden ist.
- Zink schützt doppelt: als Barriere und indem es überall dort zuerst korrodiert, wo der Stahl freiliegt.
- Es ist die langlebige Wahl für Stahl im Freien, aber die Schicht ist dick und nicht präzise.
Mehr in Beschichten und Oberflächenbearbeitung
Alle 100 Verfahren
 11.1SpritzlackierenFlüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtetLektion öffnen
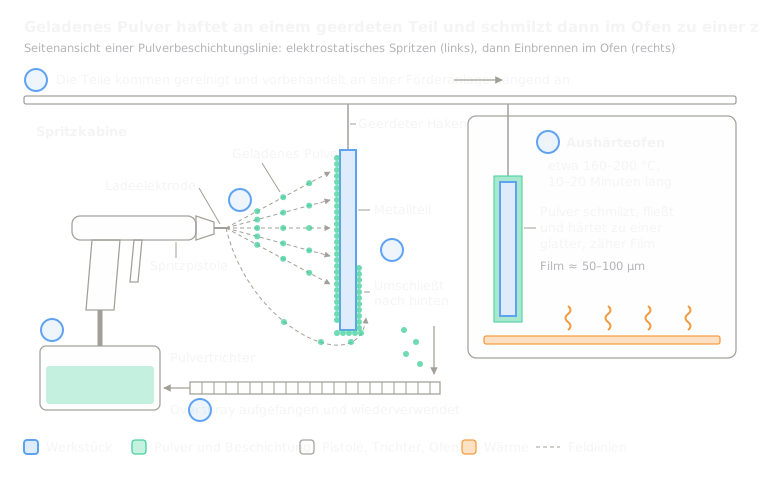 11.2PulverbeschichtenGeladenes trockenes Pulver haftet am Teil und schmilzt dann in einem OfenLektion öffnen
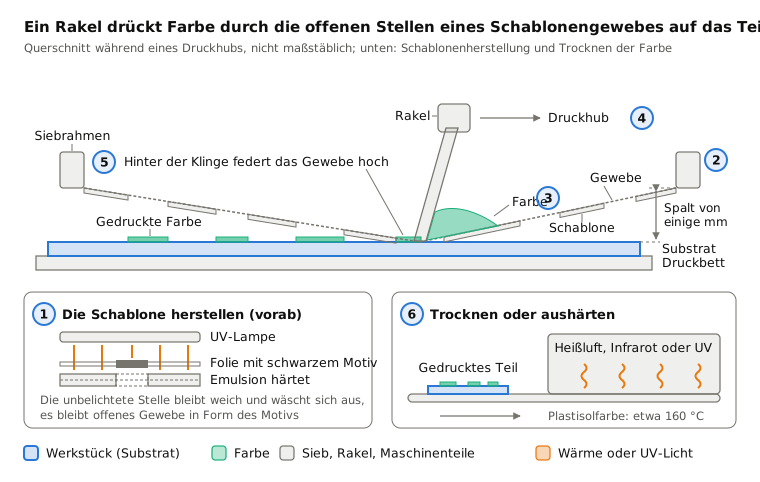
 11.3SiebdruckFarbe wird durch eine Schablone aus Gewebe gedrücktLektion öffnen
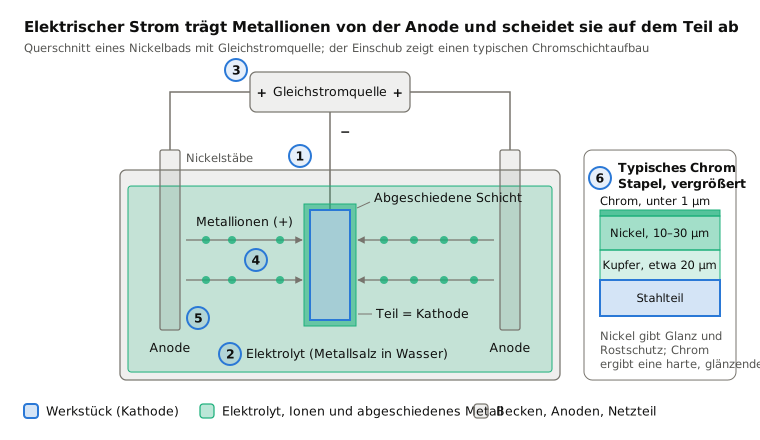
 11.5Galvanisieren (Chrom, Nickel, Zink)Elektrischer Strom scheidet Metall aus einem Bad abLektion öffnen
 11.6EloxierenStrom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsenLektion öffnen
 11.7GalvanoformungEine Schicht, auf einem Modell dick gewachsen und dann abgehobenLektion öffnen
 11.8PVD-Beschichtung (Dünnschichten im Vakuum)Aus einem Target geschlagene Atome beschichten Teile im VakuumLektion öffnen
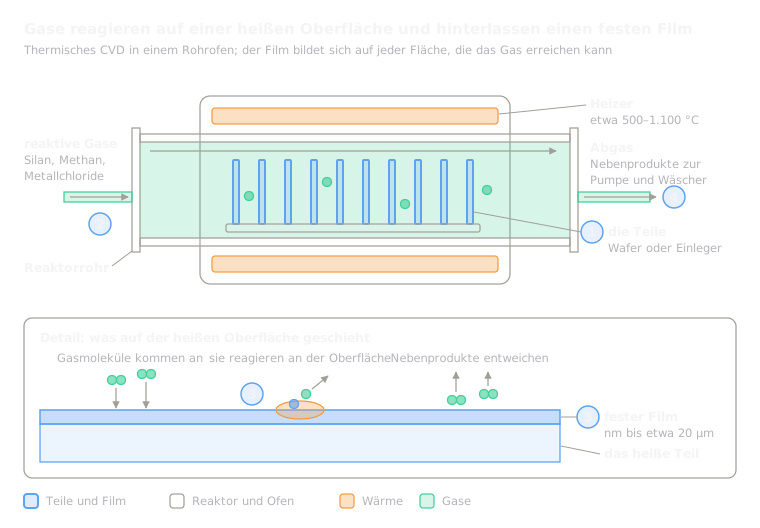 11.9CVD-BeschichtungGase reagieren auf einer heißen Oberfläche und hinterlassen einen FilmLektion öffnen
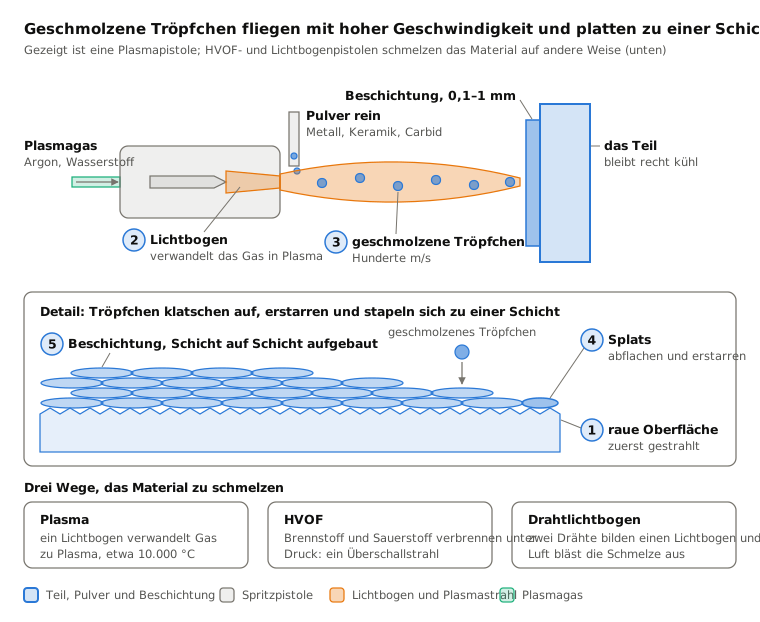
 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen)Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer SchichtLektion öffnen
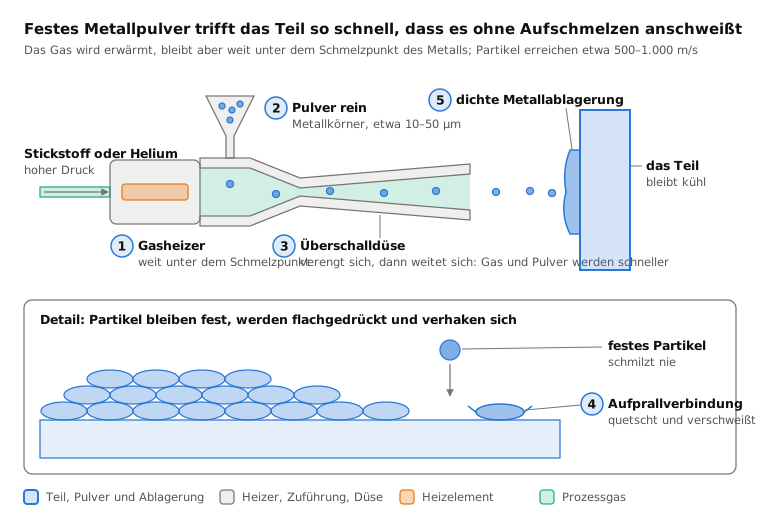
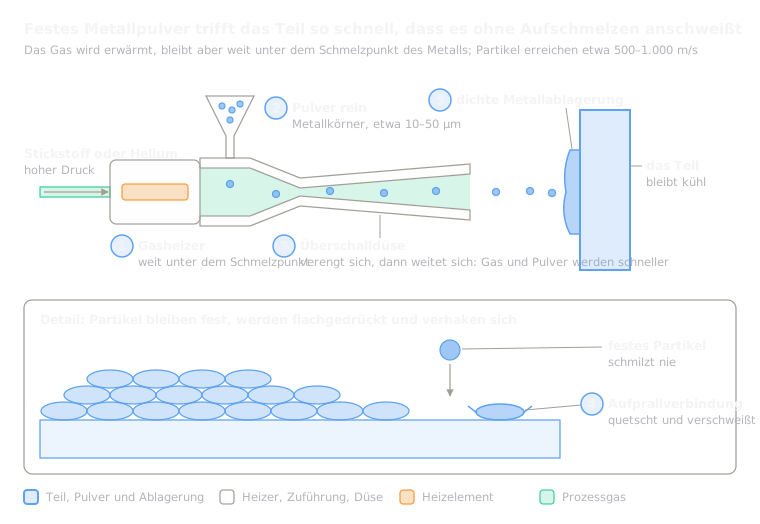 11.11KaltgasspritzenFeste Metallkörner verschweißen allein durch GeschwindigkeitLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.