

Beschichten und Oberflächenbearbeitung
Beschichtungen tragen eine dünne Schicht auf ein fertiges Teil auf, um es zu schützen, zu härten oder zu färben, ohne seine Form zu verändern. Jedes Verfahren in diesem Kapitel beantwortet zwei Fragen: Wie entsteht die Schicht, und wie dick wird sie? Die Antworten reichen von Filmen, die nur wenige Atome dick sind, bis zu gespritzten Schichten von mehreren Millimetern Tiefe.
Die große Idee
Eine Beschichtung ist eine Haut: Das Teil darunter leistet die tragende Arbeit, und die Haut stellt sich der Welt. Denken Sie an einen Holztisch: Das Holz trägt die Last, aber der Lack entscheidet, ob er ein verschüttetes Getränk übersteht. Die Verfahren unterscheiden sich darin, wie die Haut dorthin kommt:
- Eine Flüssigkeit, die trocknet oder aushärtet: Spritzlackieren, Siebdruck.
- Pulver, das zu einem Film schmilzt: Pulverbeschichten.
- Eintauchen in geschmolzenes Metall: Feuerverzinken.
- Elektrochemie in einem Bad: Galvanisieren, Eloxieren (das Oxid aus dem Metall selbst wachsen lässt) und Galvanoformung (die die Schicht behält und das Teil entfernt).
- Dampf, Atom für Atom: PVD und CVD.
- Gespritzte Partikel, die sich stapeln: thermisches Spritzen (geschmolzen) und Kaltgasspritzen (fest).
Grob von der dünnsten zur dicksten: PVD- und CVD-Filme (Nanometer bis etwa 20 µm) → Galvanisieren und Eloxieren (etwa 5–50 µm) → Lack und Pulverbeschichtung (etwa 25–150 µm) → Feuerverzinken (etwa 50–200 µm) → thermisches Spritzen (etwa 0,1–1 mm) → Kaltgasspritzen und Galvanoformung (bis zu mehreren Millimetern oder mehr).
Die 11 Verfahren in diesem Kapitel
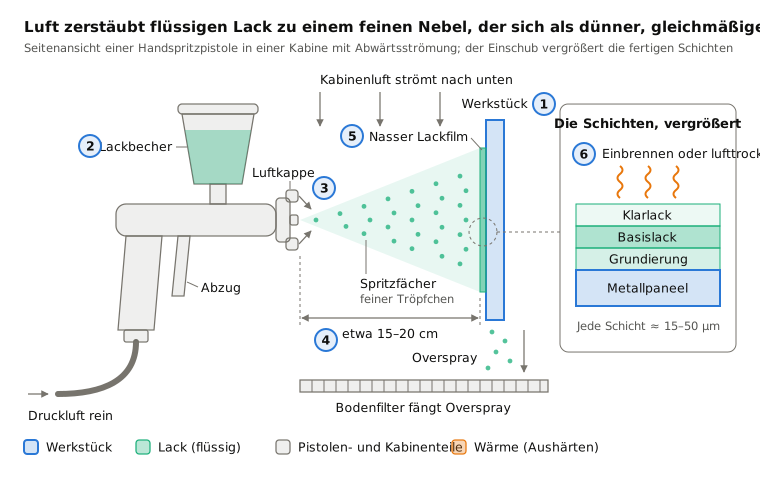
 11.1SpritzlackierenFlüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtetLektion öffnen
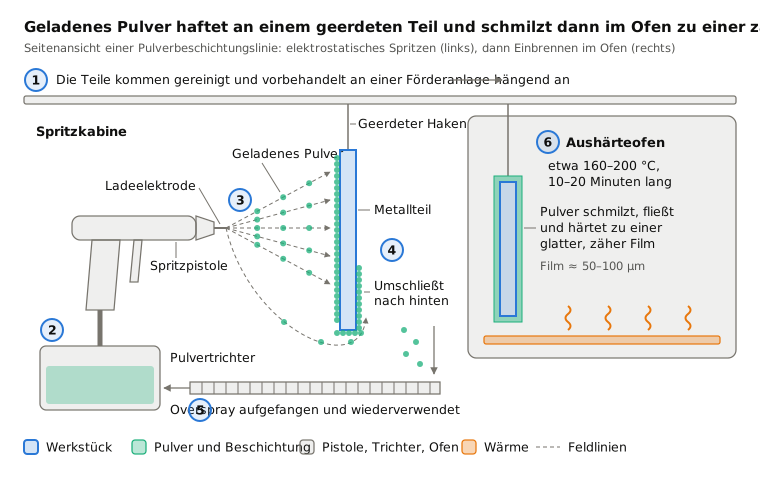
 11.2PulverbeschichtenGeladenes trockenes Pulver haftet am Teil und schmilzt dann in einem OfenLektion öffnen
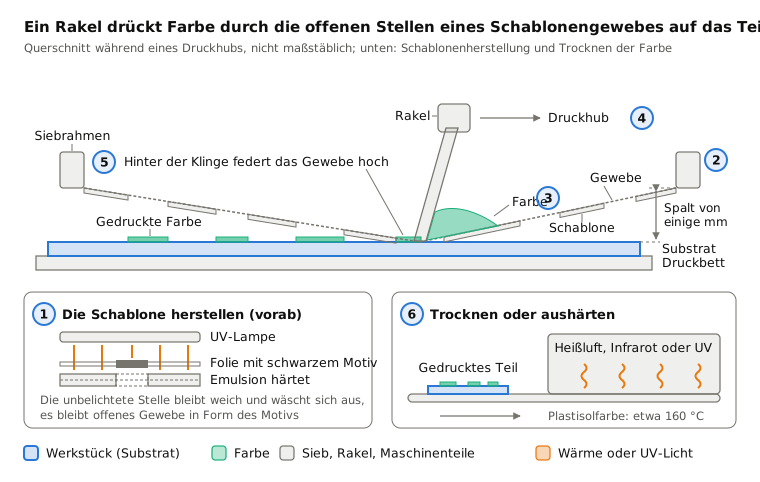
 11.3SiebdruckFarbe wird durch eine Schablone aus Gewebe gedrücktLektion öffnen
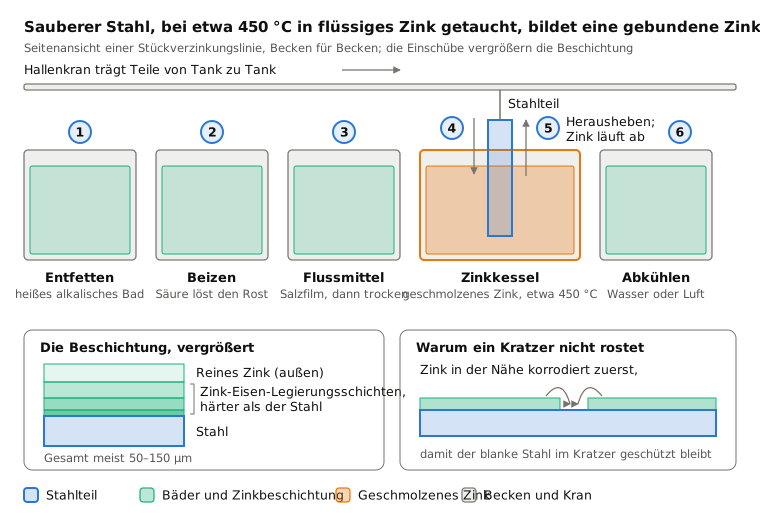
 11.4FeuerverzinkenIn geschmolzenes Zink getauchter Stahl bildet eine haftende ZinkschichtLektion öffnen
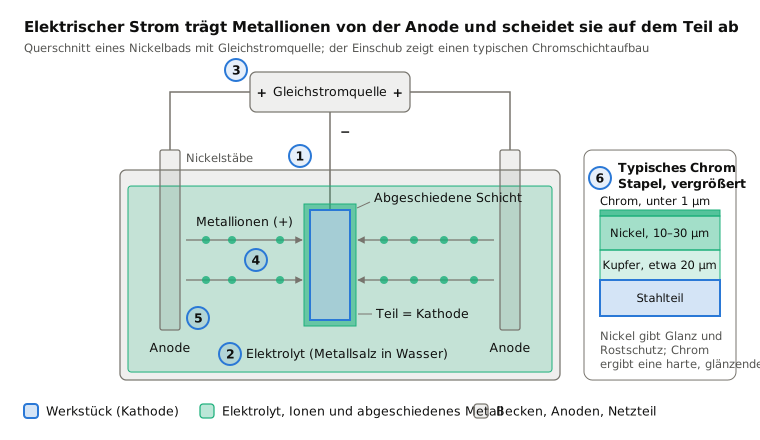
 11.5Galvanisieren (Chrom, Nickel, Zink)Elektrischer Strom scheidet Metall aus einem Bad abLektion öffnen
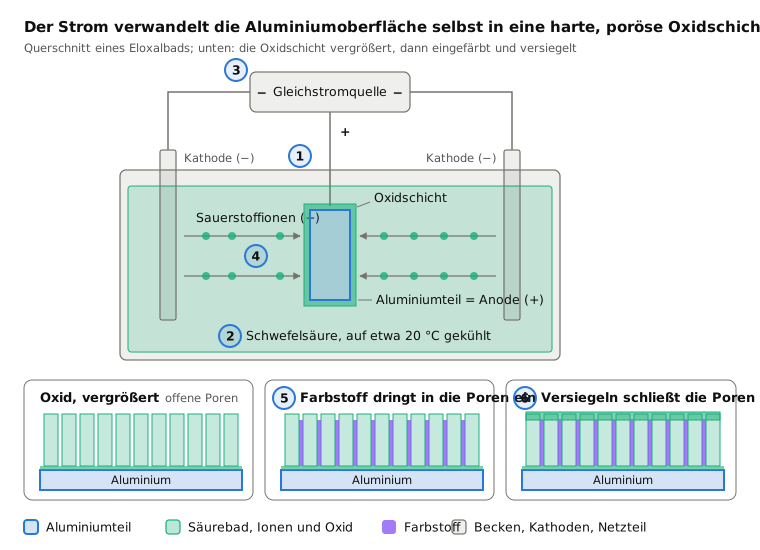
 11.6EloxierenStrom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsenLektion öffnen
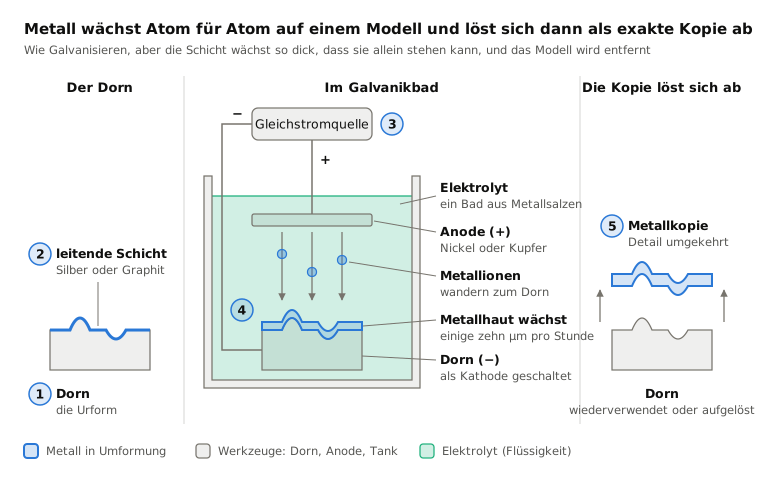
 11.7GalvanoformungEine Schicht, auf einem Modell dick gewachsen und dann abgehobenLektion öffnen
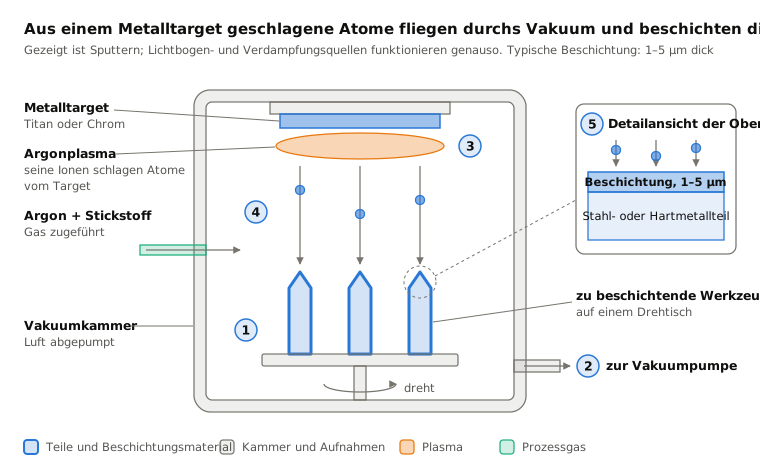
 11.8PVD-Beschichtung (Dünnschichten im Vakuum)Aus einem Target geschlagene Atome beschichten Teile im VakuumLektion öffnen
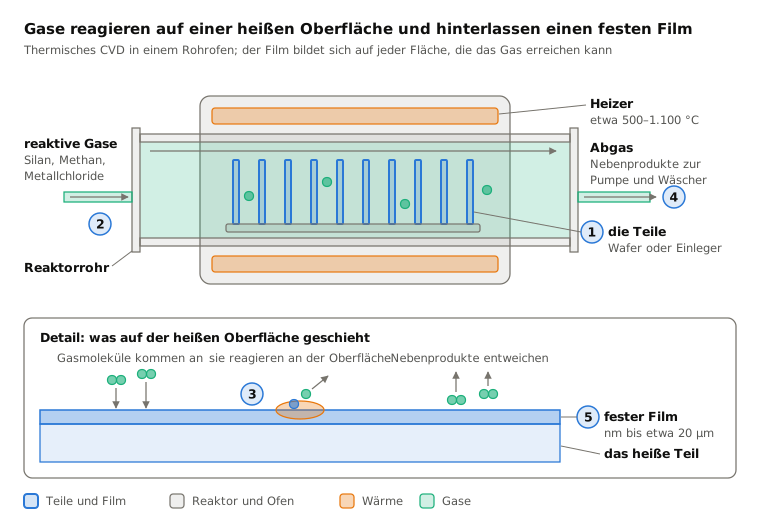
 11.9CVD-BeschichtungGase reagieren auf einer heißen Oberfläche und hinterlassen einen FilmLektion öffnen
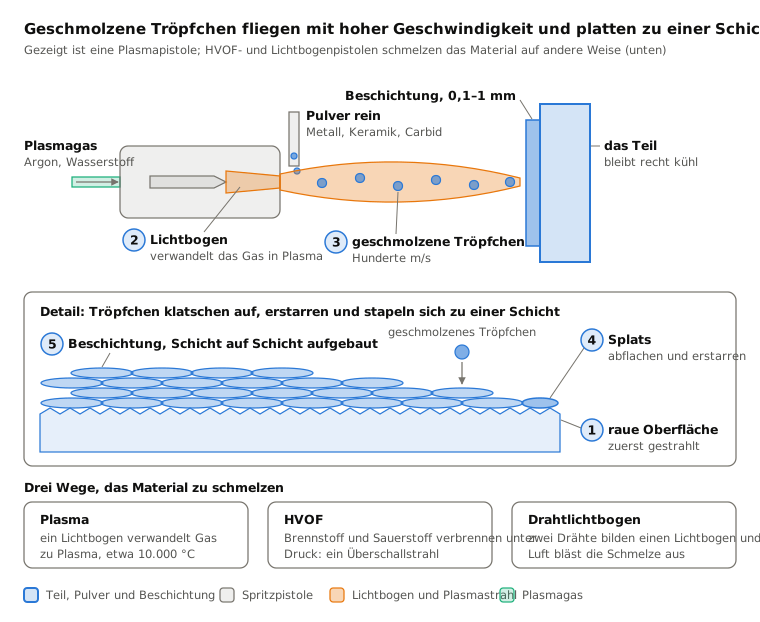
 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen)Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer SchichtLektion öffnen
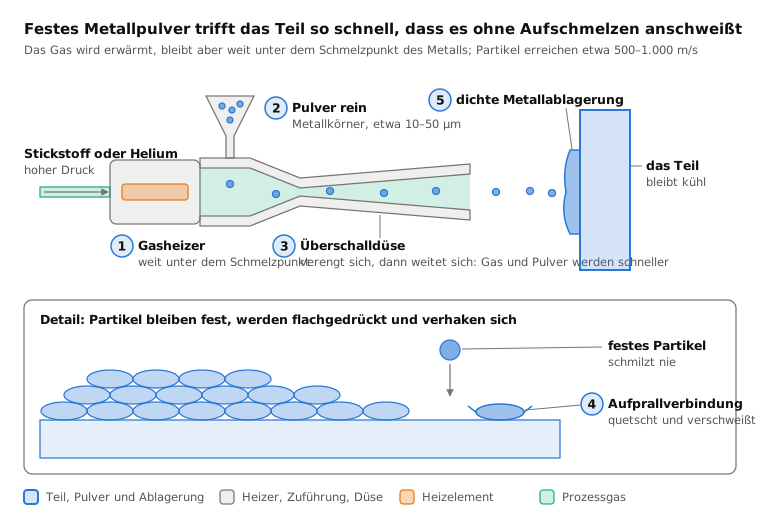
 11.11KaltgasspritzenFeste Metallkörner verschweißen allein durch GeschwindigkeitLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 11.1Spritzlackieren | Flüssiger Lack wird zu einem feinen Nebel zerstäubt, der trocknet oder aushärtet | Farbe und Schutz auf fast allem | Einzelstücke bis Karosserielinien | Film von etwa 25–100 µm, auch bei guter Technik |
| 11.2Pulverbeschichten | Geladenes trockenes Pulver haftet am Teil und schmilzt dann in einem Ofen | Zähe, lösemittelfreie Oberflächen auf Metall | Kleine Serien bis kontinuierliche Linien | Film von etwa 50–150 µm |
| 11.3Siebdruck | Farbe wird durch eine Schablone aus Gewebe gedrückt | Grafiken, Etiketten, gedruckte Elektronik | Zehn bis Tausende Drucke | Liniendetail bis zu einem Bruchteil eines Millimeters |
| 11.4Feuerverzinken | In geschmolzenes Zink getauchter Stahl bildet eine haftende Zinkschicht | Rostschutz für Stahlbau | Einzelne Träger bis hohe Stückzahlen an Gestellen | Schicht von etwa 50–200 µm, ungleichmäßig |
| 11.5Galvanisieren (Chrom, Nickel, Zink) | Elektrischer Strom scheidet Metall aus einem Bad ab | Chrom-, Nickel-, Zink- und Goldoberflächen | Kleine bis sehr große Serien | Schicht von etwa 5–50 µm, steuerbar |
| 11.6Eloxieren | Strom lässt aus dem Aluminium selbst eine harte Oxidschicht wachsen | Haltbare, einfärbbare Aluminiumoberflächen | Kleine bis sehr große Serien | Schicht von etwa 5–50 µm, sehr gleichmäßig |
| 11.7Galvanoformung | Eine Schicht, auf einem Modell dick gewachsen und dann abgehoben | Dünne Schalen, die feine Details kopieren | Einzelstücke bis mittlere Serien | Kopiert Details unter 1 µm |
| 11.8PVD-Beschichtung (Dünnschichten im Vakuum) | Aus einem Target geschlagene Atome beschichten Teile im Vakuum | Harte, dünne Filme auf Werkzeugen und Dekor | Chargen von Hunderten bis Tausenden | Film von etwa 1–5 µm |
| 11.9CVD-Beschichtung | Gase reagieren auf einer heißen Oberfläche und hinterlassen einen Film | Chipschichten, dicke Beschichtungen für Wendeplatten | Große Chargen | Nanometer bis etwa 20 µm, sehr gleichmäßig |
| 11.10Thermisches Spritzen (Plasma, HVOF, Lichtbogen) | Auf ein Teil geschossene Schmelztröpfchen stapeln sich zu einer Schicht | Dicke Verschleiß-, Hitze- und Rostschutzschichten; Reparaturen | Einzelstücke bis Serien | Etwa 0,1–1 mm, bei Bedarf geschliffen |
| 11.11Kaltgasspritzen | Feste Metallkörner verschweißen allein durch Geschwindigkeit | Dichte Metallreparaturen und -aufbauten | Reparaturen bis kleine Serien | Grob, anschließend bearbeitet |
So wählen Sie innerhalb dieser Familie
- Gehen Sie von der Aufgabe aus: Farbe und Grundschutz → Lack oder Pulverbeschichtung; Rostschutz für Stahl → Feuerverzinken oder Spritzzink; Verschleiß und Härte → PVD, CVD, Hartverchromen oder thermisches Spritzen.
- Prüfen Sie die benötigte Dicke: Mikrometerfilme erhalten scharfe Kanten und genaue Maße; Millimeterschichten können verschlissene Teile wieder aufbauen.
- Prüfen Sie, wie viel Wärme das Teil verträgt: CVD läuft bei etwa 1.000 °C, Feuerverzinken bei etwa 450 °C und das Aushärten von Pulver bei etwa 200 °C, während Galvanisieren, Eloxieren und Spritzen das Teil kühl halten.
- Prüfen Sie, was das Verfahren erreicht: Bäder und Gase beschichten Bohrungen und verdeckte Flächen; Sprühverfahren und PVD beschichten nur, was sie sehen können.
- Passen Sie das Material an: Eloxieren ist vor allem für Aluminium, Feuerverzinken für Stahl, Kaltgasspritzen für duktile Metalle.
Schlüsselbegriffe
- Substrat
- das zu beschichtende Teil, im Gegensatz zur Beschichtung darauf.
- Haftung
- wie gut eine Beschichtung haftet; sie hängt stark von der Reinigung und dem Aufrauen der Oberfläche ab.
- Elektrolyt
- eine Flüssigkeit, die Strom leitet, verwendet beim Galvanisieren, Eloxieren und Galvanoformen.
- Sichtlinie
- ein Verfahren, das nur Flächen beschichtet, die es direkt sehen kann, wie ein Sprühverfahren oder PVD.
- Konforme Beschichtung
- eine Schicht, die jeder Fläche gleichmäßig folgt, auch in Bohrungen, wie bei CVD.
- Mikrometer (µm)
- ein Tausendstel Millimeter; ein menschliches Haar ist etwa 50–100 µm dick.
- Plasma
- ein Gas, das so energiereich ist, dass es Strom leitet und leuchtet.
- Abdecken
- Bereiche abdecken, die unbeschichtet bleiben müssen.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.