

Wärmebehandlung und Randschichthärten
Diese Verfahren verändern, was ein fertiges Metallteil leisten kann, nicht seine Form. Kontrolliertes Erhitzen und Abkühlen, in die Oberfläche eingebrachte Atome oder Millionen winziger Aufschläge machen Teile härter, zäher oder haltbarer unter wiederholter Belastung. Sie stehen meist gegen Ende des Fertigungswegs, nachdem das Teil umgeformt oder bearbeitet wurde.
Die große Idee
Die Festigkeit eines Metalls hängt davon ab, wie seine Atome im Inneren angeordnet sind, und diese Anordnung lässt sich ändern, ohne die äußere Form zu bewegen. Denken Sie an einen Laib Brot: Derselbe Teig wird weich oder knusprig, je nachdem, wie Sie ihn backen. Die Wärmebehandlung verändert das ganze Teil; das Einsatzhärten nur eine Haut von einem Bruchteil eines Millimeters bis einigen Millimetern Tiefe; das Kugelstrahlen verdichtet die Oberfläche, sodass Ermüdungsrisse nur schwer wachsen. Drei Eigenschaften kehren immer wieder: Härte (Widerstand gegen Kratzer und Verschleiß), Zähigkeit (Widerstand gegen Rissbildung bei Stößen) und Ermüdungslebensdauer (wie viele Lastwechsel ein Teil übersteht).
Die 3 Verfahren in diesem Kapitel
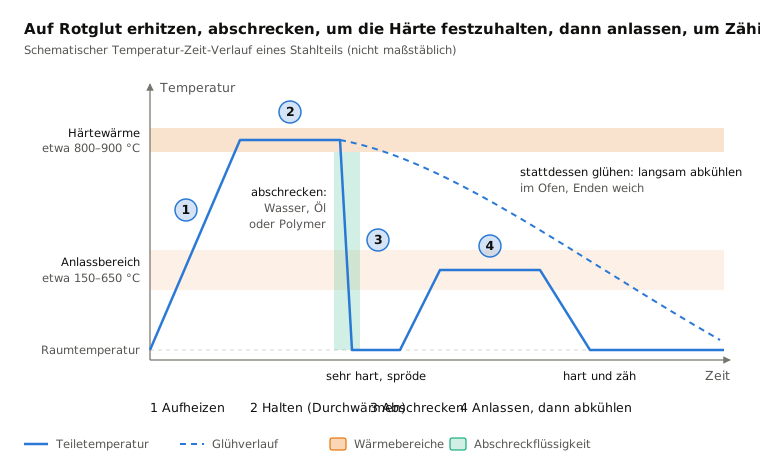
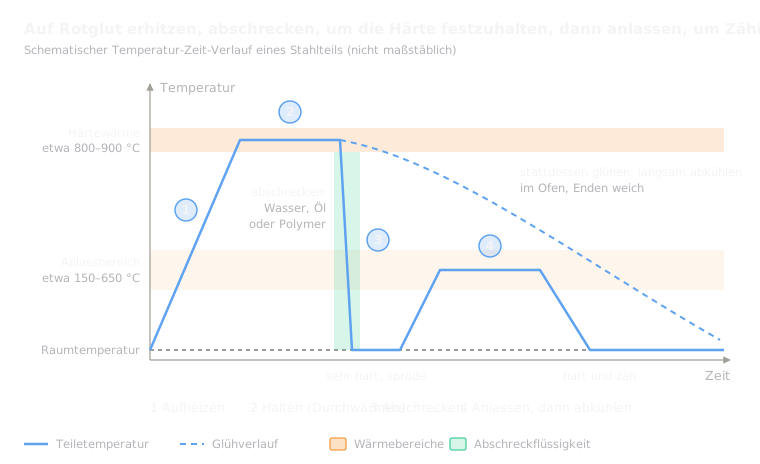 12.1Wärmebehandlung (Härten, Anlassen, Glühen)Das ganze Teil erwärmen, abschrecken und anlassen (oder langsam abkühlen)Lektion öffnen
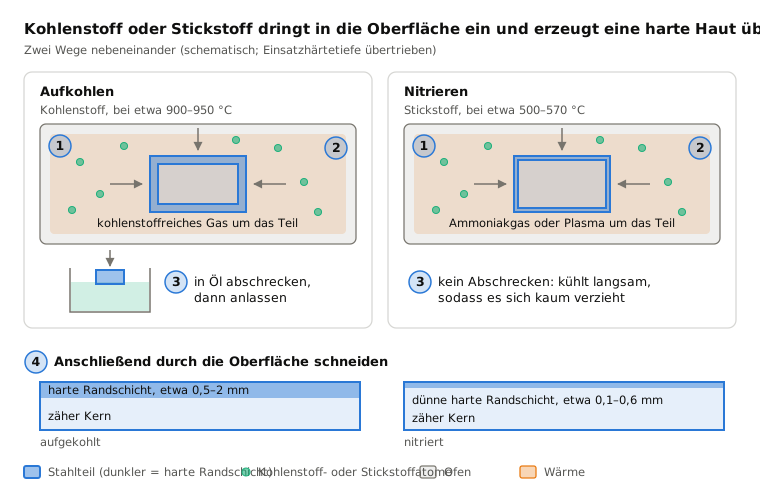
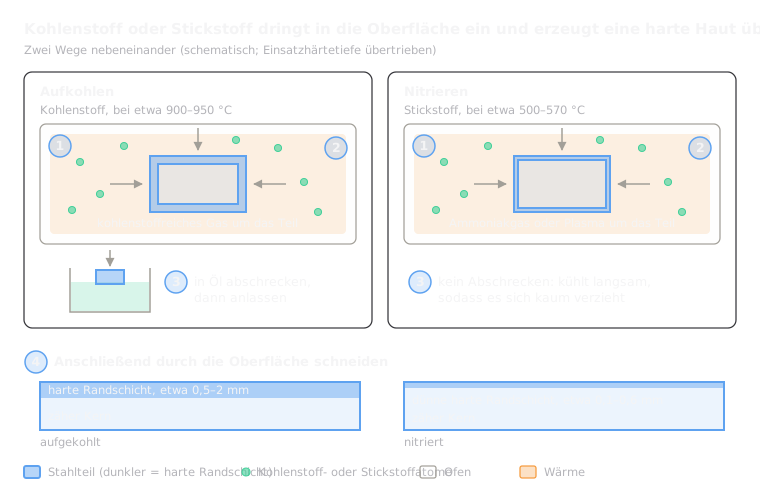 12.2Einsatzhärten und NitrierenKohlenstoff oder Stickstoff in die Oberfläche eindiffundiertLektion öffnen
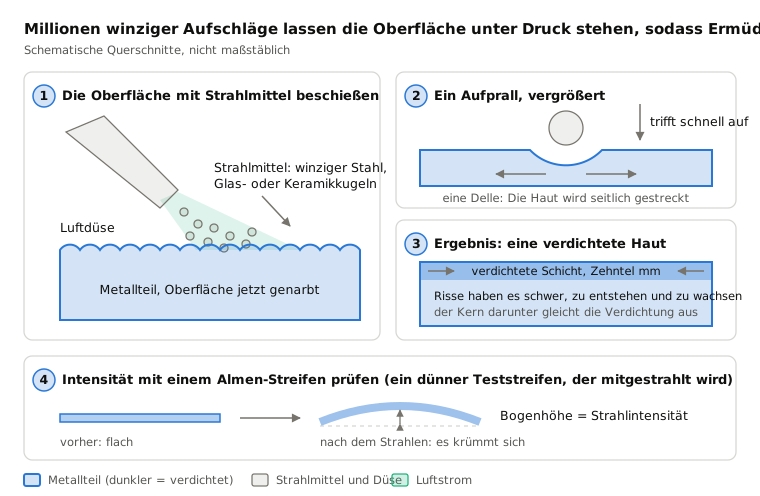
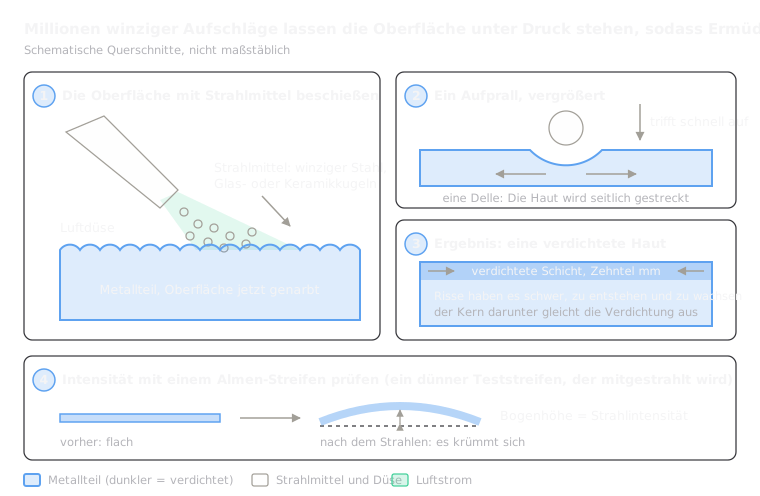 12.3KugelstrahlenDie Oberfläche wird von winzigen Kugeln gehämmert, sodass sie unter Druckspannung stehtLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 12.1Wärmebehandlung (Härten, Anlassen, Glühen) | Das ganze Teil erwärmen, abschrecken und anlassen (oder langsam abkühlen) | Stahl hart und zäh machen, oder weich für die Zerspanung | Einzelteile bis kontinuierliche Linien | Form bleibt erhalten; leichter Verzug, oft anschließend geschliffen |
| 12.2Einsatzhärten und Nitrieren | Kohlenstoff oder Stickstoff in die Oberfläche eindiffundiert | Zahnräder und Wellen: eine harte Haut über einem zähen Kern | Ofenchargen von Hunderten bis Tausenden | Nitrieren: innerhalb von Hundertstel mm; Einsatzhärten: leichter Verzug |
| 12.3Kugelstrahlen | Die Oberfläche wird von winzigen Kugeln gehämmert, sodass sie unter Druckspannung steht | Federn, Zahnräder, Turbinenteile unter wiederholter Belastung | Einzelteile bis Millionen Federn | Form im Wesentlichen unverändert |
So wählen Sie innerhalb dieser Familie
- Das ganze Teil muss durch und durch hart oder fest sein: Wärmebehandlung (Abschrecken und Anlassen).
- Das Teil muss zuerst weich sein, um es zu bearbeiten oder zu biegen: Glühen, danach bei Bedarf härten.
- Die Oberfläche muss Verschleiß widerstehen, während der Kern Stößen widersteht: Einsatzhärten.
- Der Verzug muss minimal sein: Nitrieren statt Aufkohlen.
- Das Teil versagt durch Ermüdung (Risse nach vielen Zyklen): Kugelstrahlen ergänzen, oft nach dem Härten.
Schlüsselbegriffe
- Härte
- Widerstand gegen Kratzer, Dellen und Verschleiß.
- Zähigkeit
- die Fähigkeit, einen Stoß aufzunehmen, ohne zu reißen.
- Abschrecken
- schnelles Abkühlen in Wasser, Öl oder Polymer, das die Härte festhält.
- Anlassen
- sanftes Wiedererwärmen nach dem Abschrecken, das etwas Härte gegen Zähigkeit tauscht.
- Weichglühen
- Erhitzen und anschließendes sehr langsames Abkühlen, das das Metall weich lässt.
- Einsatzschicht
- die gehärtete Außenhaut eines einsatzgehärteten Teils.
- Druckeigenspannung
- ein im Inneren der Oberfläche verbleibender Druck, der Risse geschlossen hält.
- Ermüdung
- langsame Rissbildung unter vielen wiederholten Lasten, auch kleinen.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.