

Kugelstrahlen
Die Oberfläche wird von winzigen Kugeln gehämmert, sodass sie unter Druckspannung steht
Beim Kugelstrahlen wird eine Metalloberfläche mit Millionen winziger Kugeln beschossen, die jeweils eine kleine Delle hinterlassen. Zusammen lassen die Dellen die äußere Haut unter Druck stehen (Druckeigenspannung), wodurch Ermüdungsrisse viel schwerer entstehen und wachsen. Autofedern, Zahnräder und Teile von Strahltriebwerken halten dadurch weit länger.
So funktioniert es
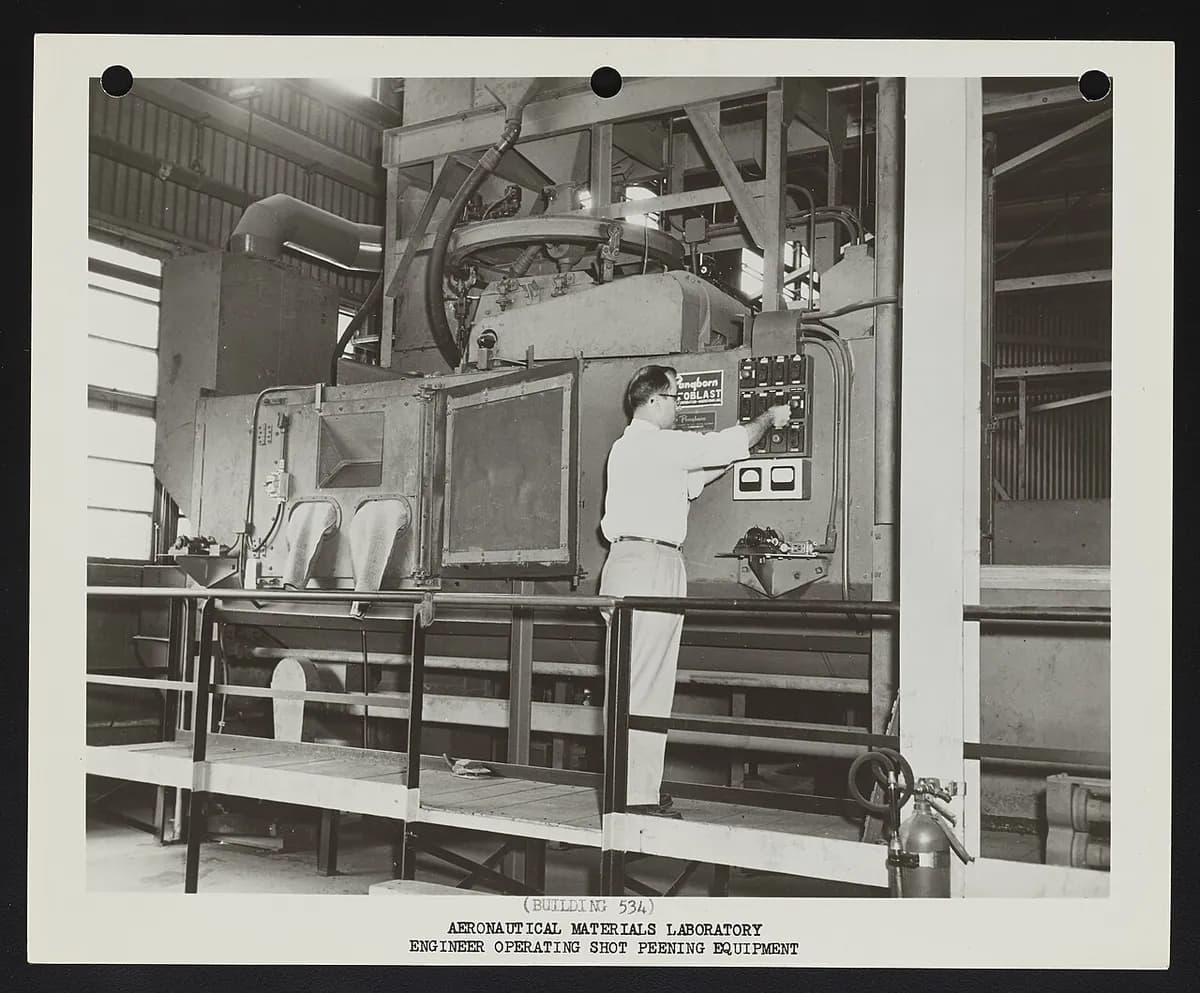
Die Oberfläche mit Strahlmittel beschießen. Strahlmittel (kleine runde Kugeln aus Stahl, Glas oder Keramik, typischerweise einige Zehntel Millimeter bis etwa 1 mm) wird mit Druckluft geschossen oder von einem rotierenden Rad geschleudert. Bereiche, die unberührt bleiben müssen, werden abgedeckt.
Jede Kugel dellt die Oberfläche ein. Beim Aufprall schiebt die Kugel das Metall zur Seite und streckt eine dünne Oberflächenschicht seitwärts, wie ein winziger Hammerschlag.
Die Haut steht am Ende unter Druck. Das ungestreckte Metall darunter hält die gestreckte Haut zurück und lässt sie bis in eine Tiefe von typischerweise einigen Zehntel Millimetern unter Druckspannung stehen. Ermüdungsrisse (Risse, die unter wiederholter Belastung nach und nach wachsen) brauchen Zugspannung, um sich zu öffnen, und haben es dort schwer, zu entstehen.
Intensität und Bedeckung prüfen. Ein Almen-Streifen (ein dünner Normstreifen aus Stahl) wird neben den Teilen gestrahlt; wie stark er sich krümmt, misst die Strahlintensität. Prüfer kontrollieren auch die Bedeckung, den Anteil der Oberfläche, der von Dellen bedeckt ist, meist 100 % oder mehr.
Wichtige Fakten
- Werkstoffe
- Stähle, Aluminium- und Titanlegierungen, Nickel-Superlegierungen; Strahlmittel aus Stahlguss, Drahtkorn, Glas oder Keramik
- Typische Teile
- Federn, Zahnräder, Kurbelwellen, Pleuel, Turbinenschaufeln und -scheiben, Fahrwerke, Schweißverbindungen
- Bauteilgröße
- Von kleinen Federn bis zu Flugzeug-Flügelhäuten, begrenzt durch die Reichweite der Maschine oder des Roboters
- Präzision
- Die Form ändert sich kaum; dünne Teile können sich leicht verbiegen, was das Strahlumformen gezielt nutzt
- Oberfläche
- Gleichmäßig genarbt und matt, etwas rauer als zuvor
- Geeignete Losgröße
- Einzelne Luftfahrtteile bis zu Millionen von Federn auf automatischen Linien
- Werkzeug- und Maschinenkosten
- Strahlkabinen ab einigen Zehntausend Dollar; robotergestützte, computergesteuerte Zellen bis in die Hunderttausende oder mehr
- Geschwindigkeit
- Sekunden bis Minuten pro Teil, je nach Größe und geforderter Bedeckung
Stärken und Grenzen
Stärken
- Die Lebensdauer bei Ermüdung ist bei Federn und Zahnrädern oft um ein Mehrfaches länger
- Günstig und schnell im Vergleich zu einer Neukonstruktion des Teils
- Wirkt auch gegen Spannungsrisskorrosion
- Funktioniert an fertigen Teilen, auch an Schweißnähten
Grenzen
- Der Nutzen geht verloren, wenn die Oberfläche später abgeschliffen oder zu stark erhitzt wird
- Die Oberfläche wird etwas rau und matt
- Dünne oder empfindliche Teile können sich verziehen
- Braucht sorgfältige Kontrolle (Intensität, Bedeckung), um zuverlässig zu sein
Wo es eingesetzt wird
- AutomobilbauFahrwerksschraubenfedern, Blattfedern, Zahnräder, Kurbelwellen, Pleuel
- Luft- und RaumfahrtFahrwerke, Turbinenschaufeln und -scheiben, Flügelhäute (Strahlumformen)
- EnergieTurbinenteile, geschweißte Rohre und Druckbehälter
- IndustrieZahnräder, Wellen, Bohrgestänge, Schweißkonstruktionen
- MedizinEinige orthopädische Implantate
So erkennen Sie es
- Eine gleichmäßige, seidenmatte Oberfläche aus unzähligen winzigen, sich überlappenden Dellen.
- Oft an Schraubenfedern, Zahnfüßen und Pleueln zu sehen, meist unter Lack.
- Scharfe Kanten wirken leicht gerundet, und die Oberfläche fühlt sich schwach rau an.
Im Vergleich mit
Ansehen
Vapor Honing Technologies · Eine Erklärung des Kugelstrahlens und seiner Einsatzgebiete für Einsteiger
Curtiss-Wright Corporation · Wie Intensität und Bedeckung in der Industrie kontrolliert werden
Newcomb Spring · Federn werden in der Produktion kugelgestrahlt
FerroECOBlast · Roboter strahlen Teile von Strahltriebwerken
Echte Fotos ansehen
- Wikipedia: Kugelstrahlen — Prinzip, Strahlmittelarten, Almen-Streifen, Bedeckung und Anwendungen
- Fotosuche auf Wikimedia Commons
Merken
- Kugelstrahlen dellt die Oberfläche mit winzigen Kugeln ein und lässt die Haut unter Druckspannung zurück.
- Eine verdichtete Haut verhindert, dass Ermüdungsrisse entstehen und wachsen.
- Es verändert Eigenschaften, nicht die Form, und wird mit Almen-Streifen geprüft.
Mehr in Wärmebehandlung und Randschichthärten
Alle 100 Verfahren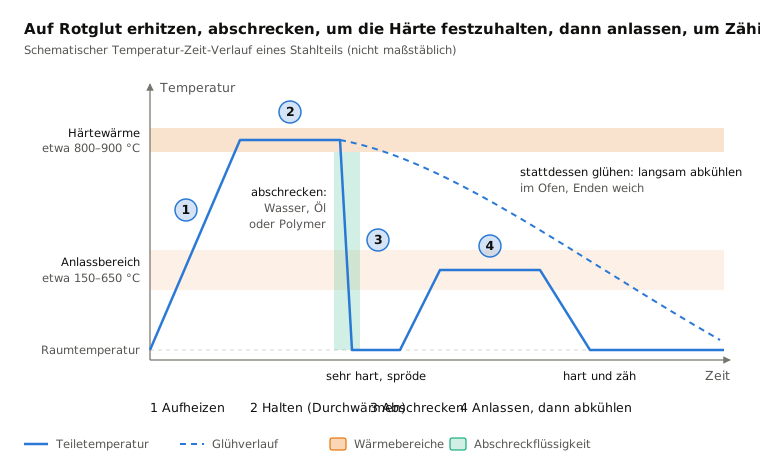
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.