

Einsatzhärten und Nitrieren
Kohlenstoff oder Stickstoff in die Oberfläche eindiffundiert
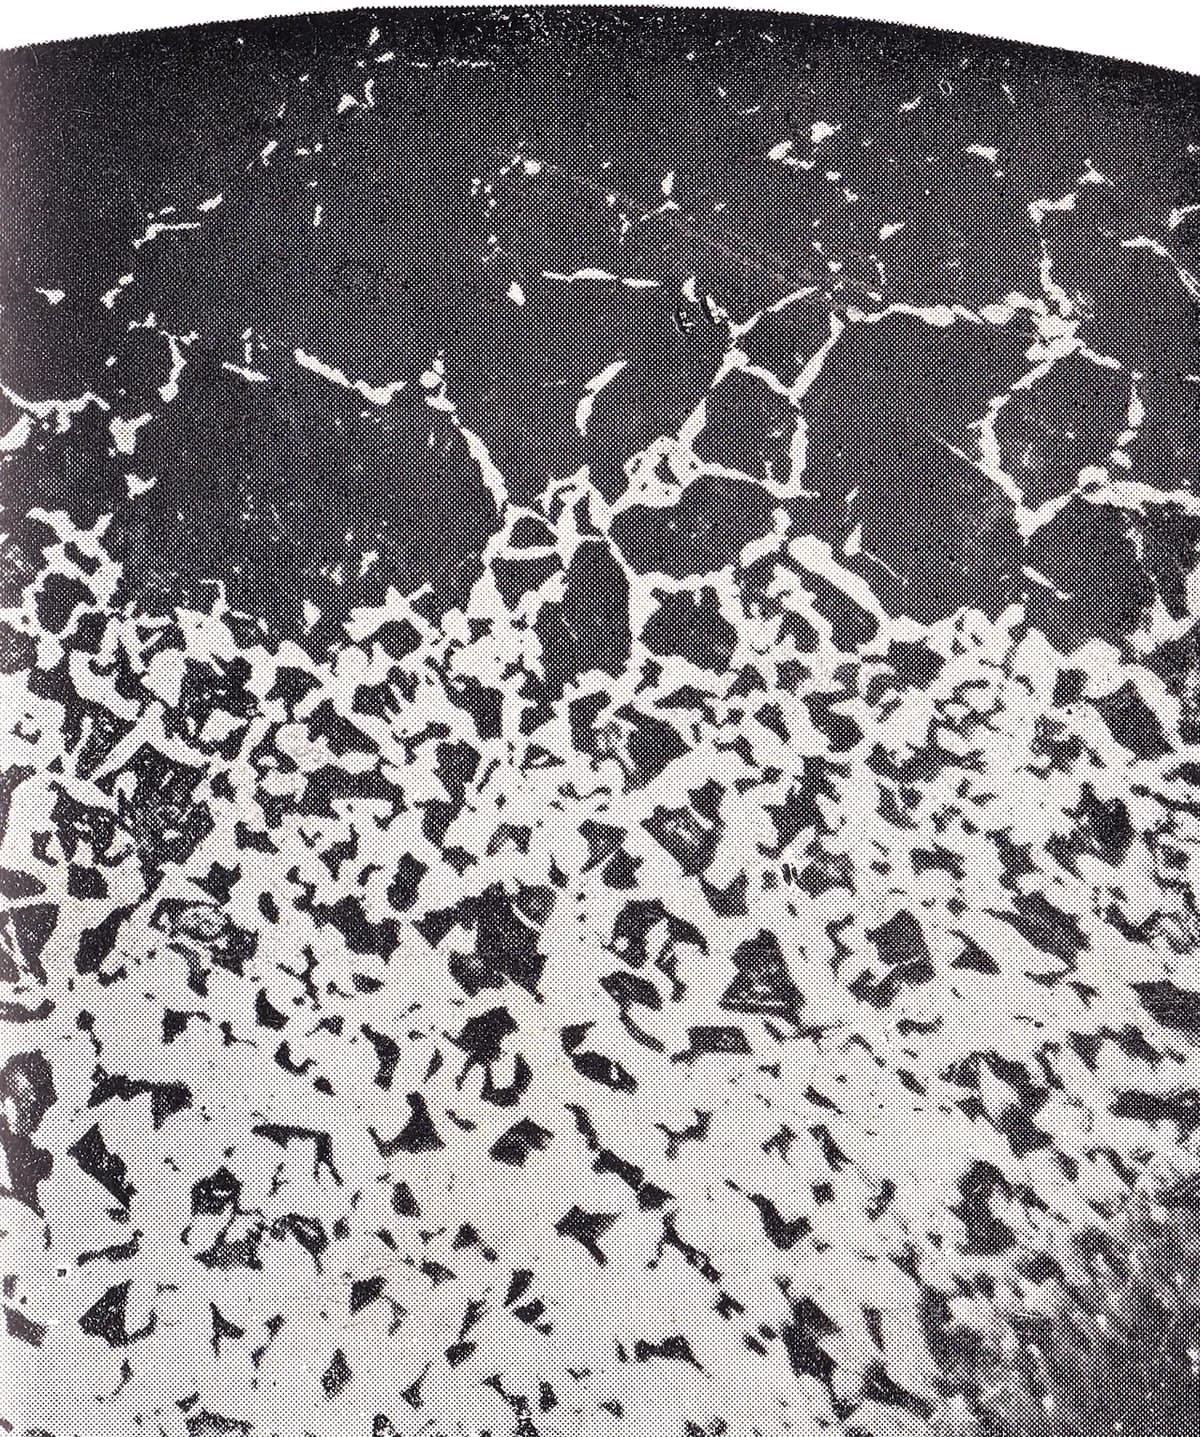
Beim Einsatzhärten wird nur die äußere Haut eines Stahlteils hart, während das Innere zäh bleibt. Kohlenstoff- (Aufkohlen) oder Stickstoffatome (Nitrieren) werden in einem heißen Ofen in die Oberfläche eingebracht. Zahnflanken, Nockenwellen und Kurbelwellen brauchen genau das: eine verschleißfeste Haut über einem Kern, der nicht reißt.
So funktioniert es
Die Teile in den Ofen laden. Saubere Teile kommen in einen dichten Ofen, gefüllt mit kohlenstoffreichem Gas (Aufkohlen, meist etwa 900–950 °C) oder mit Ammoniakgas bzw. Plasma (Nitrieren, meist etwa 500–570 °C). Bereiche, die weich bleiben müssen, werden abgedeckt, zum Beispiel mit einer Kupferschicht oder einer Paste.
Die Atome eindiffundieren lassen. Kohlenstoff- oder Stickstoffatome dringen in die Oberfläche ein und wandern per Diffusion nach innen (Atome wandern langsam ins Metall). Je länger die Haltezeit, desto tiefer die Randschicht (die gehärtete Haut), meist über mehrere Stunden.
Den Zyklus abschließen. Aufgekohlte Teile werden in Öl abgeschreckt und dann angelassen, wie in Lektion 12.1, sodass die kohlenstoffreiche Haut sehr hart wird. Nitrierte Teile sind schon hart und kühlen einfach langsam ab, sodass sie sich kaum verziehen.
Die Randschicht prüfen. Eine Probe wird geschnitten, poliert und von der Oberfläche nach innen auf Härte gemessen, um die Einhärtetiefe zu bestätigen.
Wichtige Fakten
- Werkstoffe
- Aufkohlen: kohlenstoffarme Stähle; Nitrieren: legierte Stähle mit Chrom, Molybdän oder Aluminium, Werkzeugstähle, einige Edelstähle
- Typische Teile
- Zahnräder, Nockenwellen, Kurbelwellen, Lagerlaufringe, Bolzen, Spritzgussformteile, Extruderschnecken
- Bauteilgröße
- Von kleinen Bolzen bis zu großen Zahnrädern von über einem Meter Durchmesser, begrenzt durch den Ofen
- Präzision
- Aufkohlen verzieht Teile leicht, daher werden wichtige Flächen oft danach geschliffen; Nitrieren hält Maße auf wenige hundertstel Millimeter
- Oberfläche
- Aufgekohlte Teile sind oft dunkel und müssen gereinigt oder geschliffen werden; nitrierte Teile sind mattgrau
- Geeignete Losgröße
- Chargen von hunderten bis tausenden Teilen pro Ofenladung
- Werkzeug- und Maschinenkosten
- Industrieöfen von etwa hunderttausend bis zu Millionen Dollar; die meisten Firmen schicken Teile an spezialisierte Härtereien
- Geschwindigkeit
- Aufkohlen: mehrere Stunden pro Ladung; Nitrieren: oft 10–60 Stunden oder mehr, je nach Einhärtetiefe
Stärken und Grenzen
Stärken
- Sehr harte, verschleißfeste Haut über einem zähen Kern, der Stößen standhält
- Steigert die Dauerfestigkeit, sodass Teile unter wiederholter Belastung länger halten
- Nitrieren braucht kein Abschrecken, daher ist der Verzug minimal
- Viele Teile werden in einer Ofenladung gleichzeitig behandelt
Grenzen
- Die Randschicht ist dünn; tiefe Beschädigungen oder starkes Schleifen können sie entfernen
- Aufkohlen mit Abschrecken kann Teile verziehen
- Nitrieren ist langsam und eignet sich nur für bestimmte legierte Stähle
- Spezialöfen und Gassteuerung; meist ausgelagert
Wo es eingesetzt wird
- AutomobilbauGetriebezahnräder, Nockenwellen, Kurbelwellen, Kolbenbolzen
- Luft- und RaumfahrtGetriebezahnräder, Lager, Fahrwerksteile
- WerkzeugbauSpritzgussformteile, Strangpresswerkzeuge, Extruderschnecken für Kunststoff
- IndustriemaschinenZahnräder, Wellen, Kettenteile, Hydraulikkomponenten
- SchusswaffenSchlitten und Läufe, oft salzbadnitriert
So erkennen Sie es
- Mattgraue oder schwarze Oberflächen an Zahnrädern und Wellen, mit geschliffenen Lagerflächen.
- Eine Feile rutscht von der Oberfläche ab, auch wenn sich das Teil eher verbiegt, als zu brechen.
- An einer geschnittenen und geätzten Probe ein dunklerer oder hellerer Rand von gleichmäßiger Tiefe rund um die Kante.
Im Vergleich mit
Ansehen
Artisan Makes · Eine einfache Erklärung, dann Einsatzhärten in der Werkstatt
THE FACILITY · Pulveraufkohlen, Abschrecken und ein Feilentest davor und danach
ION HEAT · Wie sich die beiden Nitrierverfahren unterscheiden
Ionitech Ltd. · Teile, die in einer Plasmanitrierkammer glühen
Echte Fotos ansehen
- Wikipedia: Aufkohlen — Aufkohlungsverfahren und gehärtete Teile
- Wikipedia: Nitrieren — Gas-, Salzbad- und Plasmanitrieren
- Fotosuche auf Wikimedia Commons
Merken
- Einsatzhärten setzt eine harte Haut über einen zähen Kern.
- Aufkohlen bringt bei hoher Hitze Kohlenstoff ein und schreckt dann ab; Nitrieren bringt bei niedrigerer Hitze Stickstoff ein, ohne Abschrecken.
- Ideal für Zahnräder und Wellen, die Verschleiß und Stößen standhalten müssen.
Mehr in Wärmebehandlung und Randschichthärten
Alle 100 Verfahren
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.