

Wärmebehandlung (Härten, Anlassen, Glühen)
Das ganze Teil erwärmen, abschrecken und anlassen (oder langsam abkühlen)
Die Wärmebehandlung verändert, wie hart oder zäh ein Metall ist, indem es kontrolliert erwärmt und abgekühlt wird, ohne seine Form zu ändern. Derselbe Stahl kann so weich gemacht werden, dass er sich zerspanen lässt, oder so hart, dass er andere Metalle schneidet. Ein Küchenmesser, eine Feder und ein Zahnrad verdanken ihr Verhalten alle diesem Verfahren.
So funktioniert es
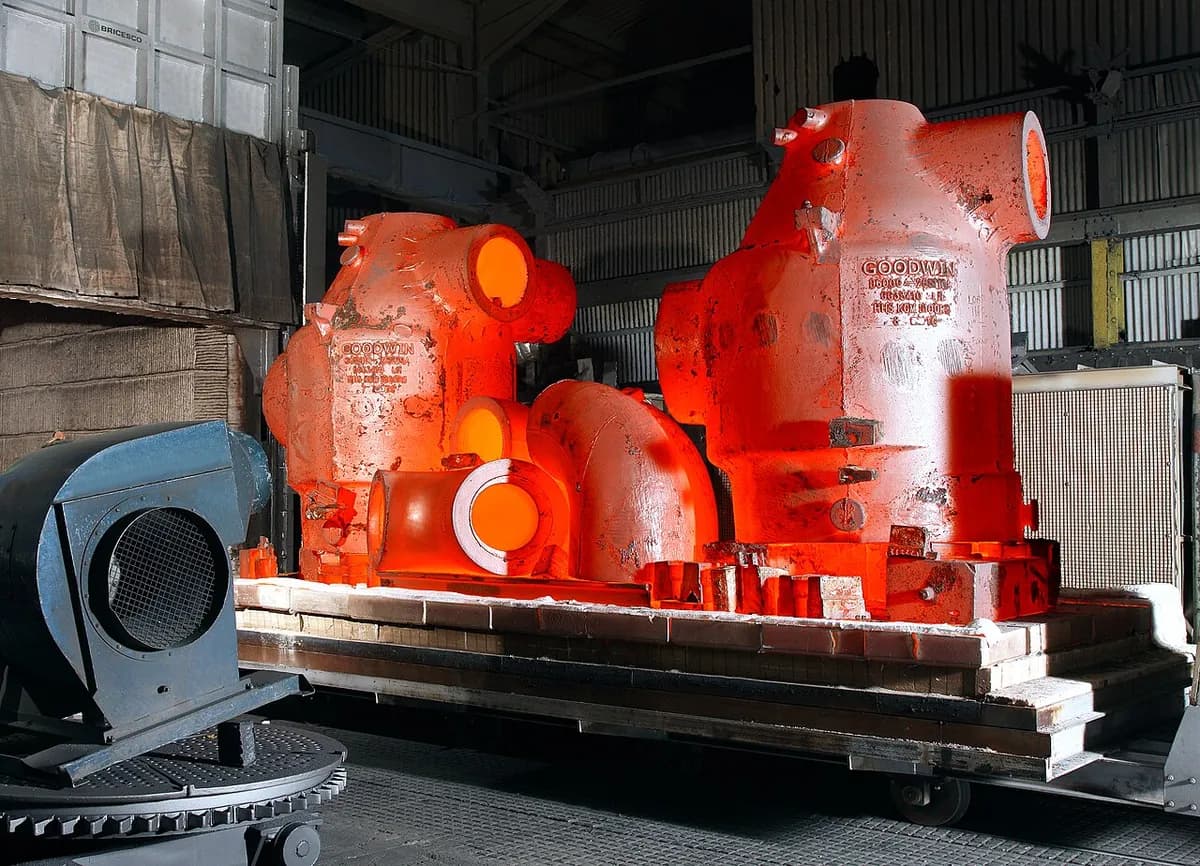
Aufheizen. Das Teil kommt in einen Ofen und wird erhitzt, bis es rot glüht, bei gängigen Stählen meist etwa 800–900 °C. Bei dieser Hitze ordnen sich die Atome zu einer Form (Austenit) um, die den Kohlenstoff im Stahl lösen kann.
Halten (durchwärmen). Das Teil bleibt auf Temperatur, bis es durch und durch heiß ist. Dicke Teile brauchen länger, als Faustregel oft etwa eine Stunde pro 25 mm Dicke.
Abschrecken. Das heiße Teil wird in Wasser, Öl oder eine Polymerlösung getaucht und kühlt in Sekunden ab. Der Kohlenstoff wird eingeschlossen und bildet Martensit (ein sehr hartes, aber sprödes Gefüge).
Anlassen, dann abkühlen. Das Teil wird auf eine viel niedrigere Temperatur wiedererwärmt, meist etwa 150–650 °C, gehalten und dann abgekühlt. Das tauscht etwas Härte gegen deutlich mehr Zähigkeit (Widerstand gegen Rissbildung); je höher angelassen wird, desto zäher und weicher wird das Teil.
Das Glühen geht den anderen Weg: Nach dem Halten kühlt das Teil im Ofen sehr langsam ab und ist am Ende weich und leicht zu zerspanen oder zu biegen. Das Normalglühen liegt dazwischen: Das Teil kühlt an ruhiger Luft ab.
Wichtige Fakten
- Werkstoffe
- Vor allem Kohlenstoff- und legierte Stähle sowie Werkzeugstähle; auch Gusseisen, Titan- und Aluminiumlegierungen (mit eigenen Rezepten)
- Typische Teile
- Zahnräder, Wellen, Achsen, Federn, Messer, Werkzeuge, Schrauben, Lager
- Bauteilgröße
- Von kleinen Stiften bis zu Teilen von mehreren Tonnen, begrenzt durch Ofen und Abschreckbecken
- Präzision
- Die Form bleibt erhalten, aber Teile können sich verziehen oder leicht wachsen, oft um zehntel Millimeter, daher werden wichtige Flächen danach geschliffen
- Oberfläche
- An Luft bildet sich eine dunkle Zunderschicht; Vakuum- oder Schutzgasöfen halten Teile blank
- Geeignete Losgröße
- Einzelteile bis zu Durchlauföfen, die tausende Teile pro Tag verarbeiten
- Werkzeug- und Maschinenkosten
- Kleine Öfen ab einigen tausend Dollar; Industrielinien mit Abschreckbecken und Gassteuerung von hunderttausenden bis Millionen
- Geschwindigkeit
- Stunden pro Zyklus (Erwärmen, Halten, Abschrecken, Anlassen); Chargen vieler Teile auf einmal
Stärken und Grenzen
Stärken
- Ein Stahl lässt sich je nach Aufgabe weich, zäh oder sehr hart machen
- Behandelt das ganze Teil, über seine gesamte Dicke
- Große Chargen auf einmal, daher niedrige Kosten pro Teil
- Kann frühere Effekte rückgängig machen: Glühen erweicht kaltverfestigtes Metall
Grenzen
- Abschrecken kann Teile verziehen oder reißen lassen, besonders dünne oder ungleichmäßige
- Kohlenstoffarme Stähle härten kaum; die Legierung muss zur Behandlung passen
- Zunder und Verzug bedeuten oft zusätzliches Schleifen oder Reinigen
- Energiehungrige Öfen und lange Zykluszeiten
Wo es eingesetzt wird
- AutomobilbauZahnräder, Kurbelwellen, Achsen, Federn
- WerkzeugeBohrer, Meißel, Messer, Gesenke und Formen
- Luft- und RaumfahrtFahrwerke, Triebwerkswellen, hochfeste Verbindungselemente
- Energie und SchwerindustrieTurbinenwellen, Teile für Bergbau und Erdbewegung
- BauwesenHochfeste Schrauben, Bewehrungsstahl, Drahtseile
So erkennen Sie es
- Regenbogenfarbene Anlassfarben (strohgelb, bronze, blau) nahe geschliffener Kanten, typisch für Werkzeuge und Messer.
- Dunkelgrauer oder schwarzer Zunder auf ungeschliffenen Oberflächen.
- Eine Feile rutscht von einer gehärteten Oberfläche ab, statt zu greifen.
- Geschliffene Lagerflächen neben dunkleren, unberührten Flächen am selben Teil.
Im Vergleich mit
Ansehen
Welding Inspection · Die vier wichtigsten Behandlungen, für Einsteiger erklärt
THATLAZYMACHINIST · Brennererwärmung, Abschrecken, Feilentest und Anlassfarben in einer Werkstatt
Clansman Dynamics · Ein Roboter bewegt ein glühendes Teil vom Ofen zum Abschreckbad
Bodycote · Industrielle Härtereien und Ofenladungen
Echte Fotos ansehen
- Wikipedia: Wärmebehandlung — Öfen, Abschrecken und Gefügeillustrationen
- Fotosuche auf Wikimedia Commons
Merken
- Wärmebehandlung ändert Eigenschaften, nicht die Form.
- Abschrecken macht Stahl sehr hart, aber spröde; Anlassen kauft Zähigkeit zurück.
- Glühen (langsames Abkühlen) tut das Gegenteil und macht Stahl weich.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.