

Senkerodieren
Funken kopieren eine geformte Elektrode in einen Sacklochhohlraum
Beim Senkerodieren (EDM, Electrical Discharge Machining, auch Formsenken genannt) wird mit winzigen elektrischen Funken ein geformter Hohlraum in Metall gebrannt. Eine Graphit- oder Kupferelektrode, geformt als Negativ des Hohlraums (Erhebungen dort, wo der Hohlraum Vertiefungen braucht), sinkt in den Stahl, ohne ihn je zu berühren. Viele Formen für Kunststoffteile, etwa Verschlusskappen, Handyhüllen und Innenraumverkleidungen für Autos, erhalten so ihre tiefen Rippen und scharfen Innenecken.
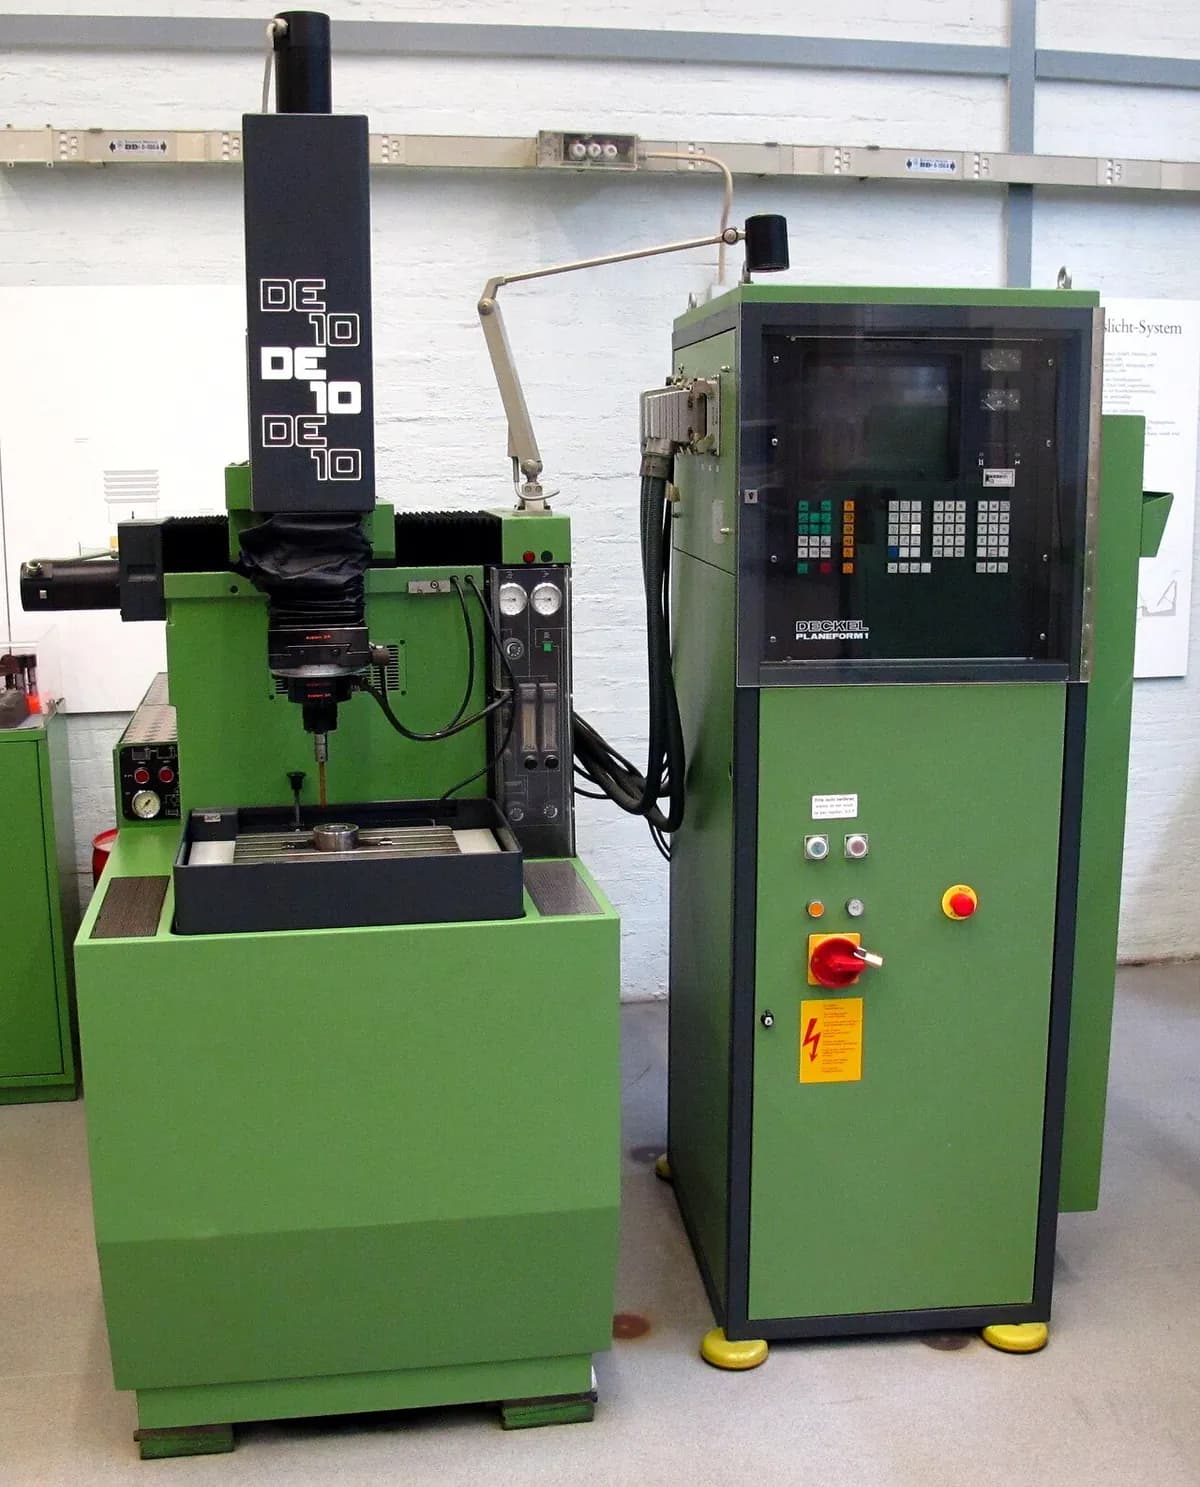
So funktioniert es
Die Elektrode formen. Eine Elektrode aus Graphit oder Kupfer wird als exaktes Negativ des Hohlraums gefräst, etwas untermaßig, um Platz für den Funkenspalt zu lassen.
Das Werkstück eintauchen. Der Stahlblock liegt auf dem Tisch in einem Tank mit Dielektrikum-Öl (einer elektrisch isolierenden Flüssigkeit). Das Öl blockiert den Strom, bis sich ein Funke bildet, kühlt das Metall und trägt Abtrag fort.
Den Spalt schließen. Ein Servo (ein Motor, der seine Position ständig selbst korrigiert) senkt die Elektrode, bis nur noch ein winziger Spalt bleibt, typischerweise einige Hundertstel Millimeter. Die beiden berühren sich nie.
Funken. Der Impulsgenerator feuert kurze Spannungsimpulse. Jeder durchschlägt das Öl, und ein Funke von etwa 8.000–12.000 °C schmilzt und verdampft einen mikroskopisch kleinen Krater.
Spülen und nachführen. Zwischen den Impulsen spült das Öl den Abtrag aus dem Spalt. Der Servo hält den Spalt konstant, während die Elektrode tiefer sinkt, mit Tausenden Funken pro Sekunde.
Schonend schlichten. Die Maschine schaltet auf schwächere Funken um, oft mit einer frischen Schlichtelektrode und einer kleinen Taumelbewegung. Kleinere Funken hinterlassen kleinere Krater und ergeben das Endmaß und die Oberflächenstruktur.
Wichtige Fakten
- Werkstoffe
- Jedes elektrisch leitende Material: gehärteter Werkzeugstahl, Wolframcarbid, Titan, Nickellegierungen, Kupfer. Nicht Kunststoffe, Glas oder die meisten Keramiken.
- Typische Teile
- Hohlräume von Formen und Werkzeugen, tiefe schmale Rippen und Schlitze, scharfe Innenecken, Nuten im Sackloch und Innensechskante in gehärteten Teilen
- Bauteilgröße
- Von Merkmalen unter 1 mm bis zu Hohlräumen in Formblöcken von etwa einem Meter Breite
- Präzision
- Typischerweise etwa ±0,01 mm; einige Mikrometer (Tausendstel Millimeter) bei sorgfältigem Schlichten
- Oberfläche
- Matt und fein genarbt. Die Rauheit Ra (mittlere Höhe der Oberflächenunebenheiten) reicht von etwa 10 µm beim Schruppen bis etwa 0,2 µm beim Schlichten.
- Geeignete Losgröße
- Einzelstücke und Werkzeugbau (jede Form ist ein Unikat); kleine Präzisionsteile in bescheidenen Serien
- Werkzeug- und Maschinenkosten
- Maschine etwa 100.000–500.000 US-Dollar; eine eigene Elektrode pro Form, oft mehrere (Schruppen und Schlichten)
- Geschwindigkeit
- Langsam: typischerweise 2–400 mm³ Metall pro Minute; ein Formhohlraum dauert oft Stunden bis Tage
Stärken und Grenzen
Stärken
- Schneidet gehärteten Stahl und Hartmetall so leicht wie weiches Metall
- Keine Schnittkraft, daher überstehen dünne Rippen und feine Details die Bearbeitung
- Scharfe Innenecken und tiefe Sacklochhohlräume fast beliebiger Form
- Gleichmäßige, wiederholbare Strukturen direkt aus der Maschine
Grenzen
- Funktioniert nur bei elektrisch leitenden Werkstoffen
- Langsam: Stunden oder Tage für einen tiefen Hohlraum
- Braucht für jede Form eine eigene Elektrode, und Elektroden verschleißen
- Hinterlässt eine dünne Randschicht (neu erstarrte, spröde Haut), die eventuell poliert werden muss
Wo es eingesetzt wird
- Kunststoff-SpritzgussformenHohlräume für Verschlusskappen, Gehäuse, Steckverbinder und Autoinnenteile
- Druckguss und SchmiedenGehärtete Formen für Aluminiumgehäuse und geschmiedete Handwerkzeuge
- Luft- und RaumfahrtGeformte Kühlbohrungen in Turbinenschaufeln aus Nickellegierung
- ElektronikFormen und Stanzwerkzeuge für winzige Steckverbinderteile
- WerkzeugbauEntfernen abgebrochener Gewindebohrer und Bohrer, die in teuren Teilen stecken
So erkennen Sie es
- Eine gleichmäßig matte, „mattierte“ Oberfläche aus winzigen, sich überlappenden Kratern, ohne in eine Richtung laufende Werkzeugspuren.
- Scharfe Innenecken und tiefe, schmale Rippen, die kein rotierender Fräser erreichen könnte.
- An Kunststoffformteilen stammt eine gleichmäßige feinkörnige matte Struktur oft von einer funkenerodierten Form (bewertet nach der VDI-3400-Strukturskala).
- In der Werkstatt: dunkelgraue Graphitelektroden, die wie präzise „Negative“ des Teils aussehen.
Im Vergleich mit
Ansehen
Practical Machinist · Die physikalischen Grundlagen des Erodierens, für Einsteiger erklärt
temmy candra wijaya · Eine Animation von Elektrode, Spalt und Funken
Defiance Machine · Eine echte Maschine, die unter Öl einen Hohlraum brennt
Sodick Inc. · Automatischer Elektrodenwechsel für den unbeaufsichtigten Betrieb
Echte Fotos ansehen
- Wikipedia: Funkenerosion — Prinzipskizze, Senk- und Drahterodiermaschinen
- Fotosuche auf Wikimedia Commons
Merken
- Senkerodieren kopiert eine geformte Elektrode mit winzigen Funken in Öl in jedes leitende Metall, egal wie hart.
- Es ist langsam und braucht eigene Elektroden, daher lohnt es sich für Formen, Werkzeuge und Gestalten, die sonst nichts erzeugen kann.
- Achten Sie auf scharfe Innenecken und eine gleichmäßig matte, genarbte Oberfläche.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
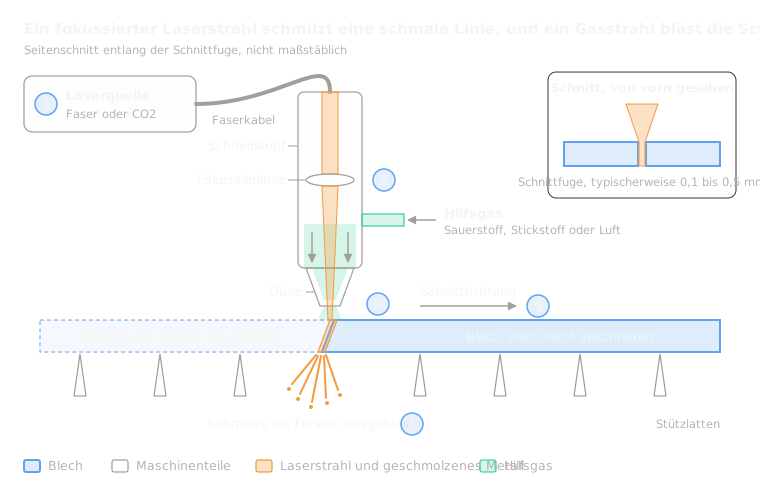 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
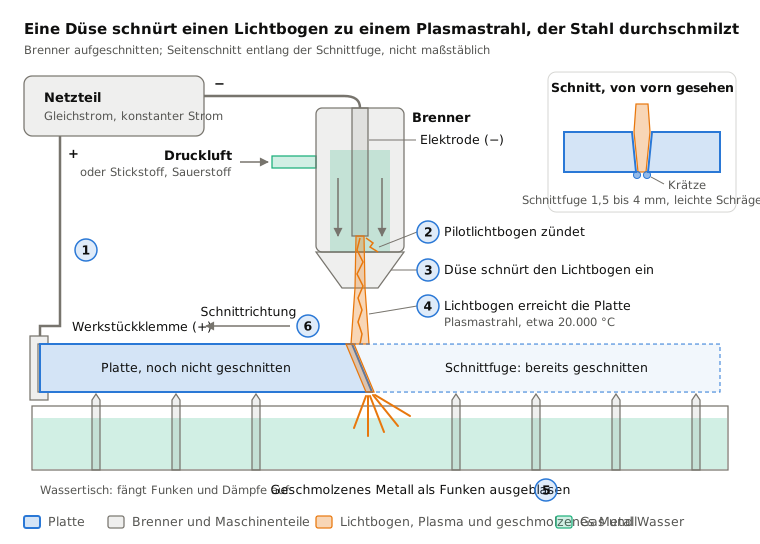
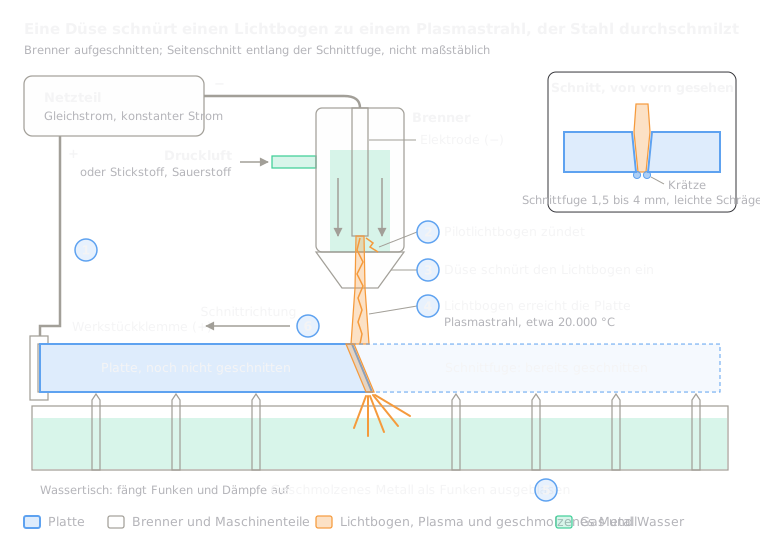 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
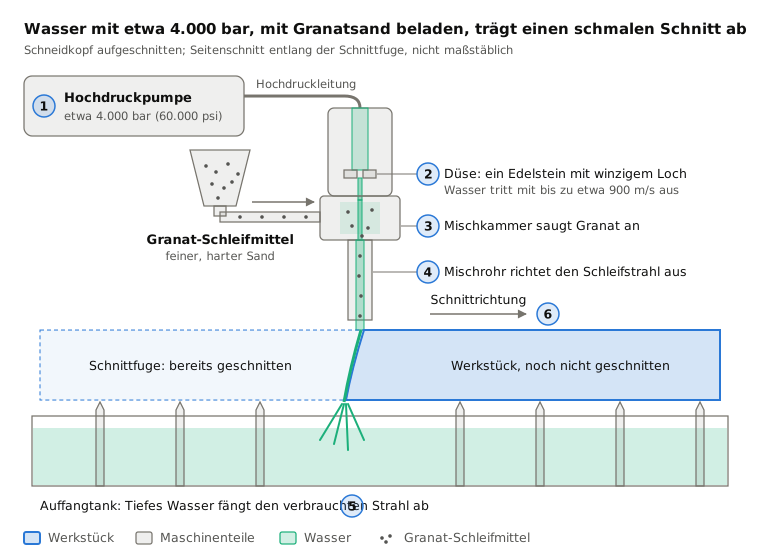
 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
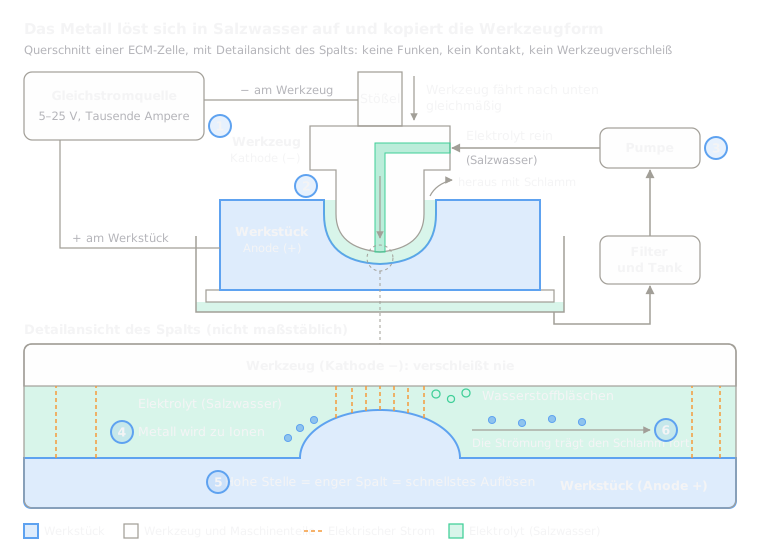 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
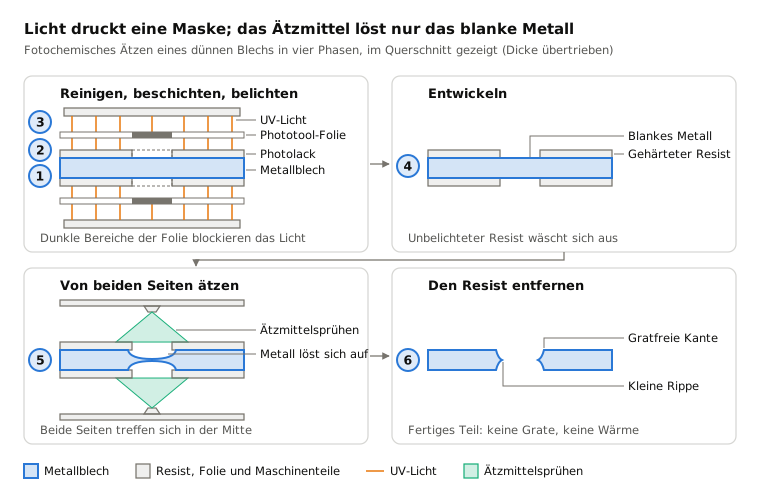
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
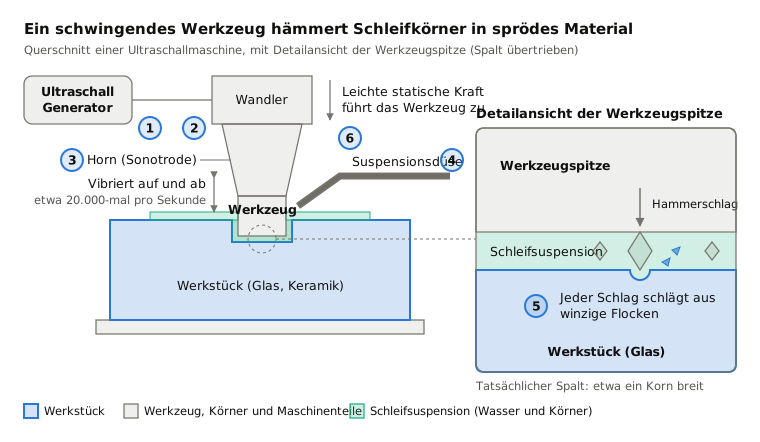
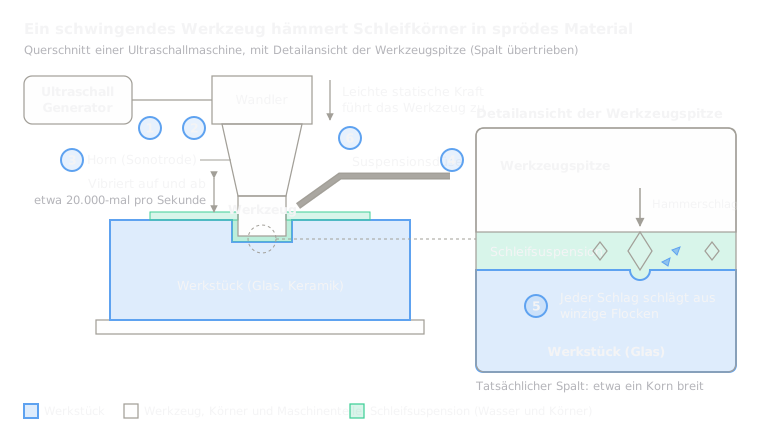 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.