

Drahterodieren
Funken eines dünnen bewegten Drahtes schneiden Durchgangsprofile
Das Drahterodieren (Wire EDM, Electrical Discharge Machining) schneidet Metall mit einem dünnen Messingdraht, der es nie berührt: Tausende winziger elektrischer Funken pro Sekunde springen vom Draht über und tragen das Metall ab. Es erzeugt die präzisen Öffnungen in Stanz- und Umformwerkzeugen, Zahnrad- und Keilwellenprofile sowie feine Schlitze in gehärtetem Stahl. Weil der Draht nicht drückt, spielt die Härte keine Rolle, und die Genauigkeit erreicht einige Tausendstel Millimeter.
So funktioniert es
Den Draht zuführen. Ein Messingdraht, typischerweise etwa 0,25 mm dick, läuft von einer Spule ab und mit gleichmäßiger Geschwindigkeit durch das Teil, sodass immer frischer Draht schneidet.
Führen. Präzisionsführungen (oft aus Diamant) über und unter dem Teil halten den Draht gerade und straff. Werden die Führungen gegeneinander geneigt, entstehen konische Wände.
Funken. Ein Impulsgenerator legt kurze Spannungsimpulse zwischen Draht (negativ) und Teil (positiv) an. Funken springen über den winzigen Spalt, und jeder schmilzt und verdampft einen mikroskopisch kleinen Krater.
Spülen. Das Teil liegt in entionisiertem Wasser (Wasser, dem die Mineralstoffe entzogen wurden, sodass es kaum leitet). Es isoliert den Spalt bis zum jeweiligen Funken, kühlt den Schnitt und spült den Abtrag weg.
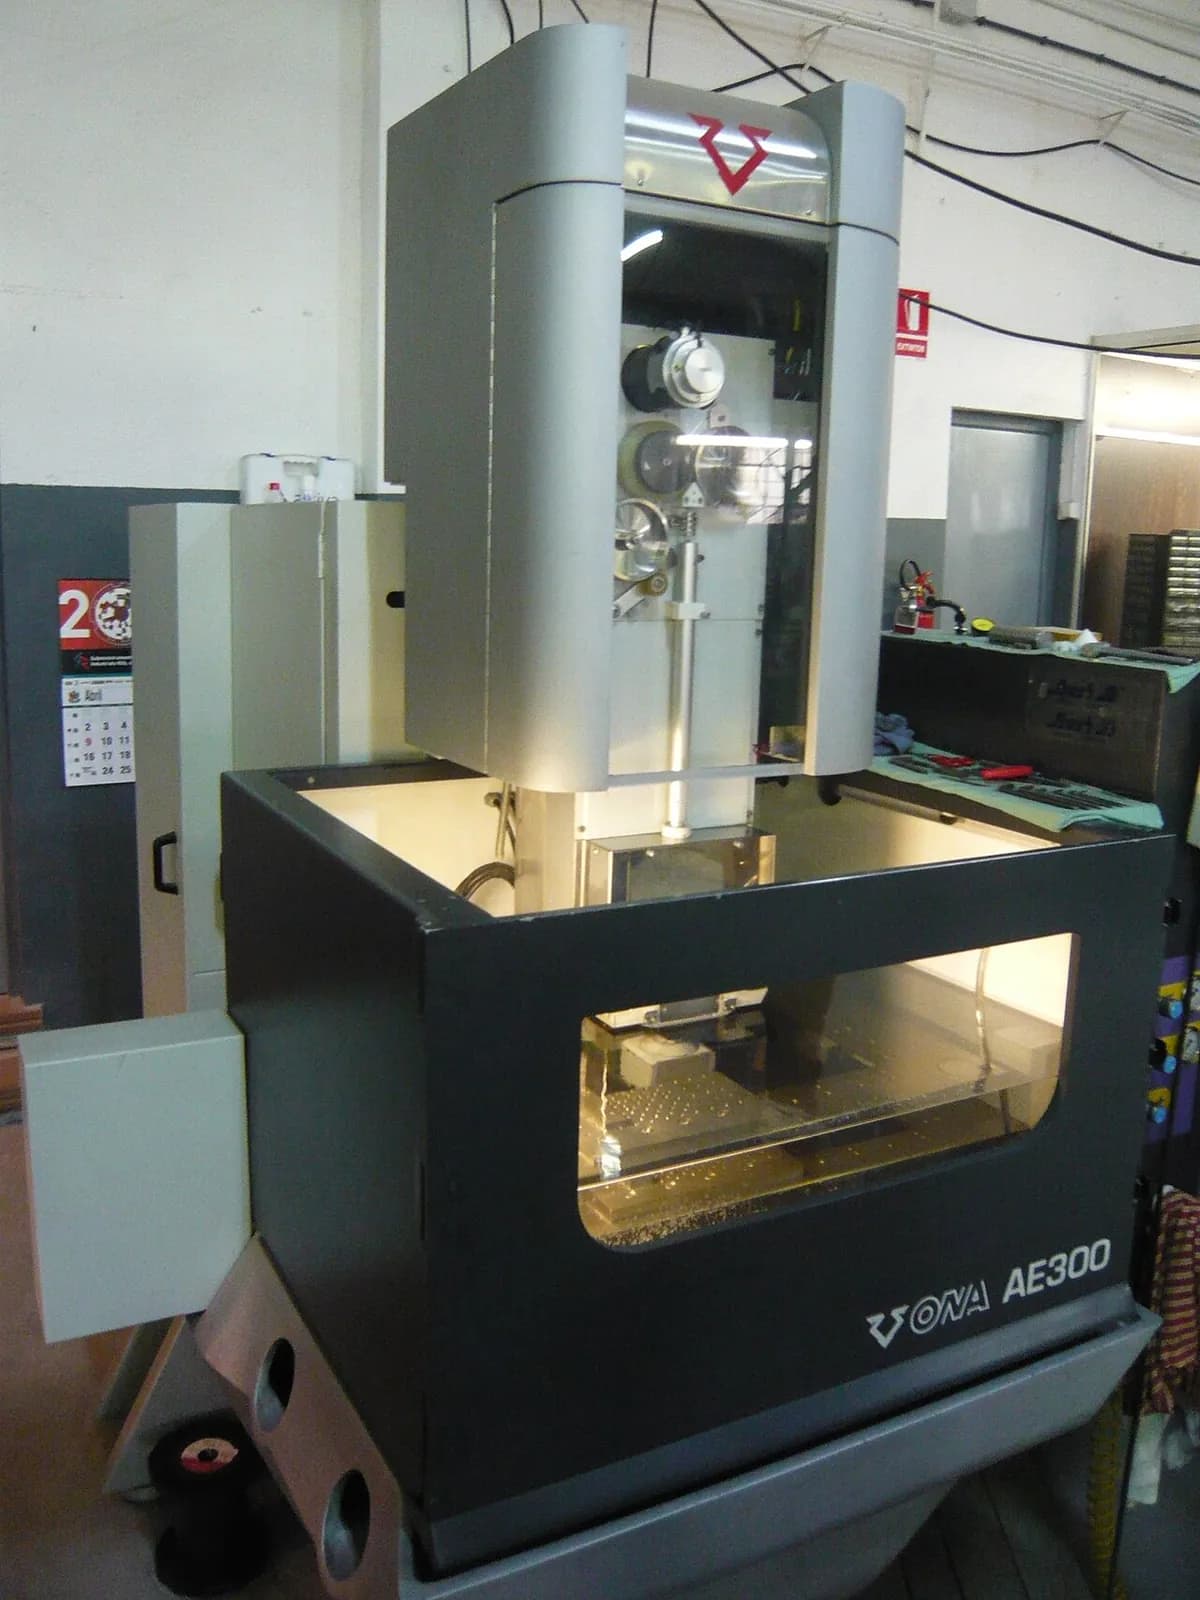
Der Kontur folgen. Der CNC-Tisch bewegt das Teil so, dass der Draht die Kontur abfährt, ausgehend von der Kante oder von einer gebohrten Startbohrung; verbrauchter Draht landet in einem Behälter. Wenn sich die Schleife schließt, fällt das innere Stück frei.
Für die beste Genauigkeit lässt die Maschine auf den ersten Schnitt meist einen bis mehrere leichtere Nachschnitte folgen, die die Wand glätten und ihr Maß korrigieren.
Wichtige Fakten
- Werkstoffe
- Jedes elektrisch leitende Material, besonders harte: gehärteter Werkzeugstahl, Hartmetall, Titan, Nickellegierungen, Kupfer, Graphit
- Typische Teile
- Stempel- und Matrizenöffnungen, Zahnräder und Keilwellenprofile, Strangpresswerkzeuge, Teile für Medizin und Luftfahrt, feine Schlitze
- Bauteilgröße
- Durchgangsschnitte in Platten bis etwa 300 mm Dicke; Draht von etwa 0,02 bis 0,3 mm
- Präzision
- Sehr hoch: bis hinunter zu einigen Mikrometern (Tausendstel Millimetern) mit Nachschnitten
- Oberfläche
- Feine, matte, leicht mattierte Oberfläche; nach Nachschnitten sehr glatt
- Geeignete Losgröße
- Einzelstücke und kleine Serien: Werkzeuge, Prototypen, hochwertige Teile
- Werkzeug- und Maschinenkosten
- Kein teilespezifisches Werkzeug; der Draht wird verbraucht; Maschinen kosten einige Zehntausend bis Hunderttausende Dollar
- Geschwindigkeit
- Langsam: oft Minuten bis Stunden pro Teil; Maschinen laufen über Nacht unbeaufsichtigt
Stärken und Grenzen
Stärken
- Sehr hohe Genauigkeit und scharfe Innenecken
- Die Härte spielt keine Rolle, daher lassen sich Teile nach dem Härten schneiden
- Keine Schnittkraft: Dünne, empfindliche Wände verbiegen sich nicht
- Dicke Platten und konische Wände in einer Aufspannung
Grenzen
- Langsam im Vergleich zu Fräsen oder Laser
- Nur elektrisch leitende Materialien
- Nur Durchgangsschnitte: Der Draht muss ganz hindurchlaufen
- Der Draht wird verbraucht; die Randschicht wird durch Wärme leicht verändert
Wo es eingesetzt wird
- Werkzeug- und FormenbauStempel-Matrizen-Sätze, Stanz- und Strangpresswerkzeuge
- Luft- und RaumfahrtNuten für Turbinenscheiben, Tannenbaumfüße, Teile aus Nickellegierung
- MedizinChirurgische Instrumente und Implantatteile aus Titan
- MaschinenbauZahnräder, Keilwellenprofile, Passfedernuten in gehärteten Wellen und Naben
- ElektronikStanzwerkzeuge für Leadframes und feine Steckverbinderwerkzeuge
So erkennen Sie es
- Eine gleichmäßig matte, mattierte graue Oberfläche ohne Werkzeugspuren oder Richtungslinien.
- Sehr scharfe Innenecken mit nur einem winzigen Radius, etwa der halben Drahtdicke.
- Perfekt parallele oder präzise konische Wände in dicken, harten Teilen wie Formblöcken.
- Manchmal eine winzige Markierung, wo der Schnitt begann und endete.
Im Vergleich mit
Ansehen
RAPID DIRECT · Ein animierter Blick auf den Funkenspalt und den Prozess
wireedmguy · Ein Bediener erklärt Draht, Führungen und Wasser
ReliableEDM · Typische Teile und warum Werkstätten das Drahterodieren wählen
TITANS of CNC MACHINING · Eine echte Werkstattmaschine bei der Arbeit, und ein Stanzbutzen, der herausfällt
Echte Fotos ansehen
- Wikipedia: Funkenerosion — Überblick mit einem Abschnitt zum Drahterodieren (Draht, entionisiertes Wasser, Führungen) und zur Geschichte
- Fotosuche auf Wikimedia Commons
Merken
- Der Draht berührt das Teil nie: Funken über einen winzigen Spalt tragen das Metall ab.
- Die Härte spielt keine Rolle, und die Genauigkeit erreicht einige Mikrometer.
- Langsam und auf leitende Durchgangsschnitte beschränkt, daher bleibt es präzisen, harten oder hochwertigen Teilen vorbehalten.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
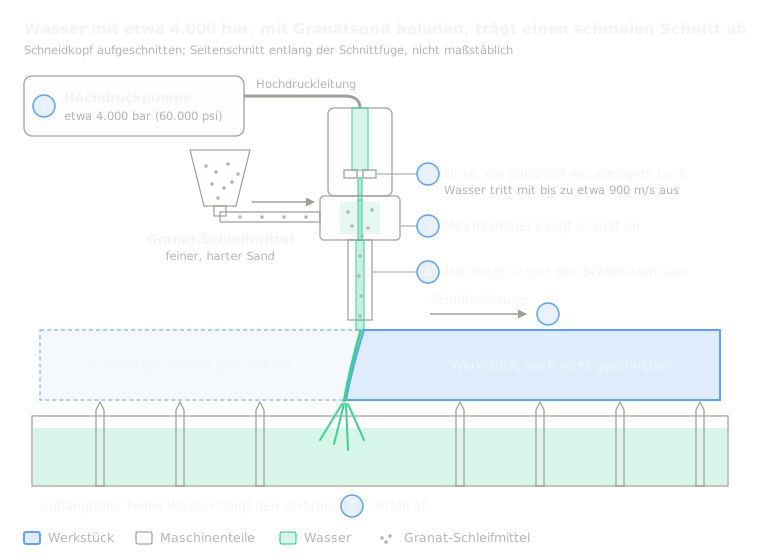 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
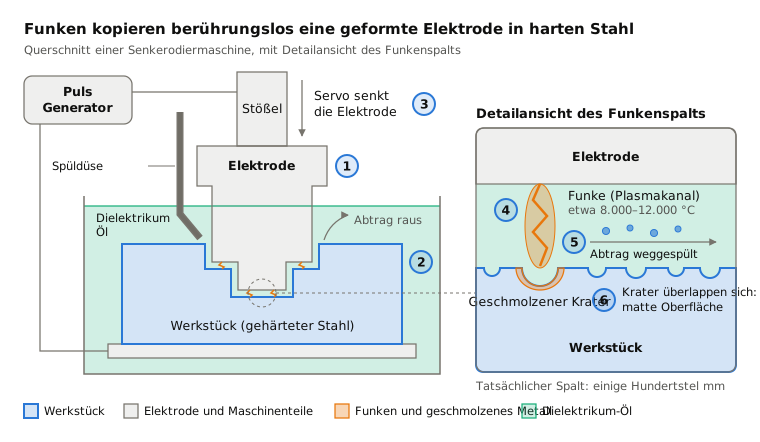
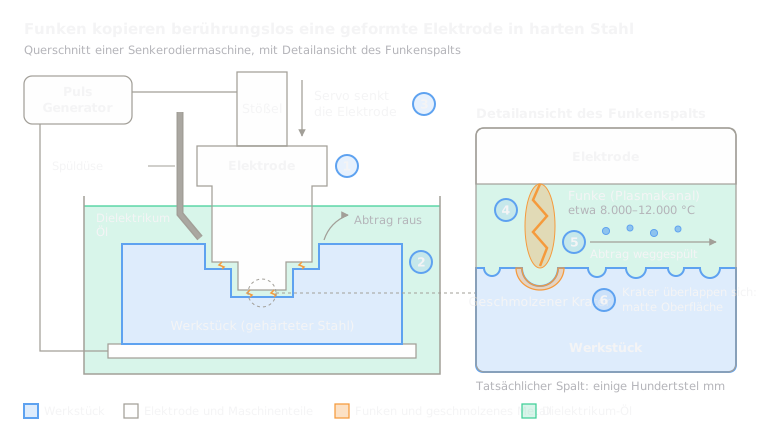 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
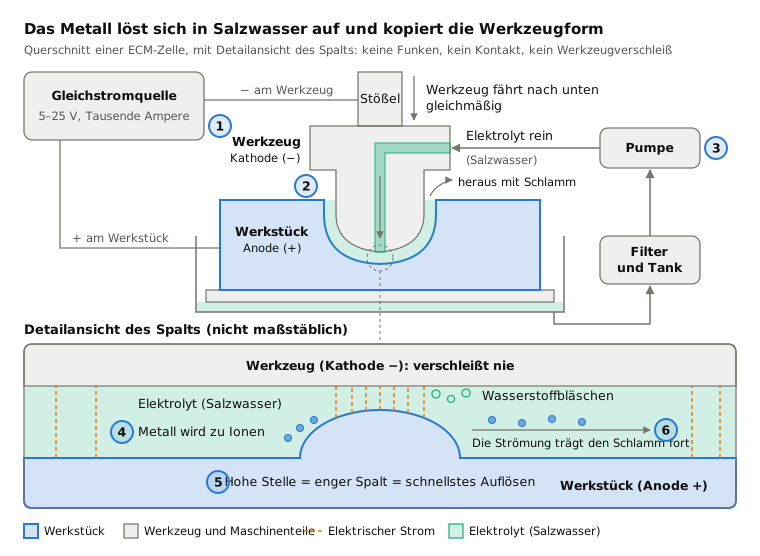
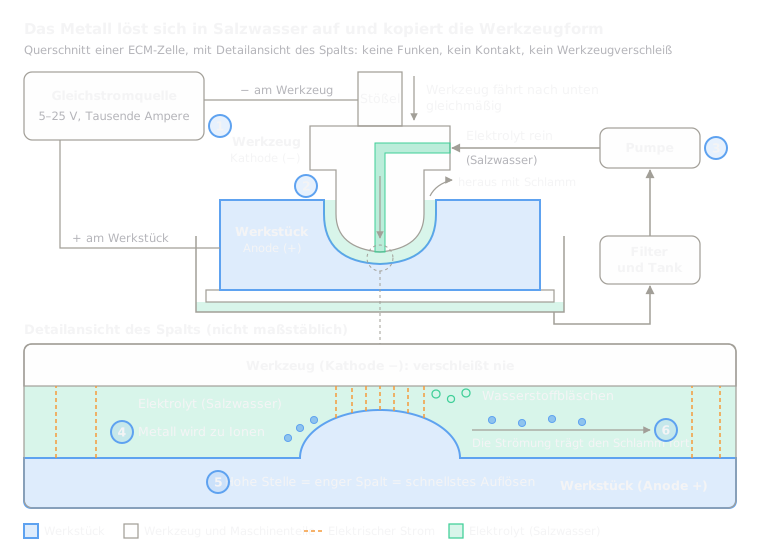 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
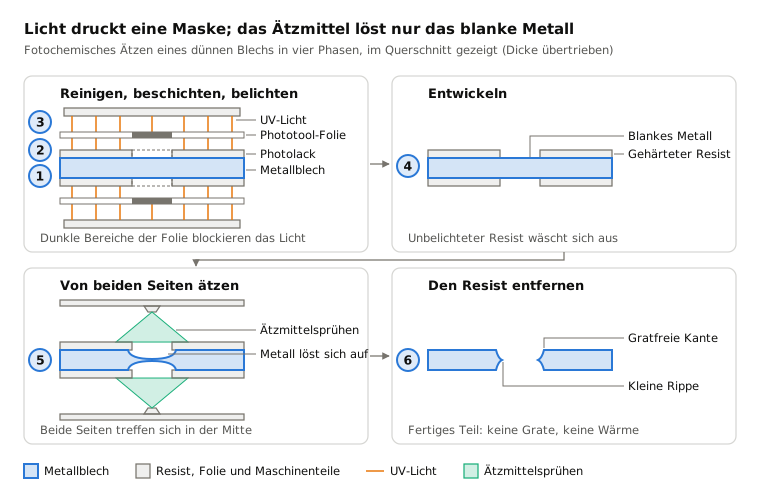
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
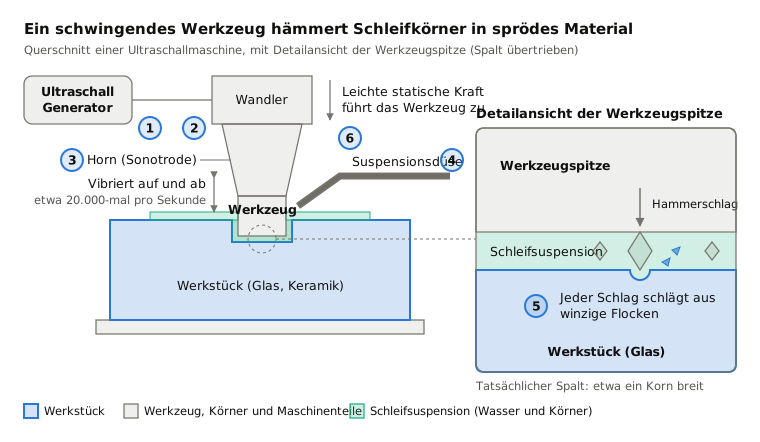
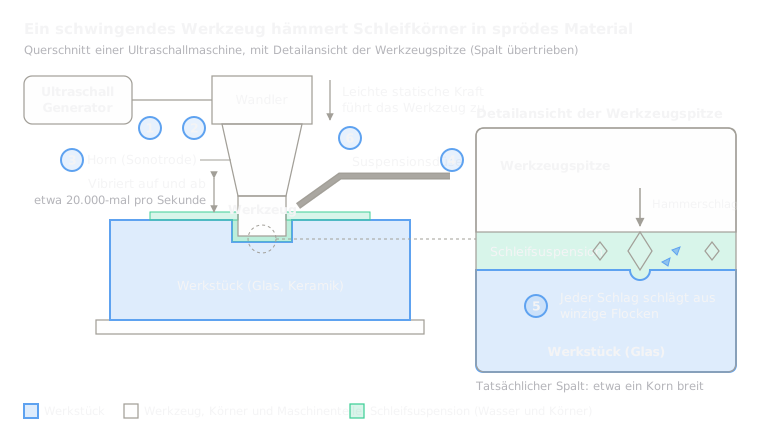 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.