

Plasmaschneiden
Ein überhitzter Gasstrahl schmilzt durch leitfähige Platten
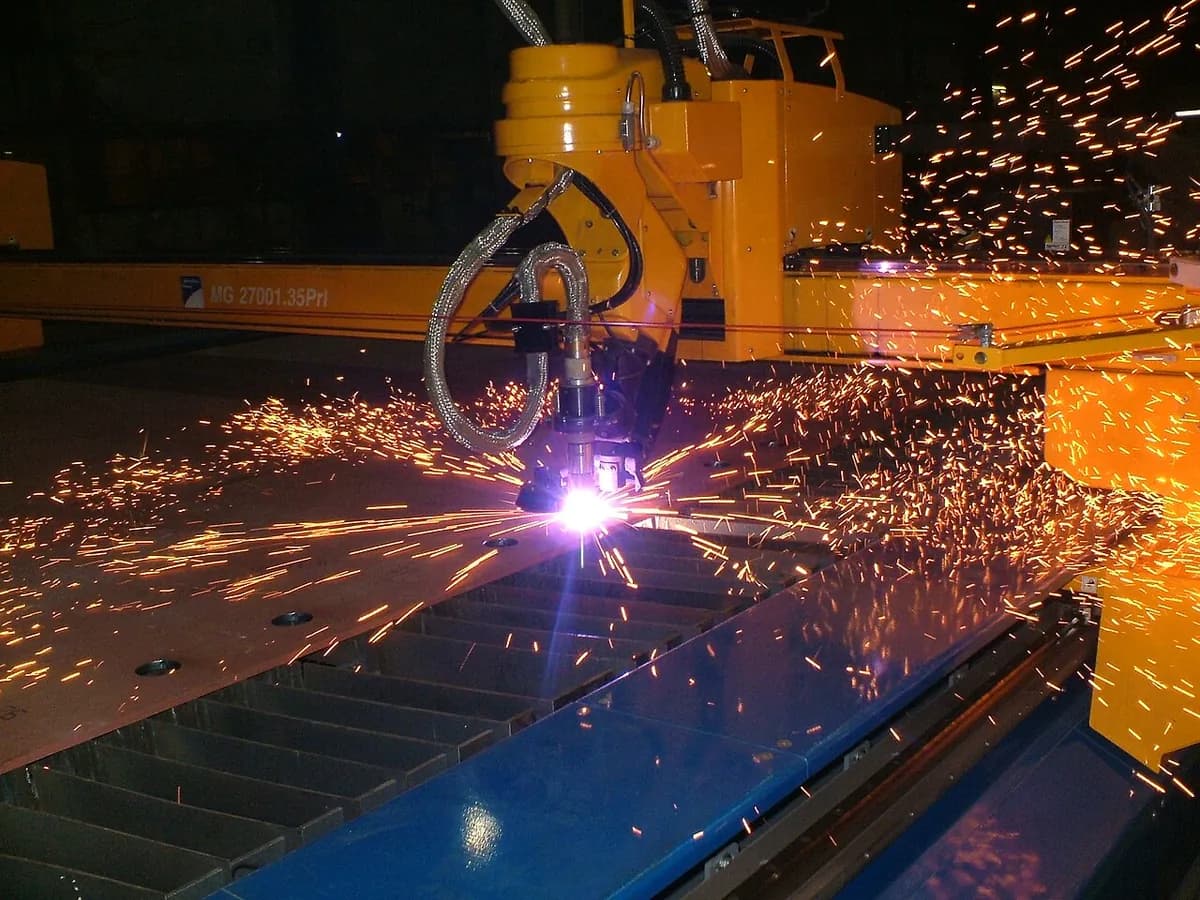
Das Plasmaschneiden trennt Metallplatten mit einem Lichtbogen, der zu einem dünnen Strahl überhitzten Gases gebündelt wird. Es ist das Arbeitspferd für Stahlplatten von etwa 3 bis 50 mm Dicke: Anhängerrahmen, Maschinenfüße, Halterungen und Reparaturarbeiten. Ein Handgerät passt in einen Kofferraum; ein CNC-Plasmatisch schneidet Teile aus einer ganzen Platte.
So funktioniert es
Den Stromkreis schließen. Eine Klemme verbindet die Platte mit der Plusseite eines Gleichstromnetzgeräts (Gleichstrom, wie bei einer Batterie). Die Elektrode im Brenner ist die Minusseite.
Mit einem Pilotlichtbogen beginnen. Druckluft oder ein anderes Gas wirbelt durch den Brenner. Ein kleiner Pilotlichtbogen (ein Zündfunke) zwischen Elektrode und Düse wandelt einen Teil davon in Plasma um, ein elektrisch leitendes Gas.
Den Lichtbogen einschnüren. Das enge Loch der Düse schnürt Lichtbogen und Gas zu einem dünnen, sehr schnellen Strahl ein, im Kern grob 20.000 °C heiß.
Die Platte erreichen. Berührt der Strahl die Platte, springt der Lichtbogen auf das Metall über, und der volle Schneidstrom fließt hindurch, oft zehn bis hunderte Ampere. Das Metall schmilzt durch seine Dicke.
Ausblasen. Der Strahl bläst das geschmolzene Metall als Funken unten aus dem Schnitt, meist in einen Wassertisch, der auch Dämpfe auffängt. Etwas Metall haftet als Bart (wieder erstarrte Perlen) an der Unterkante.
Dem Pfad folgen. Ein CNC-Portal bewegt den Brenner entlang der Kontur und hält seine Höhe konstant; bei einem Handbrenner führt ihn eine Person.
Wichtige Fakten
- Werkstoffe
- Jedes elektrisch leitende Metall: Baustahl und Edelstahl, Aluminium, Kupfer, Messing
- Typische Teile
- Halterungen, Grundplatten, Flansche, Knotenbleche, Rahmenteile, Schrott- und Abbruchschnitte
- Bauteilgröße
- Platten meist 1 bis etwa 50 mm dick; CNC-Tische oft 1,5 × 3 m und viel größer
- Präzision
- Meist etwa ±0,5 mm; Feinstrahl-Brenner (High-Definition) sind besser
- Oberfläche
- Rauer als Laser, mit leichter Schräge, Bart an der Unterkante und breiterer Wärmeeinflusszone (einem durch Wärme veränderten Band)
- Geeignete Losgröße
- Einzelreparaturen bis Serien von Plattenteilen auf CNC-Tischen
- Werkzeug- und Maschinenkosten
- Kein Werkzeug, aber Elektrode und Düse verschleißen; Handgeräte ab einigen hundert Dollar, CNC-Tische ab zehntausenden
- Geschwindigkeit
- Mehrere Meter pro Minute in 6 bis 12 mm Stahl, bei dicken Platten schneller als Laser
Stärken und Grenzen
Stärken
- Schnell und günstig bei mittleren und dicken Stahlplatten
- Günstige Maschinen, auch tragbare Handgeräte
- Schneidet Edelstahl und Aluminium, was eine Autogenflamme nicht kann
- Fasenköpfe schneiden schräge Kanten, schweißfertig
Grenzen
- Nur elektrisch leitende Metalle
- Breitere Schnittfuge (1,5 bis 4 mm) und weniger präzise als Laser oder Wasserstrahl
- Leicht schräge Kanten und Bart, der abgeschlagen oder abgeschliffen werden muss
- Heller Lichtbogen, Dämpfe und Lärm brauchen Schirme und Absaugung
Wo es eingesetzt wird
- StahlbauGrundplatten, Knotenbleche, Halterungen für Gebäude und Brücken
- Schwere Maschinen und LandwirtschaftChassisplatten, Schaufeln, Rahmen für Traktoren und Anhänger
- SchiffbauRumpfplatten und Versteifungen, oft mit Fasenköpfen
- Lüftungstechnik und KanalbauKanalformteile, aus dünnem verzinktem Blech geschnitten
- Reparatur, Schrott und AbbruchHandschnitte vor Ort, Demontage von Stahlkonstruktionen
So erkennen Sie es
- Eine Schnittkante, die leicht aus dem rechten Winkel ist, oft auf einer Seite des Schnitts rechtwinkliger als auf der anderen.
- Perlen aus Bart, wieder erstarrtem Metall, an der Unterkante, oder Schleifspuren, wo sie entfernt wurden.
- Gekrümmte Rillen auf der Schnittfläche, die nach unten zurückbleiben, und ein blaues oder strohfarbenes Band neben dem Schnitt.
- Löcher leicht konisch oder mit einer kleinen Delle, wo der Schnitt begann (der Einstichpunkt).
Im Vergleich mit
Ansehen
Messer Cutting · Der Lichtbogen, das Gas und der Brenner, einfach erklärt
Hypertherm EMEIA · Wann Plasma eine Gasflamme schlägt und wann nicht
Westermans International · Ein CNC-High-Definition-Schnitt und seine Kantenqualität aus der Nähe
Bueno's Handyworks · Ein Handbrenner schneidet in einer kleinen Werkstatt
Echte Fotos ansehen
- Wikipedia: Plasmaschneiden — Prinzip, Hand- und CNC-Brenner, Fasen- und Rohrschneiden, Geschichte
- Fotosuche auf Wikimedia Commons
Merken
- Ein von einer kleinen Düse eingeschnürter Lichtbogen macht aus Gas einen Plasmastrahl, der Metall schmilzt und ausbläst.
- Die Platte ist Teil des Stromkreises, daher schneidet Plasma nur leitende Metalle.
- Das beste Preis-Leistungs-Verhältnis bei Stahlplatten von einigen Millimetern bis einigen Zentimetern Dicke; rauer als Laser.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
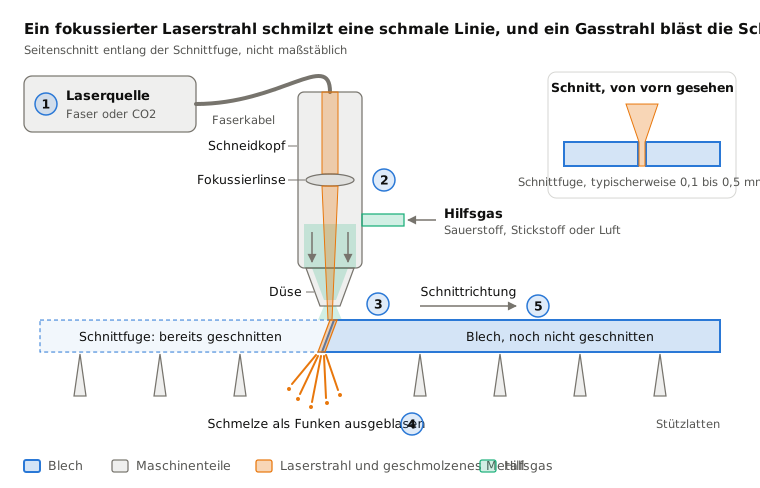
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.