

Lichtbogenschweißen (MIG/MAG, WIG, Elektrode)
Schmelzschweißen: Ein Lichtbogen schmilzt die Kanten und meist einen Zusatzwerkstoff
Beim Lichtbogenschweißen werden Metallteile verbunden, indem ein Lichtbogen ihre Kanten aufschmilzt, sodass sie ineinanderfließen und als ein Stück erstarren. Es ist die häufigste Art, Stahl zu verbinden, von Fahrradrahmen und Anhängern bis zu Brücken und Schiffen. Die anderen Schmelzschweißverfahren in diesem Kapitel verfeinern dieselbe Idee: schmelzen, mischen, erstarren.
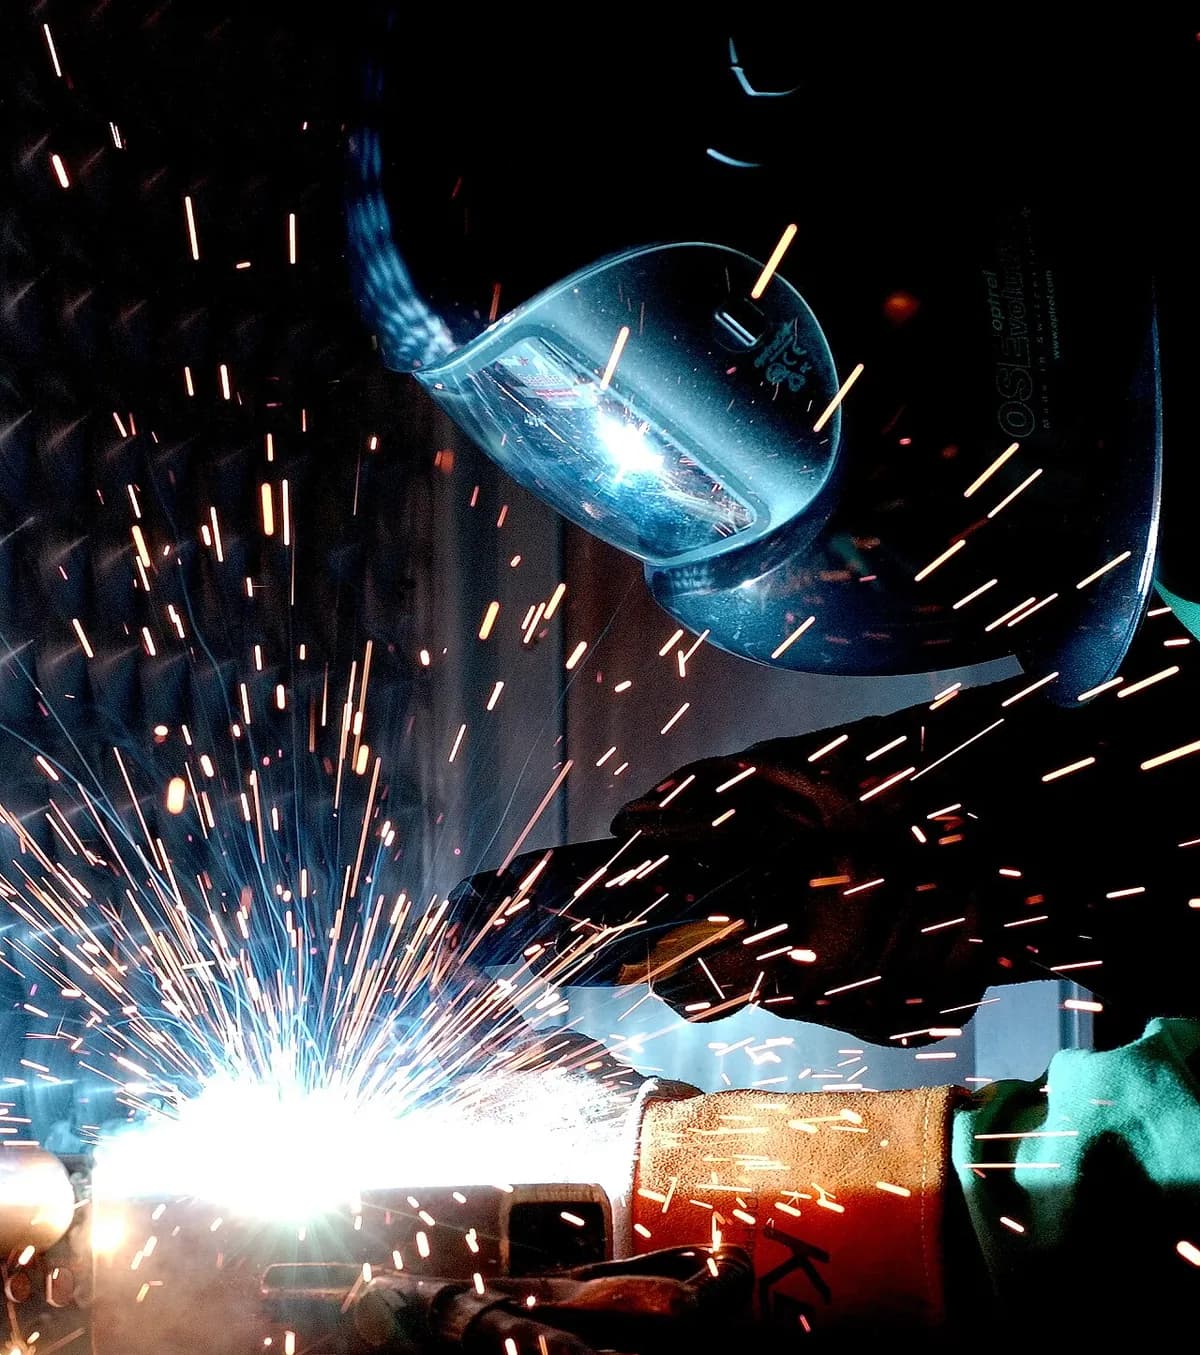
Lichtbogenschweißen (MIG/MAG, WIG, Elektrode) in einer Minute, von MecMade
So funktioniert es
Den Stromkreis schließen. Eine Stromquelle schickt Strom über ein Kabel zum Brenner, und eine Masseklemme am Werkstück führt ihn zurück. Typische Einstellungen sind einige zehn bis einige hundert Ampere bei nur etwa 10–35 Volt.
Den Lichtbogen zünden. Berührt der Draht das Metall und wird zurückgezogen, bildet sich ein Lichtbogen (ein dauerhafter Funke durch heißes, elektrisch leitendes Gas). Er erreicht mehrere tausend Grad Celsius.
Ein Schmelzbad erzeugen. Der Lichtbogen schmilzt die Kanten beider Teile zu einer kleinen Pfütze aus flüssigem Metall, dem Schmelzbad. Zum Vergleich: Stahl schmilzt bei etwa 1.500 °C.
Zusatzwerkstoff zuführen. Beim MIG/MAG-Schweißen schiebt ein Motor ununterbrochen einen dünnen Draht durch den Brenner. Seine Spitze schmilzt im Lichtbogen und tropft ins Bad, sodass Metall zum Füllen der Fuge hinzukommt.
Das Schmelzbad schützen. Gas, das aus der Düse strömt, verdrängt die Luft. Ohne es würden Sauerstoff und Stickstoff Poren (eingeschlossene Gasblasen) und spröde Nähte verursachen.
Fortbewegen und erstarren. Der Schweißer oder ein Roboter führt den Brenner entlang der Fuge. Dahinter erstarrt das Bad zur Raupe (der erhabenen Schweißnaht), die mit beiden Teilen ein Stück bildet.
Drei Varianten, ein Prinzip. Beim MIG/MAG-Schweißen (Metall-Inertgas / Metall-Aktivgas) wird der Draht automatisch unter Argon oder einem Argon-CO2-Gemisch zugeführt. Das WIG-Schweißen (Wolfram-Inertgas) nutzt eine Wolframelektrode, die nicht schmilzt, während der Schweißer einen separaten Zusatzstab ins Bad taucht. Das Elektrodenschweißen verwendet einen Stab mit Umhüllung aus Flussmittel (einem chemischen Pulver), die verbrennt und ein eigenes Schutzgas sowie eine Kruste namens Schlacke bildet.
Wichtige Fakten
- Werkstoffe
- Kohlenstoff- und Edelstähle (alle drei Varianten); Aluminium-, Titan-, Kupfer- und Nickellegierungen meist mit WIG oder MIG
- Typische Teile
- Stahlrahmen, Fahrzeugchassis, Rohre, Tanks, Schiffsrümpfe, Brücken, Fahrradrahmen
- Bauteilgröße
- Von Blech mit etwa 0,5–1 mm Dicke (WIG) bis zu Platten über 100 mm (viele Lagen); Baugruppen beliebiger Größe
- Präzision
- Etwa ±1 mm an einer geschweißten Baugruppe; der Wärmeverzug ist die Hauptgrenze, daher werden präzise Flächen danach spanend bearbeitet
- Oberfläche
- Erhabene, geriffelte Raupe; Spritzer (MIG) oder Schlacke (Elektrode) müssen entfernt werden; bei Sichtflächen bündig verschliffen
- Geeignete Losgröße
- Einzelstücke und Reparaturen bis zur Serienfertigung mit Robotern
- Werkzeug- und Maschinenkosten
- Einige hundert bis einige tausend Dollar für ein Handgerät; etwa 100.000 Dollar oder mehr für eine Roboterzelle
- Geschwindigkeit
- Meist 0,1–0,5 m Naht pro Minute von Hand; WIG ist am langsamsten, Roboter am schnellsten
Stärken und Grenzen
Stärken
- Verbindet fast jeden Stahl und mit WIG die meisten anderen Metalle
- Günstige, tragbare Ausrüstung; Elektrodenschweißen funktioniert im Freien und bei Wind
- Eine gute Naht kann so fest sein wie die Teile, die sie verbindet
- Funktioniert in jedem Maßstab, vom Fahrradrahmen bis zum Schiff
Grenzen
- Wärme verzieht dünne Teile und verändert das Metall neben der Naht (die Wärmeeinflusszone)
- Die Qualität hängt vom Können des Schweißers oder von einem gut eingestellten Roboter ab
- Rauch, intensives UV-Licht und Spritzer erfordern Absaugung und Schutzausrüstung
- Verdeckte Fehler (Poren, Risse, Bindefehler) müssen bei kritischen Teilen geprüft werden
Wo es eingesetzt wird
- BauwesenStahlträger, Stützen, Brückenträger
- AutomobilbauChassis, Querlenker, Abgasanlagen (Roboter-MIG)
- EnergiePipelines, Druckbehälter, Turmsegmente von Windkraftanlagen
- SchiffbauRumpfplatten, Decks und Spanten
- Luftfahrt und LebensmitteltechnikDünne Edelstahl- und Aluminiumteile (WIG)
- Reparatur und LandwirtschaftReparaturen von Maschinen vor Ort mit Elektrodenschweißen
So erkennen Sie es
- Eine erhabene Raupe entlang der Fuge mit feinen halbmondförmigen Riffeln; saubere WIG-Raupen sehen aus wie eine Reihe gestapelter Münzen.
- Winzige Metallkügelchen (Spritzer), die neben MIG-Nähten haften.
- Strohgelbe, blaue oder regenbogenfarbene Anlauffarben auf Edelstahl neben der Naht.
- Gröbere Raupen mit glasiger Restschlacke bei Elektrodennähten.
Im Vergleich mit
Ansehen
TimWelds · Wie sich die Varianten unterscheiden, im direkten Vergleich
Miller Welders · Der MIG-Brenner, der Drahtvorschub und das Schmelzbad aus der Nähe
DIY PRO · Wolfram, Zusatzstab und Lichtbogen in Nahaufnahme
FANUC America · Roboter schweißen ein großes Teil in einer Fertigungszelle
Echte Fotos ansehen
- Wikipedia: Lichtbogenschweißen — Überblick mit Fotos von Schweißern, Brennern und Raupen
- Wikipedia: Metall-Schutzgasschweißen — MIG/MAG-Brenner, Aufbauten und Nahaufnahmen von Nähten
- Wikipedia: Wolfram-Inertgasschweißen — WIG-Brenner, Wolframelektroden und Fotos des Lichtbogens
- Fotosuche auf Wikimedia Commons
Merken
- Ein Lichtbogen schmilzt beide Kanten, meist mit einem Zusatzwerkstoff, zu einem Bad, das zur Verbindung erstarrt.
- Schutzgas oder Flussmittel hält die Luft vom heißen Metall fern; ohne sie werden Nähte porös und spröde.
- MIG/MAG ist schnell und einfach, WIG langsam und präzise, das Elektrodenschweißen robust und tragbar.
Mehr in Fügen
Alle 100 Verfahren
 7.2WiderstandspunktschweißenSchmelzschweißen: Ein Stromimpuls schmilzt eine Linse zwischen eingespannten BlechenLektion öffnen
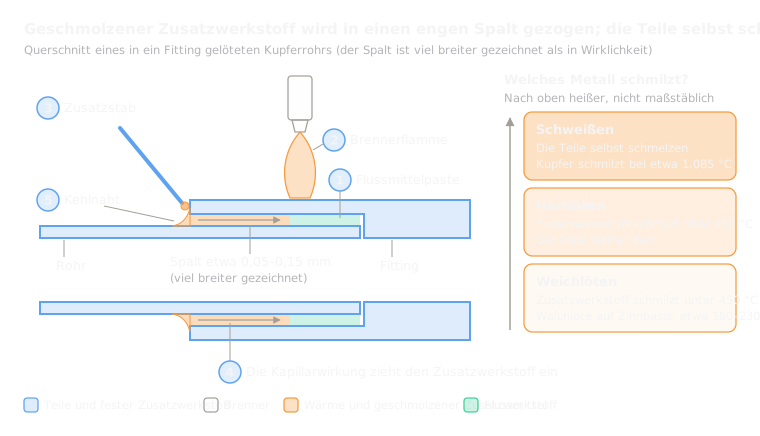 7.3Hart- und WeichlötenNur der Zusatz schmilzt: ein niedriger schmelzender Zusatz fließt in einen engen SpaltLektion öffnen
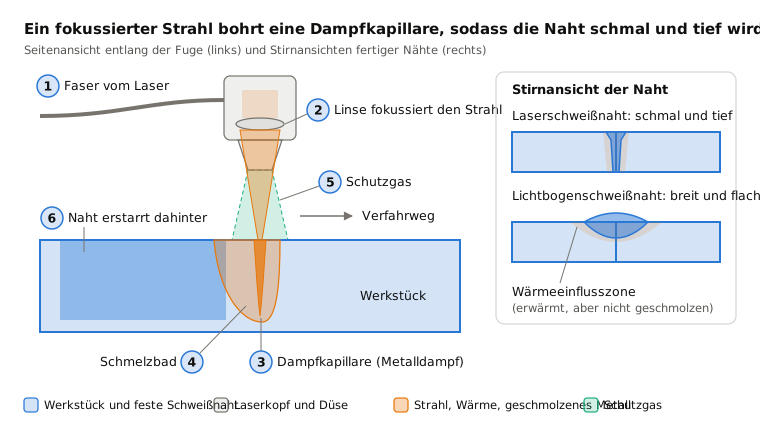
 7.4LaserschweißenSchmelzschweißen: Ein gebündelter Laser bohrt eine Dampfkapillare für schmale, tiefe NähteLektion öffnen
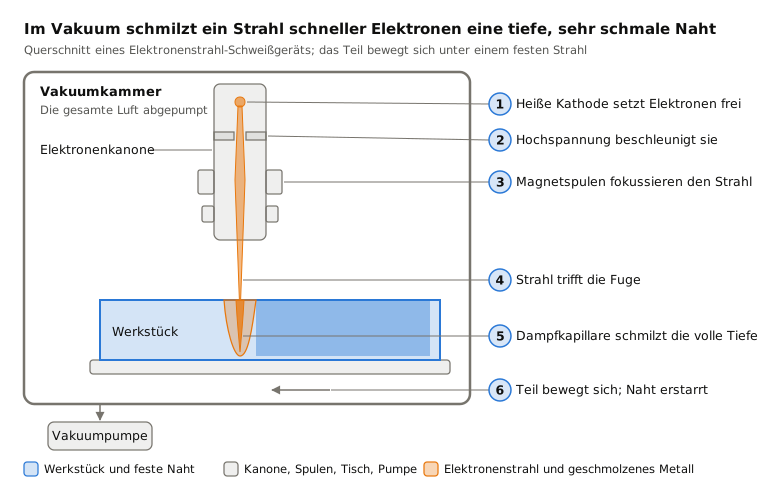
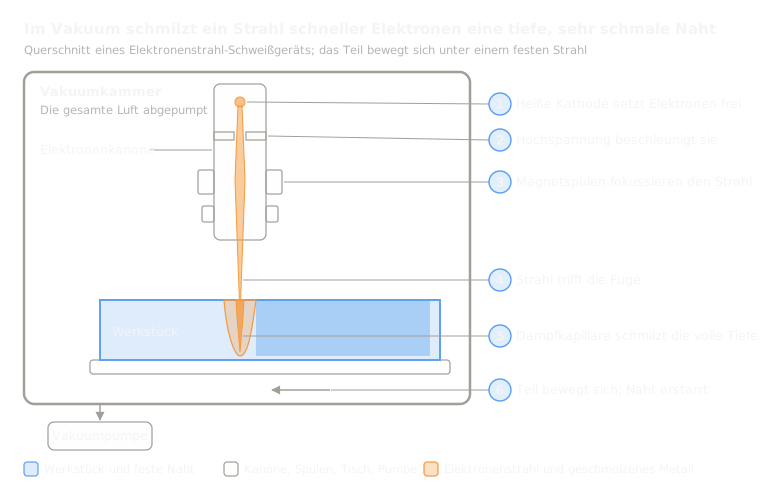 7.5ElektronenstrahlschweißenSchmelzschweißen: Ein Elektronenstrahl im Vakuum verschweißt sehr dickes MetallLektion öffnen
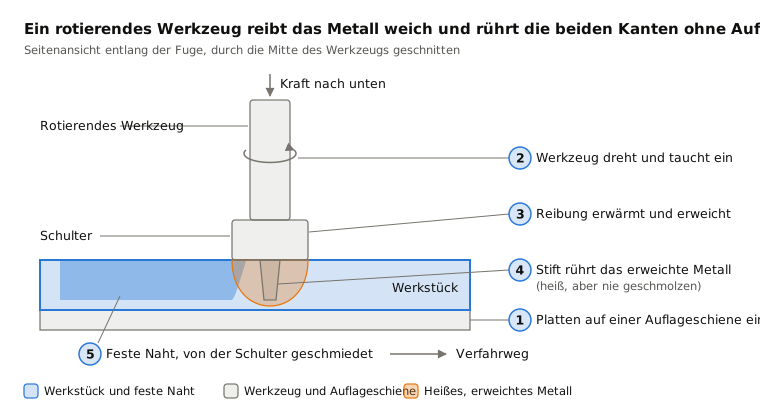
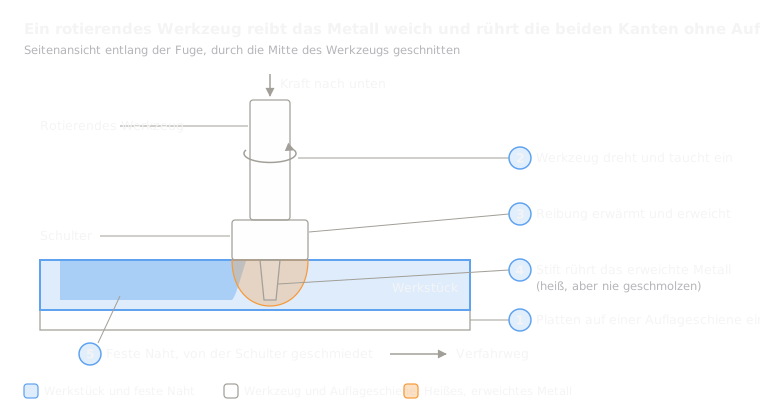 7.6RührreibschweißenFester Zustand: Ein rotierendes Werkzeug rührt erweichte Kanten zusammenLektion öffnen
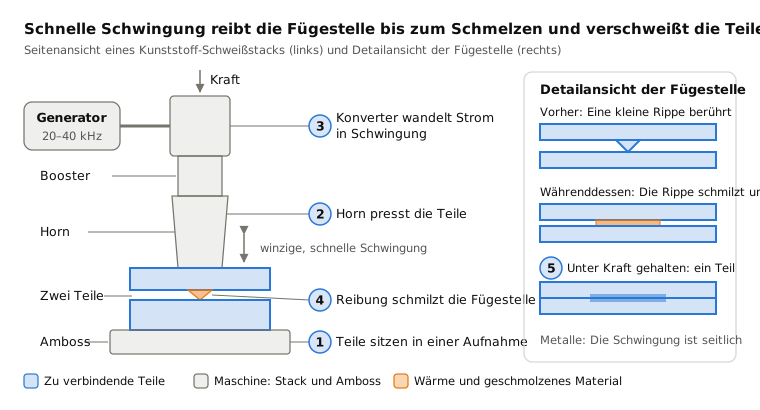
 7.7UltraschallschweißenFestkörper: Schnelle Schwingung verbindet kleine Fügestellen in unter einer SekundeLektion öffnen
 7.8Sprengplattieren (Plattieren)Fester Zustand: Eine Explosion schleudert eine Platte auf eine andereLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.