

Hart- und Weichlöten
Nur der Zusatz schmilzt: ein niedriger schmelzender Zusatz fließt in einen engen Spalt
Beim Hart- und Weichlöten werden Teile mit einem geschmolzenen Zusatzmetall verbunden, das in die Fuge fließt und erstarrt, ein bisschen wie Heißkleber aus Metall. Die Teile selbst schmelzen nie, daher lassen sich empfindliche, dünne oder verschiedenartige Metalle verbinden. Jede Leiterplatte wird gelötet, und die meisten Klimaleitungen werden hartgelötet.
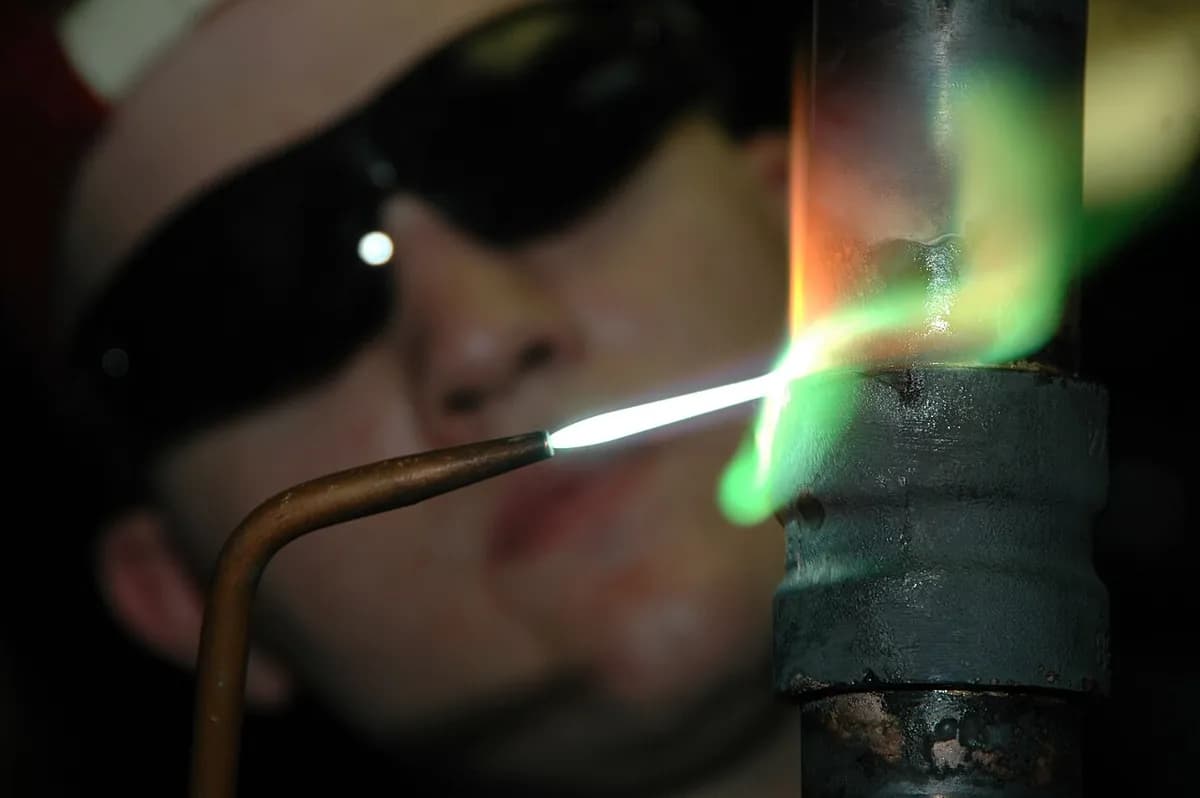
So funktioniert es
Reinigen und Flussmittel auftragen. Die Oberflächen werden gereinigt und mit Flussmittel bestrichen (einer Paste, die Oxidschichten löst und Luft fernhält). Das Lot haftet nur auf sauberem Metall.
Die Fuge erhitzen. Ein Brenner, Ofen, eine Induktionsspule oder ein Lötkolben erwärmt beide Teile gleichmäßig. Sie müssen heißer werden als der Schmelzpunkt des Lots, aber deutlich unter ihrem eigenen bleiben.
Zusatzwerkstoff zuführen. Der Lotstab oder -draht berührt die heiße Fuge und schmilzt bei Kontakt. Die Wärme sollte von den Teilen kommen, nicht direkt von der Flamme, damit das Lot zum heißesten Metall hin fließt.
Die Kapillarwirkung nutzen. Das flüssige Lot benetzt (breitet sich aus über) die sauberen Flächen und wird in den engen Spalt gesaugt, sogar bergauf. Das funktioniert nur bei engem Spalt, beim Hartlöten grob 0,05–0,15 mm.
Abkühlen und reinigen. Das Lot erstarrt zu einer dünnen, mit beiden Teilen verbundenen Schicht mit einer kleinen Kehle (einer gekrümmten Raupe) am Rand. Restliches Flussmittel wird abgewaschen, weil es Korrosion verursachen kann.
Hartlöten oder Weichlöten? Der offizielle Unterschied ist nur die Temperatur. Beim Weichlöten schmelzen die Lote unter 450 °C, etwa Zinnlegierungen bei rund 180–230 °C. Beim Hartlöten schmelzen die Lote über 450 °C, oft 600–900 °C bei Silber- oder Kupfer-Phosphor-Legierungen, und die Verbindungen sind viel fester.
Wichtige Fakten
- Werkstoffe
- Fast jede Metallpaarung, auch verschiedenartige (Kupfer mit Stahl, Hartmetall mit Stahl); Keramik mit Speziallot
- Typische Teile
- Installations- und Klimarohre, Wärmetauscher, hartmetallbestückte Werkzeuge, Leiterplatten, Fahrradrahmen mit Muffen
- Bauteilgröße
- Von Chipanschlüssen unter 1 mm bis zu Wärmetauschern von einem Meter oder mehr, im Ofen gelötet
- Präzision
- Gut: Die Teile schmelzen nicht, daher bleiben Baugruppen meist innerhalb weniger zehntel Millimeter, im Ofen besser
- Oberfläche
- Eine glatte, dünne Kehle am Rand der Fuge; Flussmittelreste müssen entfernt werden
- Geeignete Losgröße
- Einzelstücke von Hand bis zu Millionen Verbindungen pro Tag in Öfen und Reflow-Öfen
- Werkzeug- und Maschinenkosten
- Zehn Dollar für einen Brenner oder Lötkolben; zehntausende bis hunderttausende für Öfen und Reflow-Linien
- Geschwindigkeit
- Sekunden bis eine Minute pro Verbindung von Hand; ein Ofen oder Reflow-Ofen erzeugt in einem Durchlauf von einigen Minuten tausende Verbindungen
Stärken und Grenzen
Stärken
- Verbindet verschiedenartige Metalle und dünne Teile, die beim Schweißen durchbrennen würden
- Die Teile schmelzen nicht, daher gibt es wenig Verzug oder Schaden
- Viele Verbindungen gleichzeitig im Ofen
- Saubere, dichte Verbindungen, die Wärme und Strom gut leiten
Grenzen
- Die Verbindungen sind schwächer als die Teile, besonders bei Weichlötungen
- Braucht enge, saubere Spalte und sorgfältige Vorbereitung
- Flussmittelreste können korrodieren und müssen entfernt werden
- Verliert bei hoher Temperatur an Festigkeit, daher nicht für heißen Einsatz
Wo es eingesetzt wird
- ElektronikJedes Bauteil auf einer Leiterplatte (Weichlöten)
- Sanitär und KlimatechnikKupferwasserrohre (weichgelötet), Klima- und Kältemittelleitungen (hartgelötet)
- AutomobilbauAluminiumkühler und -kondensatoren (Ofenlöten)
- WerkzeugeHartmetallspitzen an Sägeblättern und Bohrern (hartgelötet)
- Schmuck und InstrumenteSilber- und Goldstücke, Blechblasinstrumente aus Messing
- FahrräderKlassische Stahlrahmen mit Muffen (hartgelötet)
So erkennen Sie es
- Eine dünne, glatte Kehle in anderer Farbe am Rand der Fuge: silbernes Lot oder eine gold-, silber- oder kupferfarbene Hartlotlinie.
- Teile, die sich überlappen oder ineinanderstecken (Rohr in Muffe, Muffen), statt Kante an Kante zu stoßen.
- Keine Schweißriffeln und keine angeschmolzenen Kanten an den Teilen.
- Auf Leiterplatten: glänzende kleine Lotkegel um jeden Bauteilanschluss.
Im Vergleich mit
Ansehen
James Sword Engineering · Wie sich die drei Verbindungsverfahren unterscheiden, für Einsteiger
Lucas-Milhaupt · Warum ein enger Spalt das Lot durch die Fuge zieht
Lucas-Milhaupt · Eine hartgelötete Kupferrohrverbindung, von Anfang bis Ende
Eurocircuits · Leiterplatten, in einem Reflow-Ofen gelötet
Echte Fotos ansehen
- Wikipedia: Hartlöten — Fotos vom Brennerhartlöten und hartgelöteten Verbindungen
- Wikipedia: Löten — Handlöten, Lötstellen auf Leiterplatten und Kupferrohren
- Fotosuche auf Wikimedia Commons
Merken
- Das Lot schmilzt, die Teile nie. Das unterscheidet Hart- und Weichlöten vom Schweißen.
- Ein enger, sauberer Spalt mit Flussmittel lässt die Kapillarwirkung das Lot durch die ganze Fuge ziehen.
- Unter 450 °C spricht man vom Weichlöten; über 450 °C vom Hartlöten, das viel fester ist.
Mehr in Fügen
Alle 100 Verfahren
 7.1ShortLichtbogenschweißen (MIG/MAG, WIG, Elektrode)Schmelzschweißen: Ein Lichtbogen schmilzt die Kanten und meist einen ZusatzwerkstoffLektion öffnen
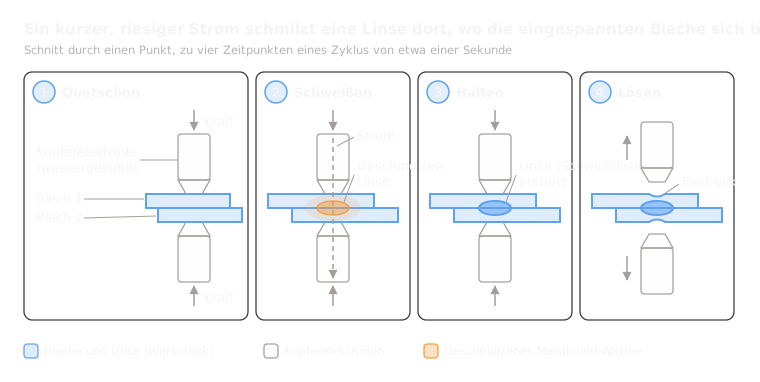 7.2WiderstandspunktschweißenSchmelzschweißen: Ein Stromimpuls schmilzt eine Linse zwischen eingespannten BlechenLektion öffnen
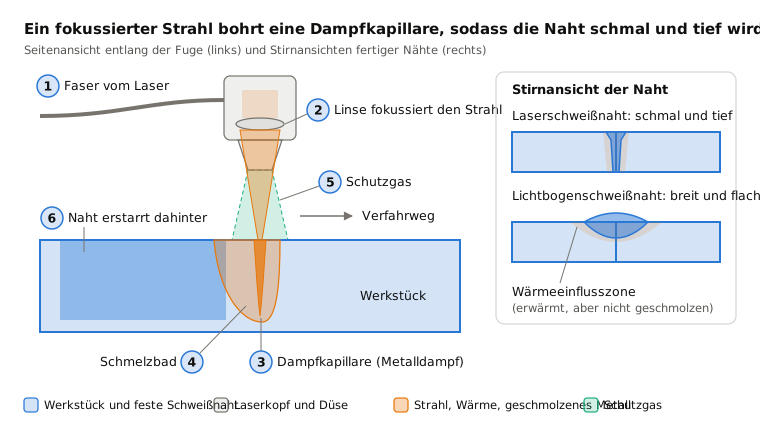
 7.4LaserschweißenSchmelzschweißen: Ein gebündelter Laser bohrt eine Dampfkapillare für schmale, tiefe NähteLektion öffnen
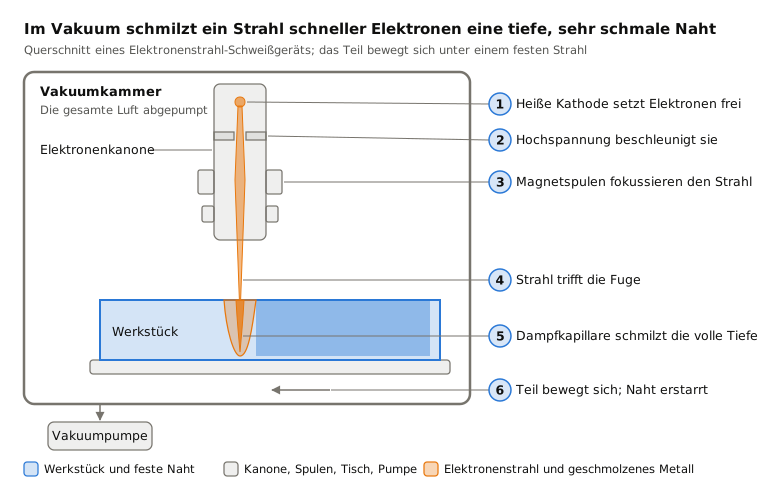
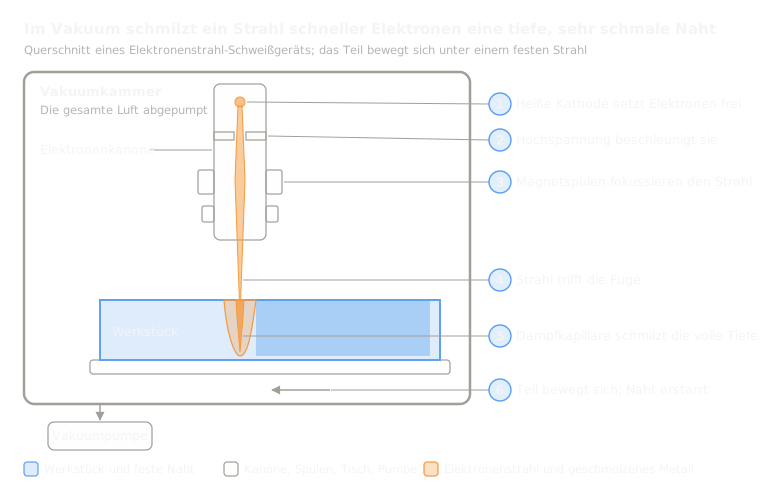 7.5ElektronenstrahlschweißenSchmelzschweißen: Ein Elektronenstrahl im Vakuum verschweißt sehr dickes MetallLektion öffnen
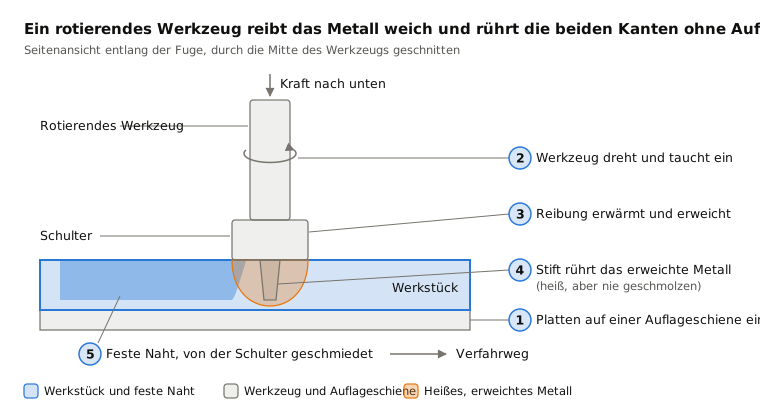
 7.6RührreibschweißenFester Zustand: Ein rotierendes Werkzeug rührt erweichte Kanten zusammenLektion öffnen
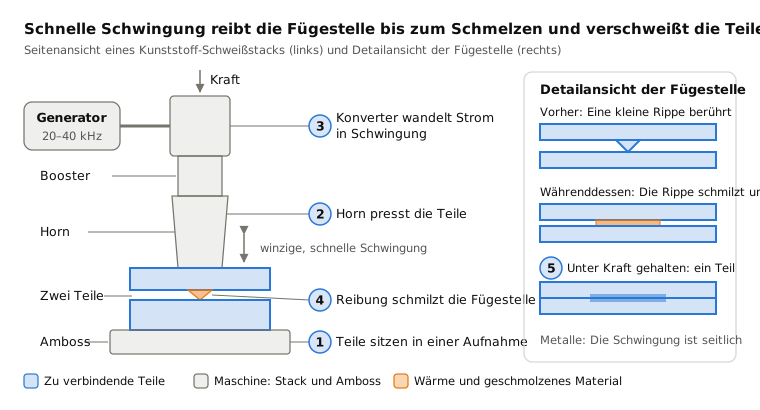
 7.7UltraschallschweißenFestkörper: Schnelle Schwingung verbindet kleine Fügestellen in unter einer SekundeLektion öffnen
 7.8Sprengplattieren (Plattieren)Fester Zustand: Eine Explosion schleudert eine Platte auf eine andereLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.