

Elektronenstrahlschweißen
Schmelzschweißen: Ein Elektronenstrahl im Vakuum verschweißt sehr dickes Metall
Das Elektronenstrahlschweißen schmilzt die Fuge mit einem gebündelten Strom von Elektronen, die in einer Vakuumkammer mit hoher Geschwindigkeit abgeschossen werden. Es erzeugt die tiefsten, schmalsten und saubersten Schmelznähte überhaupt, in einem Durchgang durch Stahl von mehr als 10 cm Dicke. Flugzeugtriebwerke, Raketenteile und Teilchenbeschleuniger verlassen sich darauf.
So funktioniert es
Die Elektronen freisetzen. Eine Wolframkathode (die Minuselektrode) wird erhitzt, bis sie Elektronen abgibt, ähnlich dem Glühfaden einer alten Glühbirne.
Sie beschleunigen. Eine Hochspannung, meist etwa 30–150 kV, zieht die Elektronen durch ein Loch in der Anode (der Plusplatte). Sie verlassen sie mit einem großen Bruchteil der Lichtgeschwindigkeit.
Fokussieren und lenken. Magnetspulen wirken als Linsen: Sie pressen den Strahl auf einen Fleck von deutlich unter einem Millimeter und können ihn pendeln lassen, um die Naht zu formen.
Auf die Fuge treffen. Treffen die Elektronen auf das Metall, wird ihre Bewegungsenergie fast augenblicklich zu Wärme. Das Vakuum (Luftdruck etwa ein Millionstel des normalen oder weniger) verhindert, dass Luftmoleküle den Strahl streuen.
Eine Dampfkapillare bohren. Wie beim Laserschweißen schmilzt das Metall und verdampft teilweise, wodurch sich ein schmaler Dampfkanal öffnet, der durch die ganze Dicke reicht.
Bewegen und erstarren. Der Tisch bewegt das Teil unter dem feststehenden Strahl. Hinter der Dampfkapillare schließt sich die Schmelze und erstarrt zu einer Naht, die etwa 20-mal tiefer als breit sein kann.
Warum das Vakuum wichtig ist. Es ist zugleich Stärke und Schwäche. Keine Luft bedeutet keine Oxidation und kein Schutzgas, was zu reaktiven Metallen wie Titan passt. Aber jede Charge muss warten, während die Kammer abgepumpt wird, oft mehrere Minuten.
Wichtige Fakten
- Werkstoffe
- Stähle, Edelstahl, Titan, Nickelsuperlegierungen, Kupfer, Refraktärmetalle wie Niob und Tantal; viele verschiedenartige Paarungen
- Typische Teile
- Rotoren und Zahnräder von Strahltriebwerken, Raketen- und Satellitenteile, Getriebezahnräder, Beschleunigerkavitäten, Kernkraftkomponenten
- Bauteilgröße
- Von winzigen Sensoren bis zu mehrere Meter langen Teilen; die Kammer setzt die Grenze
- Präzision
- Sehr geringer Verzug; Teile lassen sich oft nahe der Endmaße schweißen, innerhalb von etwa ±0,1 mm
- Oberfläche
- Schmale, glatte Naht auf beiden Seiten bei voller Durchschweißung; wenig oder keine Spritzer
- Geeignete Losgröße
- Kleine bis mittlere Serien hochwertiger Teile; manche Getriebewerke setzen es in großen Stückzahlen ein
- Werkzeug- und Maschinenkosten
- Grob einige hunderttausend bis einige Millionen Dollar, plus Vorrichtungen
- Geschwindigkeit
- Schnelles Schweißen, oft etwa 1 m pro Minute, aber Minuten zum Abpumpen für jede Kammerladung
Stärken und Grenzen
Stärken
- Die tiefsten Einlagennähte aller Verfahren
- Sehr schmale Naht, daher wenig Verzug
- Das Vakuum hält reaktive Metalle vollkommen sauber
- Verbindet schwer schweißbare und verschiedenartige Metalle
Grenzen
- Braucht eine Vakuumkammer, die die Teilegröße begrenzt und Abpumpzeit hinzufügt
- Sehr teure Maschinen und geschultes Personal
- Erzeugt Röntgenstrahlung, daher muss die Kammer abgeschirmt sein
- Teile müssen eng anliegen und entmagnetisiert sein, sonst driftet der Strahl
Wo es eingesetzt wird
- Luft- und RaumfahrtVerdichterrotoren von Strahltriebwerken, Titanstrukturen, Raketendüsen
- RaumfahrtTreibstofftanks und Triebwerksteile von Satelliten
- AutomobilbauGetriebezahnräder und Zahnradgruppen
- Wissenschaft und EnergieKavitäten von Teilchenbeschleunigern, Teile von Kernreaktoren
- Medizin und ElektronikSensoren und dichte Gerätegehäuse
So erkennen Sie es
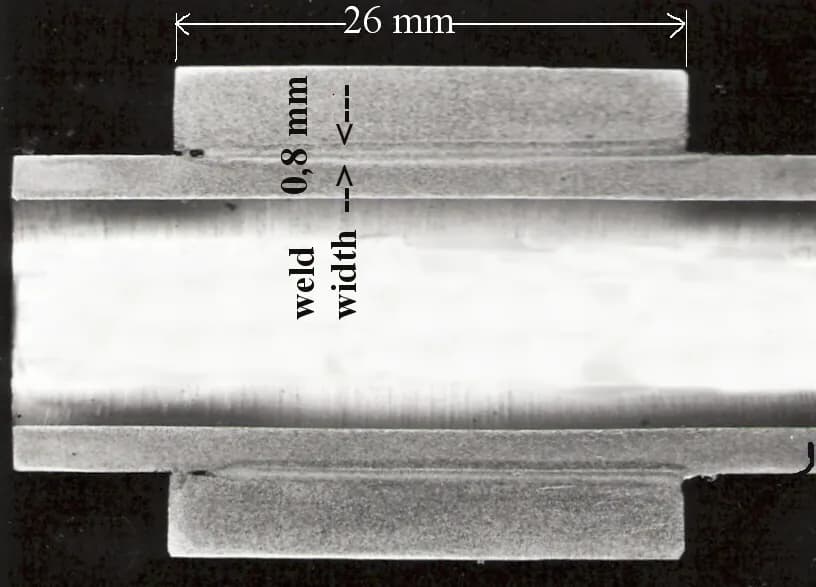
- Eine extrem schmale, gerade Naht, oft unter 1–2 mm breit, selbst bei dicken Teilen.
- Dieselbe dünne Naht auch auf der Rückseite sichtbar (volle Durchschweißung).
- Helles, oxidfreies Metall neben der Naht, ohne Anlauffarben, selbst bei Titan.
Im Vergleich mit
Ansehen
Cambridge Vacuum Engineering · Die Kanone, der Strahl und die Dampfkapillare, animiert
Aluminium Guide Videos · Ein Überblick über das Verfahren in einfacher Sprache
TWI Ltd · Echte Maschinen und Kammern in einem Forschungslabor
TWI Ltd · Wie sehr große Teile in riesige Vakuumkammern passen
Echte Fotos ansehen
- Wikipedia: Elektronenstrahlschweißen — Prinzip, Diagramme von Kanone und Kammer, mit Links zu Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Mit hoher Spannung abgeschossene Elektronen tragen so viel Energie, dass sie eine Dampfkapillare durch sehr dickes Metall öffnen.
- Das Vakuum hält den Strahl gebündelt und die Naht vollkommen sauber.
- Es liefert die tiefsten, schmalsten Nähte, zum Preis einer Kammer, Abpumpzeit und hoher Kosten.
Mehr in Fügen
Alle 100 Verfahren
 7.1ShortLichtbogenschweißen (MIG/MAG, WIG, Elektrode)Schmelzschweißen: Ein Lichtbogen schmilzt die Kanten und meist einen ZusatzwerkstoffLektion öffnen
 7.2WiderstandspunktschweißenSchmelzschweißen: Ein Stromimpuls schmilzt eine Linse zwischen eingespannten BlechenLektion öffnen
 7.3Hart- und WeichlötenNur der Zusatz schmilzt: ein niedriger schmelzender Zusatz fließt in einen engen SpaltLektion öffnen
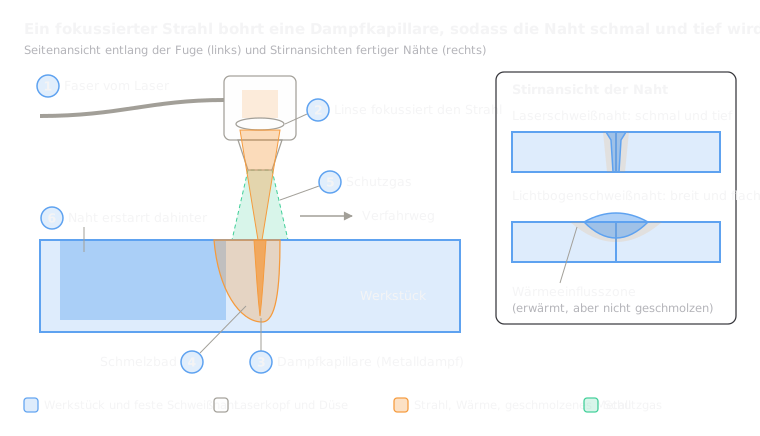 7.4LaserschweißenSchmelzschweißen: Ein gebündelter Laser bohrt eine Dampfkapillare für schmale, tiefe NähteLektion öffnen
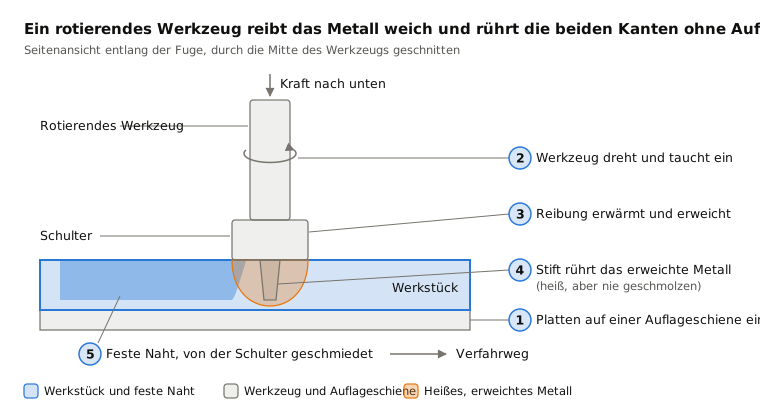
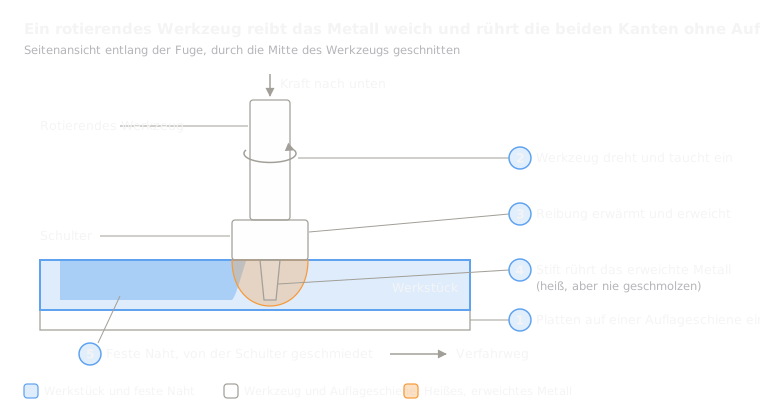 7.6RührreibschweißenFester Zustand: Ein rotierendes Werkzeug rührt erweichte Kanten zusammenLektion öffnen
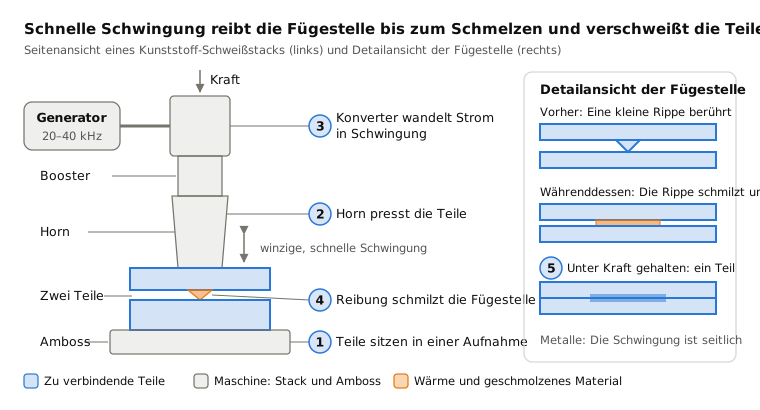
 7.7UltraschallschweißenFestkörper: Schnelle Schwingung verbindet kleine Fügestellen in unter einer SekundeLektion öffnen
 7.8Sprengplattieren (Plattieren)Fester Zustand: Eine Explosion schleudert eine Platte auf eine andereLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.