

Laserschweißen
Schmelzschweißen: Ein gebündelter Laser bohrt eine Dampfkapillare für schmale, tiefe Nähte
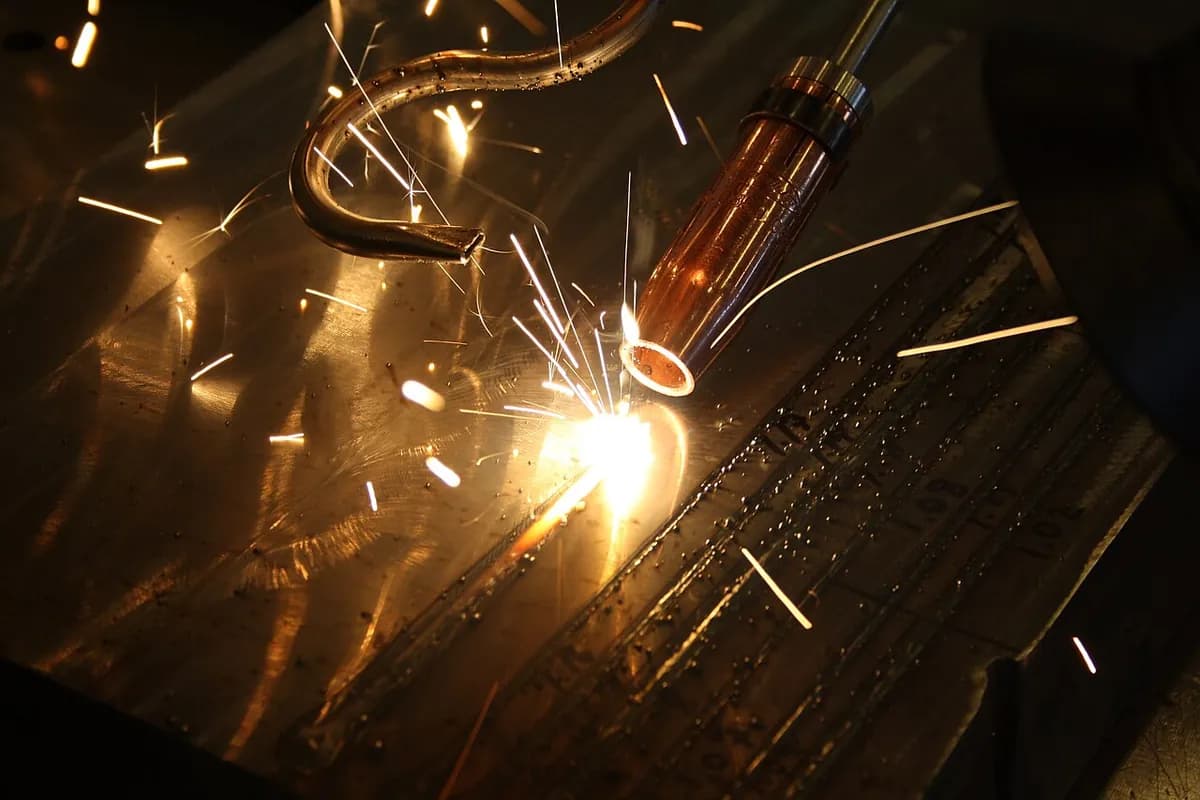
Das Laserschweißen schmilzt die Fuge mit einem eng gebündelten Lichtstrahl und erzeugt schmale, tiefe Nähte bei hoher Geschwindigkeit. Weil die Hitze so konzentriert ist, verziehen sich Teile kaum. Es verbindet Autokarosserien, Batteriezellen und medizinische Implantate, meist mit Robotern oder schnell bewegten Spiegeln.
So funktioniert es
Den Strahl erzeugen und zuführen. Eine Laserquelle, heute meist ein Faserlaser mit etwa 1–10 kW, erzeugt einen intensiven Infrarotstrahl. Eine Lichtleitfaser trägt ihn zum Schweißkopf.
Fokussieren. Eine Linse presst den Strahl zu einem Fleck von einigen zehntel Millimetern Breite. Das bringt mehr als eine Million Watt auf jeden Quadratzentimeter.
Eine Dampfkapillare bohren. Das Metall unter dem Fleck schmilzt und verdampft teilweise. Der Dampfdruck hält einen dünnen Kanal offen, die Dampfkapillare, die den Strahl tief in die Fuge reichen lässt.
Die Schmelze umfließen lassen. Während sich der Kopf bewegt, fließt geschmolzenes Metall um die Dampfkapillare und schließt sich dahinter.
Das Schmelzbad schützen. Ein Gas wie Argon, Helium oder Stickstoff schützt das heiße Metall vor Luft und bläst die Dampffahne (die Wolke aus Metalldampf über dem Fleck) weg.
Schnell erstarren. Das kleine Bad erstarrt fast augenblicklich zu einer schmalen, tiefen Naht. Die Wärmeeinflusszone (durch Wärme verändertes, aber nicht geschmolzenes Metall) bleibt dünn.
Zwei Modi. Bei geringerer Leistungsdichte schmilzt der Laser nur die Oberfläche und liefert eine flache, glatte Naht (Wärmeleitungsmodus) für dünnes Blech und sichtbare Verbindungen. Oberhalb einer Schwelle öffnet er eine Dampfkapillare, die Nähte erzeugen kann, die bis zu etwa zehnmal tiefer als breit sind.
Wichtige Fakten
- Werkstoffe
- Kohlenstoff- und Edelstähle, Aluminium, Titan, Nickellegierungen; Kupfer mit grünen oder blauen Lasern oder Sondereinstellungen; einige Kunststoffe
- Typische Teile
- Autodächer und -türen, Tailored Blanks (Bleche unterschiedlicher Dicke, vor dem Stanzen verbunden), Batteriefahnen, Zahnräder, Herzschrittmachergehäuse
- Bauteilgröße
- Von Folien unter 0,1 mm bis zu Platten von etwa 20 mm in einem Durchgang bei hoher Leistung; Teile so groß wie eine Autokarosserie mit Robotern
- Präzision
- Strahl auf etwa ±0,1 mm genau platziert; sehr geringer Verzug, aber Teile müssen mit Spalten von etwa 0,1 mm oder weniger passen
- Oberfläche
- Schmale, glatte Naht, oft nahezu bündig; wenig Spritzer
- Geeignete Losgröße
- Große Serien mit Automatisierung; Handgeräte bedienen inzwischen auch Lohnfertiger
- Werkzeug- und Maschinenkosten
- Etwa 10.000 Dollar aufwärts für ein Faserlaser-Handschweißgerät; einige hunderttausend Dollar oder mehr für eine Roboterzelle
- Geschwindigkeit
- Meist 1–10 m Naht pro Minute an dünnem Blech; Scannerköpfe springen in Millisekunden zwischen Nähten
Stärken und Grenzen
Stärken
- Schmale, tiefe Nähte mit wenig Wärme und Verzug
- Sehr schnell und leicht zu automatisieren, sogar aus der Ferne mit Scannerspiegeln
- Schweißt von einer Seite, ohne das Teil zu berühren
- Präzise genug für winzige medizinische und elektronische Teile
Grenzen
- Teure Ausrüstung und strenge Lasersicherheit: Der Strahl und seine Reflexionen können blenden
- Braucht enge Passung: Spalte und Versatz verursachen Fehler
- Glänzende Metalle wie Kupfer und Aluminium reflektieren einen großen Teil des Strahls
- Sehr schnelles Abkühlen kann bei kohlenstoffreichen Stählen harte, spröde Nähte erzeugen
Wo es eingesetzt wird
- AutomobilbauDächer, Türen, Tailored Blanks, Zahnräder und Getriebeteile
- Batterien und E-MobilitätZellfahnen, Stromschienen (dicke Verbindungsstreifen), Batteriegehäuse
- MedizinGehäuse von Herzschrittmachern und Implantaten, chirurgische Instrumente
- ElektronikSensorgehäuse, Steckverbinder, dichte Gehäuse
- KüchenausstattungEdelstahlspülen, Gerätepaneele und -rohre
So erkennen Sie es
- Eine sehr dünne, gleichmäßige Naht, oft nur 1–2 mm breit, mit feinen regelmäßigen Riffeln.
- Kaum oder keine Anlauffarben oder Verzug neben der Naht.
- Reihen winziger überlappender Punkte an kleinen Teilen, von einem gepulsten Laser erzeugt (zum Beispiel an Medizinprodukten oder reparierten Schmuckstücken).
Im Vergleich mit
Ansehen
Mech Vidya · Das Dampfkapillar-Prinzip, animiert
Ricky Explains Lasers · Laserquelle, Faser und Schweißkopf, aufgeschnitten
TRUMPF Inc. · Ein Scannerkopf, der mit hoher Geschwindigkeit zwischen Nähten springt
TRUMPFtube · Eine Laserschweißzelle in einer echten Fabrik
Echte Fotos ansehen
- Wikipedia: Laserstrahlschweißen — Prinzip, Dampfkapillar- und Wärmeleitungsmodus, mit Links zu Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Ein gebündelter Laser konzentriert so viel Leistung, dass er eine Dampfkapillare öffnet und in einem Durchgang tief schweißt.
- Schmale Nähte bedeuten wenig Wärme, wenig Verzug und hohe Geschwindigkeit.
- Der Preis sind teure Ausrüstung, strenge Sicherheitsregeln und Teile, die eng zusammenpassen müssen.
Mehr in Fügen
Alle 100 Verfahren
 7.1ShortLichtbogenschweißen (MIG/MAG, WIG, Elektrode)Schmelzschweißen: Ein Lichtbogen schmilzt die Kanten und meist einen ZusatzwerkstoffLektion öffnen
 7.2WiderstandspunktschweißenSchmelzschweißen: Ein Stromimpuls schmilzt eine Linse zwischen eingespannten BlechenLektion öffnen
 7.3Hart- und WeichlötenNur der Zusatz schmilzt: ein niedriger schmelzender Zusatz fließt in einen engen SpaltLektion öffnen
 7.5ElektronenstrahlschweißenSchmelzschweißen: Ein Elektronenstrahl im Vakuum verschweißt sehr dickes MetallLektion öffnen
 7.6RührreibschweißenFester Zustand: Ein rotierendes Werkzeug rührt erweichte Kanten zusammenLektion öffnen
 7.7UltraschallschweißenFestkörper: Schnelle Schwingung verbindet kleine Fügestellen in unter einer SekundeLektion öffnen
 7.8Sprengplattieren (Plattieren)Fester Zustand: Eine Explosion schleudert eine Platte auf eine andereLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.