

Wasserstrahlschneiden
Wasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt ab
Das Wasserstrahlschneiden trennt Material mit einem haardünnen Wasserstrahl, der mit enormem Druck durch einen winzigen Edelstein gepresst wird. Gemischt mit feinem Granatsand schneidet der Strahl Stahl, Titan, Stein und Glas; reines Wasser allein schneidet Schaumstoff, Gummi und sogar Lebensmittel. Weil nichts heiß wird, behält die Kante ihre ursprünglichen Eigenschaften, was das Wasserstrahlschneiden zum Verfahren für Materialien macht, die Hitze beschädigen würde.
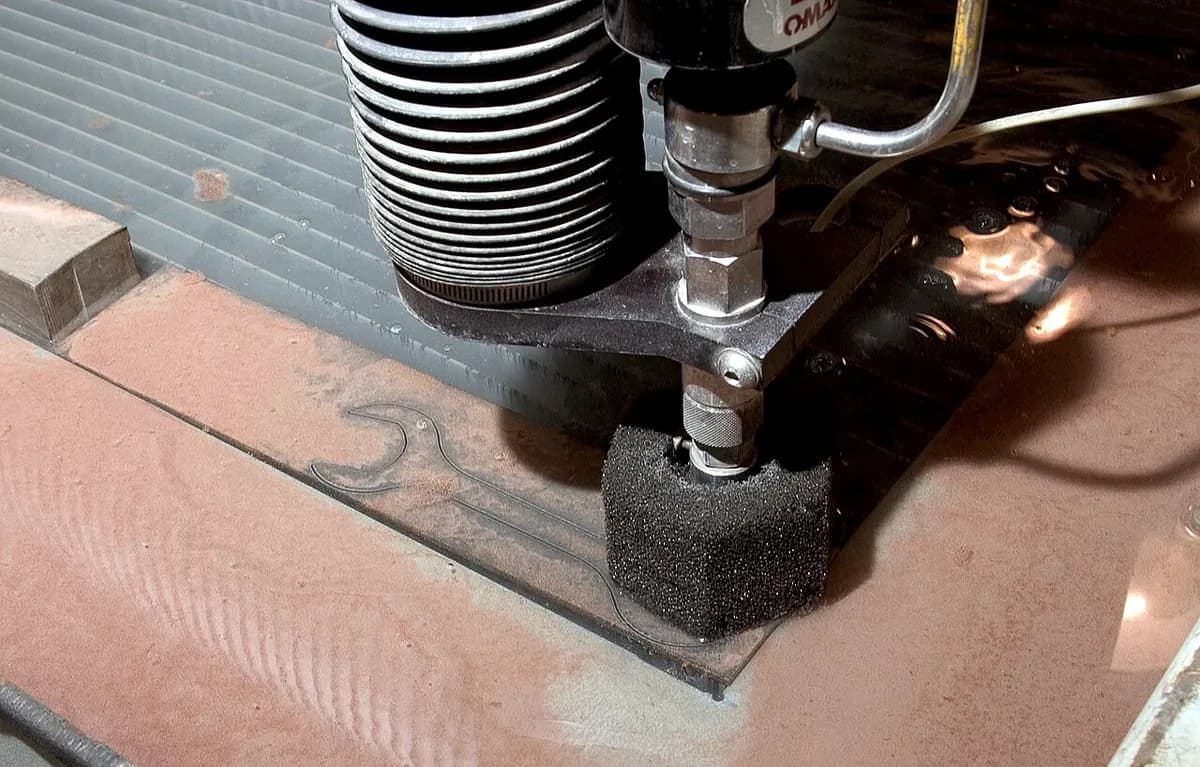
So funktioniert es
Druck aufbauen. Eine Pumpe, meist ein Druckübersetzer (eine Kolbenpumpe, die den Druck vervielfacht), bringt Wasser auf etwa 4.000 bar (60.000 psi), manche Maschinen sogar höher.
Den Strahl erzeugen. Das Wasser strömt durch eine Düse: einen Saphir-, Rubin- oder Diamant-Edelstein mit einem Loch von einigen Zehntel Millimetern Breite. Druck wird zu Geschwindigkeit, bis zu etwa 900 m/s.
Schleifmittel zugeben. Der schnelle Strahl durchquert eine Mischkammer und saugt Granatsand aus einem Trichter an, so wie eine Sprühflasche Flüssigkeit hochzieht.
Zielen und abtragen. Ein langes, hartes Mischrohr (oder Fokussierrohr) richtet das Gemisch zu einem etwa 1 mm breiten Strahl. Millionen von Körnern treffen das Werkstück und tragen eine schmale Schnittfuge (den Schlitz des Schnitts) durch es hindurch ab.
Den Strahl auffangen. Unter dem Werkstück bremst ein Tank mit tiefem Wasser den verbrauchten Strahl und sammelt den gebrauchten Sand und Abtrag.
Dem Pfad folgen. Die CNC bewegt den Kopf entlang der Kontur. Der Strahl wird am Boden dicker Schnitte zurückgebogen, daher verlangsamt die Maschine in Ecken, um sie scharf zu halten.
Wichtige Fakten
- Werkstoffe
- Fast alles: Stahl, Titan, Aluminium, Stein, Glas, Keramik, Verbundwerkstoffe (abrasiv); Schaumstoff, Gummi, Textilien, Papier, Lebensmittel (reines Wasser)
- Typische Teile
- Flache Konturen, Dichtungen, Küchenarbeitsplatten und Einlegearbeiten aus Stein, Glasscheiben, Halterungen für die Luftfahrt
- Bauteilgröße
- Tische bis zu mehreren Metern; Metall bis etwa 150 mm Dicke
- Präzision
- Oft etwa ±0,1 mm; dicke Teile zeigen eine leichte Verjüngung
- Oberfläche
- Mattes, sandgestrahltes Aussehen; glatt nahe der Oberseite, schwache wellige Linien nahe der Unterseite; keine Wärmeeinflusszone
- Geeignete Losgröße
- Ein Teil bis mittlere Serien
- Werkzeug- und Maschinenkosten
- Kein Werkzeug; Maschinen ab einigen Zehntausend bis mehreren Hunderttausend Dollar, plus Granat und Pumpenwartung
- Geschwindigkeit
- Langsamer als Laser oder Plasma; dickes Metall kann Minuten pro Meter Schnitt dauern
Stärken und Grenzen
Stärken
- Keine Wärme: kein Verzug, keine Aufhärtung, keine verbrannten Kanten
- Schneidet fast jedes Material, auch Stein, Glas und Verbundwerkstoffe
- Dicke Teile, bis zu etwa 150 mm Metall
- Eine Maschine schneidet viele Materialien ohne Werkzeugwechsel
Grenzen
- Langsamer und teurer pro Meter Schnitt als thermische Verfahren
- Granat, Pumpendichtungen und Düsen sind teure Verbrauchsmaterialien
- Schnittfuge von etwa 1 mm und eine leichte Verjüngung bei dicken Teilen
- Nass und laut; Teile müssen getrocknet und der Tank von Schlamm gereinigt werden
Wo es eingesetzt wird
- Luft- und RaumfahrtTitan- und Verbundteile, die Hitze beschädigen würde
- Stein und GlasKüchenarbeitsplatten, Bodeneinlagen, Glasscheiben und Mosaike
- ZerspanungswerkstättenZuschnitte aus dicken Platten, Prototypen, Teile aus harten Legierungen
- AutomobilbauTeppiche im Innenraum, Dachhimmel und Dichtungen (reines Wasser)
- LebensmittelPortionieren von Kuchen, Schokoriegeln und gefrorenem Fisch (reines Wasser)
- Dichtungen und SchaumstoffGummidichtungen, Einlagen für Schaumstoffverpackungen
So erkennen Sie es
- Eine matte, fein sandgestrahlte Schnittfläche ganz ohne Anlauffarben.
- Schwache gekrümmte Linien nahe der Unterseite dicker Schnitte, die sich entgegen der Schnittrichtung biegen.
- Eine leichte Verjüngung: Der Schnitt ist oben oft etwas breiter als unten.
- Filigrane Formen in Stein oder Glas, etwa Bodeneinlagen, die keine Säge herstellen könnte.
Im Vergleich mit
Ansehen
Fireball Tool · Die Grundlagen eines Wasserstrahl-Schneidtischs, für Einsteiger
Waterjet Channel - Daniel Adair · Pumpe, Düse, Mischrohr und Auffangtank erklärt
Secrets of Everyday Things · Warum Druck allein nicht ausreicht, um Stahl zu schneiden
OMAXCorp · Ein Kippkopf, der die Verjüngung korrigiert, aus der Nähe
Echte Fotos ansehen
- Wikipedia: Wasserstrahlschneiden — Überblick mit einem Schema eines abrasiven Schneidkopfs (Düse, Granat, Mischrohr)
- Fotosuche auf Wikimedia Commons
Merken
- An einer winzigen Edelsteindüse wird Druck zu Geschwindigkeit; Granatsand gibt dem Strahl seine Schneidkraft.
- Keine Wärme, daher schneidet es Stein, Glas, Verbundwerkstoffe und wärmeempfindliche Metalle sauber.
- Langsamer und nasser als Laser oder Plasma, mit etwa 1 mm Schnittfuge und leichter Verjüngung.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
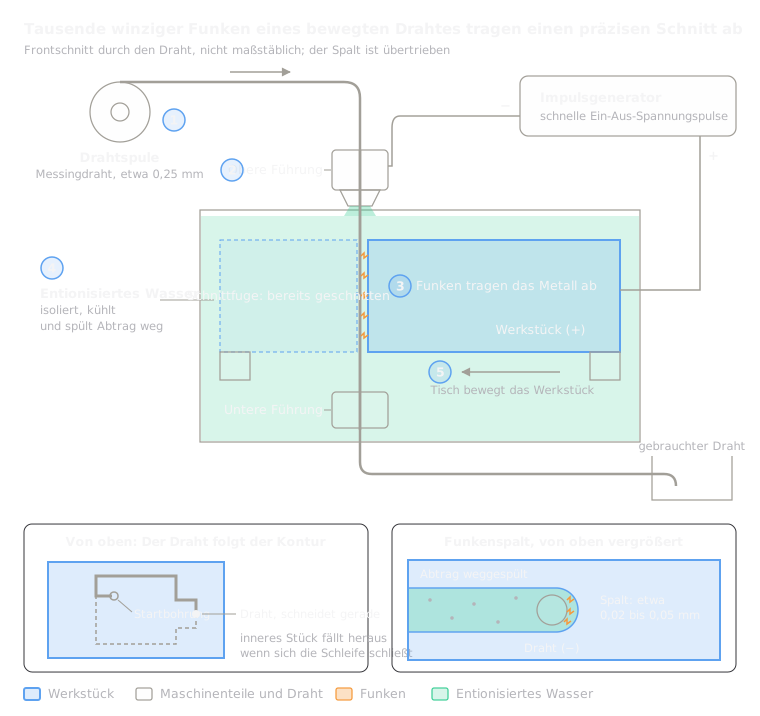 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
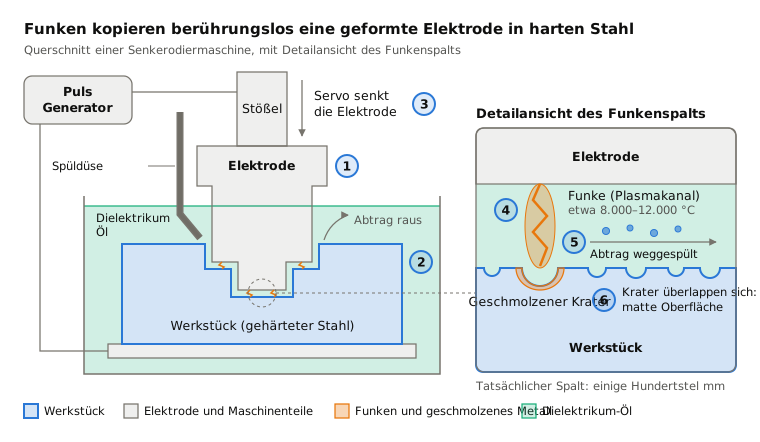
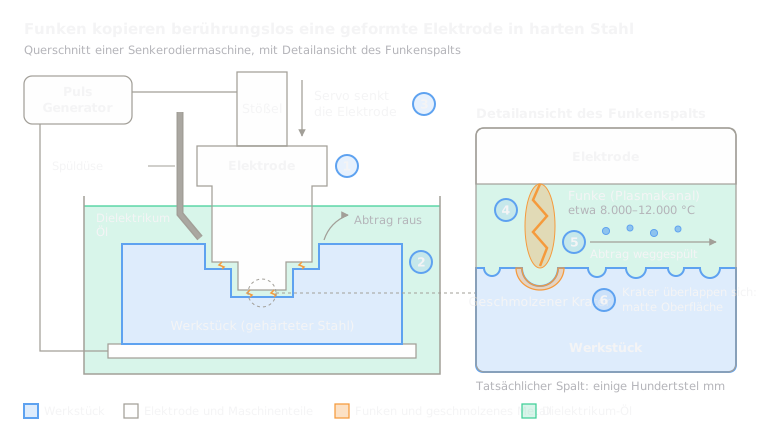 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
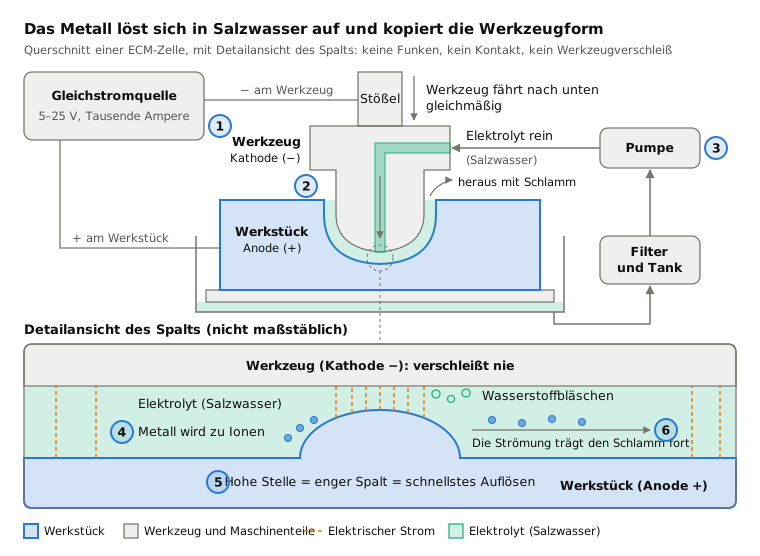
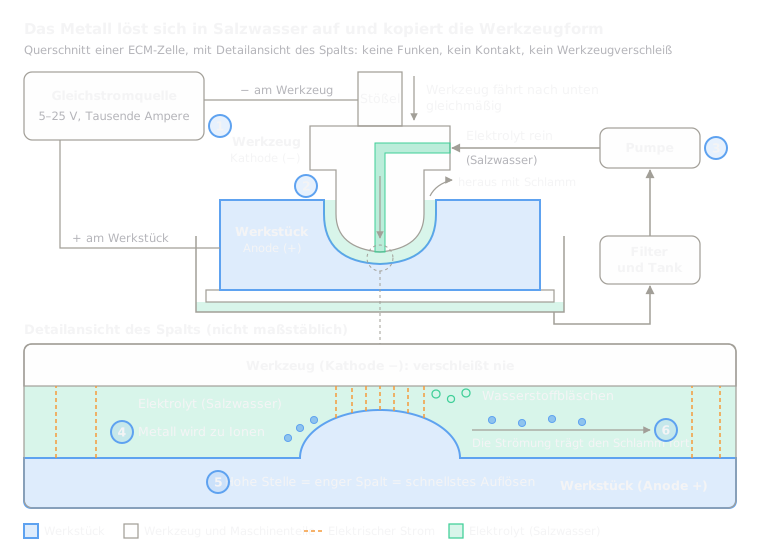 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
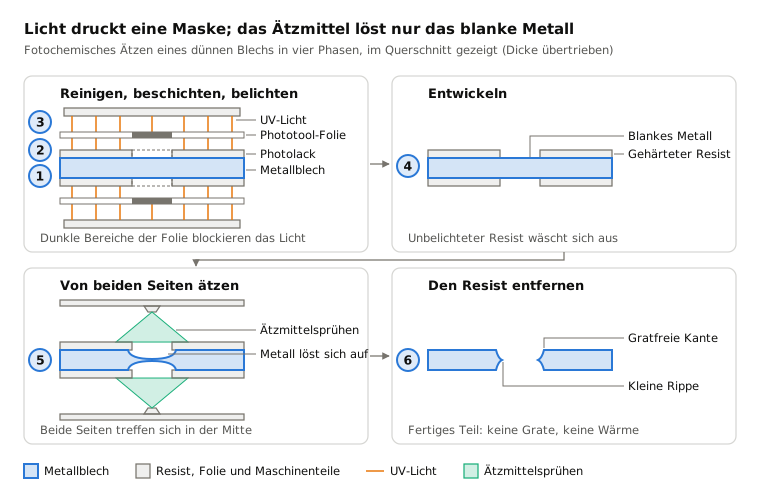
 6.8Chemisches Abtragen und FotoätzenEine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösenLektion öffnen
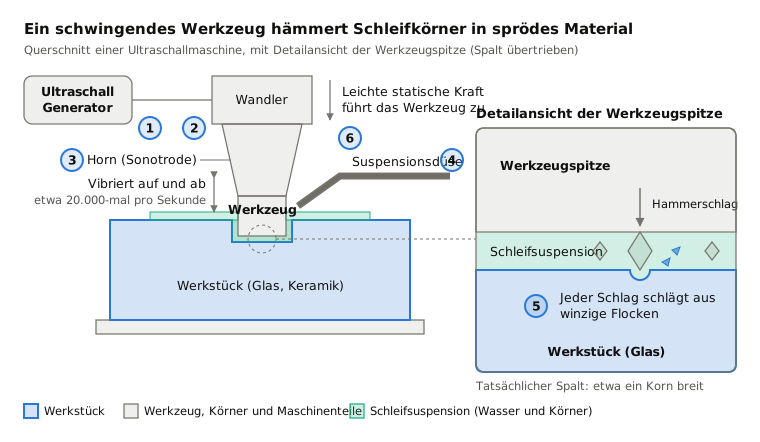
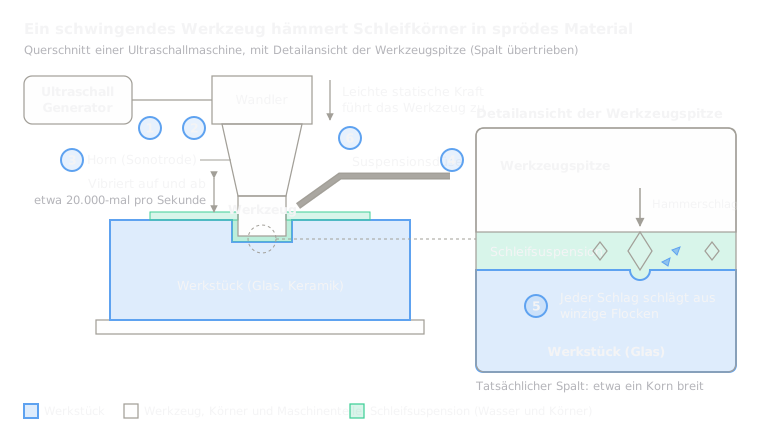 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.