

Chemisches Abtragen und Fotoätzen
Eine mit Licht gedruckte Maske lässt das Ätzmittel nur blankes Metall auflösen
Beim chemischen Abtragen wird Metall aufgelöst, während eine Maske die Bereiche schützt, die bleiben sollen. Die häufigste Form, das Fotoätzen, druckt diese Maske mit Licht, ähnlich dem Entwickeln eines Fotos. Scherfolien von Elektrorasierern, Lautsprechergitter von Handys und winzige elektronische Kontakte entstehen so.
So funktioniert es
Reinigen. Das Metallblech wird entfettet und entoxidiert, damit die Maske perfekt haftet.
Beschichten. Beide Seiten werden mit Fotolack (einer lichtempfindlichen Kunststofffolie) laminiert.
Belichten. Das Blech liegt zwischen zwei Fotovorlagen (Filme mit der aufgedruckten Form des Teils) und wird mit UV-Licht belichtet. Das Licht härtet den Lack überall dort, wo der Film durchsichtig ist.
Entwickeln. Eine Spülung wäscht den Lack weg, den das Licht nie erreicht hat, und hinterlässt Fenster aus blankem Metall dort, wo geschnitten wird.
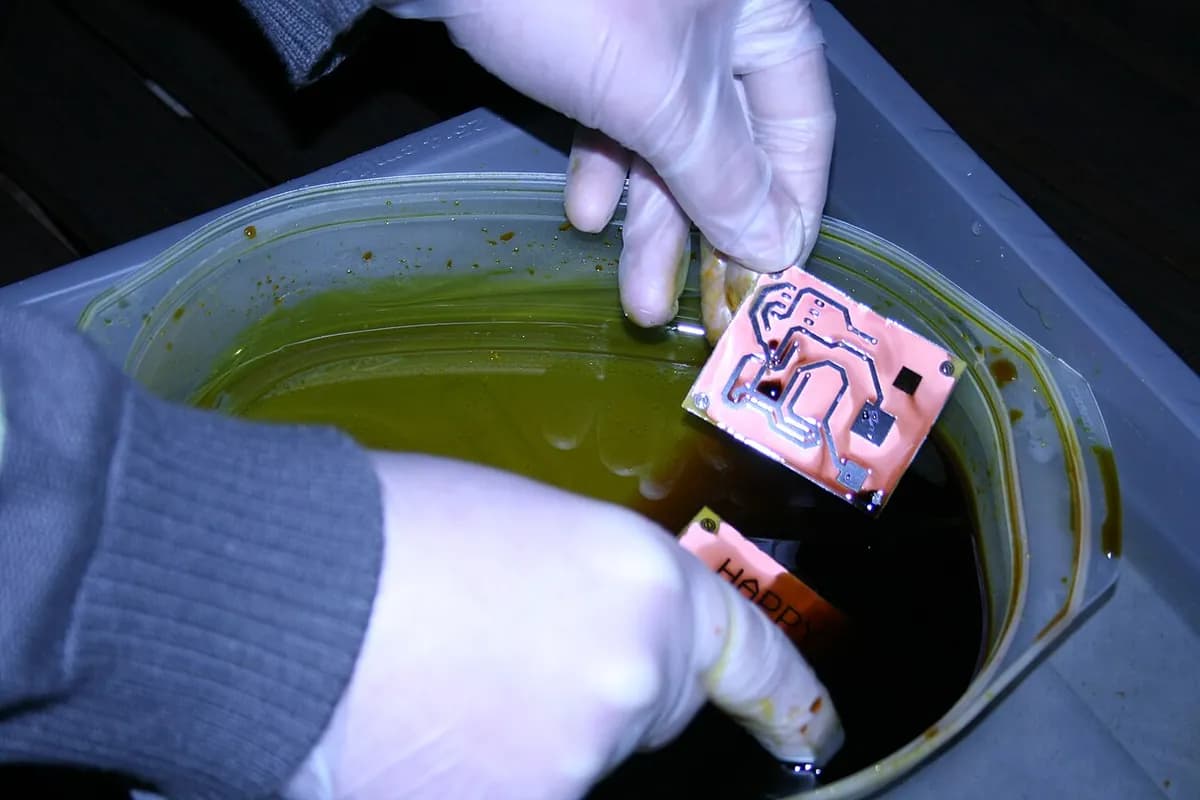
Ätzen. Das Blech fährt unter Sprühstrahlen aus warmem Ätzmittel (einer ätzenden Lösung, oft Eisenchlorid) auf beiden Seiten hindurch. Das Metall löst sich von oben und unten auf, bis sich beide treffen und durchbrechen.
Strippen. Der restliche Lack wird entfernt und das Blech gespült. Dutzende fertige Teile werden dann an winzigen Haltestegen aus dem Blech gebrochen.
Das chemische Fräsen ist der große Verwandte: Eine große Luftfahrtplatte wird mit einem Abdecklack (einer schützenden gummiartigen Schicht) beschichtet, die Maske wird von Hand geschnitten, und die ganze Platte wird in ein Becken getaucht, um ausgewählte Bereiche auszudünnen.
Wichtige Fakten
- Werkstoffe
- Fast jedes Metall: Edelstahl, Kupfer, Messing, Nickel, Aluminium, Titan, Nickellegierungen, unabhängig von der Härte
- Typische Teile
- Flache, dünne Teile mit feinen Details: Gitter, Filter, Passscheiben, Flachfedern, Leadframes, Schablonen; chemisches Abtragen: ausgedünnte Taschen in Flugzeughäuten
- Bauteilgröße
- Blech meist etwa 0,01–2 mm dick; Teile von wenigen Millimetern bis Blechgröße; chemisch abgetragene Platten mehrere Meter lang
- Präzision
- Oft etwa ±10 % der Blechdicke; die kleinsten Löcher sind etwa so breit wie das Blech dick ist
- Oberfläche
- Das Blech behält seine ursprüngliche Oberfläche; Schnittkanten sind glatt und gratfrei, mit einer leichten Kante auf halber Dicke
- Geeignete Losgröße
- Von Prototypen in wenigen Tagen bis zu Millionen Teilen; die Kosten hängen von der Zahl der Bleche ab, nicht von der Komplexität des Teils
- Werkzeug- und Maschinenkosten
- Sehr geringer Werkzeugaufwand: Eine Fotovorlage kostet einige hundert Dollar; die Ätzlinie und der Umgang mit Chemikalien sind die eigentliche Investition
- Geschwindigkeit
- Das Ätzen trägt meist einige hundertstel Millimeter pro Minute von jeder Seite ab; ein dünnes Blech ist in Minuten durch
Stärken und Grenzen
Stärken
- Keine Grate, keine Hitze, keine Spannungen im Metall
- Die Härte spielt keine Rolle
- Günstige Werkzeuge, die sich in Stunden ändern lassen
- Komplexität kostet nichts: 10 Löcher oder 10.000 kosten dasselbe
Grenzen
- Nur dünnes Blech, meist unter etwa 2 mm
- Löcher können nicht viel kleiner sein als die Blechdicke
- Die Kanten sind nicht perfekt rechtwinklig: leichte Hinterschneidung und Kante
- Ätzende Chemikalien erfordern sorgfältigen Umgang und Abfallbehandlung
Wo es eingesetzt wird
- ElektronikLeadframes, Abschirmgehäuse, Kontakte, Lotpasten-Schablonen
- Luft- und RaumfahrtChemisch abgetragene Rumpf- und Flügelhäute, Passscheiben, Filter
- Automobil und EnergieBrennstoffzellenplatten, Batteriegitter, Sensoren, Wärmetauscherplatten
- MedizinChirurgische Klingen, implantierbare Netze, Filter
- KonsumgüterScherfolien, Lautsprechergitter, Uhrenteile, Zierplatten
- Hobby und SchmuckDetails für Modellbausätze, geätzter Schmuck, Typenschilder
So erkennen Sie es
- Ein sehr dünnes Metallteil mit unglaublich feinen Löchern oder Mustern.
- Glatte, gratfreie Schnittkanten; unter der Lupe verläuft eine leichte Kante in der Mitte der Dicke.
- Winzige Stegspuren rund um die Kontur, wo das Teil im Blech gehalten wurde.
- Schriftzüge oder Logos, auf halbe Blechtiefe abgesenkt (Halbätzen), auf Typenschildern und Modellteilen.
Im Vergleich mit
Ansehen
Precision Micro · Jeder Schritt des Verfahrens, klar erklärt
United Western Enterprises Inc. · Ein Rundgang durch eine echte Fotoätzerei
NW Etch · Produktionsaufnahmen vom Beschichten, Belichten und Ätzen
Advanced Chemical Etching Ltd · Eine komplette Ätz-Produktionslinie in einer Fabrik
Echte Fotos ansehen
- Wikipedia: Fotochemisches Abtragen — Schritte, Werkstoffe und Anwendungen
- Wikipedia: Chemisches Fräsen — Abdecklack, Ritzen, Tauchbad und Luftfahrtanwendungen
- Fotosuche auf Wikimedia Commons
Merken
- Eine mit Licht gedruckte Maske bestimmt, wo das Ätzmittel das Metall auflöst.
- Es eignet sich für dünnes Blech mit feinen, komplexen Mustern und hinterlässt weder Grate noch Hitzeschäden.
- Achten Sie auf sehr feine Löcher, gratfreie Kanten und eine leichte Kante in der Mitte der Dicke.
Mehr in Trennen und nichtkonventionelle Bearbeitung
Alle 100 Verfahren
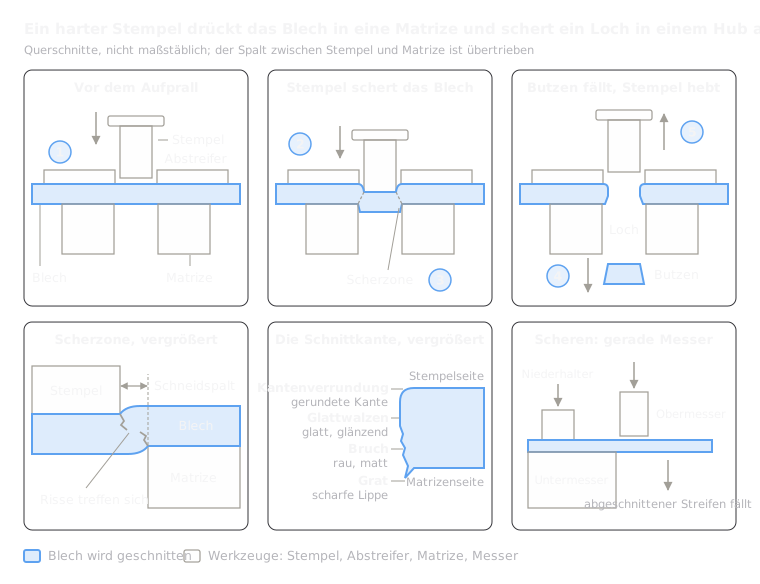 6.1Stanzen und ScherenEin Stempel schert Formen gegen eine Matrize aus dem BlechLektion öffnen
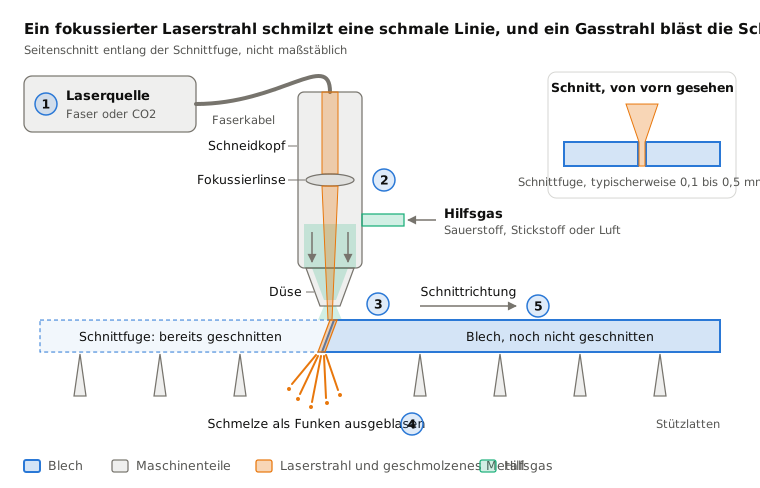
 6.2LaserschneidenGebündeltes Licht schmilzt oder verdampft einen schmalen SchnittLektion öffnen
 6.3PlasmaschneidenEin überhitzter Gasstrahl schmilzt durch leitfähige PlattenLektion öffnen
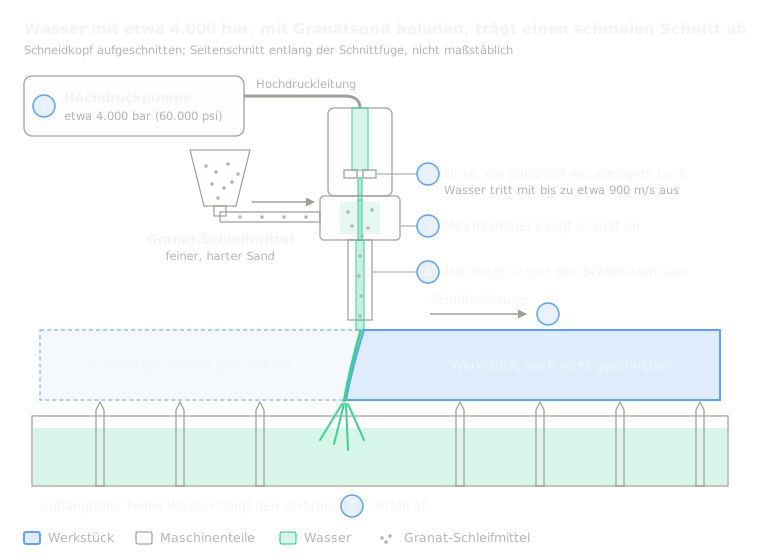 6.4WasserstrahlschneidenWasser unter sehr hohem Druck, meist mit Schleifmittel, trägt einen Schnitt abLektion öffnen
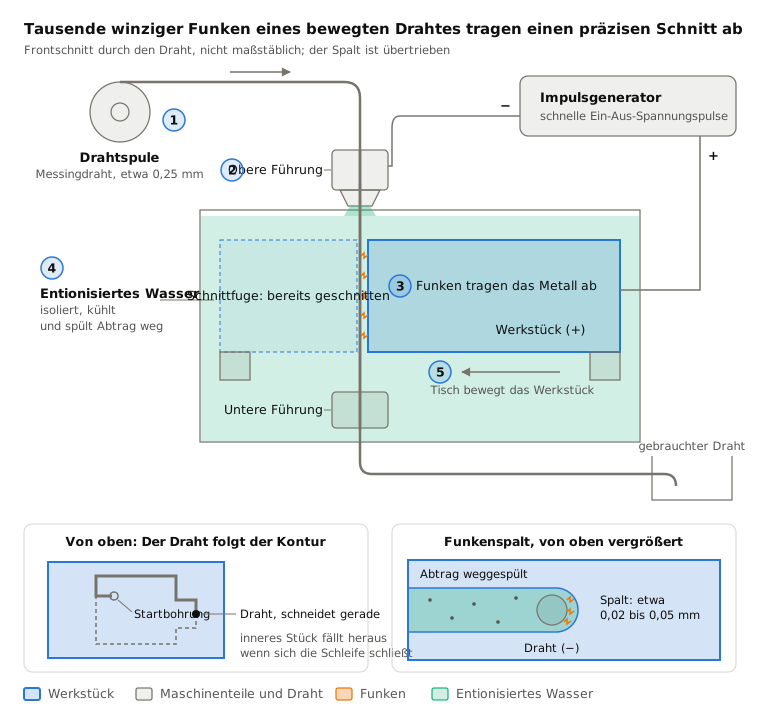
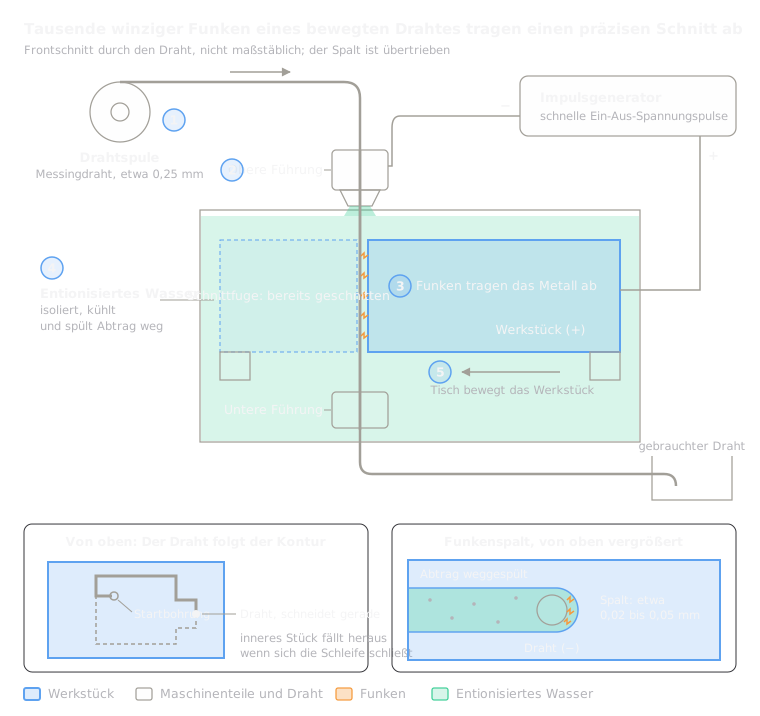 6.5DrahterodierenFunken eines dünnen bewegten Drahtes schneiden DurchgangsprofileLektion öffnen
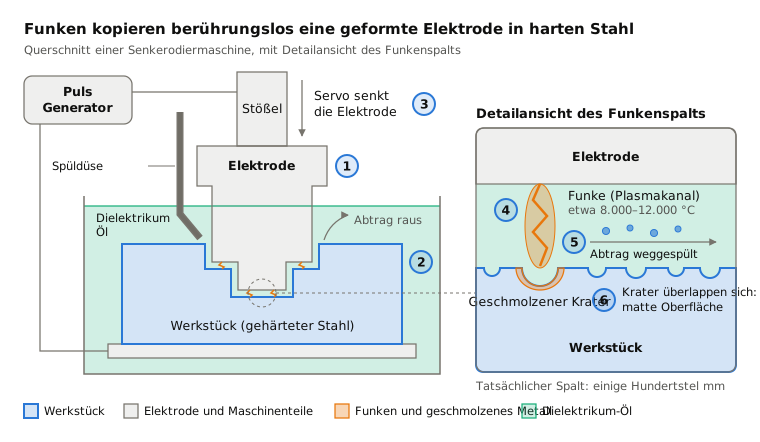
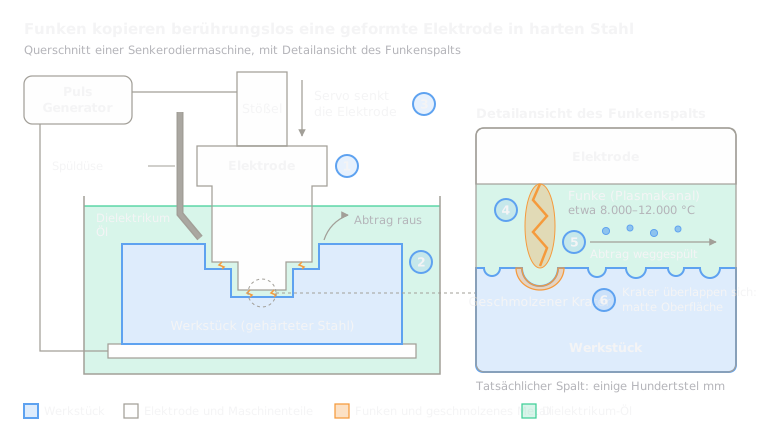 6.6SenkerodierenFunken kopieren eine geformte Elektrode in einen SacklochhohlraumLektion öffnen
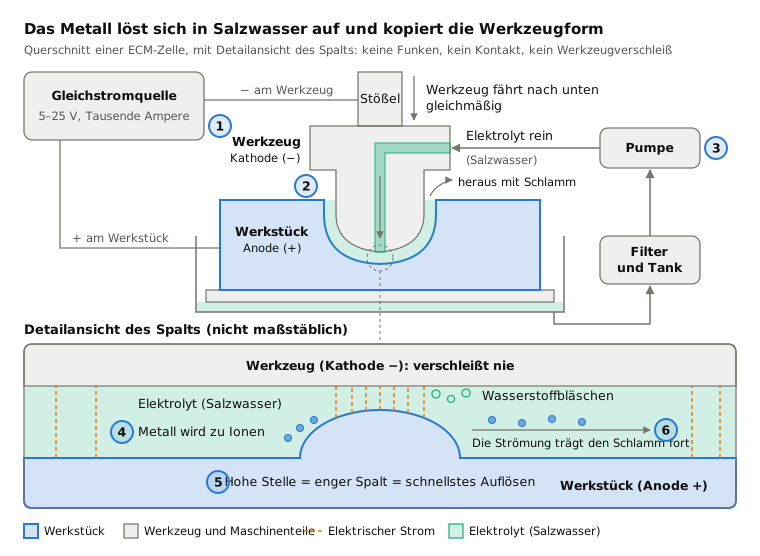
 6.7Elektrochemisches Abtragen (ECM)Elektrolyse löst Metall in der Form des Werkzeugs aufLektion öffnen
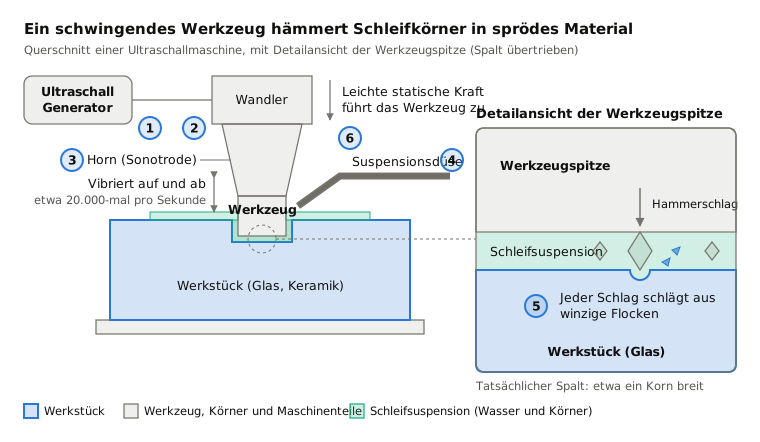
 6.9UltraschallbearbeitungEin schwingendes Werkzeug hämmert Schleifkörner in die OberflächeLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.