

Honen
Steine drehen und fahren in einer Bohrung
Das Honen vollendet die Innenseite einer Bohrung, indem sie mit Schleifsteinen geschrubbt wird, die sich zugleich drehen und auf und ab gleiten. Es gibt einem Motorzylinder seine runde, gerade Bohrung und das feine Kreuzschliffmuster, das Öl für die Kolbenringe hält. Auch Hydraulikzylinder, Zahnradbohrungen und Einspritzteile werden gehont.
So funktioniert es
Das Honwerkzeug einführen. Das Honwerkzeug gleitet in eine Bohrung, die bereits nahe am Endmaß gebohrt, ausgedreht oder geschliffen wurde. Sein Schaft schwimmt oft leicht, sodass das Werkzeug der eigenen Achse der Bohrung folgt.
Die Steine spreizen. Ein Kegel oder Keil im Werkzeug drückt mehrere lange Schleifsteine (Stäbe aus gebundenem Korn) mit gleichmäßigem, sanftem Druck nach außen gegen die Wand.
Gemeinsam drehen und hubbewegen. Das Werkzeug dreht sich, während es sich in der Bohrung auf und ab bewegt. Weil die Steine lang sind, reiben sie zuerst die Hochstellen ab, sodass die Bohrung runder und gerader wird.
Das Kreuzschliffmuster bilden. Jedes Korn zieht einen schrägen Kratzer, und die Kratzer der Aufwärtshübe kreuzen die der Abwärtshübe. Der Winkel, oft um 45°, ergibt sich aus dem Verhältnis von Hubgeschwindigkeit zu Drehgeschwindigkeit.
Spülen und messen. Honöl spült Späne und abgenutztes Korn weg. Ein Messdorn prüft den Durchmesser, und das Honen endet beim Endmaß, meist nach dem Abtrag weniger hundertstel Millimeter.
Wichtige Fakten
- Werkstoffe
- Gusseisen, Stähle (auch gehärtet), Aluminiumbohrungen mit Laufbuchsen oder Beschichtungen, Bronze, Keramik
- Typische Teile
- Motorzylinder, Hydraulikzylinder, Pleuel- und Zahnradbohrungen, Ventil- und Injektorgehäuse
- Bauteilgröße
- Bohrungen von wenigen Millimetern bis etwa 1 m Durchmesser; Hydraulikrohre können mehrere Meter lang sein
- Präzision
- Rundheit und Geradheit auf einige Mikrometer genau; das Maß wird meist auf etwa ±0,005 mm gehalten
- Oberfläche
- Ein kontrolliertes Kreuzschliffmuster; Rauheit meist Ra 0,1–0,8 µm, je nach Korn
- Geeignete Losgröße
- Von einer einzelnen Motorüberholung bis zu automatisierten Linien, die Millionen Zylinder honen
- Werkzeug- und Maschinenkosten
- Steine und Honköpfe kosten einige zehn bis hunderte Dollar; Produktions-Honmaschinen sind eine große Investition
- Geschwindigkeit
- In der Produktion meist unter einer Minute pro Bohrung; bei großen Bohrungen länger
Stärken und Grenzen
Stärken
- Korrigiert Rundheit, Geradheit und Konizität, die frühere Schritte hinterlassen haben
- Hinterlässt ein ölhaltendes Kreuzschliffmuster, das Kolbenringen beim Abdichten und Einlaufen hilft
- Funktioniert an gehärtetem Stahl und Gusseisen
- Geringe Kräfte und Temperaturen, daher keine verbrannte oder unter Spannung stehende Randschicht
Grenzen
- Trägt wenig Material ab, daher muss die Bohrung bereits nahe am Endmaß sein
- Kann die Lage einer Bohrung nicht verändern: Das schwimmende Werkzeug folgt dem vorhandenen Loch
- Meist auf runde Bohrungen beschränkt (manche Maschinen bearbeiten auch Außendurchmesser oder Flächen)
- Steine verschleißen, und ihr Korn muss zum Werkstoff und zur gewünschten Oberfläche passen
Wo es eingesetzt wird
- AutomobilbauMotorzylinderbohrungen, Pleuel- und Zahnradbohrungen
- HydraulikZylinderrohre, Ventilgehäuse, Pumpengehäuse
- KraftstoffsystemeBohrungen von Einspritzdüsen und Kraftstoffpumpen
- Luft- und RaumfahrtFahrwerkszylinder, Aktuatorbohrungen
- MotorüberholungNachhonen verschlissener Zylinder vor dem Einbau neuer Kolbenringe
So erkennen Sie es
- Ein feines Kreuzgeflecht gerader Kratzer im Inneren einer Bohrung, in einem regelmäßigen Winkel.
- Eine seidenmatte, gleichmäßig graue Oberfläche im Zylinder statt Spiegelglanz.
- Bei einem verschlissenen Motor ist das Kreuzschliffmuster dort weggeglättet, wo die Ringe am stärksten reiben.
- Gehonte Hydraulikrohre fühlen sich glatt an, zeigen aber im Streiflicht schwache sich kreuzende Linien.
Im Vergleich mit
Ansehen
Car Cure · Warum Motoren ein Kreuzschliffmuster brauchen, für Einsteiger erklärt
Uncle Tony's Garage · Honen in der Praxis, Steine auswählen und das Kreuzschliffmuster prüfen
Sunnen Products Company · Eine automatisierte senkrechte Honmaschine in der Produktion
Chris Fisher · Ein flexibler Kugelhonkopf, die einfache Werkstattvariante
Echte Fotos ansehen
- Wikipedia: Honen — Honwerkzeuge, gehonte Zylinderbohrungen und das Kreuzschliffmuster, mit Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Honen schrubbt eine Bohrung mit Steinen, die sich zugleich drehen und hubbewegen.
- Es perfektioniert Rundheit, Geradheit und Maß, kann aber das Loch nicht verschieben.
- Das Kreuzschliffmuster, das es hinterlässt, hält Öl, sodass Kolbenringe abdichten und lange halten.
Mehr in Zerspanen
Alle 100 Verfahren
 5.1ShortDrehen (Drehmaschine)Das Teil dreht sich; ein einschneidiges Werkzeug zerspant esLektion öffnen
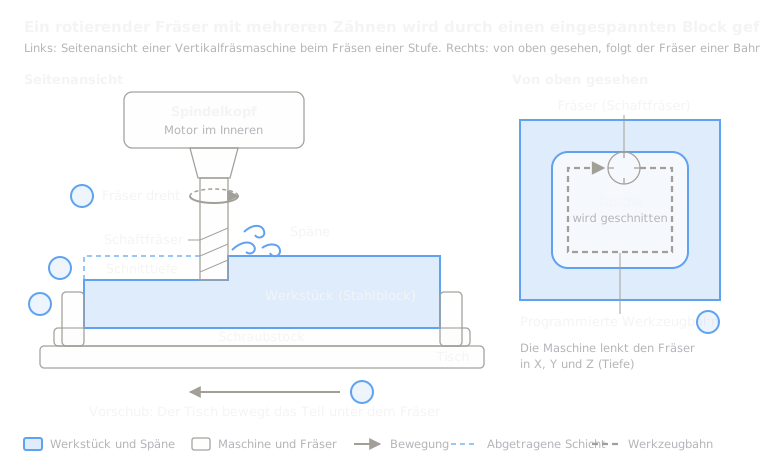 5.2ShortFräsenEin rotierender Mehrschneidenfräser fährt über ein festes TeilLektion öffnen
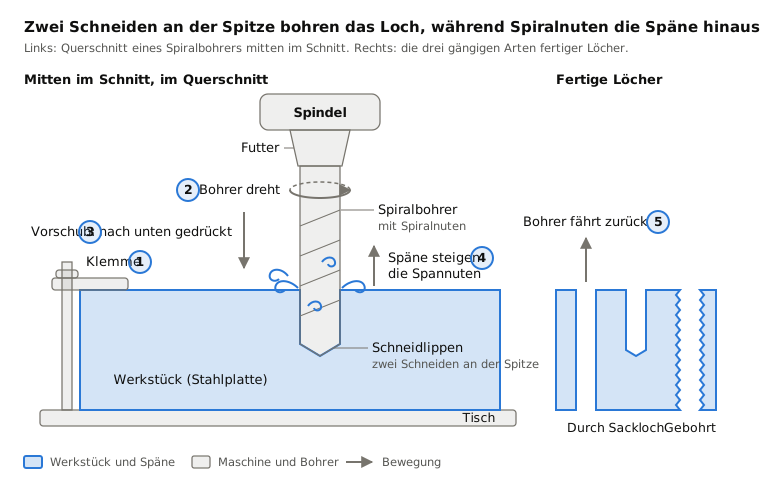
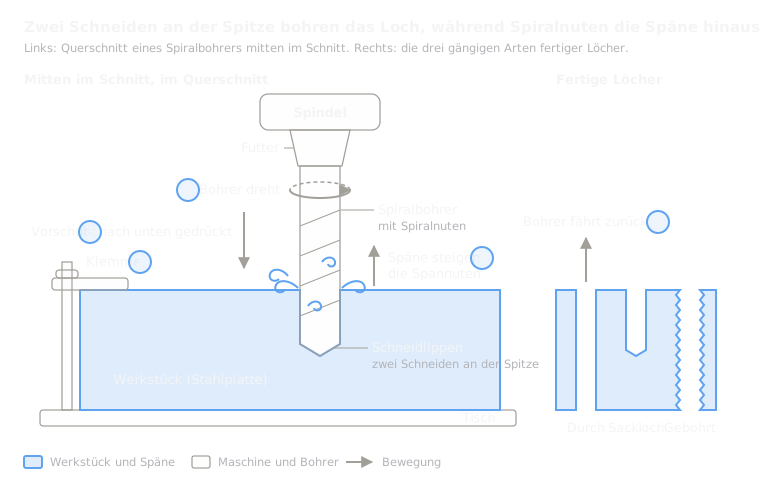 5.3ShortBohrenEin rotierender Spiralbohrer taucht ins Teil einLektion öffnen
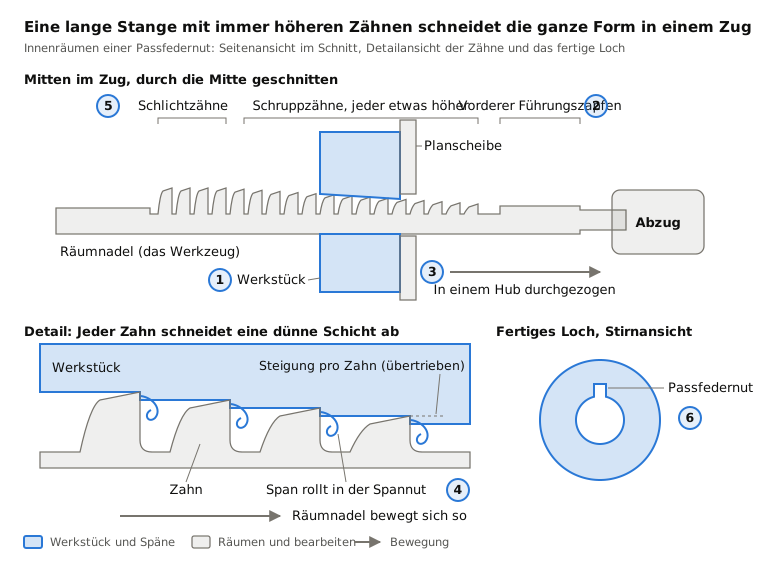
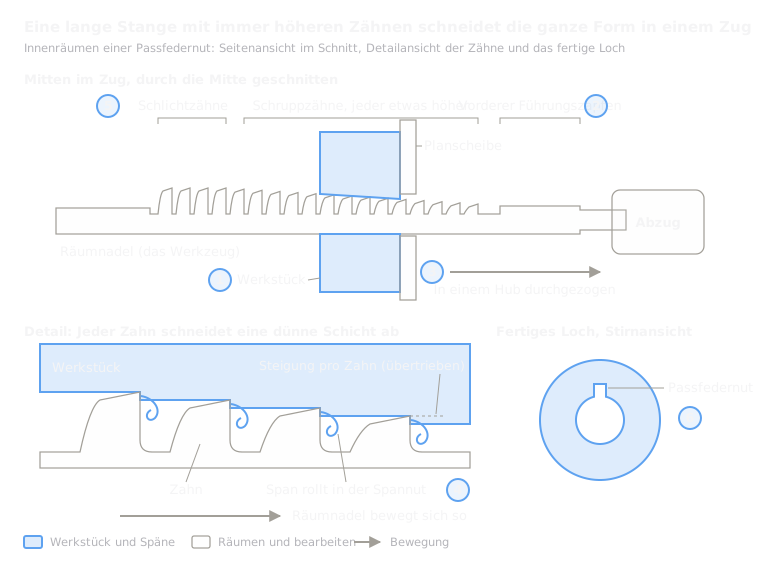 5.4RäumenEine lange Zahnstange wird in einem Hub hindurch- oder darübergezogenLektion öffnen
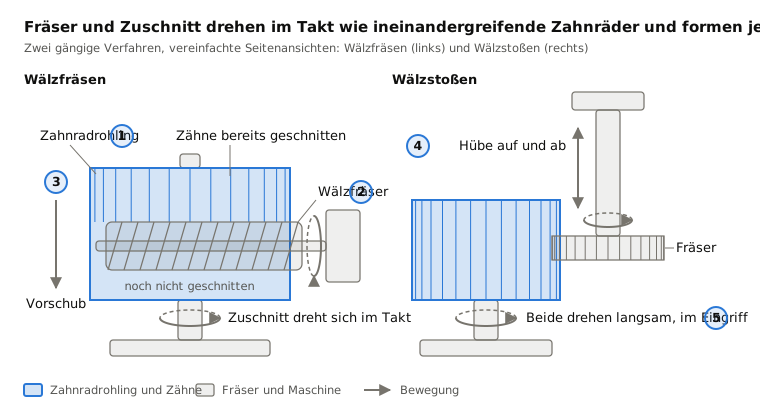
 5.5Verzahnen (Wälzfräsen, Wälzstoßen)Wälzfräser oder Stoßräder erzeugen ZahnräderLektion öffnen
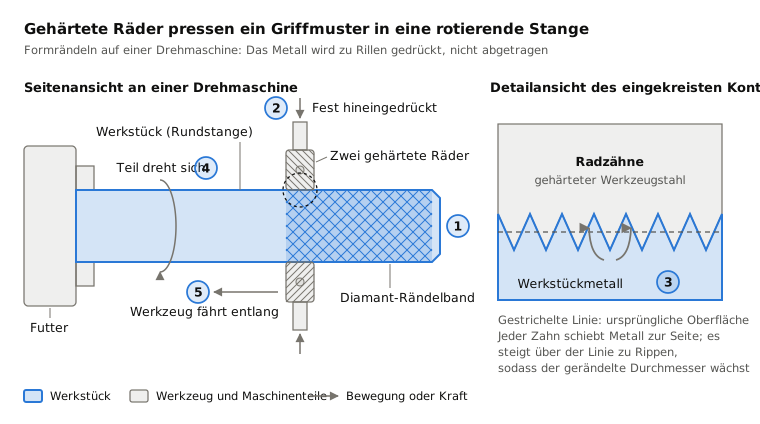
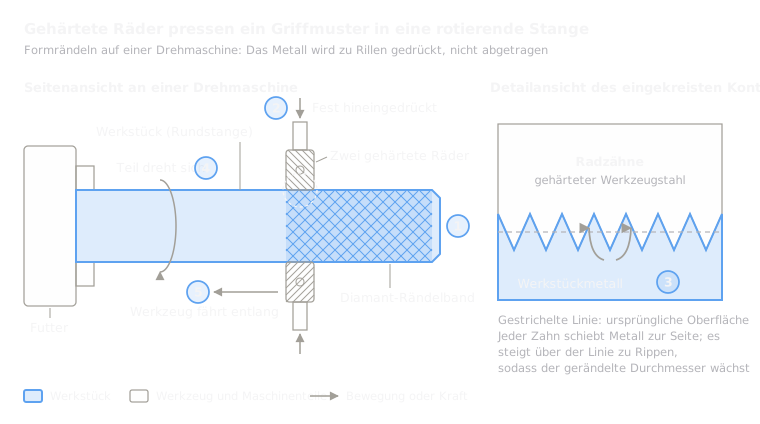 5.6RändelnGehärtete Rädchen pressen ein Griffmuster in ein drehendes TeilLektion öffnen
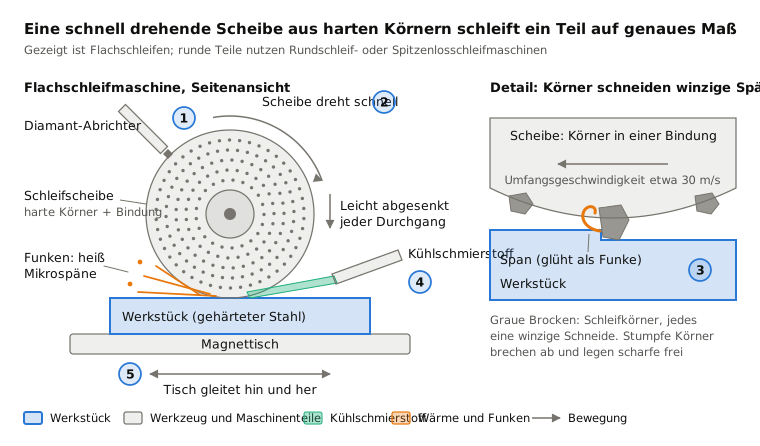
 5.7SchleifenEine schnelle Scheibe aus harten Körnern schabt die Oberfläche abLektion öffnen
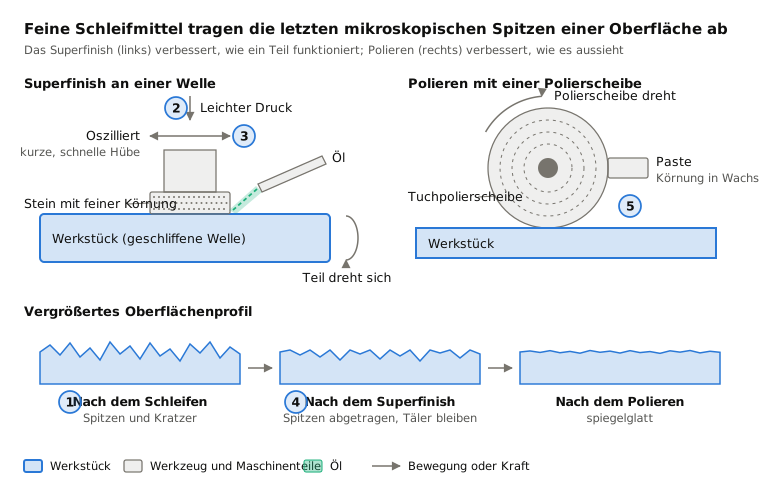
 5.9Superfinish und PolierenFeine Steine oder Bänder tragen die letzten mikroskopischen Spitzen abLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.