

Bohren
Ein rotierender Spiralbohrer taucht ins Teil ein
Beim Bohren entstehen runde Löcher: Ein rotierendes Werkzeug mit spitzer Schneide, der Spiralbohrer, wird gerade in das Material gedrückt. Die Löcher für jede Schraube in einem Auto, die tausenden winzigen Löcher einer Leiterplatte und das Loch, das Sie zu Hause in eine Wand machen, sind alle gebohrt. Es ist die häufigste spanende Bearbeitung überhaupt.
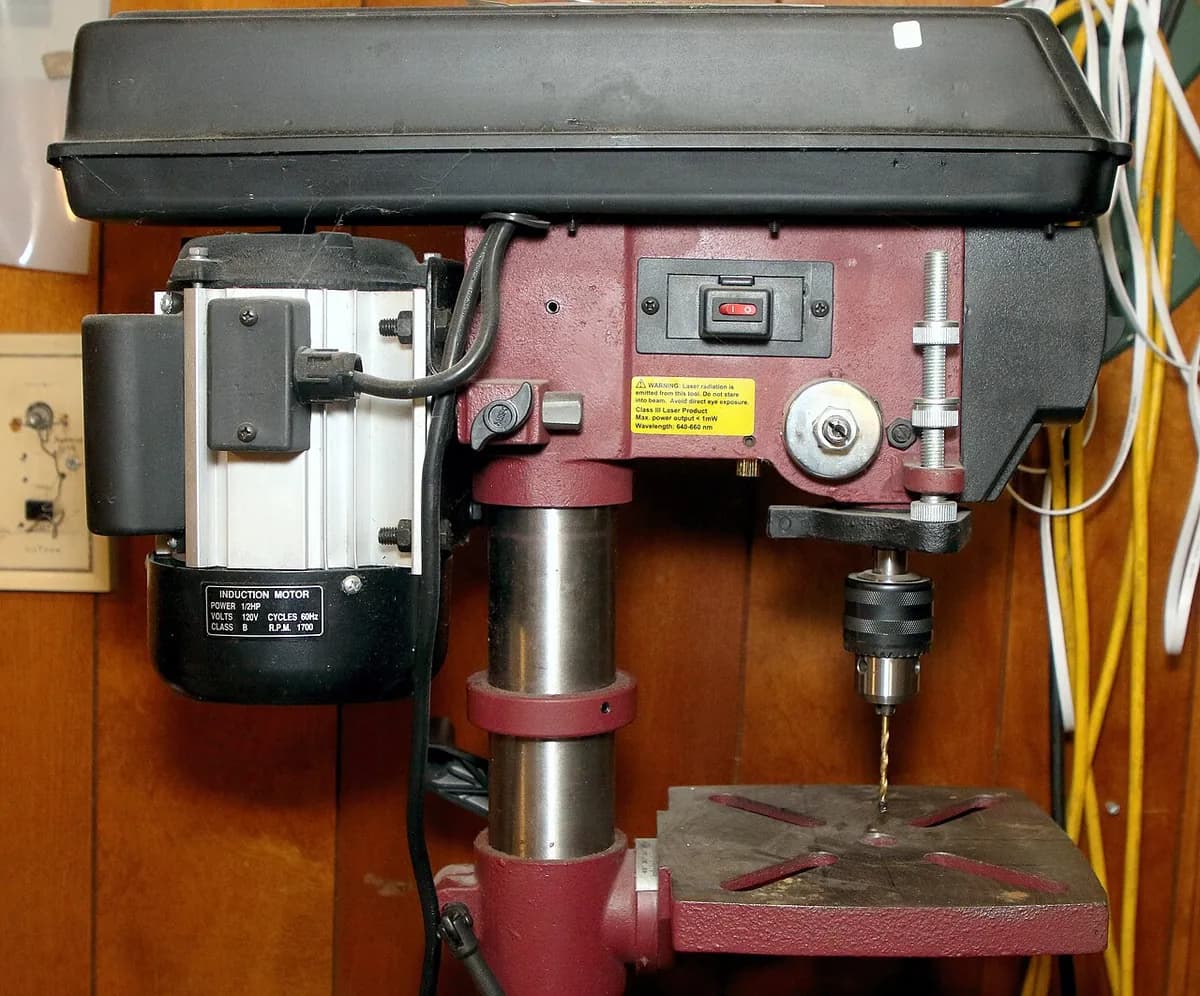
Bohren in einer Minute, von MecMade
So funktioniert es
Anzeichnen und spannen. Das Teil wird gespannt, damit es sich nicht mit dem Bohrer dreht. Ein kurzer, steifer Zentrierbohrer (oder von Hand ein Körner) markiert zuerst die genaue Stelle, damit der Bohrer nicht abwandert.
Den Bohrer drehen. Die Spindel dreht den Bohrer, meist einige hundert U/min (Umdrehungen pro Minute) bei großen Bohrern in Stahl und mehrere tausend bei kleinen.
Vorschub geben. Der Bohrer wird entlang seiner eigenen Achse gedrückt. Die zwei Schneiden (die Kanten der kegelförmigen Spitze) schaben den Lochgrund ab, meist 0,05–0,3 mm pro Umdrehung.
Die Späne abführen. Die Späne steigen in den Spannuten (den spiralförmigen Rillen) hoch und fallen oben heraus. Kühlmittel kühlt die Spitze, und tiefe Löcher werden in kurzen Hüben (Rein-und-raus-Bewegungen) gebohrt, um Späne zu entfernen.
Durchbrechen und zurückziehen. Ein Durchgangsloch endet, wenn die Spitze auf der anderen Seite austritt, und hinterlässt oft einen Grat (eine raue Lippe), der entfernt werden muss. Ein Sackloch endet in der Tiefe mit einem kegelförmigen Grund; Gewindebohren kann danach Gewinde hineinschneiden.
Wichtige Fakten
- Werkstoffe
- Fast alles: Metalle, Kunststoffe, Holz, Verbundwerkstoffe, Leiterplatten
- Typische Teile
- Löcher für Schrauben, Stifte, Niete, Flüssigkeitskanäle und elektrische Durchkontaktierungen
- Bauteilgröße
- Löcher von etwa 0,1 mm (Leiterplatten) bis über 50 mm; Tieflochbohrer erreichen Tiefen von 100 Durchmessern oder mehr
- Präzision
- Meist ±0,05–0,1 mm am Durchmesser; Reiben (ein leichter Schlichtschnitt) bringt es auf etwa ±0,01 mm
- Oberfläche
- Meist Ra 1,6–6,3 µm (Ra = mittlere Rauheit; 1 µm ist ein Tausendstel Millimeter) in der Bohrung
- Geeignete Losgröße
- Beliebig: ein Loch von Hand bis zu Millionen auf automatisierten Linien
- Werkzeug- und Maschinenkosten
- Bohrer kosten einige Dollar bis einige hundert; eine Ständerbohrmaschine kostet hunderte Dollar, CNC-Maschinen zehntausende und mehr
- Geschwindigkeit
- Sekunden pro Loch; ein Leiterplattenbohrer macht mehrere Löcher pro Sekunde
Stärken und Grenzen
Stärken
- Schnell, günstig und einfach
- Standardbohrer in jeder Größe, kein Sonderwerkzeug
- Funktioniert an fast jedem Werkstoff
- Leicht zu automatisieren, mit vielen Löchern pro Minute
Grenzen
- Nur runde und nur gerade Löcher
- Löcher werden tendenziell etwas übermaßig und nicht perfekt gerade
- Tiefe Löcher sind schwierig: Späne verklemmen, und der Bohrer kann abwandern oder brechen
- Hinterlässt Grate, und präzise Löcher brauchen danach Reiben oder Aufbohren
Wo es eingesetzt wird
- AutomobilbauSchraubenlöcher in Motorblöcken und Rädern, Ölkanäle
- Luft- und RaumfahrtHunderttausende Nietlöcher in der Haut eines Verkehrsflugzeugs
- ElektronikLöcher und Durchkontaktierungen in Leiterplatten
- BauwesenLöcher für Anker und Schrauben in Stahlträgern und Beton
- EnergieLange Kühl- und Flüssigkeitskanäle in Formen, Turbinenteilen und Wärmetauschern
So erkennen Sie es
- Runde Löcher mit feinen Kreisspuren an der Innenwand.
- Ein kegelförmiger Grund bei Löchern, die nicht ganz durchgehen (der Spitzenwinkel des Bohrers, oft etwa 118°).
- Kleine Grate oder eine Fase (eine abgeschrägte Kante) dort, wo der Bohrer ein- oder austrat.
Im Vergleich mit
Ansehen
Casual DIY · Grundlagen der Ständerbohrmaschine für Einsteiger
Sandvik Coromant · Industrielles Bohren auf einer CNC-Maschine, in Nahaufnahme
MTDCNC · Wie sehr tiefe Löcher auf einem Bearbeitungszentrum gebohrt werden
Newbury Electronics · Eine Führung durch eine Leiterplattenfabrik, einschließlich CNC-Bohren winziger Löcher
Echte Fotos ansehen
- Wikipedia: Bohren — Bohrer, Bohrmaschinen und Bohrungen
- Offenes Lehrbuch: Introduction to Machining, 8.10 Drilling — Fotos und Video unter einer CC-BY-4.0-Lizenz
- Fotosuche auf Wikimedia Commons
Merken
- Ein Bohrer dreht sich und taucht gerade ein; seine zwei Spitzenkanten schneiden.
- Die spiralförmigen Spannuten sind Spanrutschen, weshalb tiefe Löcher Spanbrechen (Hübe) und Kühlmittel brauchen.
- Gebohrte Löcher sind schnell, aber rau; Reiben, Aufbohren oder Gewindebohren schließen sie ab.
Mehr in Zerspanen
Alle 100 Verfahren
 5.1ShortDrehen (Drehmaschine)Das Teil dreht sich; ein einschneidiges Werkzeug zerspant esLektion öffnen
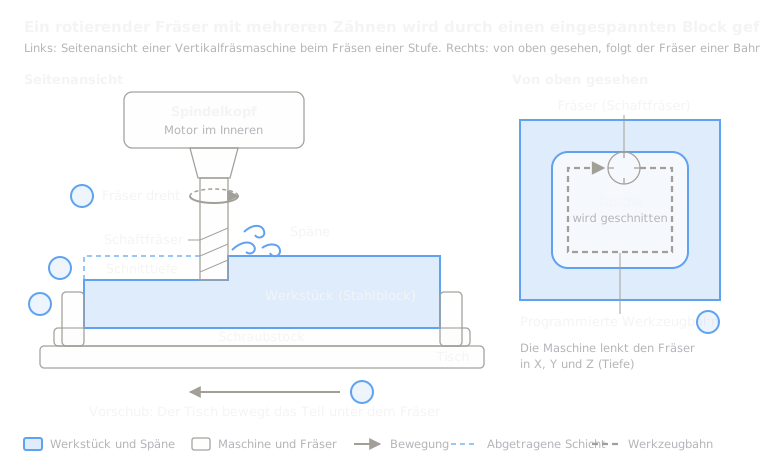 5.2ShortFräsenEin rotierender Mehrschneidenfräser fährt über ein festes TeilLektion öffnen
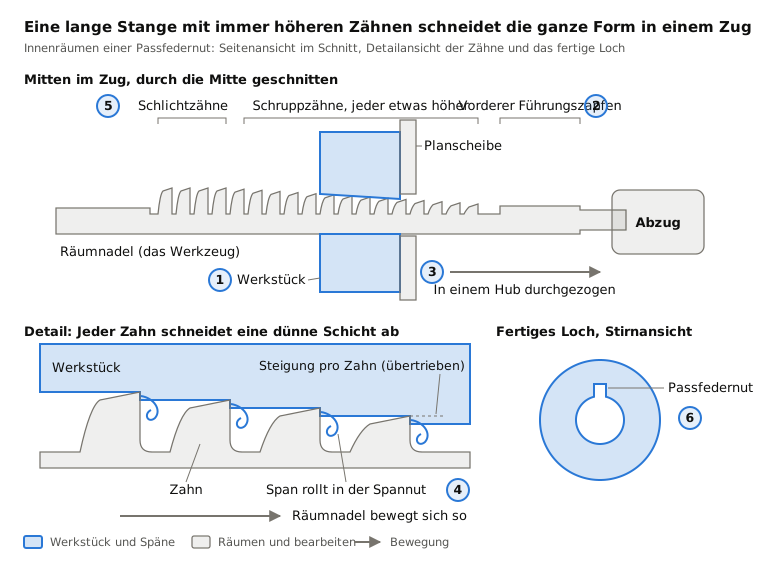
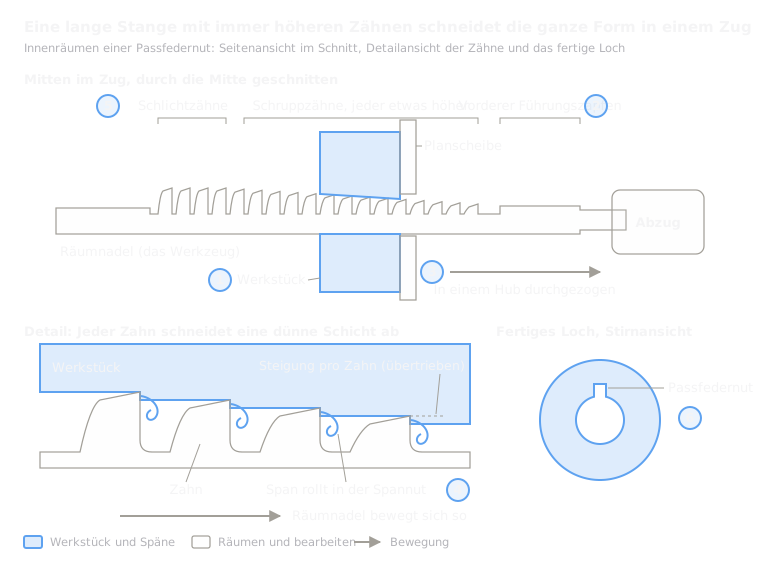 5.4RäumenEine lange Zahnstange wird in einem Hub hindurch- oder darübergezogenLektion öffnen
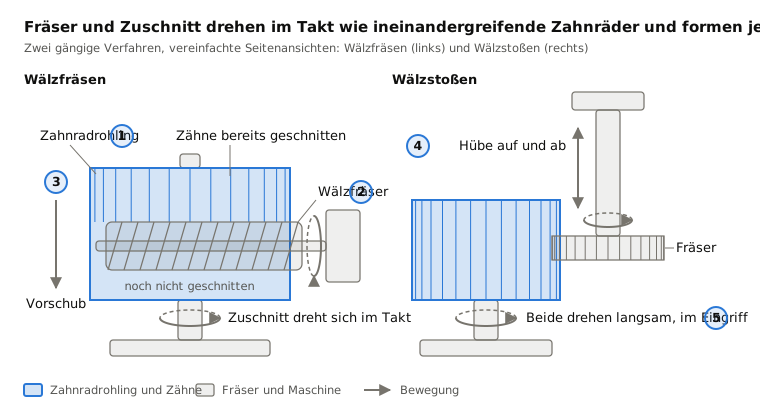
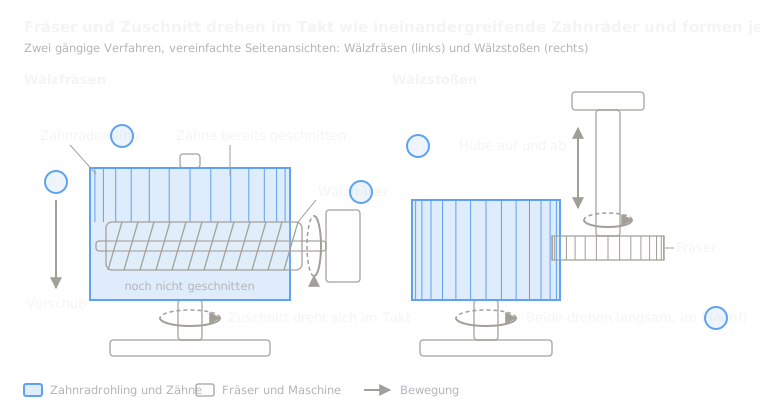 5.5Verzahnen (Wälzfräsen, Wälzstoßen)Wälzfräser oder Stoßräder erzeugen ZahnräderLektion öffnen
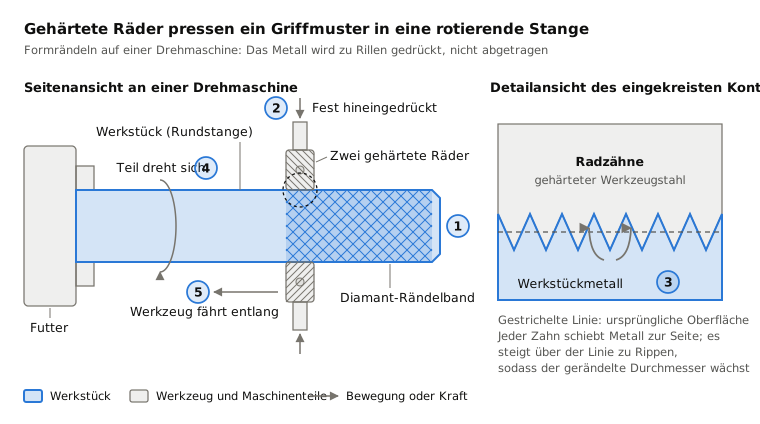
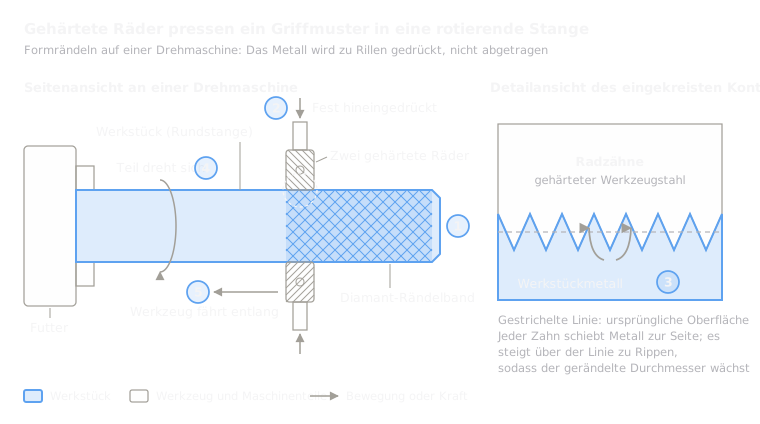 5.6RändelnGehärtete Rädchen pressen ein Griffmuster in ein drehendes TeilLektion öffnen
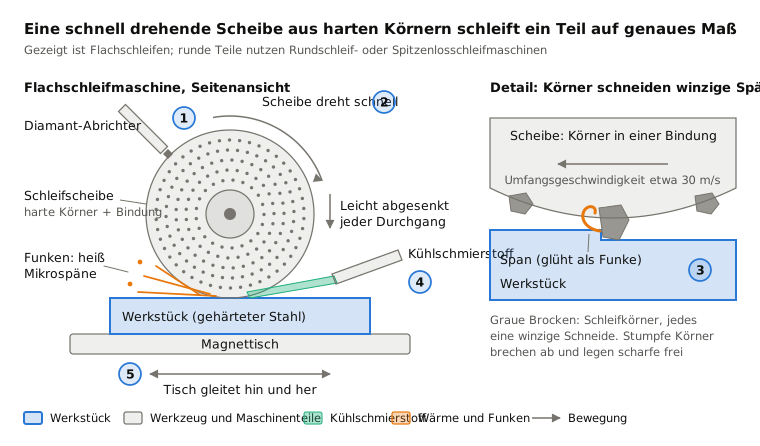
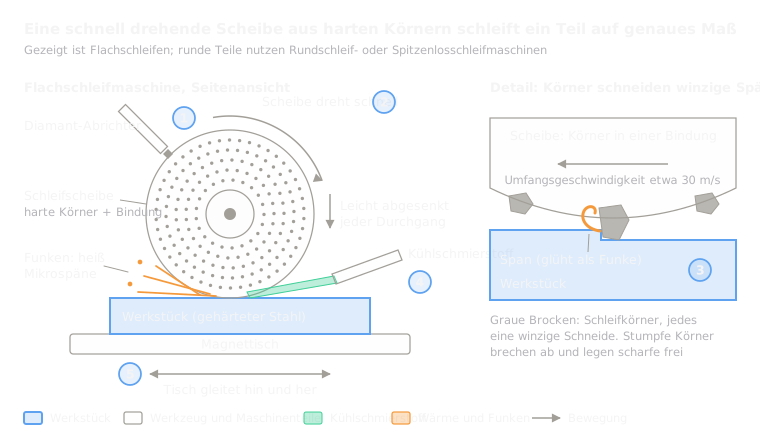 5.7SchleifenEine schnelle Scheibe aus harten Körnern schabt die Oberfläche abLektion öffnen
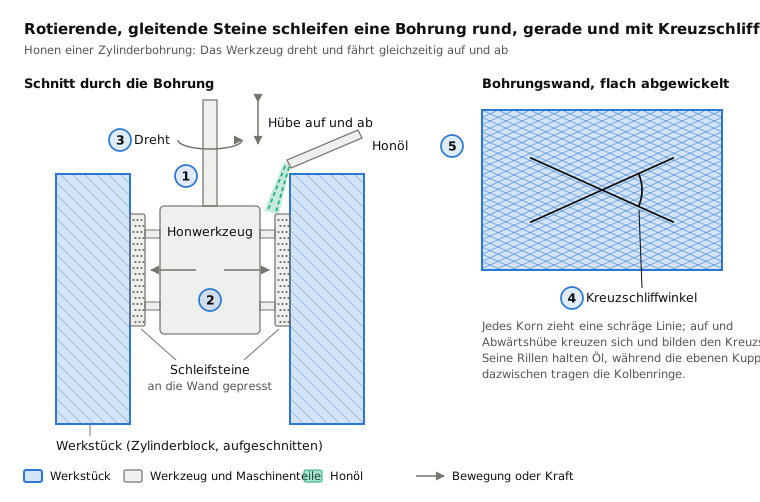
 5.8HonenSteine drehen und fahren in einer BohrungLektion öffnen
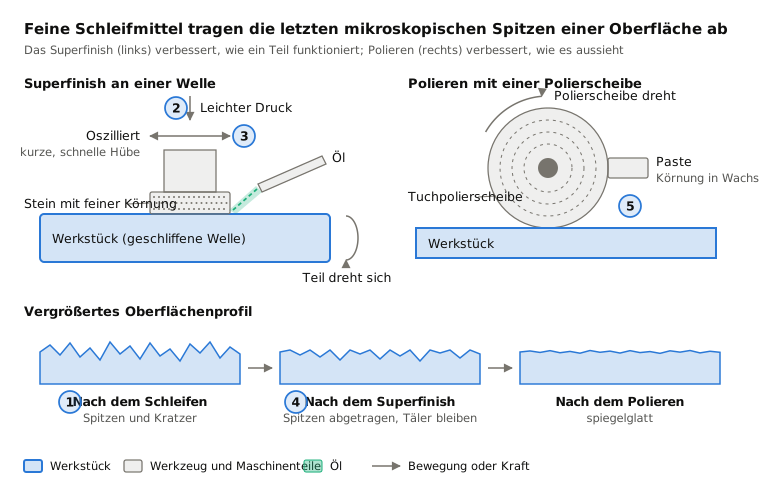
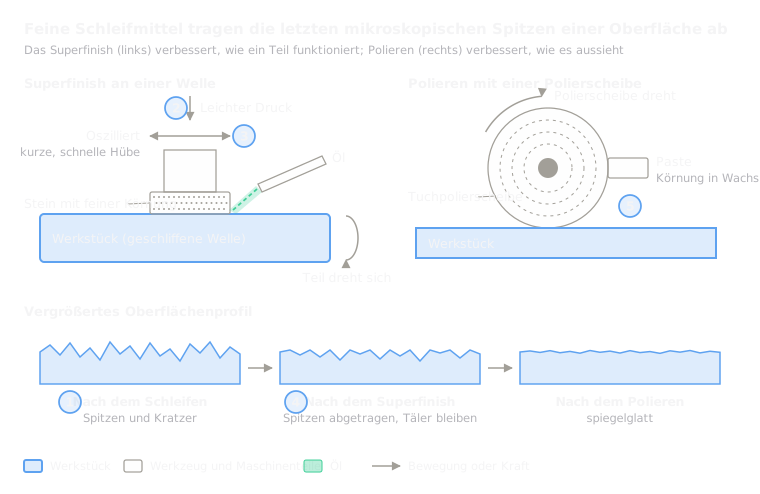 5.9Superfinish und PolierenFeine Steine oder Bänder tragen die letzten mikroskopischen Spitzen abLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.