

Rändeln
Gehärtete Rädchen pressen ein Griffmuster in ein drehendes Teil
Beim Rändeln wird ein Muster winziger Riefen in die Oberfläche eines runden Teils gewalzt, damit die Finger Halt finden. Man sieht es an Hantelgriffen, Rändelschrauben und den Griffen von Präzisionsschraubendrehern. Es ist günstig und schnell und wird meist auf der Drehmaschine direkt nach dem Drehen gemacht.
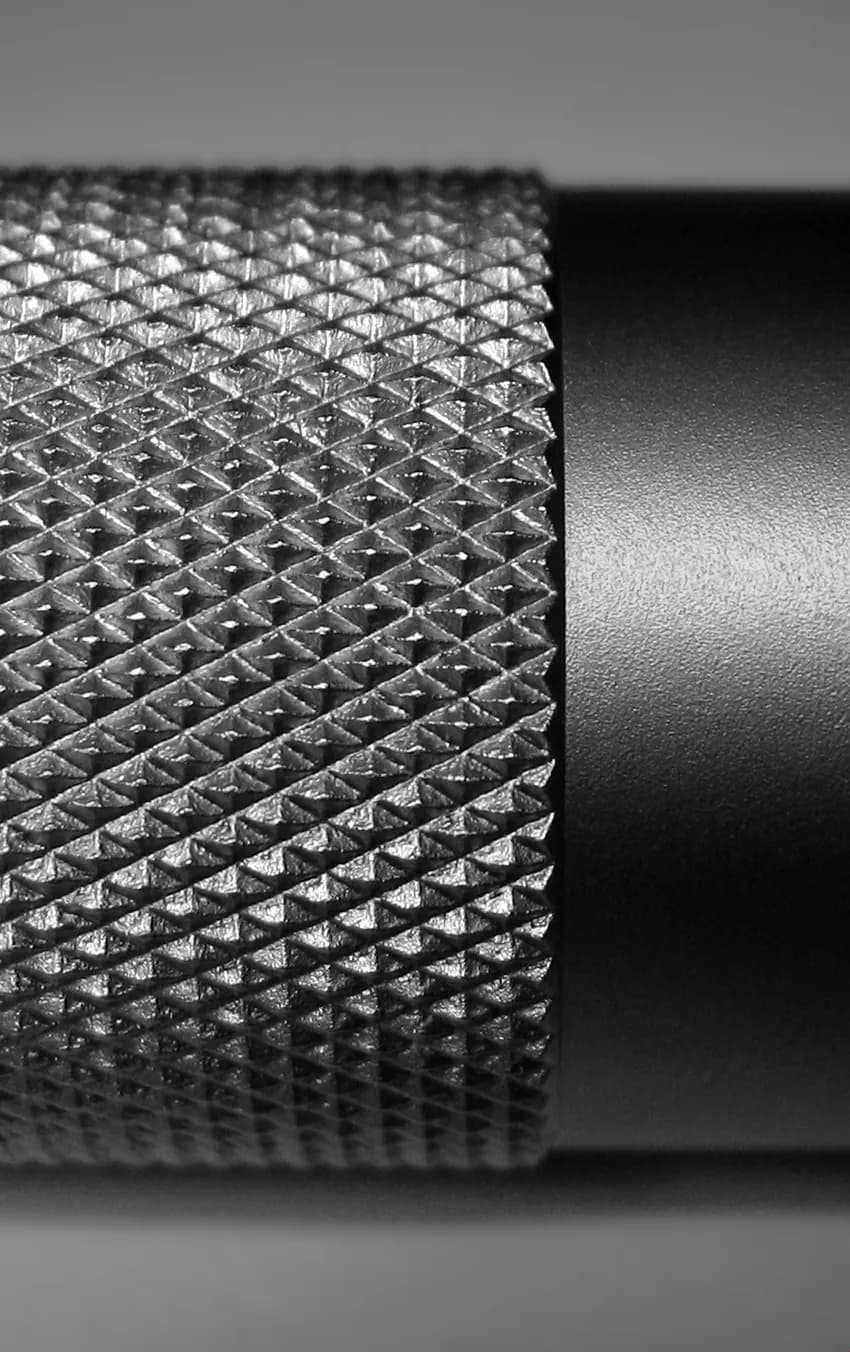
So funktioniert es
Den Rohling vorbereiten. Die Stange wird zuerst auf einen Durchmesser gedreht, der zur Teilung des Rändels (dem Abstand der Riefen) passt. Eine kleine Fase (eine abgeschrägte Kante) am Ende hilft den Rädchen, sauber anzusetzen.
Die Rädchen andrücken. Während das Teil langsam dreht, werden gehärtete Stahlrädchen mit feinen Zähnen fest gegen die Oberfläche gedrückt. Gerade Zähne erzeugen gerade Riefen; zwei Rädchen mit gegenläufig schrägen Zähnen erzeugen ein Rautenmuster.
Das Metall fließt in Riefen. Jeder Zahn schiebt Metall beiseite, statt es zu schneiden, und dieses Metall steigt zwischen den Zähnen auf. Das ist das Rändelformen: Es erzeugt keine Späne, aber der Durchmesser wächst leicht.
Das Muster einlaufen lassen. Bei der ersten Umdrehung müssen die Zähne in ihre eigenen Rillen zurückfallen, damit sich das Muster gleichmäßig schließt. Teilt sich der Umfang nicht glatt durch die Teilung, entsteht Doppelspur: ein unsauberes, verdoppeltes Muster.
Entlang des Teils vorschieben. Das Werkzeug fährt mit reichlich Öl an der Stange entlang, bis das ganze Band gerändelt ist, manchmal in zwei Durchgängen für die volle Tiefe. Zuletzt werden die Kanten entgratet (scharfe Splitter entfernt).
Wichtige Fakten
- Werkstoffe
- Die meisten duktilen (leicht verformbaren) Metalle: Stahl, Edelstahl, Aluminium, Messing; auch einige Kunststoffe. Weiche Metalle lassen sich am leichtesten rändeln
- Typische Teile
- Knöpfe, Rändelschrauben, Werkzeuggriffe, Hantelgriffe, in Löcher gepresste Stifte und Einsätze
- Bauteilgröße
- Meist runde Teile von einigen Millimetern bis etwa 100 mm Durchmesser
- Präzision
- Etwa ±0,1 mm am gerändelten Durchmesser; die Teilung, meist etwa 0,5–2 mm, ist wichtiger als das exakte Maß
- Oberfläche
- Eine strukturierte Grifffläche; gewalzte Riefen sehen glatt und leicht glänzend aus
- Geeignete Losgröße
- Beliebig: Einzelstücke auf einer konventionellen Drehmaschine bis Millionen auf Drehautomaten
- Werkzeug- und Maschinenkosten
- Gering: Ein Halter und Rädchen kosten einige zehn bis einige hundert Dollar und passen auf eine vorhandene Drehmaschine
- Geschwindigkeit
- Einige Sekunden bis eine Minute pro Teil, in derselben Aufspannung wie das Drehen
Stärken und Grenzen
Stärken
- Günstiges Werkzeug, das auf jede Drehmaschine passt und in derselben Aufspannung wie das Drehen genutzt wird
- Schnell: Ein Band dauert Sekunden
- Das Rändelformen erzeugt keine Späne und verfestigt die Riefen durch Kaltverfestigung (Zähigkeitsgewinn durch Verformung)
- Ein gerändeltes Band kann auch einen Stift oder Einsatz in einem Loch festsetzen
Grenzen
- Das Rändelformen drückt stark, daher können dünne Rohre eingedrückt oder verbogen werden; das Rändelfräsen (schräg gestellte Rädchen, die Späne abschaben) drückt weit weniger
- Der Durchmesser wächst etwas, daher muss der Rohling entsprechend bemessen werden
- Das Muster läuft doppelspurig, wenn der Durchmesser nicht zur Teilung passt
- Harte oder spröde Werkstoffe lassen sich schlecht rändeln, und die Rädchen verschleißen
Wo es eingesetzt wird
- HandwerkzeugeGriffe von Schraubendrehern und Feilen, Windeisen
- FitnessGriffe von Langhanteln und Kurzhanteln
- Instrumente und MaschinenRändelschrauben, Einstellknöpfe, Messtrommeln von Messschrauben
- MontageEinpressstifte und Gewindeeinsätze, die in Kunststoff oder Aluminium verriegeln
- KonsumgüterTaschenlampengehäuse, Kugelschreiberkörper, Lautstärkeregler an Audiogeräten
So erkennen Sie es
- Ein regelmäßiges Gitter winziger Rauten oder gerade Riefen, um ein rundes Teil gewickelt.
- Gewalzte Riefen haben leicht gerundete, glänzende Spitzen; gefräste Rändel sehen schärfer und klarer aus.
- Das gerändelte Band steht oft leicht über (ist größer als) den glatten Durchmesser daneben, mit einer kleinen Fase an seinem Ende.
- Eine verschmierte, verdoppelte Stelle im Muster ist ein Zeichen für Doppelspur.
Im Vergleich mit
Ansehen
shop and math · Eine Einsteigererklärung, dann eine Vorführung auf einer Drehmaschine
jlinks101 · Nahaufnahmen eines Rautenmusters, das auf einer konventionellen Drehmaschine entsteht
Mike Levy · Wie sich das Rändelfräsen vom Rändelformen unterscheidet
Mazatrol Tips and Tricks · Rändeln als ein Schritt in einem CNC-Drehprogramm
Echte Fotos ansehen
- Wikipedia: Rändeln — gerade, diagonale und Rautenmuster und ihre Anwendungen, mit einigen Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Rändeln walzt ein Griffmuster in eine runde Oberfläche; das Rändelformen erzeugt keine Späne.
- Das Muster muss sich gleichmäßig in den Umfang teilen, sonst läuft es doppelspurig.
- Das Rändelformen vergrößert den Durchmesser; das Rändelfräsen schabt Späne ab und drückt weit weniger.
Mehr in Zerspanen
Alle 100 Verfahren
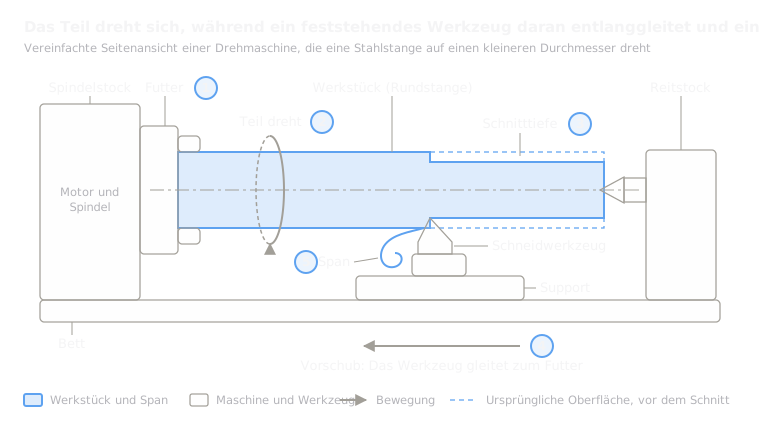 5.1ShortDrehen (Drehmaschine)Das Teil dreht sich; ein einschneidiges Werkzeug zerspant esLektion öffnen
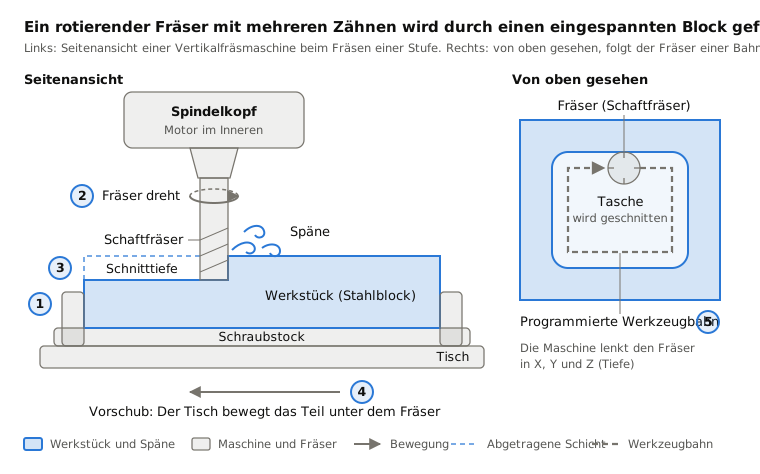
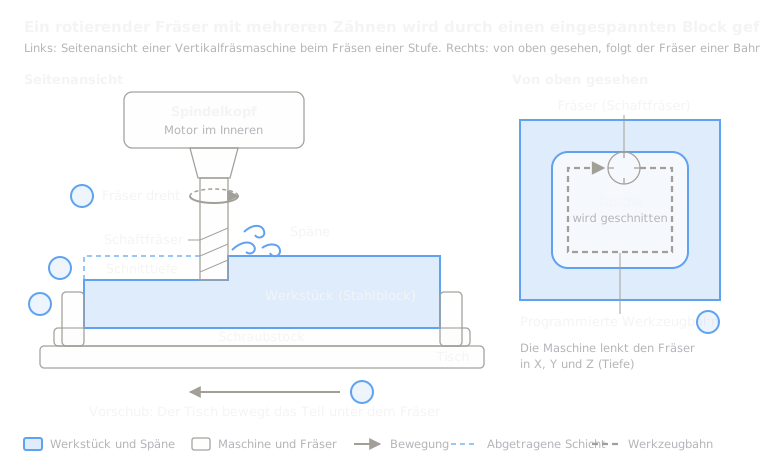 5.2ShortFräsenEin rotierender Mehrschneidenfräser fährt über ein festes TeilLektion öffnen
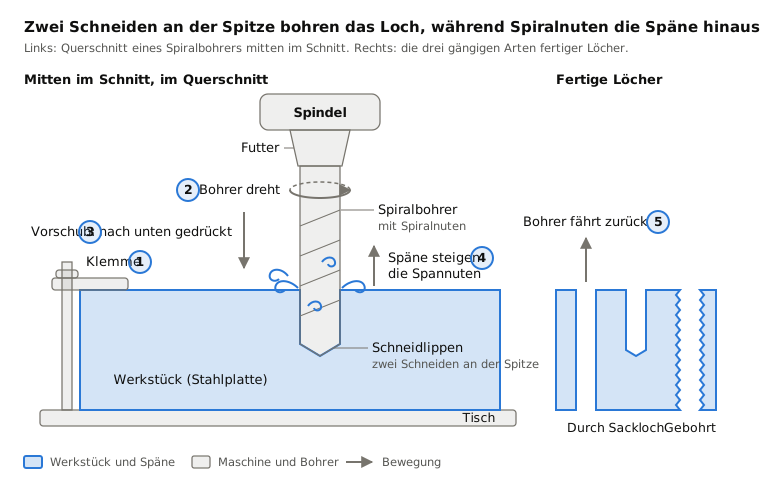
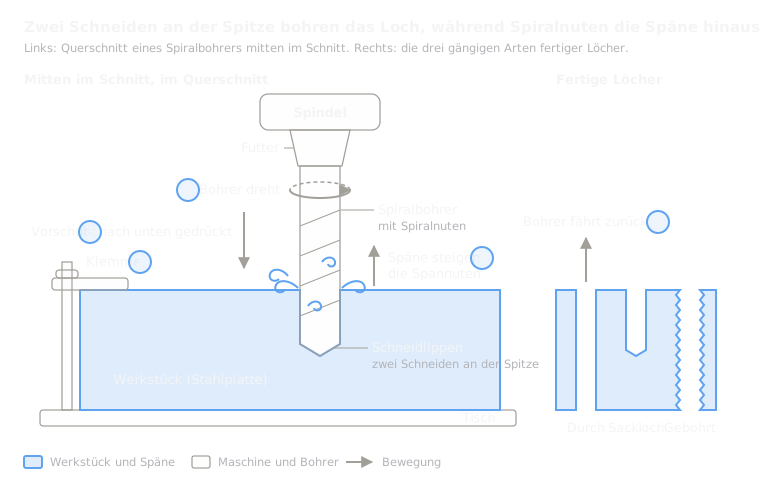 5.3ShortBohrenEin rotierender Spiralbohrer taucht ins Teil einLektion öffnen
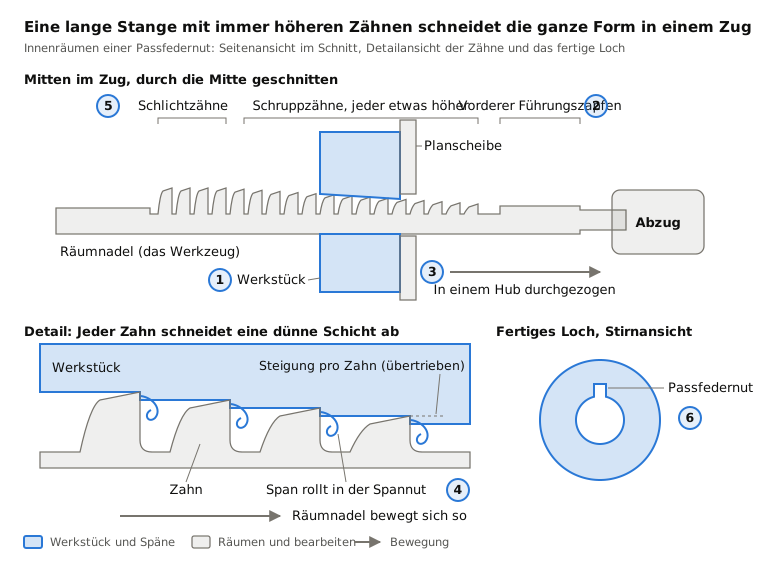
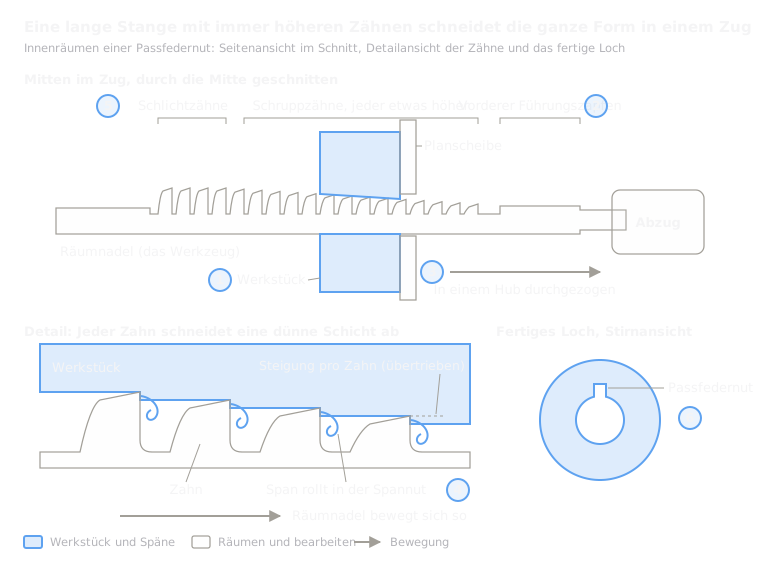 5.4RäumenEine lange Zahnstange wird in einem Hub hindurch- oder darübergezogenLektion öffnen
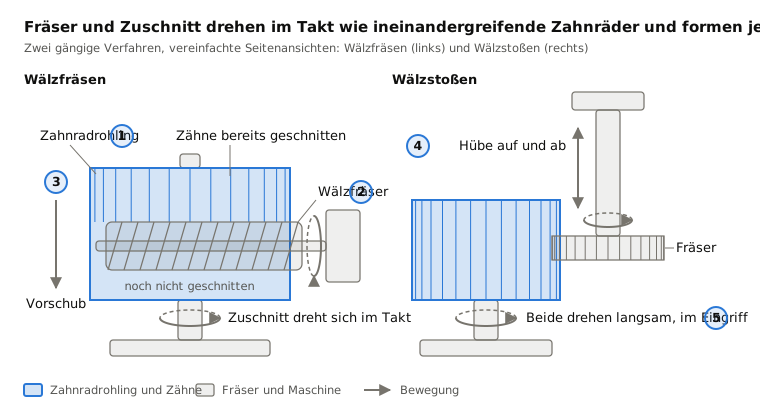
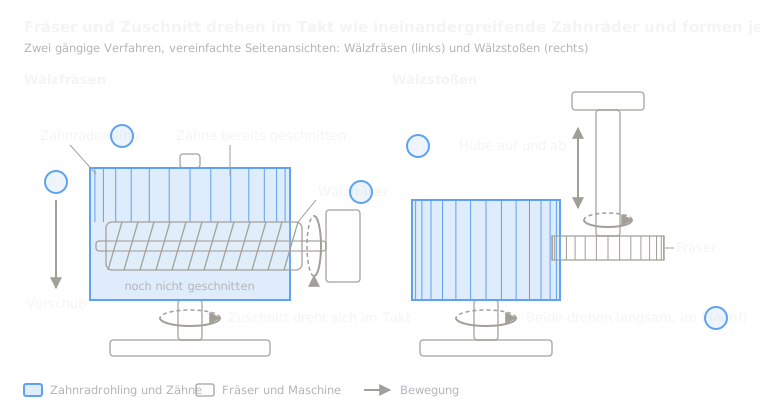 5.5Verzahnen (Wälzfräsen, Wälzstoßen)Wälzfräser oder Stoßräder erzeugen ZahnräderLektion öffnen
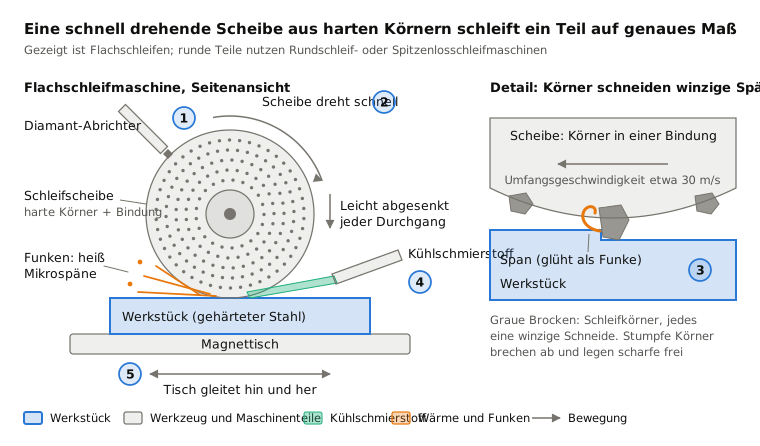
 5.7SchleifenEine schnelle Scheibe aus harten Körnern schabt die Oberfläche abLektion öffnen
 5.8HonenSteine drehen und fahren in einer BohrungLektion öffnen
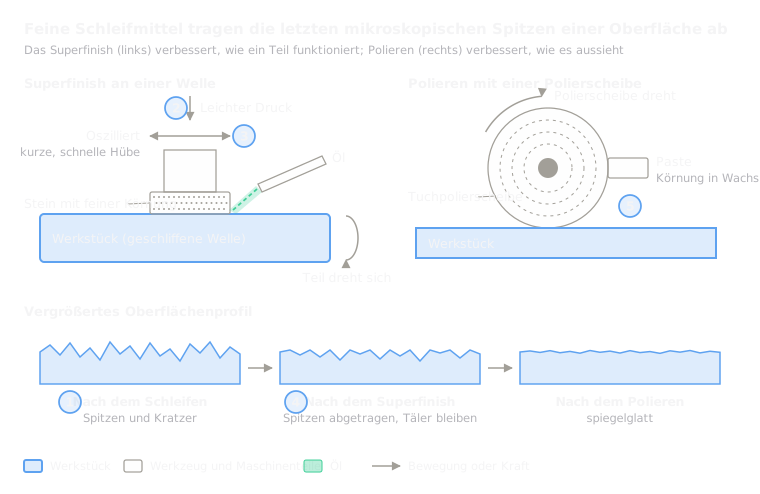 5.9Superfinish und PolierenFeine Steine oder Bänder tragen die letzten mikroskopischen Spitzen abLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.