

Hydroforming
Flüssigkeitsdruck presst Rohr oder Blech in ein Gesenk
Das Hydroforming (Innenhochdruckumformen) nutzt eine Hochdruckflüssigkeit, meist Wasser, statt eines festen Stempels, um Metall in die Form eines Gesenks zu drücken. Ein Rohr wird wie ein Ballon in einem geschlossenen Gesenk aufgeblasen, oder ein Blech wird gegen eine einzelne Gesenkhälfte gepresst. Autorahmenlängsträger, Aluminium-Fahrradrahmen und Saxofonrohre entstehen so, leicht und steif in einem Stück.
So funktioniert es
Laden. Ein Rohr, oft vorgebogen auf den groben Verlauf des Teils, kommt in die untere Hälfte eines geteilten Gesenks (einer zweiteiligen Stahlform).
Schließen und abdichten. Eine Presse schließt das Obergesenk und hält es mit großer Kraft zu. Endstempel (von jeder Seite eingeschobene Stopfen) dichten beide Rohrenden ab.
Füllen. Wasser, meist mit Zusätzen gegen Rost, füllt das Rohr durch einen Stempel und verdrängt die Luft.
Druck aufbauen und nachschieben. Der Druck steigt, bis auf einige tausend bar, und die Wand wölbt sich nach außen, bis sie die Kavität füllt. Währenddessen schieben die Endstempel die Rohrenden nach innen und führen Metall nach, damit die Wand nicht zu stark ausdünnt; dann sinkt der Druck, und das Gesenk öffnet sich.
Das Blech-Hydroforming funktioniert genauso mit einem flachen Blech: Flüssigkeit, oft hinter einer Gummimembran, presst das Blech auf eine feste Gesenkhälfte.
Wichtige Fakten
- Werkstoffe
- Duktile Stähle, auch hochfeste Sorten, Edelstahl, Aluminium, Messing und Kupfer, als Rohre oder Bleche
- Typische Teile
- Autorahmenlängsträger, Motorträger und Abgasteile, Fahrradrahmenrohre, T-Rohrverbindungen; Blechpaneele und Schalen
- Bauteilgröße
- Rohre bis zu einigen Metern Länge, etwa Autorahmenlängsträger; blechgeformte Satellitenschüsseln bis etwa 6 m Durchmesser
- Präzision
- Meist innerhalb weniger zehntel Millimeter, weil das Teil gegen ein festes Gesenk gepresst wird
- Oberfläche
- Die Außenseite kopiert das Gesenk; keine Werkzeugspuren innen
- Geeignete Losgröße
- Meist hohe Stückzahlen (Autos, Fahrräder); Blechvarianten eignen sich auch für kleine Serien
- Werkzeug- und Maschinenkosten
- Gesenke kosten zehntausende bis hunderttausende Dollar; eine große Presse mit ihrem Hochdrucksystem ist meist eine Investition im Millionenbereich
- Geschwindigkeit
- Meist von etwa 20 Sekunden bis zu einer Minute pro Teil, langsamer als Stanzen
Stärken und Grenzen
Stärken
- Komplexe Hohlformen in einem Stück, die geschweißte Baugruppen ersetzen
- Leichtere, steifere Teile mit weniger Schweißnähten
- Gleichmäßige Wanddicke und zusätzliche Festigkeit durch Kaltverfestigung
- Beim Blech-Hydroforming genügt eine feste Gesenkhälfte
Grenzen
- Längere Zykluszeiten als beim Stanzen
- Hochdruckanlagen und Gesenke sind teuer
- Das Rohr platzt, wenn es zu stark gedehnt wird, daher ist die Aufweitung begrenzt
- Rohre müssen oft zuerst gebogen und vorgeformt werden
Wo es eingesetzt wird
- AutomobilbauRahmenlängsträger, Motorträger, Dachreling, Abgasteile
- Fahrräder und MobilitätRahmenrohre von Aluminiumfahrrädern, Rollstuhlrahmen
- MusikDas Messingkorpusrohr mancher Saxofone
- Öl und GasGroße T-förmige Rohrverbindungen
- Luftfahrt und BeleuchtungBlechpaneele, Satellitenantennen, Leuchtengehäuse
So erkennen Sie es
- Hohle Teile, deren Querschnitt sich über die Länge verändert, von rund zu eckig zu oval, ohne zusätzliche Nähte.
- Einteilige Rahmenteile, wo man mehrere gestanzte, zusammengeschweißte Hälften erwarten würde.
- Glatte Ausbauchungen und scharf geformte Profile an Aluminium-Fahrradrohren.
Im Vergleich mit
Ansehen
Tooling U-SME · Eine Schulungserklärung des gesamten Verfahrens
Car Addict Garage · Warum Autorahmen hydrogeformt werden
ANDRITZ Schuler · Echte Hydroforming-Pressen bei der Arbeit in einer Fabrik
Jones Metal Products · Die Blechversion: Fluidzellen-Umformen
Echte Fotos ansehen
- Wikipedia: Innenhochdruckumformen — Blech- und Rohrvarianten, mit Beispielen aus Auto, Fahrrad und Instrumenten
- Fotosuche auf Wikimedia Commons
Merken
- Flüssigkeitsdruck, nicht ein fester Stempel, drückt das Metall ins Gesenk.
- Endstempel führen Metall nach, damit die Wand nicht platzt.
- Es erzeugt leichte, einteilige Hohlteile, vor allem für Autos und Fahrräder.
Mehr in Blech- und Rohrumformung
Alle 100 Verfahren
 4.1BlechbiegenEine Abkantpresse faltet Blech entlang gerader LinienLektion öffnen
 4.2ShortStanzen und TiefziehenAufeinander abgestimmte Werkzeuge schneiden und pressen Blech in Form, oft in einer SekundeLektion öffnen
 4.3DrückenEine Rolle drückt eine rotierende Scheibe über eine FormLektion öffnen
 4.4Drückwalzen (Fließdrücken)Rollen strecken ein rotierendes Rohr über einem Dorn dünner und längerLektion öffnen
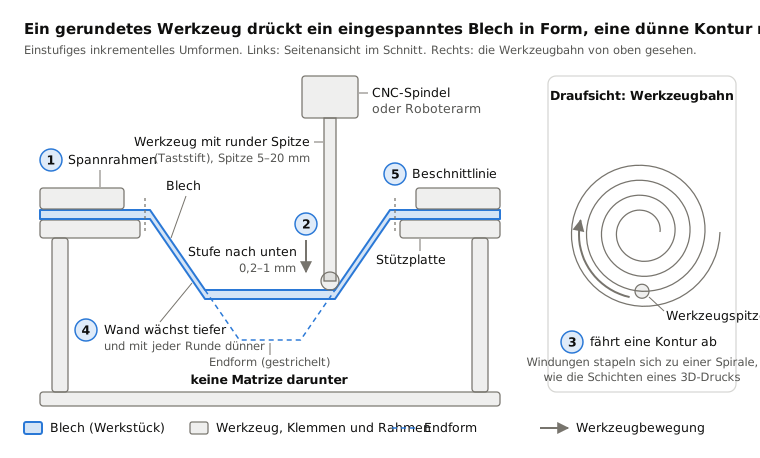
 4.6Inkrementelle BlechumformungEin rundes Werkzeug fährt Konturen in ein eingespanntes Blech, ohne GesenkLektion öffnen
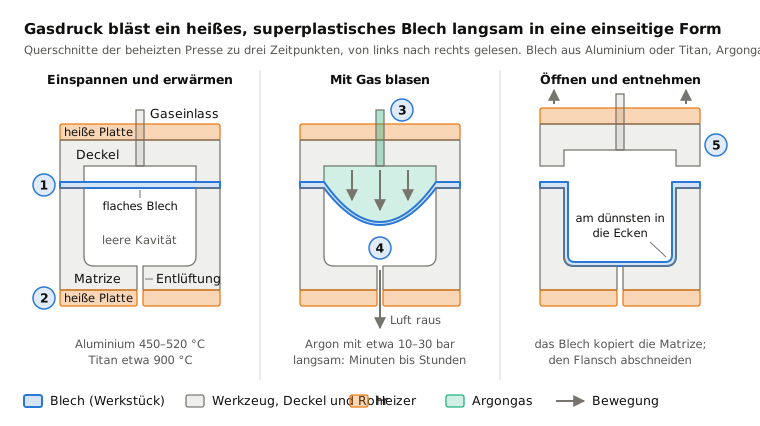
 4.7Superplastisches UmformenHeißes Gas bläst ein superplastisches Blech in eine FormLektion öffnen
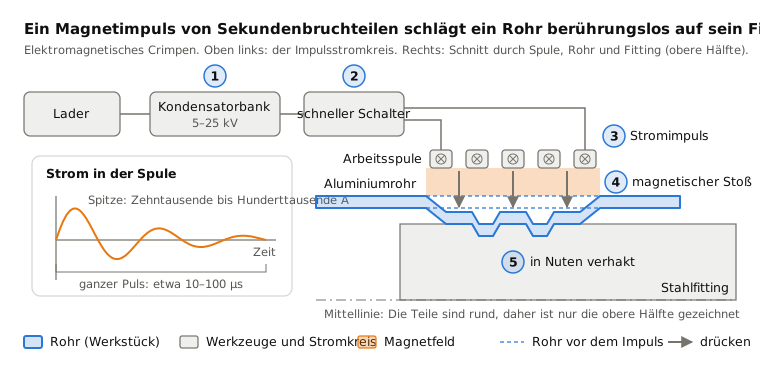
 4.8Elektromagnetisches UmformenEin Magnetimpuls schleudert Metall berührungslos auf ein AnschlussstückLektion öffnen
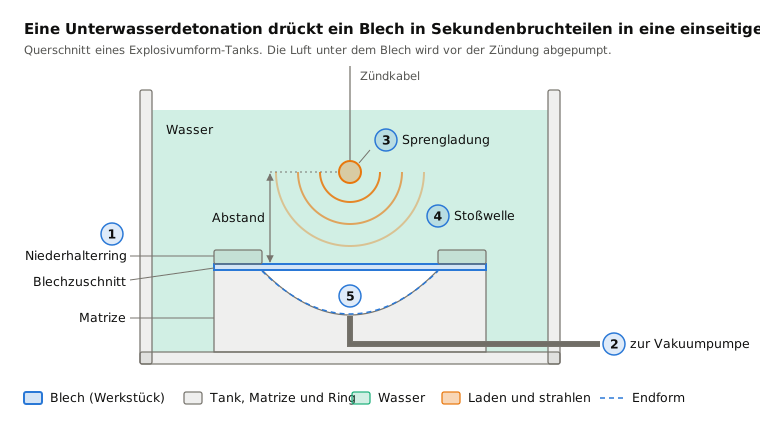
 4.9ExplosivumformenEine Unterwasserexplosion presst Blech in ein GesenkLektion öffnen
 4.10Laserstrahl-Peen-UmformenLaserschüsse strecken eine Seite, sodass sich eine Platte krümmtLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.