

Galvanizado electrolítico (cromo, níquel, zinc)
La corriente eléctrica deposita metal desde un baño
El galvanizado electrolítico usa corriente eléctrica para recubrir una pieza con una capa fina de otro metal, como cromo, níquel o zinc. El cromo brillante de un grifo de baño y el zinc amarillento de un perno son ambos recubrimientos galvánicos. Añade aspecto, protección contra el óxido o resistencia al desgaste mientras la pieza conserva su forma exacta.
Cómo funciona
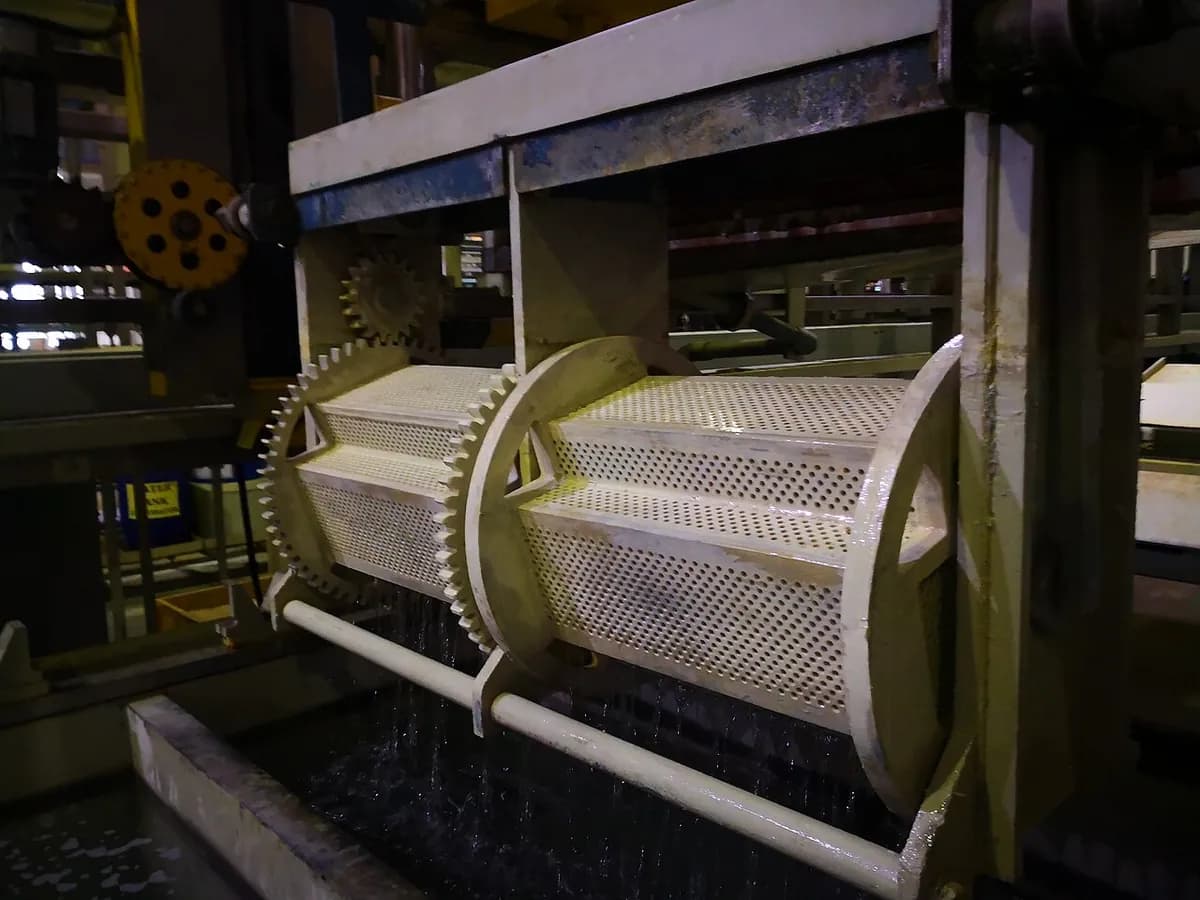
Limpia y cuelga la pieza. La pieza se desengrasa, se aclara y se sumerge brevemente en ácido para eliminar el óxido (activación). Después se cuelga de un bastidor o se hace girar en un tambor que conduce la electricidad.
Sumérgela en el electrolito. La cuba contiene un electrolito (agua con una sal disuelta del metal del recubrimiento, como el sulfato de níquel). El baño suele calentarse y agitarse.
Conecta la corriente. Una fuente de corriente continua (rectificador) conecta la pieza al lado negativo, haciéndola el cátodo. Barras del metal del recubrimiento en el lado positivo son los ánodos.
Los iones viajan y se depositan. Los iones metálicos llevan carga positiva, así que se desplazan hacia la pieza. Allí captan electrones y vuelven a convertirse en metal sólido, átomo a átomo, en cada superficie mojada.
El ánodo se disuelve. A medida que el metal sale de la solución, el ánodo de níquel o zinc se disuelve para reponerlo. En los baños de cromo los ánodos no se disuelven, así que se añaden productos químicos.
Aclara y repite. La pieza se aclara entre cubas; el cromo decorativo pasa por baños de cobre, níquel y cromo uno tras otro. Las piezas cincadas suelen recibir un baño de pasivado (una película fina de conversión que añade resistencia a la corrosión y el tono azul o amarillo).
El espesor depende de la corriente y del tiempo: más corriente o más minutos dan una capa más gruesa. El recubrimiento se acumula más rápido en bordes y esquinas, donde el campo eléctrico es más intenso, y más despacio en agujeros y huecos.
Datos clave
- Materiales
- Recubrimientos de cromo, níquel, zinc, cobre, estaño, plata, oro; sobre acero, latón, cobre, aluminio y plásticos hechos conductores antes
- Piezas típicas
- Grifos, molduras de coche, pernos y tornillos, vástagos de pistón hidráulico, contactos eléctricos, joyería
- Tamaño de pieza
- Desde diminutos pines de conectores hasta rodillos y barras de varios metros de largo; la cuba fija el límite
- Precisión
- Muy fino y controlable: zinc normalmente 5–25 µm, cromo decorativo muy por debajo de 1 µm, cromo duro de decenas a cientos de µm
- Acabado superficial
- Copia la superficie de debajo: las piezas pulidas salen brillantes como un espejo, las mates siguen mates
- Tamaño de lote adecuado
- Desde reparaciones sueltas hasta millones de elementos de fijación en líneas de tambor
- Coste de utillaje y máquina
- Los bastidores y utillajes son baratos; una línea de recubrimiento automatizada con cubas, polipastos y tratamiento de residuos cuesta de cientos de miles a millones
- Velocidad
- Minutos para zinc fino o cromo decorativo, hasta muchas horas para cromo duro grueso
Ventajas y límites
Ventajas
- Capas finas y uniformes que conservan las dimensiones de la pieza
- Muchos metales para aspecto, corrosión, desgaste o conductividad
- Acabados decorativos brillantes como un espejo
- Barato por pieza en lotes grandes, sobre todo en tambor
Límites
- Desigual en agujeros profundos y huecos; los bordes acumulan más
- Usa productos químicos tóxicos (por ejemplo cromo hexavalente y baños de cianuro) que exigen un tratamiento de residuos estricto
- El hidrógeno generado durante el recubrimiento puede fragilizar el acero de alta resistencia, así que las piezas se hornean después
- Cada paso depende de una limpieza perfecta; una mala preparación hace que la capa se pele o se ampolle
Dónde se usa
- AutomociónElementos de fijación y soportes cincados, molduras cromadas, piezas niqueladas
- Fontanería y hogarGrifos cromados, alcachofas de ducha, manillas de puertas
- Hidráulica y maquinariaVástagos de pistón de cromo duro, rodillos, moldes
- ElectrónicaOro y estaño en conectores, cobre y níquel en placas de circuito
- AeroespacialCadmio o zinc-níquel en piezas de tren de aterrizaje y elementos de fijación
- Joyería y monedasRecubrimiento de oro y plata sobre metales más baratos
Cómo reconocerlo
- Una capa muy fina que sigue cada detalle, arañazo y línea de pulido de la pieza de debajo.
- Cromo brillante como un espejo con un ligero tono azul, o el brillo irisado, amarillo o azul del zinc pasivado en los tornillos.
- Marcas de contacto: un pequeño punto sin recubrir o mate donde la pieza tocaba el bastidor.
- Cuando falla, diminutas picaduras o ampollas bajo el brillo, o descascarillado en los bordes vivos.
Compáralo con
Míralo
VIEW CHEM · Ánodo, cátodo y flujo de iones animados
Mayer Motorsports · Un recorrido por un taller: pulido, y luego cobre, níquel y cromo
Proinvest Group | Unlimited Steel Solutions · Cromo duro industrial en barras hidráulicas
Riley Surface World · Una línea automática de zincado en tambor con su pórtico y sus cubas
Ver fotos reales
- Wikipedia: Galvanoplastia — diagramas del principio y fotos de líneas de recubrimiento
- Wikipedia: Cromado — piezas cromadas de coche y moto, cromo decorativo frente a cromo duro
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- La pieza es el electrodo negativo; los iones metálicos positivos del baño caen sobre ella y se convierten en metal.
- La corriente y el tiempo fijan el espesor, desde menos de 1 µm hasta cientos de µm.
- Las piezas limpias y el manejo seguro de los baños tóxicos son lo que hace triunfar o fracasar un recubrimiento.
Más en Recubrimientos y acabado superficial
Los 100 procesos
 11.1Pintura a pistolaPintura líquida atomizada en una fina niebla que se seca o se curaAbrir la lección
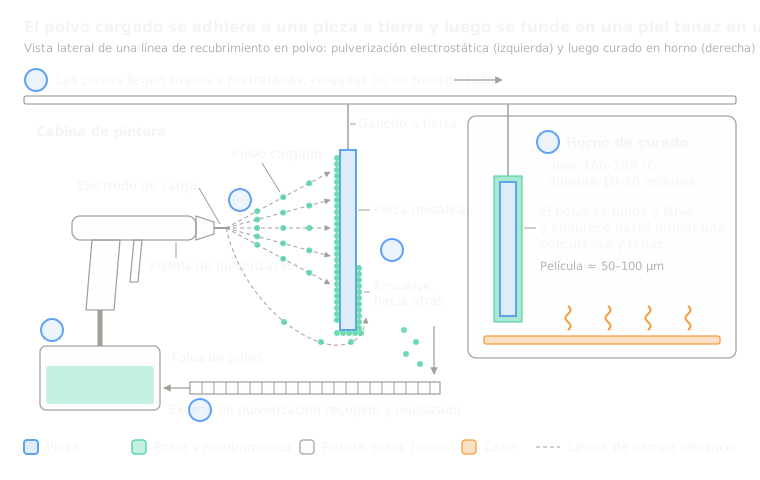 11.2Pintura en polvoPolvo seco cargado se adhiere a la pieza y luego se funde en un hornoAbrir la lección
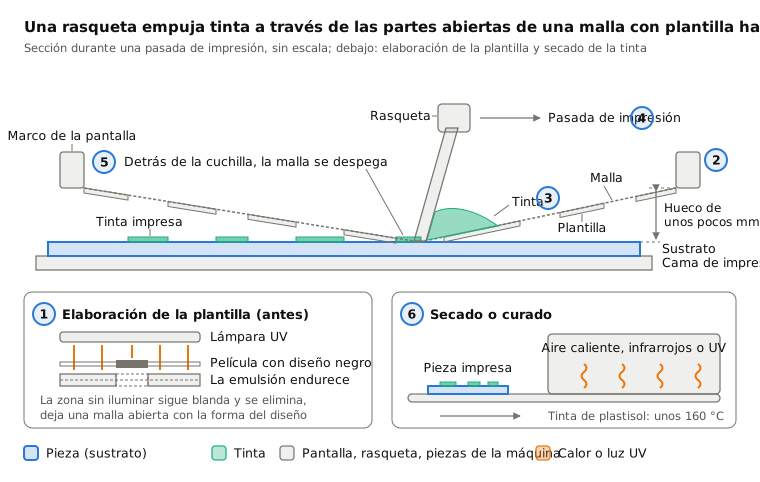
 11.3SerigrafíaTinta empujada a través de una plantilla de mallaAbrir la lección
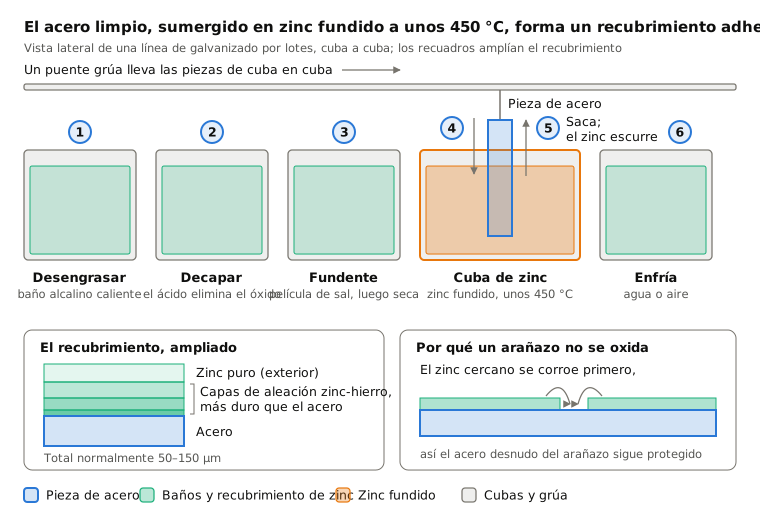
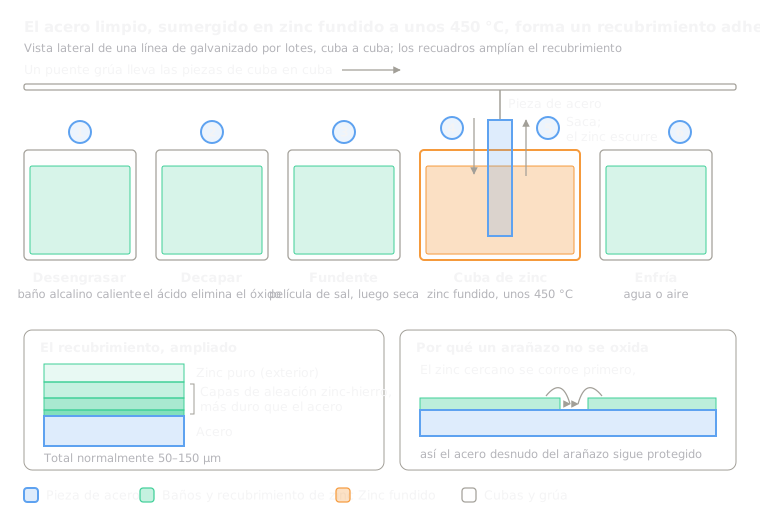 11.4Galvanizado en calienteAcero sumergido en zinc fundido forma una capa de zinc unidaAbrir la lección
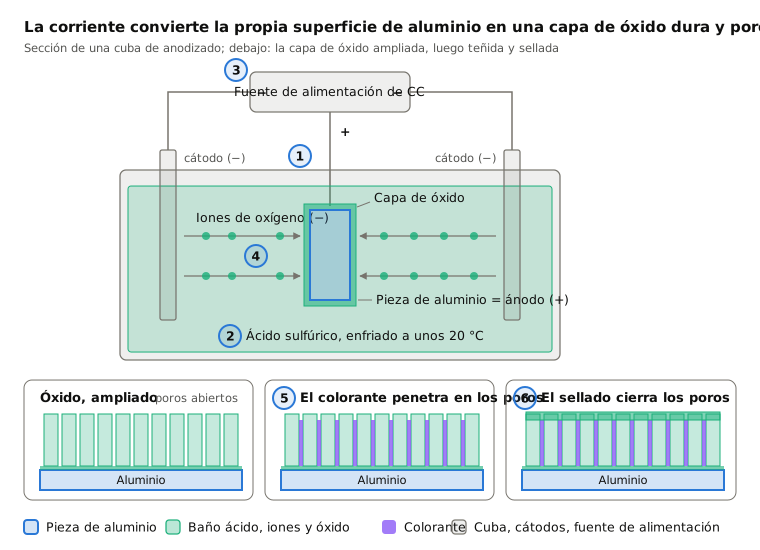
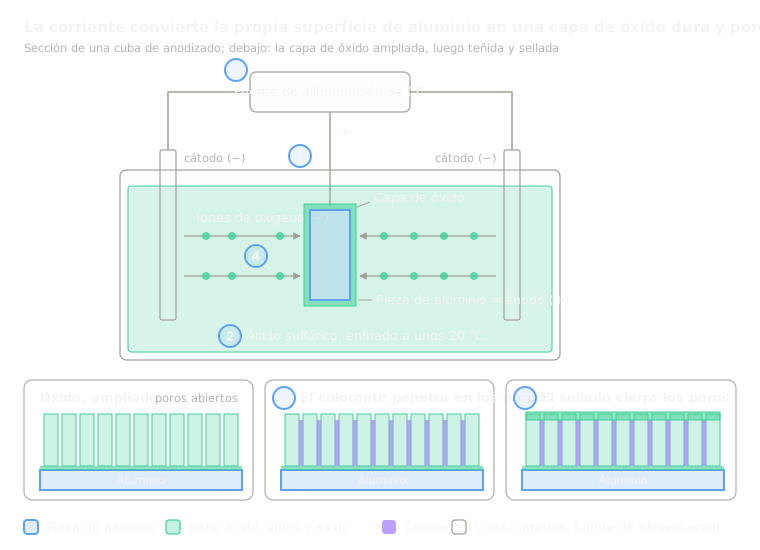 11.6AnodizadoLa corriente hace crecer una capa dura de óxido a partir del propio aluminioAbrir la lección
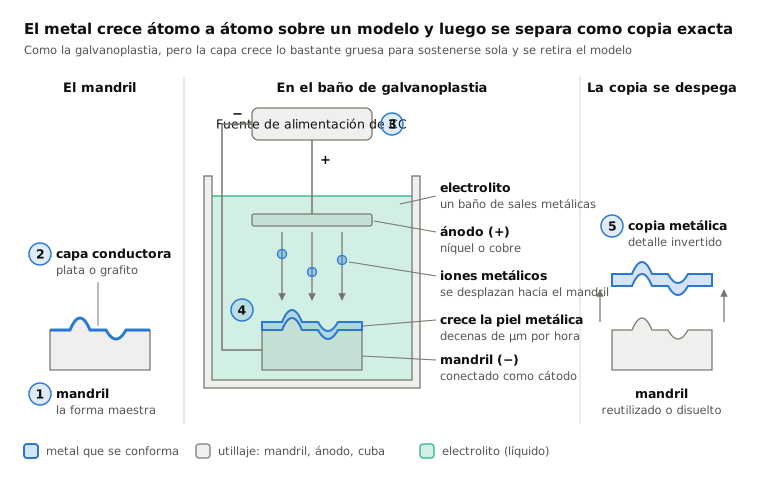
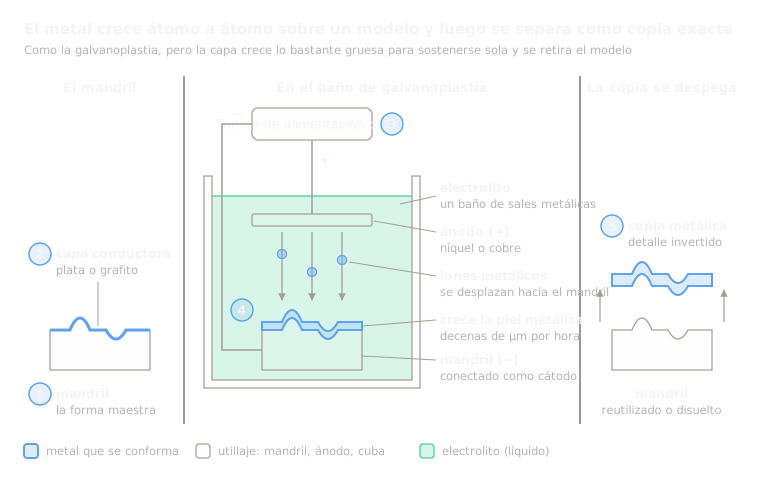 11.7ElectroformadoUn recubrimiento crecido hasta ser grueso sobre un modelo, y luego retiradoAbrir la lección
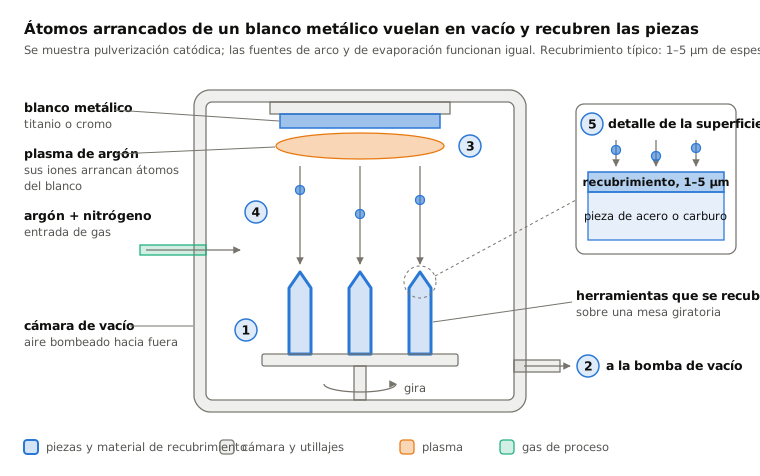
 11.8Recubrimiento PVD (películas finas en vacío)Átomos arrancados de un blanco recubren las piezas en vacíoAbrir la lección
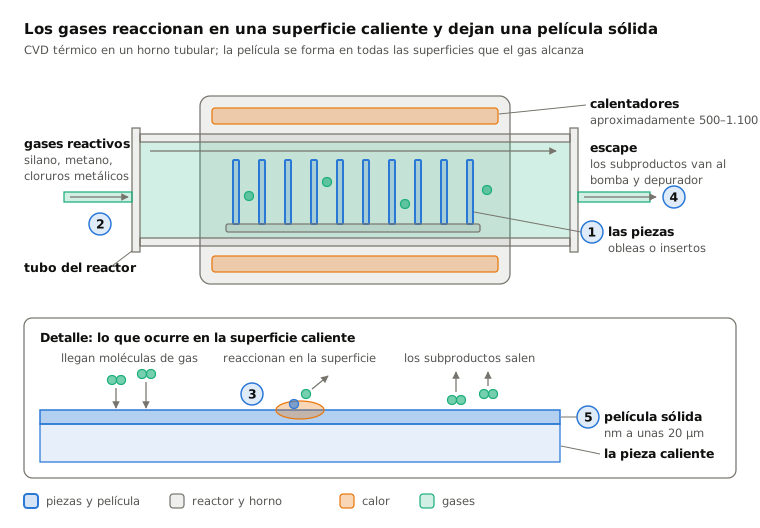
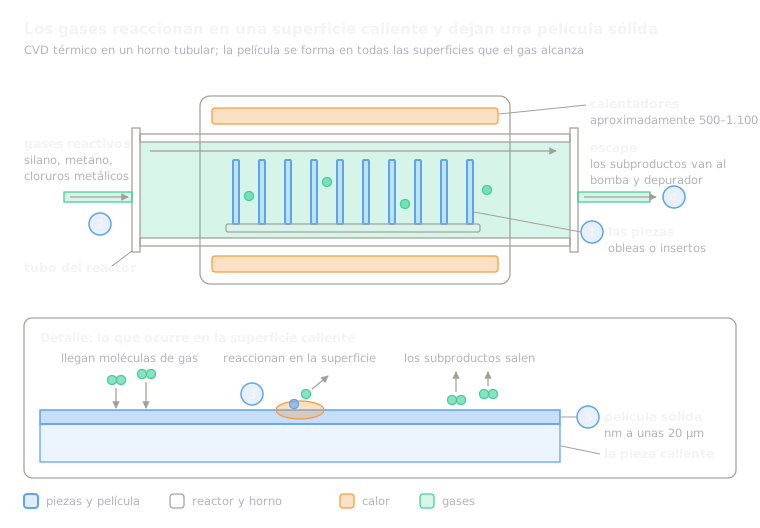 11.9Recubrimiento CVDLos gases reaccionan sobre una superficie caliente y dejan una películaAbrir la lección
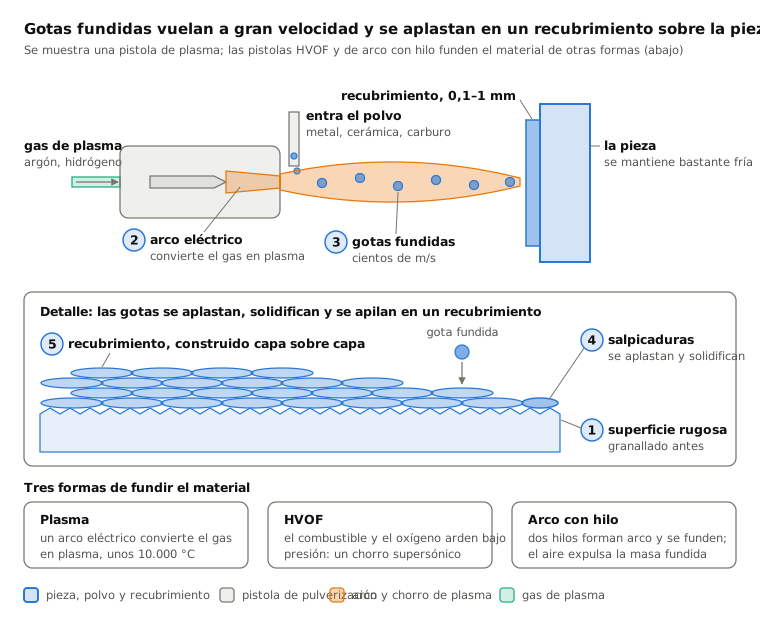
 11.10Proyección térmica (plasma, HVOF, arco)Gotas fundidas disparadas contra una pieza se apilan en una capaAbrir la lección
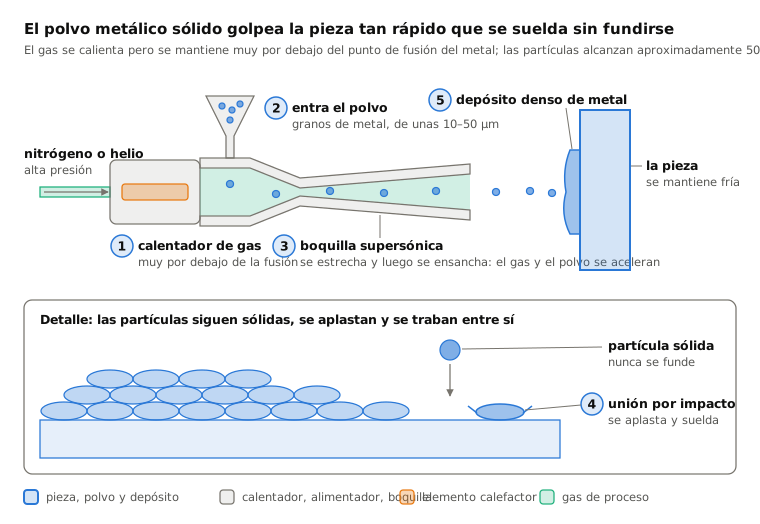
 11.11Proyección en frío (cold spray)Granos de metal sólido se sueldan por pura velocidadAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.