

Recubrimiento PVD (películas finas en vacío)
Átomos arrancados de un blanco recubren las piezas en vacío
El PVD (deposición física de vapor) recubre las piezas con una película metálica o cerámica de unas pocas micras, formada átomo a átomo en vacío. La capa dorada de muchas brocas es un recubrimiento PVD de nitruro de titanio. Hace que las herramientas duren varias veces más y da a relojes y grifos un color duro y duradero.
Cómo funciona
Limpia y carga. Las piezas se limpian a fondo, a menudo en baños de ultrasonidos, y se montan en soportes que giran durante el recubrimiento. Cualquier resto de aceite o polvo impediría que la película se adhiera.
Haz el vacío y calienta. Las bombas extraen el aire hasta que la presión es aproximadamente una millonésima de la normal. Los calentadores llevan las piezas a normalmente 200–500 °C, y una breve ráfaga de iones de argón limpia a fondo sus superficies.
Arranca átomos del blanco. El gas argón se convierte en plasma (un gas incandescente con carga eléctrica). Sus iones chocan contra el blanco, una placa del metal de recubrimiento, y arrancan átomos: es la pulverización catódica (sputtering). Otras máquinas liberan los átomos con un arco eléctrico o por simple evaporación.
Vuelan y reaccionan. Los átomos liberados vuelan en línea recta y se depositan sobre todo lo que ven. El nitrógeno introducido en la cámara reacciona con ellos, de modo que el titanio se deposita como nitruro de titanio (TiN), duro y de color dorado.
Gira y acumula. Los soportes giran para que cada cara reciba su parte. La película suele crecer hasta 1–5 µm de espesor; después la cámara se enfría y se ventila.
Datos clave
- Materiales
- Recubrimientos: TiN, TiAlN, CrN, DLC (carbono tipo diamante), aluminio, cromo. Piezas: acero para herramientas, carburo, acero inoxidable, vidrio, algunos plásticos
- Piezas típicas
- Brocas, fresas y plaquitas, moldes, cajas de reloj, grifos, lentes, chips
- Tamaño de pieza
- Desde plaquitas diminutas hasta piezas de decenas de centímetros; lo limita la cámara
- Precisión
- Película normalmente de 1–5 µm, hasta fracciones de micra; el tamaño de la pieza apenas cambia
- Acabado superficial
- Copia la superficie de debajo (pulida entra, pulida sale); colores del dorado (TiN) al negro (DLC)
- Tamaño de lote adecuado
- De cientos a miles de piezas pequeñas por carga; los servicios de recubrimiento admiten series pequeñas
- Coste de utillaje y máquina
- Alta: un sistema industrial suele costar de cientos de miles a más de un millón de dólares; el coste por pieza es bajo con lotes completos
- Velocidad
- Un lote suele durar unas pocas horas desde la carga hasta la descarga
Ventajas y límites
Ventajas
- Película muy dura y fina que mantiene afilados los filos
- Muchos colores duros y decorativos, como dorado, negro o bronce
- Calor moderado: la mayoría de los aceros para herramientas conservan su dureza
- Proceso limpio y seco, sin residuos líquidos
Límites
- Línea de visión: los agujeros profundos y las caras ocultas reciben poco recubrimiento o ninguno
- Necesita una cámara de vacío: alto coste de la máquina y trabajo por lotes
- La pieza debe estar impecable, o la película se despega
- Demasiado fina para rellenar arañazos o recuperar piezas desgastadas
Dónde se usa
- Herramientas de corteBrocas doradas de TiN, fresas oscuras de TiAlN, plaquitas de carburo
- Moldes y matricesPelículas resistentes al desgaste en moldes de inyección y herramientas de conformado
- Relojes y joyeríaAcabados negros, dorados o en oro rosa en cajas y correas de acero
- Hogar y bañoGrifos y tiradores de puerta con aspecto de níquel cepillado o latón
- Óptica y electrónicaCapas antirreflectantes en lentes, películas metálicas en chips y pantallas
- AutomociónSegmentos de pistón y piezas de motor con recubrimientos de CrN o DLC
Cómo reconocerlo
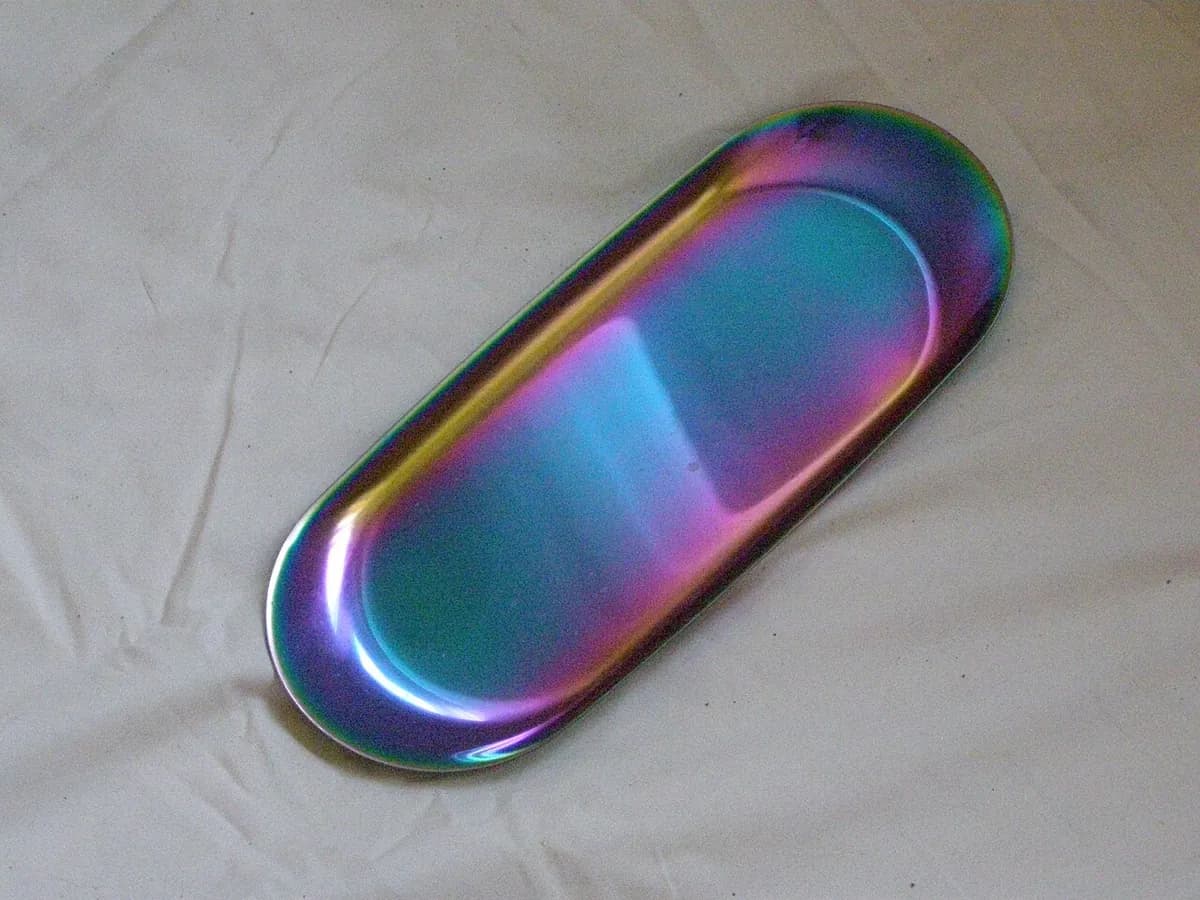
- Un color fino y uniforme sobre el metal: dorado en las brocas, negro violáceo o bronce en las herramientas de corte.
- El color cubre a la perfección las caras exteriores y los filos de corte, pero se desvanece en el interior de agujeros y ranuras profundos.
- Sin chorreos, goteos ni bordes gruesos: parece que el propio metal hubiera cambiado de color.
- Muy difícil de rayar, a diferencia de una pintura del mismo color.
Compáralo con
Míralo
Korvus Technology · Lo básico del PVD, explicado por un fabricante de equipos
Plansee · Una animación de átomos pulverizados desde un blanco
CICEL COMPANY · Todo el flujo de trabajo en fábrica, de la limpieza a la descarga
Oerlikon · Qué aspecto tiene una máquina de recubrimiento industrial
Ver fotos reales
- Wikipedia: Deposición física de vapor — métodos (pulverización catódica, arco, evaporación) y usos, con enlaces a fotos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El PVD forma una película dura átomo a átomo en vacío, normalmente de 1–5 µm de espesor.
- Los átomos vuelan en línea recta, así que las superficies ocultas reciben poco recubrimiento.
- El color dorado de muchas brocas es nitruro de titanio aplicado por PVD.
Más en Recubrimientos y acabado superficial
Los 100 procesos
 11.1Pintura a pistolaPintura líquida atomizada en una fina niebla que se seca o se curaAbrir la lección
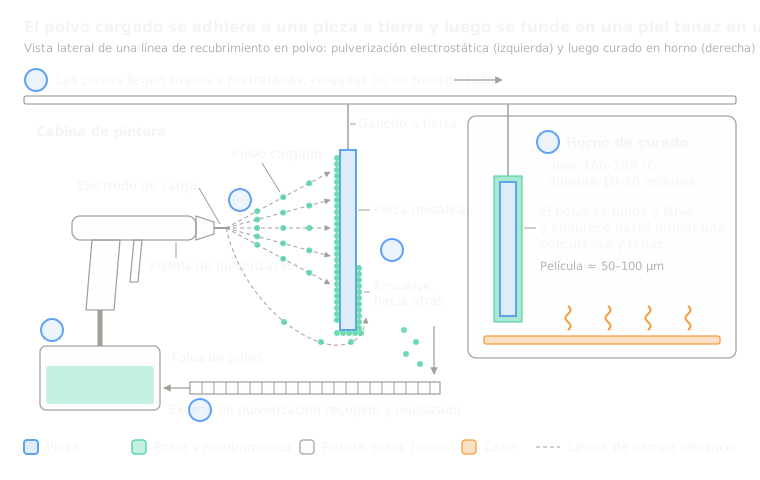 11.2Pintura en polvoPolvo seco cargado se adhiere a la pieza y luego se funde en un hornoAbrir la lección
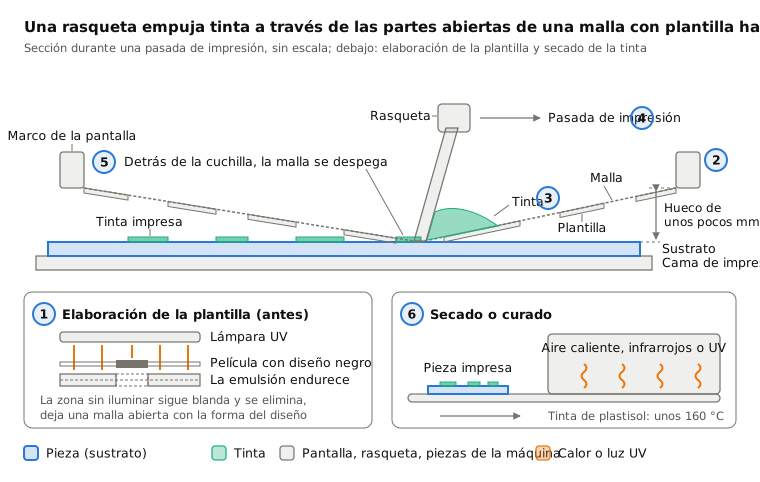
 11.3SerigrafíaTinta empujada a través de una plantilla de mallaAbrir la lección
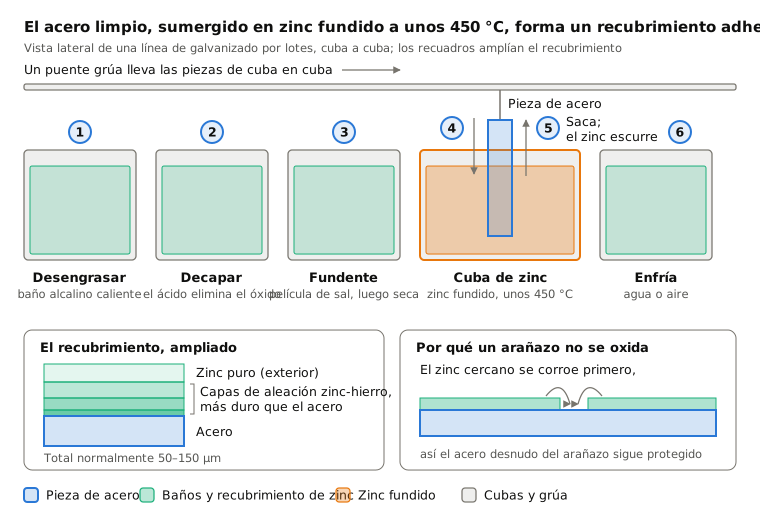
 11.4Galvanizado en calienteAcero sumergido en zinc fundido forma una capa de zinc unidaAbrir la lección
 11.5Galvanizado electrolítico (cromo, níquel, zinc)La corriente eléctrica deposita metal desde un bañoAbrir la lección
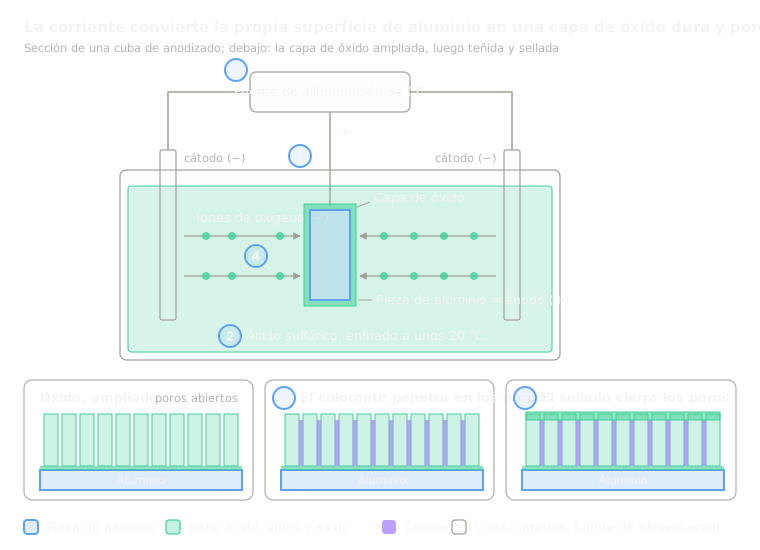 11.6AnodizadoLa corriente hace crecer una capa dura de óxido a partir del propio aluminioAbrir la lección
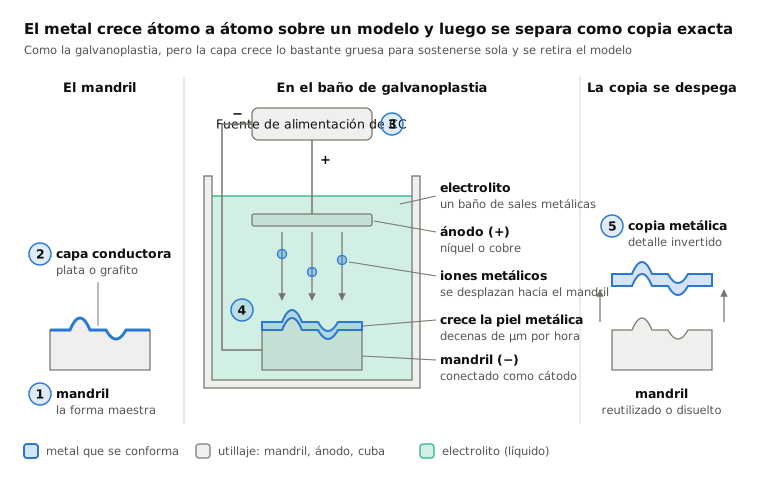
 11.7ElectroformadoUn recubrimiento crecido hasta ser grueso sobre un modelo, y luego retiradoAbrir la lección
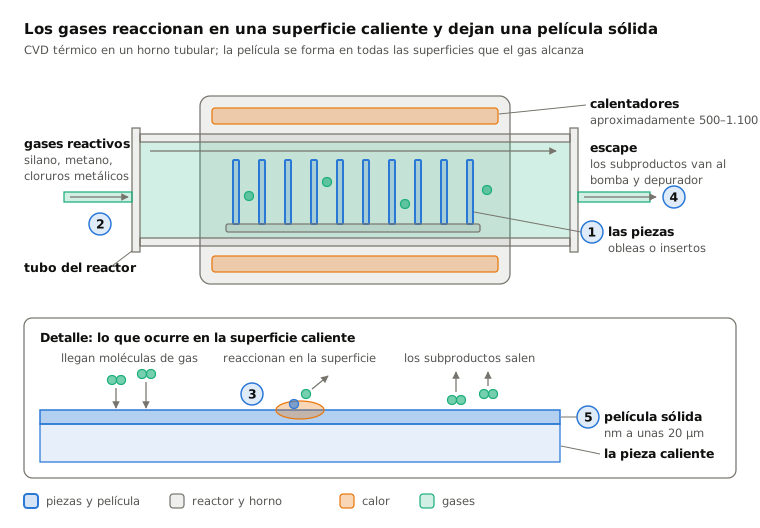
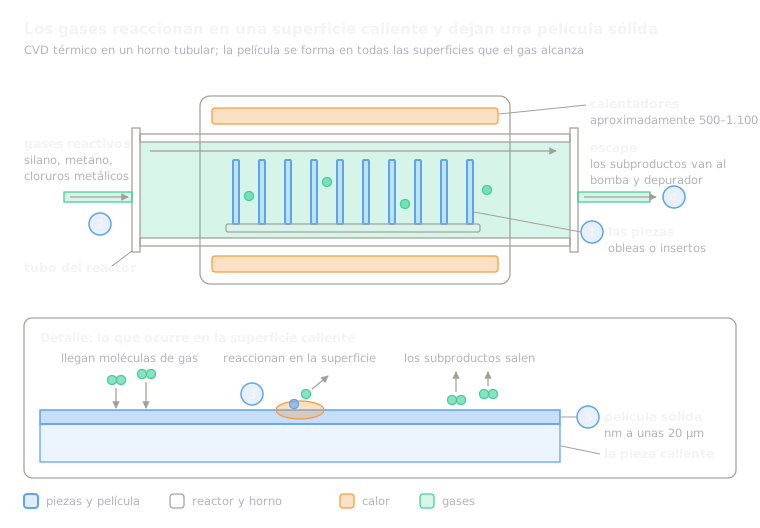 11.9Recubrimiento CVDLos gases reaccionan sobre una superficie caliente y dejan una películaAbrir la lección
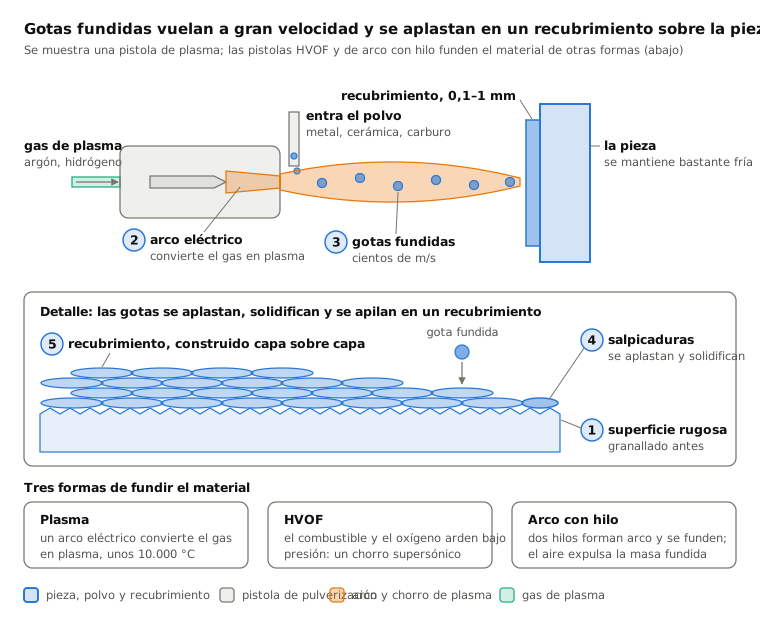
 11.10Proyección térmica (plasma, HVOF, arco)Gotas fundidas disparadas contra una pieza se apilan en una capaAbrir la lección
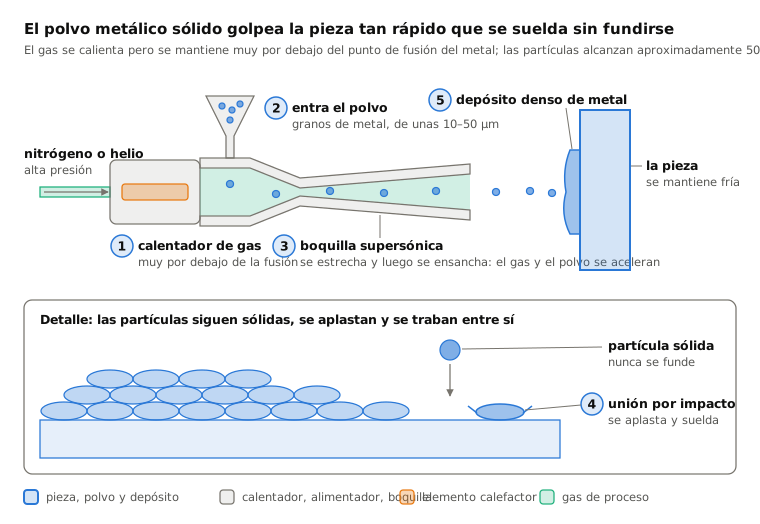
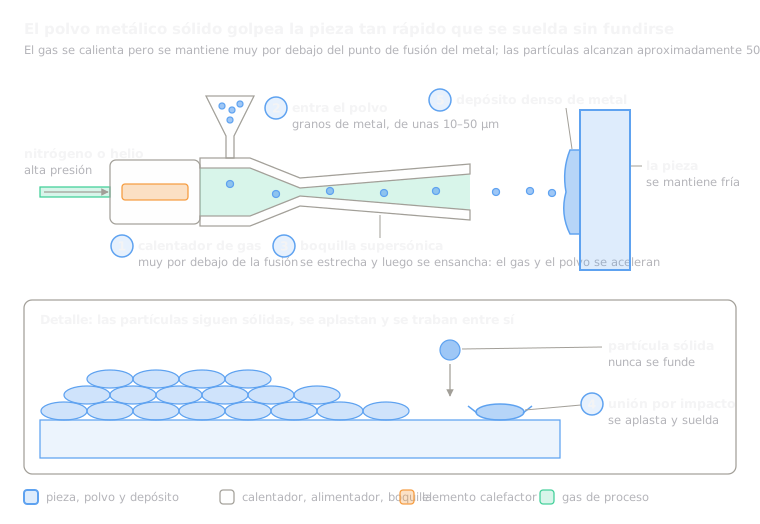 11.11Proyección en frío (cold spray)Granos de metal sólido se sueldan por pura velocidadAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.