

Electroerosión por penetración
Las chispas copian un electrodo con forma en una cavidad ciega
La electroerosión por penetración (EDM, por electrical discharge machining, también llamada EDM de hundimiento o de matriz) quema una cavidad con forma en el metal con diminutas chispas eléctricas. Un electrodo de grafito o de cobre, con la forma en negativo de la cavidad (salientes donde la cavidad necesita huecos), se hunde en el acero sin tocarlo nunca. Muchos moldes de piezas de plástico, como tapones, carcasas de teléfono y molduras del interior del coche, consiguen así sus nervios profundos y sus esquinas interiores afiladas.
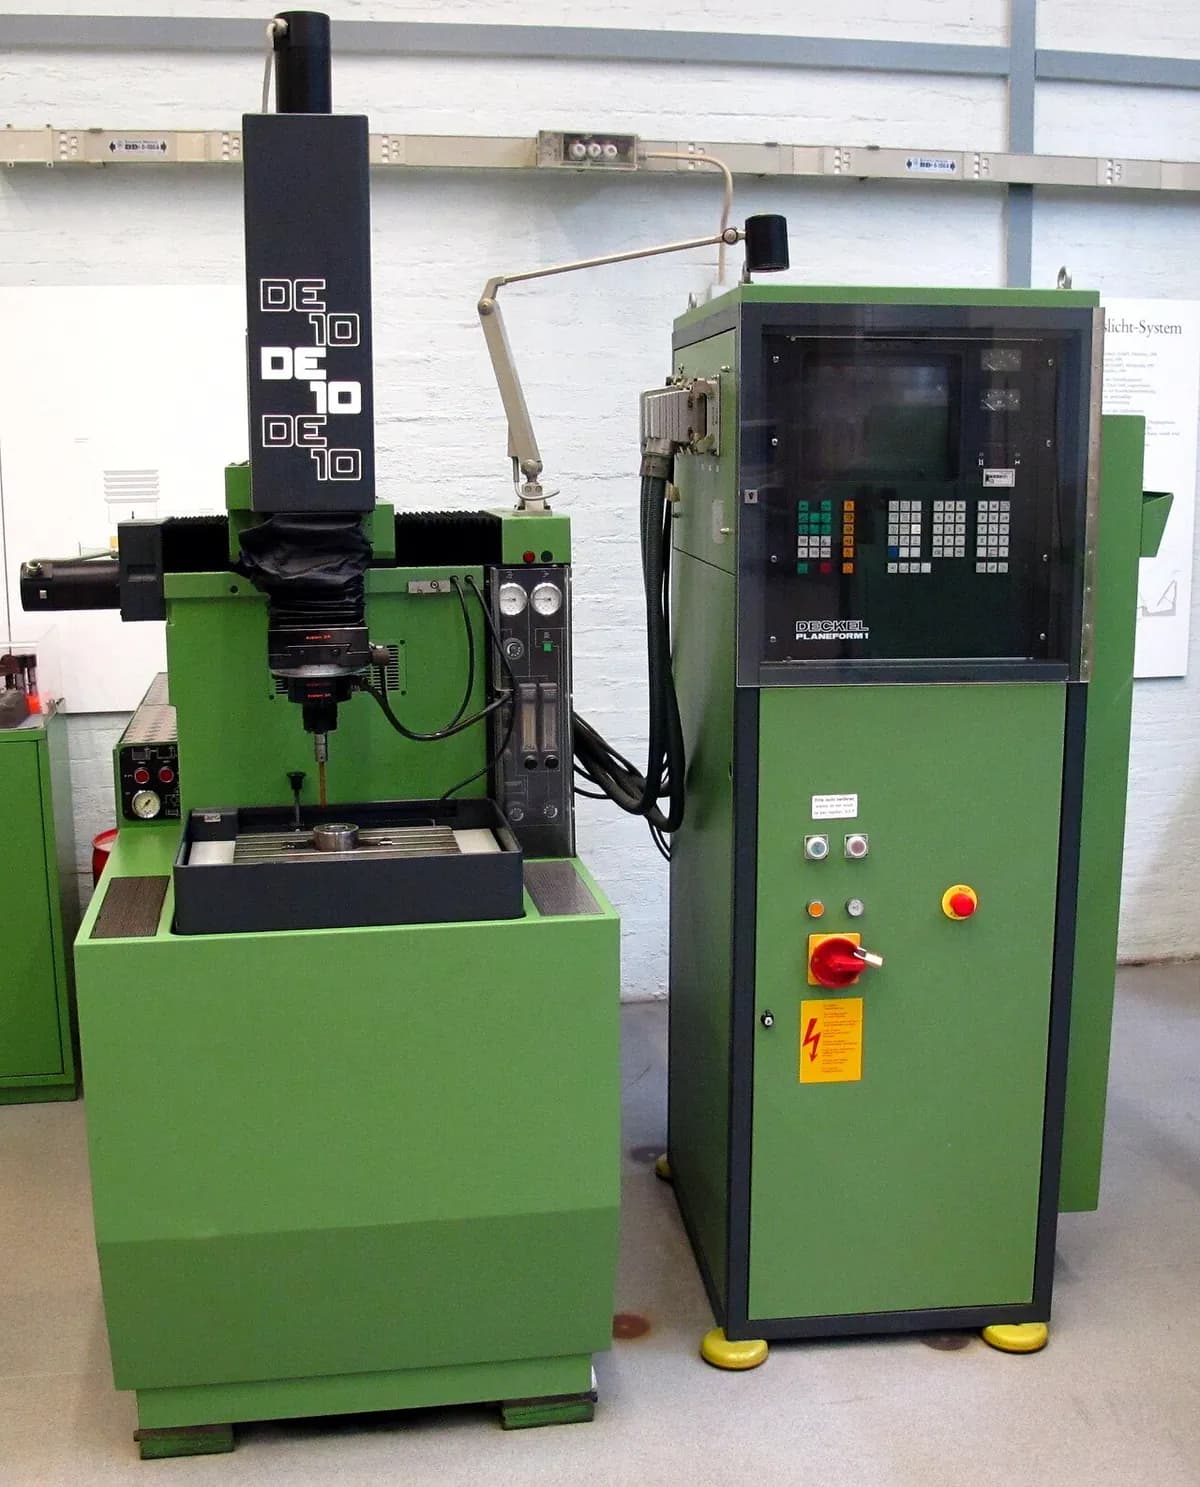
Cómo funciona
Da forma al electrodo. Un electrodo de grafito o de cobre se fresa con el negativo exacto de la cavidad, algo más pequeño para dejar sitio a la separación de chispa.
Sumerge la pieza. El bloque de acero descansa sobre la mesa en un depósito de aceite dieléctrico (un fluido aislante eléctrico). El aceite bloquea la corriente hasta que salta una chispa, enfría el metal y arrastra los residuos.
Cierra la holgura. Un servo (un motor que corrige constantemente su propia posición) baja el electrodo hasta dejar solo un diminuto hueco, normalmente de unas pocas centésimas de milímetro. Los dos nunca se tocan.
Chispa. El generador de pulsos dispara breves pulsos de tensión. Cada uno atraviesa el aceite, y una chispa de aproximadamente 8.000–12.000 °C funde y vaporiza un cráter microscópico.
Lava y avanza. Entre pulsos, el aceite barre los residuos del hueco. El servo mantiene el hueco constante mientras el electrodo se hunde más, con miles de chispas por segundo.
Acaba con suavidad. La máquina pasa a chispas más débiles, a menudo con un electrodo de acabado nuevo y un pequeño movimiento orbital. Las chispas más pequeñas dejan cráteres más pequeños y dan el tamaño y la textura finales.
Datos clave
- Materiales
- Cualquier material conductor de la electricidad: acero para herramientas templado, carburo de wolframio, titanio, aleaciones de níquel, cobre. No plásticos, vidrio ni la mayoría de las cerámicas.
- Piezas típicas
- Cavidades de moldes y matrices, nervios y ranuras profundos y estrechos, esquinas interiores afiladas, chaveteros ciegos y hexágonos interiores en piezas templadas
- Tamaño de pieza
- Desde detalles de menos de 1 mm hasta cavidades en bloques de molde de aproximadamente un metro
- Precisión
- Normalmente unos ±0,01 mm; unas pocas micras (milésimas de milímetro) con un acabado cuidadoso
- Acabado superficial
- Mate y finamente craterizada. La rugosidad Ra (altura media de las irregularidades de la superficie) va de unos 10 µm en el desbaste a unos 0,2 µm en el acabado.
- Tamaño de lote adecuado
- Piezas únicas y utillaje (cada molde es único); pequeñas piezas de precisión en series modestas
- Coste de utillaje y máquina
- Máquina de unos 100.000–500.000 $; un electrodo a medida por forma, a menudo varios (desbaste y acabado)
- Velocidad
- Lento: normalmente de 2 a 400 mm³ de metal por minuto; una cavidad de molde suele llevar de horas a días
Ventajas y límites
Ventajas
- Corta acero templado y carburo con tanta facilidad como un metal blando
- Sin fuerza de corte, así que los nervios delgados y los detalles finos sobreviven
- Esquinas interiores afiladas y cavidades ciegas profundas de casi cualquier forma
- Texturas uniformes y repetibles directamente desde la máquina
Límites
- Solo funciona con materiales conductores de la electricidad
- Lento: horas o días para una cavidad profunda
- Necesita un electrodo a medida para cada forma, y los electrodos se desgastan
- Deja una fina capa refundida (una piel quebradiza resolidificada) que puede necesitar pulido
Dónde se usa
- Moldes de inyección de plásticoCavidades para tapones, carcasas, conectores y piezas del interior del coche
- Fundición a presión y forjaMatrices templadas para carcasas de aluminio y herramientas de mano forjadas
- AeroespacialOrificios de refrigeración con forma en álabes de turbina de aleación de níquel
- ElectrónicaMoldes y matrices de estampación para diminutas piezas de conectores
- Talleres de utillajeExtracción de machos de roscar y brocas rotos atascados en piezas caras
Cómo reconocerlo
- Una superficie mate uniforme, “esmerilada”, formada por diminutos cráteres solapados, sin marcas de herramienta en una sola dirección.
- Esquinas interiores afiladas y nervios profundos y estrechos que ninguna fresa giratoria podría alcanzar.
- En las piezas de plástico moldeadas, una textura mate uniforme de grano fino suele venir de un molde erosionado por chispas (graduada en la escala de texturas VDI 3400).
- En el taller: electrodos de grafito gris oscuro que parecen “negativos” precisos de la pieza.
Compáralo con
Míralo
Practical Machinist · La física básica de la EDM, explicada para principiantes
temmy candra wijaya · Una animación del electrodo, el hueco y las chispas
Defiance Machine · Una máquina real quemando una cavidad bajo el aceite
Sodick Inc. · Cambios automáticos de electrodo para funcionar sin supervisión
Ver fotos reales
- Wikipedia: Mecanizado por descarga eléctrica — esquema del principio, máquinas de EDM por penetración y por hilo
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- La EDM por penetración copia un electrodo con forma en cualquier metal conductor, por duro que sea, con diminutas chispas en aceite.
- Es lenta y necesita electrodos a medida, así que compensa en moldes, matrices y formas que ningún otro proceso puede hacer.
- Busca esquinas interiores afiladas y una superficie mate uniforme llena de cráteres.
Más en Corte y mecanizado no convencional
Los 100 procesos
 6.1Punzonado y cizalladoUn punzón corta formas en la chapa contra una matrizAbrir la lección
 6.2Corte por láserLa luz enfocada funde o vaporiza un corte estrechoAbrir la lección
 6.3Corte por plasmaUn chorro de gas sobrecalentado atraviesa por fusión una plancha conductoraAbrir la lección
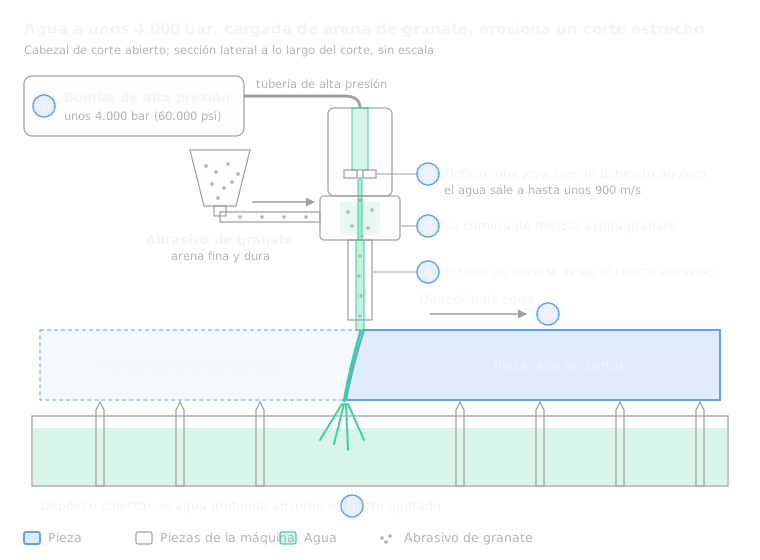 6.4Corte por chorro de aguaAgua a muy alta presión, normalmente con abrasivo, erosiona un corteAbrir la lección
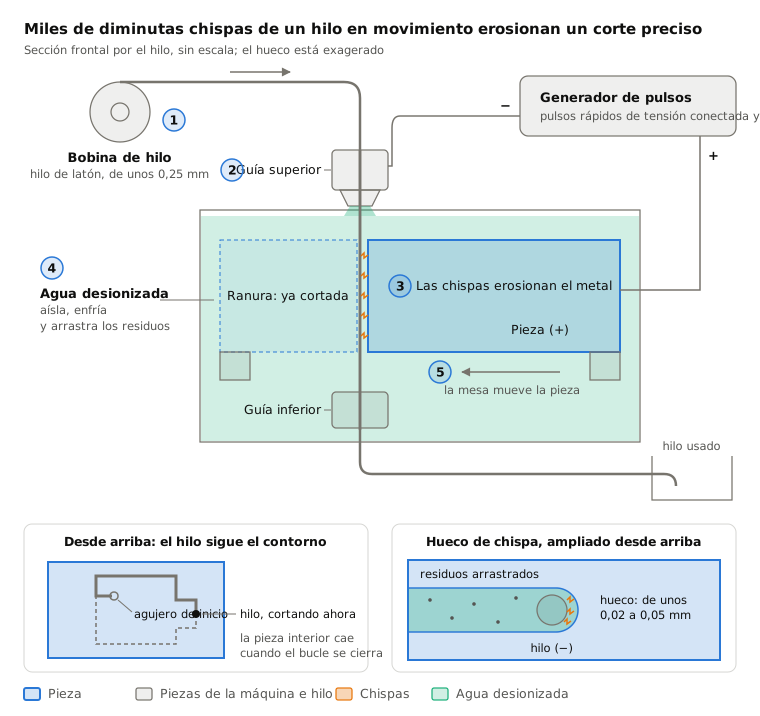
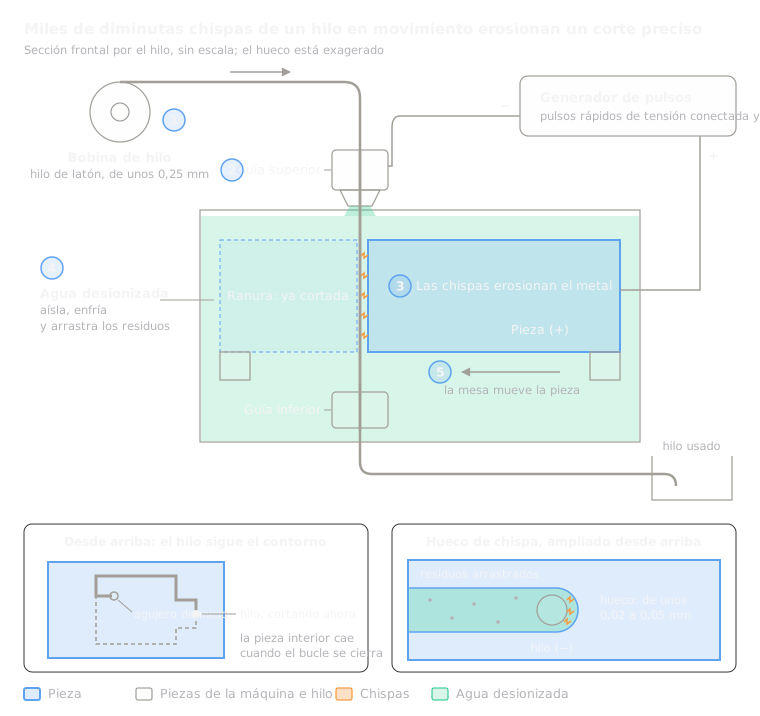 6.5Electroerosión por hiloChispas de un hilo fino en movimiento cortan perfiles pasantesAbrir la lección
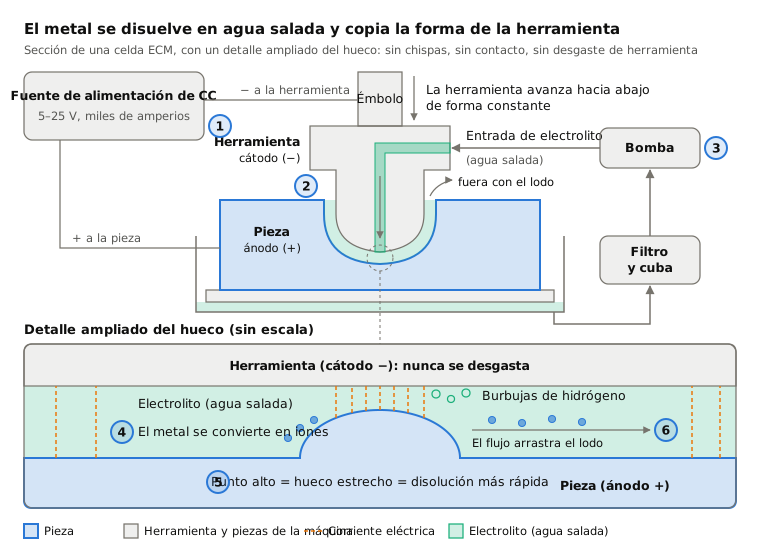
 6.7Mecanizado electroquímico (ECM)La electrólisis disuelve el metal con la forma de la herramientaAbrir la lección
 6.8Mecanizado químico y grabado fotoquímicoUna máscara impresa con luz deja que el atacante disuelva solo el metal descubiertoAbrir la lección
 6.9Mecanizado ultrasónicoUna herramienta que vibra martillea granos abrasivos contra la superficieAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.