

Electroerosión por hilo
Chispas de un hilo fino en movimiento cortan perfiles pasantes
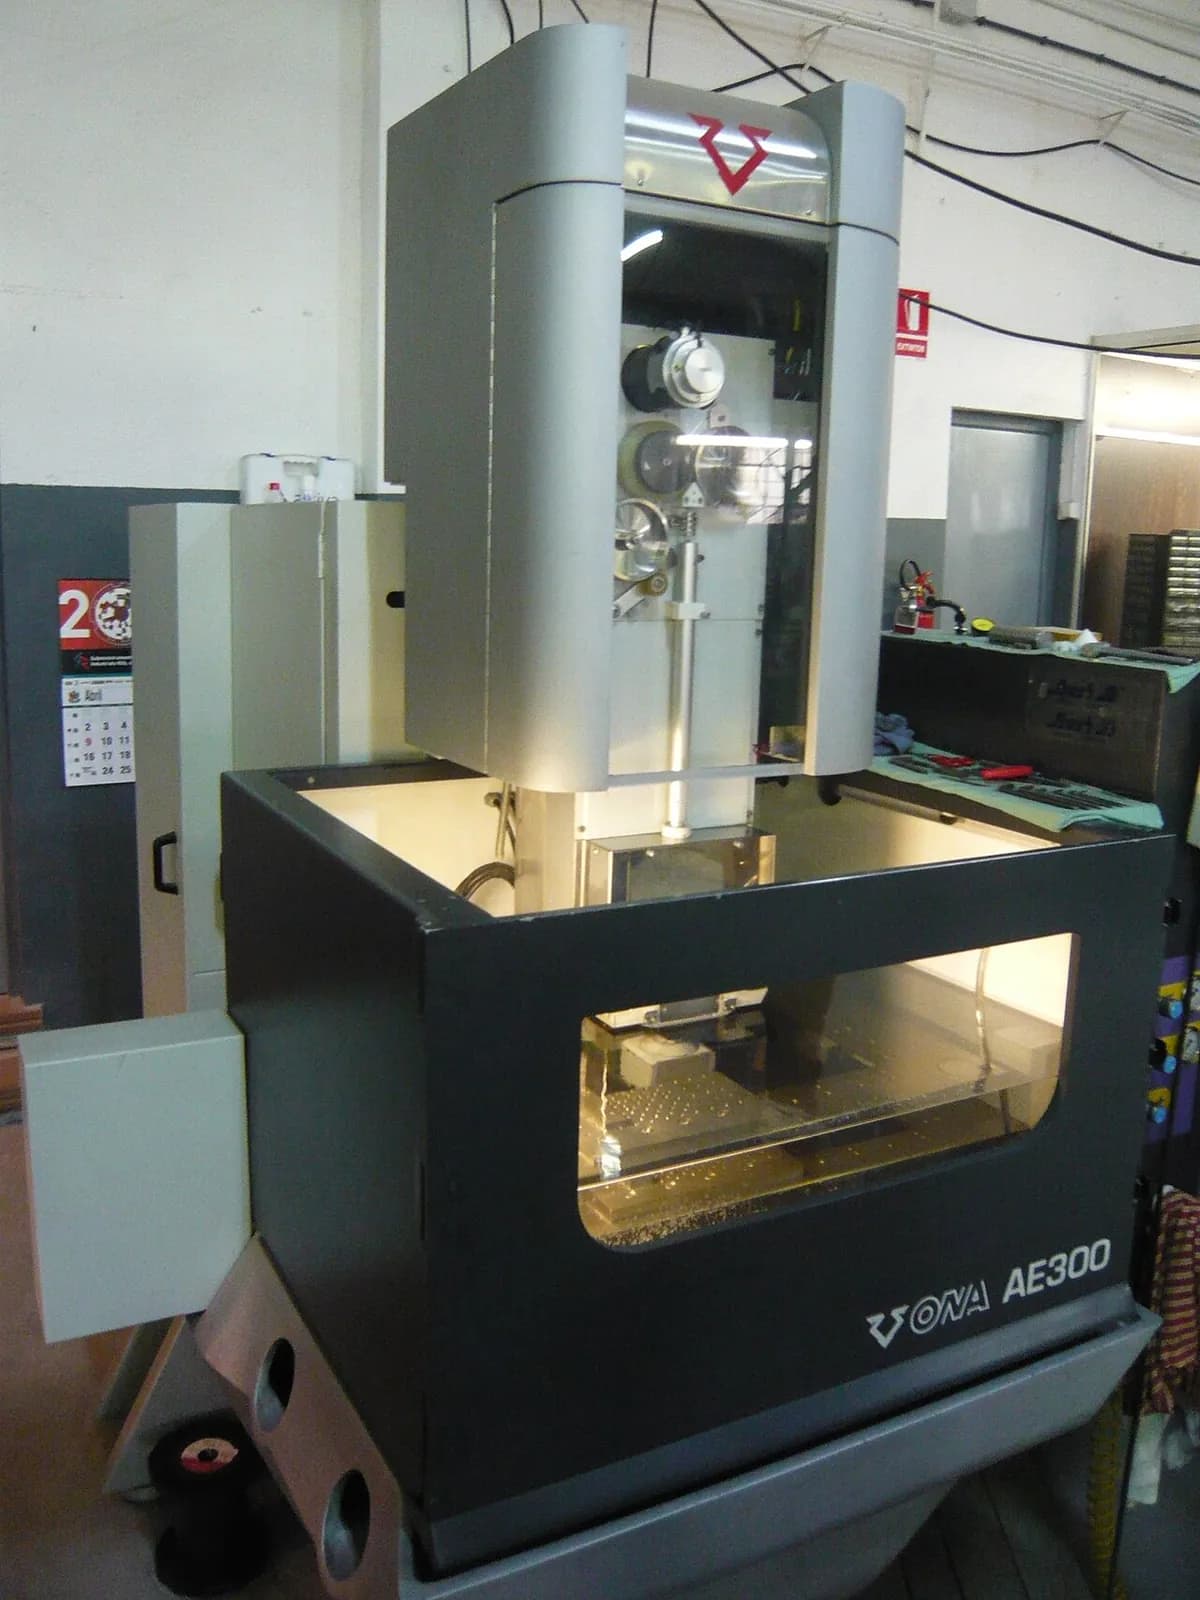
La EDM por hilo (mecanizado por descarga eléctrica) corta metal con un hilo fino de latón que nunca lo toca: miles de diminutas chispas eléctricas por segundo saltan del hilo y erosionan el metal. Hace las aberturas precisas de las matrices de punzonado y estampación, los perfiles de engranajes y estriados, y las ranuras finas en acero templado. Como el hilo no empuja, la dureza no importa, y la precisión llega a unas pocas milésimas de milímetro.
Cómo funciona
Alimenta el alambre. Un hilo de latón, normalmente de unos 0,25 mm de grosor, se desenrolla de una bobina y atraviesa la pieza a velocidad constante, así que siempre corta hilo nuevo.
Guíalo. Unas guías de precisión (a menudo de diamante) por encima y por debajo de la pieza mantienen el hilo recto y tenso. Inclinar las guías una respecto a la otra corta paredes cónicas.
Chispa. Un generador de pulsos aplica breves pulsos de tensión entre el hilo (negativo) y la pieza (positivo). Las chispas saltan el diminuto hueco, y cada una funde y vaporiza un cráter microscópico.
Lava. La pieza está sumergida en agua desionizada (agua sin minerales, que apenas conduce). Aísla el hueco hasta cada chispa, enfría el corte y arrastra los residuos.
Sigue el contorno. La mesa CNC mueve la pieza para que el hilo recorra el contorno, partiendo del borde o de un agujero de inicio taladrado; el hilo usado va a un cubo. Cuando el bucle se cierra, la pieza interior cae libre.
Para lograr la mejor precisión, la máquina suele seguir el primer corte con uno o varios cortes de acabado más ligeros que alisan la pared y corrigen su tamaño.
Datos clave
- Materiales
- Cualquier material conductor de la electricidad, sobre todo los duros: acero para herramientas templado, carburo, titanio, aleaciones de níquel, cobre, grafito
- Piezas típicas
- Punzones y aberturas de matrices, engranajes y estriados, matrices de extrusión, piezas médicas y aeroespaciales, ranuras finas
- Tamaño de pieza
- Cortes pasantes en placas de hasta unos 300 mm de espesor; hilo de aproximadamente 0,02 a 0,3 mm
- Precisión
- Muy alta: hasta unos pocos micrómetros (milésimas de milímetro) con cortes de acabado
- Acabado superficial
- Superficie fina, mate y algo esmerilada; muy lisa tras los cortes de acabado
- Tamaño de lote adecuado
- Piezas únicas y series pequeñas: utillaje, prototipos, piezas de alto valor
- Coste de utillaje y máquina
- Sin utillaje específico de la pieza; el hilo se consume; las máquinas cuestan de decenas a cientos de miles de dólares
- Velocidad
- Lento: a menudo de minutos a horas por pieza; las máquinas funcionan sin supervisión por la noche
Ventajas y límites
Ventajas
- Precisión muy alta y esquinas interiores afiladas
- La dureza no importa, así que las piezas se pueden cortar después del temple
- Sin fuerza de corte: las paredes finas y delicadas no se doblan
- Placas gruesas y paredes cónicas en una sola puesta a punto
Límites
- Lento en comparación con el fresado o el láser
- Solo materiales conductores de la electricidad
- Solo cortes pasantes: el hilo debe atravesar la pieza por completo
- El hilo se consume; la capa superficial se altera ligeramente por el calor
Dónde se usa
- Fabricación de herramientas y matricesJuegos de punzón y matriz, matrices de estampación y de extrusión
- AeroespacialRanuras de discos de turbina, raíces en forma de abeto, piezas de aleaciones de níquel
- MedicinaInstrumental quirúrgico y piezas de implantes de titanio
- MaquinariaEngranajes, estriados, chaveteros en ejes y bujes templados
- ElectrónicaMatrices para lead frames y utillaje fino de conectores
Cómo reconocerlo
- Una superficie mate uniforme, gris esmerilada, sin marcas de herramienta ni líneas direccionales.
- Esquinas interiores muy afiladas con solo un diminuto radio, de aproximadamente la mitad del grosor del hilo.
- Paredes perfectamente paralelas o con una conicidad precisa en piezas gruesas y duras, como bloques de matriz.
- A veces una diminuta marca testigo donde empezó y terminó el corte.
Compáralo con
Míralo
RAPID DIRECT · Una mirada animada al hueco de chispa y al proceso
wireedmguy · Un operario explica el hilo, las guías y el agua
ReliableEDM · Piezas típicas y por qué los talleres eligen la EDM por hilo
TITANS of CNC MACHINING · Una máquina de taller real trabajando, y un recorte que cae
Ver fotos reales
- Wikipedia: Mecanizado por descarga eléctrica — visión general con una sección de EDM por hilo (hilo, agua desionizada, guías) e historia
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El hilo nunca toca la pieza: las chispas a través de un diminuto hueco erosionan el metal.
- La dureza no importa, y la precisión llega a unos pocos micrómetros.
- Lenta y limitada a cortes pasantes conductores, así que se reserva para piezas precisas, duras o de alto valor.
Más en Corte y mecanizado no convencional
Los 100 procesos
 6.1Punzonado y cizalladoUn punzón corta formas en la chapa contra una matrizAbrir la lección
 6.2Corte por láserLa luz enfocada funde o vaporiza un corte estrechoAbrir la lección
 6.3Corte por plasmaUn chorro de gas sobrecalentado atraviesa por fusión una plancha conductoraAbrir la lección
 6.4Corte por chorro de aguaAgua a muy alta presión, normalmente con abrasivo, erosiona un corteAbrir la lección
 6.6Electroerosión por penetraciónLas chispas copian un electrodo con forma en una cavidad ciegaAbrir la lección
 6.7Mecanizado electroquímico (ECM)La electrólisis disuelve el metal con la forma de la herramientaAbrir la lección
 6.8Mecanizado químico y grabado fotoquímicoUna máscara impresa con luz deja que el atacante disuelva solo el metal descubiertoAbrir la lección
 6.9Mecanizado ultrasónicoUna herramienta que vibra martillea granos abrasivos contra la superficieAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.