

Mecanizado electroquímico (ECM)
La electrólisis disuelve el metal con la forma de la herramienta
El mecanizado electroquímico (ECM) elimina metal disolviéndolo, átomo a átomo, con corriente eléctrica y agua salada. Funciona como el recubrimiento galvánico al revés: la herramienta con forma nunca toca la pieza, nunca se desgasta y no deja daño por calor ni rebabas. Los fabricantes de motores a reacción lo usan para dar forma a álabes de aleaciones de níquel tenaces.
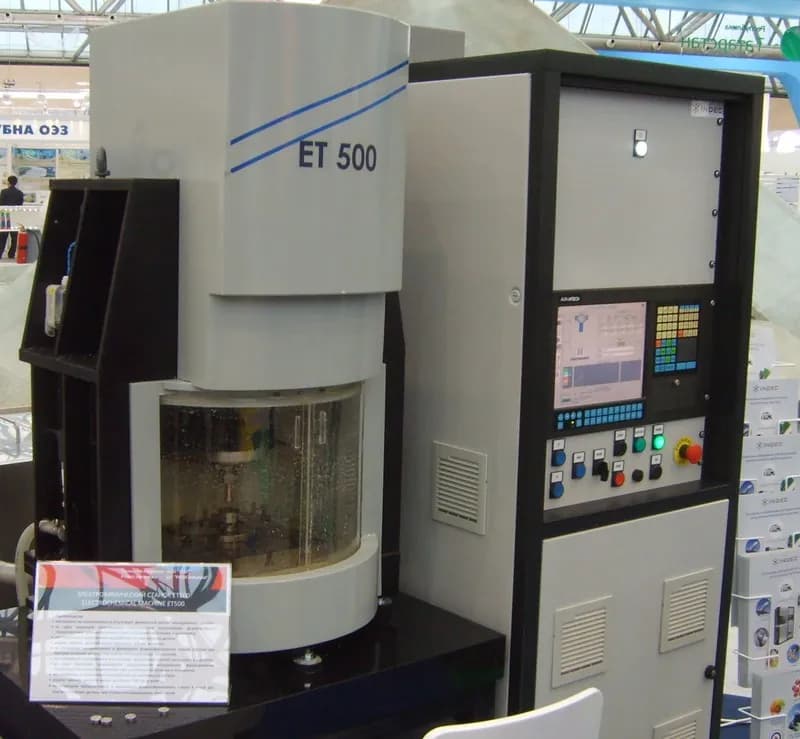
Cómo funciona
Conecta el circuito. Una fuente de corriente continua hace de la pieza el ánodo (lado positivo) y de la herramienta con forma el cátodo (lado negativo). Funciona a baja tensión, normalmente 5–25 V, pero con miles de amperios.
Cierra la holgura. La herramienta, normalmente de cobre, latón o acero inoxidable, se acerca a unas pocas décimas de milímetro de la pieza. Nunca se tocan.
Bombea el electrolito. Un electrolito (un líquido que conduce la electricidad), normalmente cloruro de sodio o nitrato de sodio en agua, se bombea rápido a través de la herramienta y por la holgura.
Disuelve el metal. La corriente circula por el electrolito, y los átomos de la superficie de la pieza salen como iones metálicos (átomos con carga eléctrica). En la herramienta se forman burbujas de hidrógeno, y ella nunca se desgasta.
Avanza y copia. La herramienta avanza de forma constante. El metal se disuelve más rápido donde la holgura es más estrecha, así que los puntos altos desaparecen y la pieza toma la forma de la herramienta en negativo.
Limpia y filtra. El flujo se lleva el metal disuelto en forma de lodo (hidróxido metálico), además de gas y calor. El electrolito se filtra, se enfría y se reutiliza.
Datos clave
- Materiales
- Cualquier metal conductor de la electricidad, sobre todo aleaciones difíciles de cortar: superaleaciones de níquel, titanio, aleaciones de cobalto, acero templado. La dureza no importa.
- Piezas típicas
- Álabes de turbina y blisks (discos con álabes de una pieza), rayado de cañones de armas, agujeros profundos de refrigeración, desbarbado de agujeros transversales internos en cuerpos de válvulas e inyectores
- Tamaño de pieza
- Desde agujeros transversales de aproximadamente un milímetro de ancho hasta piezas de motor de varios cientos de milímetros
- Precisión
- Normalmente unos ±0,05 mm; el ECM pulsado (PECM) puede mantener unos ±0,01 mm
- Acabado superficial
- Lisa y a menudo brillante, sin rebabas, grietas ni capa dañada por el calor; rugosidad Ra (altura media de las irregularidades de la superficie) normalmente 0,1–2 µm, casi como un espejo con PECM
- Tamaño de lote adecuado
- Volúmenes medios a altos de piezas de alto valor: la herramienta no se desgasta, pero desarrollarla requiere ensayo y error
- Coste de utillaje y máquina
- Alto: las máquinas suelen costar varios cientos de miles de dólares o más, además de herramientas a medida y un gran sistema de manejo del electrolito
- Velocidad
- Fijada por la corriente: aproximadamente 2 cm³ de acero disueltos por minuto por cada 1.000 A; la herramienta avanza normalmente de una fracción de milímetro a unos pocos milímetros por minuto
Ventajas y límites
Ventajas
- Sin desgaste de herramienta: una herramienta puede hacer miles de piezas
- Corta cualquier metal, por duro que sea, sin daño por calor
- Sin fuerza de corte y sin rebabas; superficies lisas y sin tensiones
- Rápido en formas 3D complejas en aleaciones tenaces
Límites
- Solo funciona con metales conductores de la electricidad
- Máquinas caras y desarrollo de herramientas lento, por ensayo y error
- Las esquinas interiores vivas y los detalles finos son difíciles: la holgura los redondea
- Grandes volúmenes de electrolito y de lodo metálico que filtrar y desechar de forma segura
Dónde se usa
- AeroespacialÁlabes de turbina y blisks de aleaciones de níquel y titanio; agujeros de refrigeración
- DefensaRayado (ranuras en espiral) en el interior de cañones de armas
- AutomociónDesbarbado de agujeros transversales en inyectores de combustible, cuerpos de válvulas y piezas de transmisión
- Generación de energíaÁlabes para turbinas de gas y de vapor
- Fabricación de herramientasCavidades de matrices de forja en acero templado
Cómo reconocerlo
- Superficies lisas, a menudo brillantes o satinadas, sin marcas de herramienta, sin rebabas y sin decoloración por calor.
- Bordes y esquinas interiores ligeramente redondeados, nunca afilados como una cuchilla.
- Formas curvas complejas, como los perfiles aerodinámicos de álabes, en aleaciones muy duras y sin líneas de mecanizado visibles.
- Agujeros transversales dentro de una pieza con bordes limpiamente redondeados y sin rebabas.
Compáralo con
Míralo
Piyush Singh · Un recorrido animado por el circuito, la holgura y el flujo
MTDCNC · Máquinas ECM reales y piezas terminadas de cerca
EMAG · Cómo funcionan las máquinas ECM industriales y de ECM pulsado
CamcraftInc · ECM en un taller de producción fabricando piezas de precisión
Ver fotos reales
- Wikipedia: Mecanizado electroquímico — diagrama del principio, historia y aplicaciones
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El ECM disuelve metal con corriente y agua salada; la herramienta nunca toca la pieza y nunca se desgasta.
- La pieza copia a la herramienta porque el metal se disuelve más rápido donde la holgura es más estrecha.
- Es adecuado para aleaciones tenaces y volúmenes altos; busca superficies lisas y sin rebabas y bordes suavemente redondeados.
Más en Corte y mecanizado no convencional
Los 100 procesos
 6.1Punzonado y cizalladoUn punzón corta formas en la chapa contra una matrizAbrir la lección
 6.2Corte por láserLa luz enfocada funde o vaporiza un corte estrechoAbrir la lección
 6.3Corte por plasmaUn chorro de gas sobrecalentado atraviesa por fusión una plancha conductoraAbrir la lección
 6.4Corte por chorro de aguaAgua a muy alta presión, normalmente con abrasivo, erosiona un corteAbrir la lección
 6.5Electroerosión por hiloChispas de un hilo fino en movimiento cortan perfiles pasantesAbrir la lección
 6.6Electroerosión por penetraciónLas chispas copian un electrodo con forma en una cavidad ciegaAbrir la lección
 6.8Mecanizado químico y grabado fotoquímicoUna máscara impresa con luz deja que el atacante disuelva solo el metal descubiertoAbrir la lección
 6.9Mecanizado ultrasónicoUna herramienta que vibra martillea granos abrasivos contra la superficieAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.