

Soplado (soplado por extrusión y por inyección)
Tubo caliente o preforma inflados en un molde
El soplado fabrica piezas de plástico huecas inflando plástico blando y caliente dentro de un molde frío, como inflar un globo dentro de una caja. Casi todas las botellas de plástico, del champú al refresco, se fabrican así. Es rápido y barato por pieza, pero solo hace formas huecas.
Cómo funciona
Extruye. Una extrusora (un tornillo calentado, como en la lección 3.3) empuja plástico fundido a través de una boquilla anular. Sale un tubo caliente colgante, llamado parisón.
Cierra. Las dos mitades de un molde frío se cierran alrededor del parisón. Aprietan su fondo hasta cerrarlo, y el tubo se corta por arriba.
Sopla. El aire comprimido, normalmente de unos 5–10 bar, entra por una aguja de soplado. Infla el parisón contra las paredes del molde, donde el plástico se enfría y fragua.
Abre y recorta. El molde se abre y sale el envase. El exceso de plástico exprimido en el pellizco (la rebaba) se recorta y se recicla.
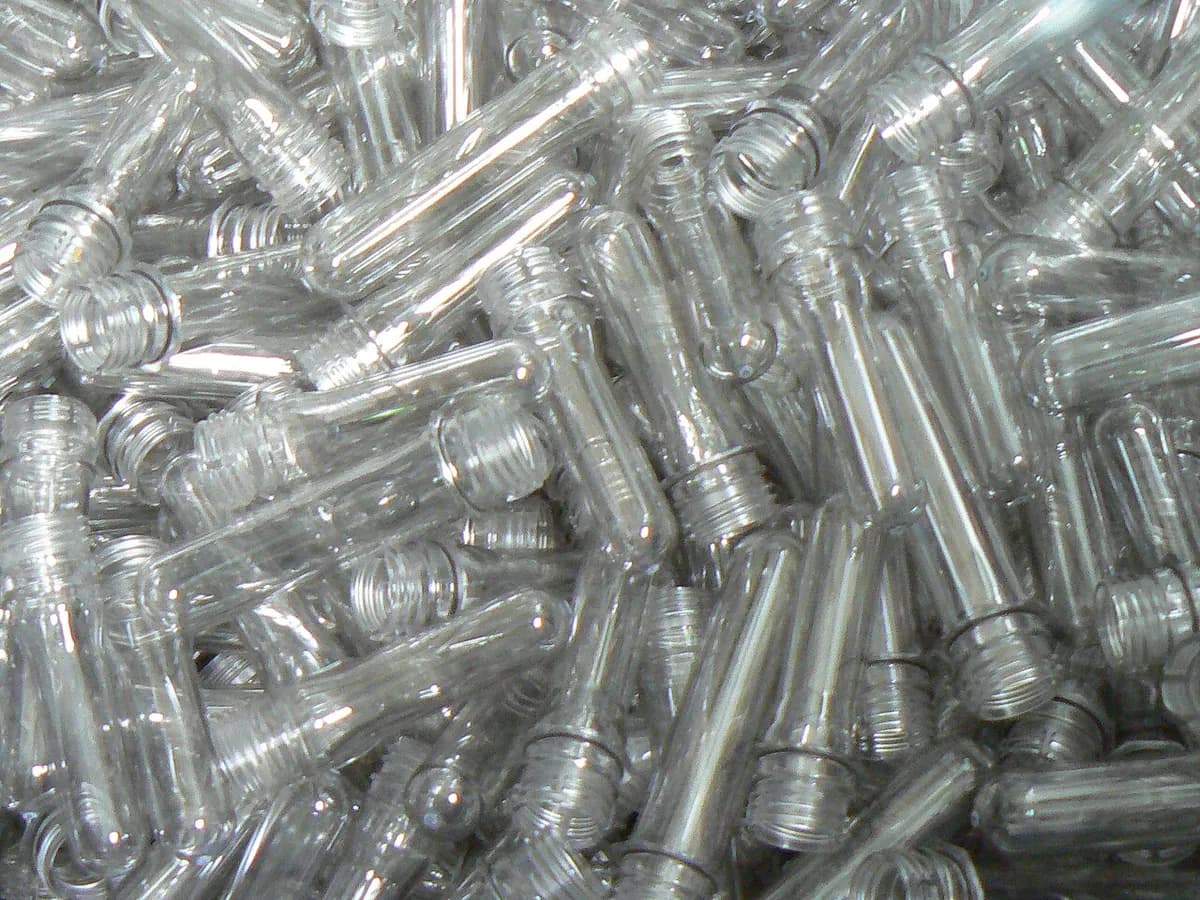
Moldea una preforma. El soplado por inyección parte de una preforma: un pequeño tubo de ensayo grueso moldeado por inyección alrededor de un macho. Su cuello roscado ya tiene la forma final.
Estira y sopla. La preforma templada entra en el molde de la botella. En las botellas de bebida de PET, primero una varilla de estirado la empuja hacia abajo y luego el aire, de hasta unos 40 bar, la infla. Esto se llama soplado con estirado.
Desmoldea. El molde se abre y sale la botella sin rebaba que recortar. Queda un pequeño punto de entrada en el centro de la base.
Muchas botellas de PET se fabrican en dos pasos separados: las preformas se moldean en una planta, y luego se recalientan con lámparas infrarrojas y se soplan cerca de la línea de llenado.
Datos clave
- Materiales
- Polietileno (HDPE) y polipropileno para el soplado por extrusión; PET para botellas de bebida por soplado con estirado; también PVC y policarbonato
- Piezas típicas
- Botellas, bidones, depósitos de combustible, regaderas, conductos de aire, barriles
- Tamaño de pieza
- Desde botes de pastillas de unos pocos mililitros hasta depósitos de unos 1.000 litros (extrusión)
- Precisión
- Forma exterior normalmente dentro de unos ±0,3 a ±0,5 mm; cuellos más precisos; el espesor de pared varía de un punto a otro
- Acabado superficial
- Exterior liso o texturizado, copiado del molde; ninguna herramienta toca nunca el interior
- Tamaño de lote adecuado
- De decenas de miles a muchos millones de piezas
- Coste de utillaje y máquina
- Los moldes son más baratos que los de inyección porque las presiones son bajas (a menudo de aluminio, de unos miles a decenas de miles de dólares); máquinas de decenas de miles a millones de dólares para líneas de PET de alta velocidad
- Velocidad
- Botellas pequeñas cada pocos segundos por cavidad, depósitos grandes cada pocos minutos; las grandes máquinas de PET fabrican decenas de miles de botellas por hora
Ventajas y límites
Ventajas
- La forma práctica de fabricar rápido envases huecos de una sola pieza
- Los moldes cuestan menos que los de inyección
- Paredes ligeras y finas y una producción muy alta
- Se pueden hacer asas huecas, depósitos y formas raras (extrusión)
Límites
- Solo piezas huecas; el espesor de pared es difícil de controlar con precisión
- El soplado por extrusión deja rebaba que recortar y una cicatriz de pellizco
- La forma interior no está controlada; sin detalles internos afilados
- El soplado por inyección y con estirado también necesita un molde de preforma, así que son adecuados para grandes volúmenes
Dónde se usa
- BebidasBotellas de agua y refrescos de PET
- HogarBotellas de detergente y champú, regaderas
- AutomociónDepósitos de combustible, conductos de aire, depósitos de líquido limpiaparabrisas
- Medicina y farmaciaBotes de pastillas, frascos de gotas para los ojos
- IndustriaBidones, barriles, contenedores a granel de 1.000 litros
Cómo reconocerlo
- Soplado por extrusión: una línea elevada o cicatriz en el fondo (el pellizco) y una línea de partición a ambos lados.
- Asas huecas que forman parte del envase, como en las garrafas de leche y los bidones.
- Soplado por inyección o con estirado: un pequeño punto en el centro exacto de la base (el punto de inyección) y ninguna línea de pellizco.
- Botellas de PET: un cuello grueso y nítido con un anillo bajo la rosca, sobre un cuerpo fino y estirado.
Compáralo con
Míralo
Spectra Packaging · Parisón, cierre del molde, soplado y recorte, paso a paso
PLASTOTECH · Cómo se moldea una preforma sobre un macho y luego se sopla
Sidel · Una preforma de PET estirada y soplada hasta formar una botella
Bekum Group · Una gran máquina de soplado por extrusión trabajando
Ver fotos reales
- Wikipedia: Soplado — cómo funcionan el soplado por extrusión, por inyección y con estirado; pocas fotos
- Búsqueda de fotos en Wikimedia Commons
- Wikimedia Commons: preformas de PET — las preformas en forma de tubo de ensayo antes del soplado
Recuerda
- El soplado infla plástico caliente dentro de un molde frío para hacer piezas huecas.
- El soplado por extrusión parte de un tubo colgante y deja rebaba; el soplado por inyección parte de una preforma moldeada y no deja ninguna.
- Las botellas de bebida de PET se estiran y se soplan a partir de preformas, decenas de miles por hora.
Más en Moldeo de plásticos y caucho
Los 100 procesos
 2.1ShortMoldeo por inyecciónMasa fundida forzada en un molde cerrado de aceroAbrir la lección
 2.2Sobremoldeo y moldeo de dos inyeccionesUn segundo plástico moldeado sobre el primeroAbrir la lección
 2.4TermoformadoLámina calentada aspirada contra un moldeAbrir la lección
 2.5Moldeo rotacionalEl polvo recubre un molde caliente que giraAbrir la lección
 2.6Moldeo por compresión (SMC, BMC, caucho)Una carga prensada y curada en un molde calienteAbrir la lección
 2.7CalandradoMezcla prensada en lámina entre rodillosAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.