

Sobremoldeo y moldeo de dos inyecciones
Un segundo plástico moldeado sobre el primero
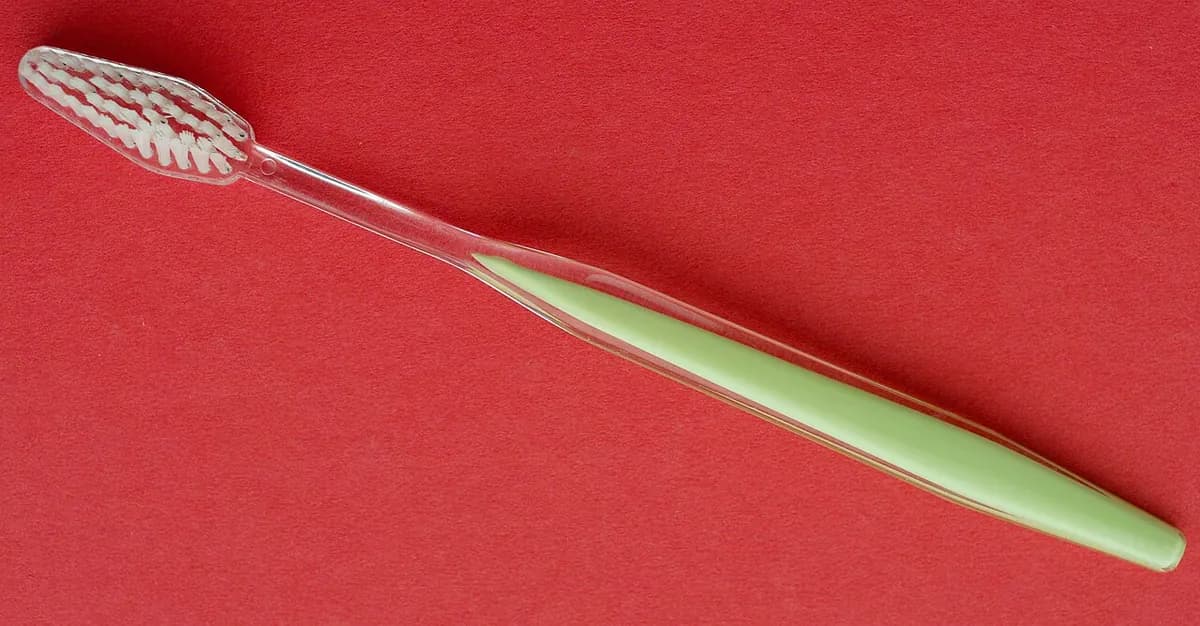
El sobremoldeo moldea un segundo plástico sobre uno primero, de modo que sale una sola pieza hecha de dos materiales. El agarre blando y gomoso de un cepillo de dientes o de un taladro inalámbrico se hace así. Sustituye al pegamento y al montaje, y las dos capas no se despegan con el uso normal.
Cómo funciona
Primera inyección. Una unidad de inyección llena la cavidad A con un plástico duro. Esto hace la pieza base rígida, llamada sustrato.
Abre y gira. El molde se abre y la mitad que sujeta el sustrato gira 180°. El sustrato queda ahora frente a la cavidad B, que tiene espacio extra donde irá el agarre.
Segunda inyección. El molde se cierra y una segunda unidad de inyección llena ese espacio extra con un plástico blando, a menudo TPE (elastómero termoplástico, un plástico gomoso que se puede fundir). La masa fundida caliente se funde con la superficie del sustrato. En ese mismo momento, la cavidad A moldea el siguiente sustrato.
Expulsa. El molde se abre y la pieza terminada se expulsa. A partir de ahí, cada ciclo entrega una pieza completa de dos materiales.
La unión viene de que los dos plásticos se funden entre sí, lo que solo funciona con parejas compatibles. Si no, los diseñadores añaden agujeros o ranuras para que el material blando se bloquee mecánicamente.
Dos variantes usan la misma idea. El sobremoldeo en dos moldes funciona igual, pero un robot o un operario lleva el sustrato del primer molde al segundo. El moldeo con insertos coloca una pieza metálica (un inserto roscado, una cuchilla, contactos eléctricos) en el molde en lugar de una primera inyección.
Datos clave
- Materiales
- Plásticos duros (polipropileno, ABS, policarbonato, nailon) combinados con TPE blando o silicona; o dos colores del mismo plástico; los insertos suelen ser de latón o acero
- Piezas típicas
- Mangos de cepillos de dientes, empuñaduras de herramientas eléctricas, botones y teclas bicolores, carcasas con juntas integradas
- Tamaño de pieza
- Sobre todo de tamaño pequeño a mediano, desde unos pocos gramos hasta unos pocos kilogramos
- Precisión
- Como el moldeo por inyección: normalmente unos ±0,05 a ±0,1 mm en la parte dura; la capa blanda es más holgada
- Acabado superficial
- Tal como se moldea, brillante o texturizada; las zonas blandas tienen buen agarre
- Tamaño de lote adecuado
- Dos inyecciones: de decenas de miles a millones; dos moldes o carga manual: también series más pequeñas
- Coste de utillaje y máquina
- Más alto que con un solo material: un molde más complejo, a menudo de decenas de miles de dólares o más, y una máquina con dos unidades de inyección y un plato giratorio
- Velocidad
- Una pieza terminada por ciclo, normalmente unos 20–60 s
Ventajas y límites
Ventajas
- Una pieza terminada, sin pegamento ni montaje
- Uniones fuertes y selladas entre zonas duras y blandas
- Agarres de tacto suave, juntas y aspectos bicolores nítidos
- Rápido y constante a gran volumen
Límites
- Los moldes y las máquinas cuestan más que para piezas de un solo material
- Los dos plásticos deben ser compatibles para unirse, lo que limita las parejas
- Más que ajustar: dos materiales, dos temperaturas, contracciones distintas
- Las dos inyecciones solo se amortizan a gran volumen; el sobremoldeo con dos moldes es más lento por pieza
Dónde se usa
- Cuidado personalCepillos de dientes, mangos de cuchillas de afeitar
- HerramientasCarcasas de herramientas eléctricas, mangos de destornilladores y alicates
- AutomociónBotones y pomos bicolores, ópticas de pilotos traseros, juntas moldeadas sobre carcasas
- ElectrónicaFundas de móvil con bordes blandos, carcasas impermeables con juntas moldeadas, protectores de cables
- MedicinaCarcasas de dispositivos y mangos de instrumentos con agarres blandos
Cómo reconocerlo
- Una zona blanda y gomosa que no se puede despegar, con un borde nítido contra el plástico duro.
- Dos colores que se encuentran en un límite perfectamente nítido, sin línea de pegamento ni holgura.
- Pequeños agujeros o ranuras en la parte dura rellenados con el material blando (bloqueos mecánicos).
- Marcas de entrada en ambos materiales, una por cada inyección.
Compáralo con
Míralo
Star Rapid · Comparación para principiantes de moldeo con insertos, sobremoldeo y moldeo de dos inyecciones
SIMTEC Silicone Parts, Inc. · Sobremoldeo en dos pasos frente a moldeo de dos inyecciones en una máquina
Injection Molding Skills & More · Un ciclo de dos inyecciones, paso a paso
Injection mold maker · Imágenes reales de una pieza dura de policarbonato recibiendo una capa blanda de TPE
Ver fotos reales
- Wikipedia: Moldeo por inyección multimaterial — moldeo multiinyección y sobremoldeo, con ejemplos de cepillos de dientes y herramientas eléctricas
- Wikipedia: Moldeo por inyección — secciones sobre sobremoldeo y moldeo con insertos, con fotos de moldes
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Un segundo plástico se moldea sobre el primero: una pieza, dos materiales, sin pegamento.
- Las capas se mantienen por fusión o por bloqueos mecánicos, así que las parejas de materiales importan.
- Las dos inyecciones lo hacen en una máquina; el sobremoldeo usa dos moldes; el moldeo con insertos parte de metal.
Más en Moldeo de plásticos y caucho
Los 100 procesos
 2.1ShortMoldeo por inyecciónMasa fundida forzada en un molde cerrado de aceroAbrir la lección
 2.3Soplado (soplado por extrusión y por inyección)Tubo caliente o preforma inflados en un moldeAbrir la lección
 2.4TermoformadoLámina calentada aspirada contra un moldeAbrir la lección
 2.5Moldeo rotacionalEl polvo recubre un molde caliente que giraAbrir la lección
 2.6Moldeo por compresión (SMC, BMC, caucho)Una carga prensada y curada en un molde calienteAbrir la lección
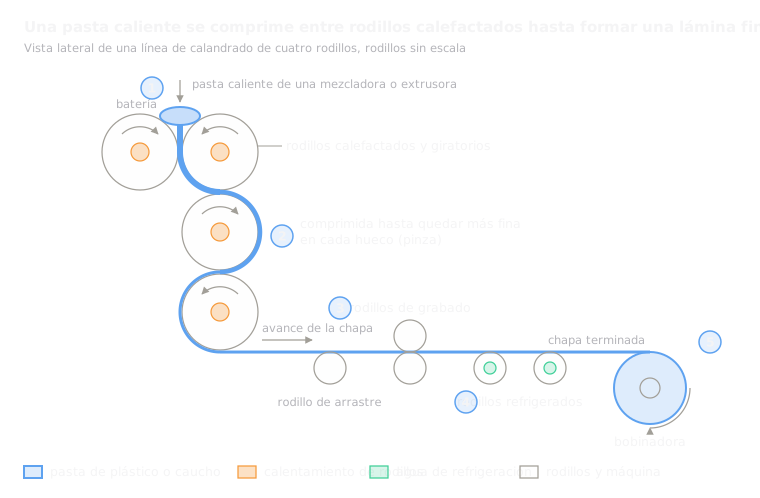 2.7CalandradoMezcla prensada en lámina entre rodillosAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.