

Moldeo por inyección
Masa fundida forzada en un molde cerrado de acero
El moldeo por inyección funde gránulos de plástico y fuerza la masa fundida en un molde cerrado de acero, donde se enfría hasta formar una pieza terminada. Los tapones de botella, los ladrillos de juguete, las carcasas de móvil y los salpicaderos de coche se hacen así. Una vez que existe el molde, cada pieza adicional cuesta muy poco, por eso la mayoría de los objetos de plástico que te rodean están moldeados por inyección.
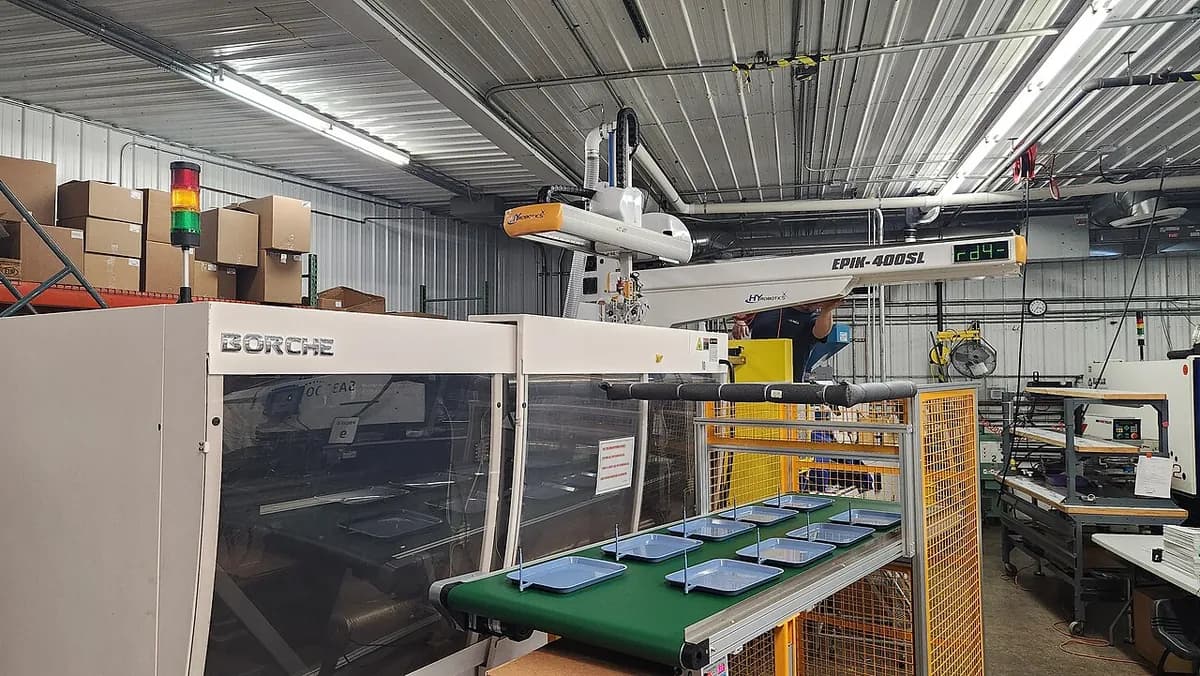
Moldeo por inyección en un minuto, por MecMade
Cómo funciona
Alimenta. Los gránulos de plástico (granos de plástico crudo de unos pocos milímetros) caen de la tolva (un embudo) al cilindro, un tubo de acero calentado.
Funde. Un tornillo giratorio arrastra los gránulos hacia delante. La fricción del tornillo y el calor de las resistencias los funden, y la masa fundida se acumula delante de la punta del tornillo.
Cierra. La unidad de cierre une las dos mitades del molde y las mantiene cerradas con decenas a miles de toneladas de fuerza. Esto evita que la masa fundida se escape por la línea de partición (la junta entre las mitades).
Inyecta y compacta. El tornillo deja de girar y avanza como un émbolo. La masa fundida sale disparada por la boquilla y el bebedero (el canal de alimentación) hacia la cavidad (el hueco con la forma de la pieza). El tornillo sigue empujando para compactar plástico adicional mientras la pieza se contrae.
Enfría. El agua que circula por canales en el acero se lleva el calor hasta que la pieza está sólida. Este suele ser el paso más largo. Mientras tanto el tornillo vuelve a girar para preparar la siguiente inyección.
Abre y expulsa. La mitad móvil retrocede. Los expulsores empujan la pieza, con su bebedero, fuera del macho (el saliente de acero que da forma al interior). El molde se cierra y el ciclo se repite.
Datos clave
- Materiales
- Termoplásticos (plásticos que se ablandan cada vez que se calientan) como polipropileno, ABS, nailon y policarbonato; también algunos termoestables y caucho de silicona líquida
- Piezas típicas
- Tapones, ladrillos de juguete, carcasas electrónicas, piezas de interior de coche, jeringuillas, peines
- Tamaño de pieza
- Desde menos de un gramo hasta parachoques de coche de varios kilogramos
- Precisión
- Normalmente de unos ±0,05 a ±0,1 mm; más estrechas en piezas pequeñas de precisión
- Acabado superficial
- Copia el molde: desde brillo de espejo hasta una textura como de cuero, sin necesidad de acabado
- Tamaño de lote adecuado
- De miles a millones de piezas idénticas
- Coste de utillaje y máquina
- Moldes desde unos pocos miles de dólares (sencillos, de aluminio) hasta mucho más de 100.000 dólares (grandes, de muchas cavidades, de acero templado); máquinas de decenas de miles a más de un millón de dólares
- Velocidad
- Normalmente 10–60 s por ciclo; los tapones finos en unos pocos segundos, a menudo con muchas piezas por inyección
Ventajas y límites
Ventajas
- Coste por pieza muy bajo una vez pagado el molde
- Rápido, automatizado y muy repetible
- Formas complejas, clips de encaje, roscas y detalle fino de una sola inyección
- Enorme variedad de plásticos, colores y texturas
Límites
- El molde es caro y a menudo tarda semanas en hacerse
- Un cambio de diseño supone retocar o rehacer el molde de acero
- Las paredes deben ser bastante finas y uniformes (a menudo de 1–4 mm), o las piezas se alabean y muestran rechupes (pequeñas hendiduras sobre las zonas gruesas)
- Los contrasalidas (detalles que bloquearían la pieza en el molde) necesitan partes de molde deslizantes, que añaden coste
Dónde se usa
- EnvasadoTapones de botella, cierres, tarrinas de alimentos de pared fina
- Bienes de consumoLadrillos de juguete, utensilios de cocina, carcasas de electrodomésticos
- AutomociónSalpicaderos, paneles de puerta, parachoques, carcasas de faros, clips
- MedicinaJeringuillas, puntas de pipeta, cuerpos de inhaladores
- ElectrónicaCarcasas de móviles y portátiles, conectores, teclas y botones
Cómo reconocerlo
- Una línea fina alrededor de la pieza donde se encontraron las dos mitades del molde (la línea de partición).
- Pequeñas marcas redondas, algo elevadas o hundidas, dejadas por los expulsores en la cara oculta.
- Un pequeño resto o cicatriz donde entró el plástico (la marca de entrada).
- Paredes finas de espesor uniforme reforzadas con nervios (finas paredes de refuerzo), y texto moldeado como un símbolo de reciclaje o una rueda de fecha.
Compáralo con
Míralo
tronicarts · Toda la máquina y un ciclo completo en animación 3D
Autodesk · Una explicación de cinco minutos con historia y ejemplos cotidianos
ARBURGofficial · Una prensa real llenando 72 cavidades por inyección a alta velocidad
Ian Collier (How It's Made excerpt) · Cómo se mecaniza y se pule el propio molde de acero
Ver fotos reales
- Wikipedia: Moldeo por inyección — moldes reales, incluido un molde de ladrillo LEGO y un molde con correderas laterales
- Wikipedia: Máquina de moldeo por inyección — un molde abierto en una prensa y una prensa grande con un robot
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- Funde, inyecta a presión, enfría, expulsa: una pieza cada pocos segundos hasta un minuto.
- El molde es el gran coste y cada pieza es barata, así que se amortiza con altos volúmenes.
- Los buenos diseños usan paredes finas y uniformes, un ligero ángulo de desmoldeo (conicidad) y los menos contrasalidas posibles.
Más en Moldeo de plásticos y caucho
Los 100 procesos
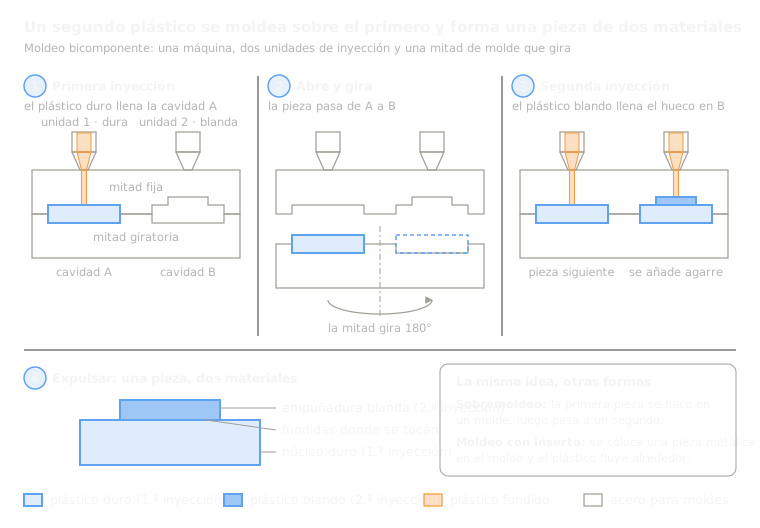 2.2Sobremoldeo y moldeo de dos inyeccionesUn segundo plástico moldeado sobre el primeroAbrir la lección
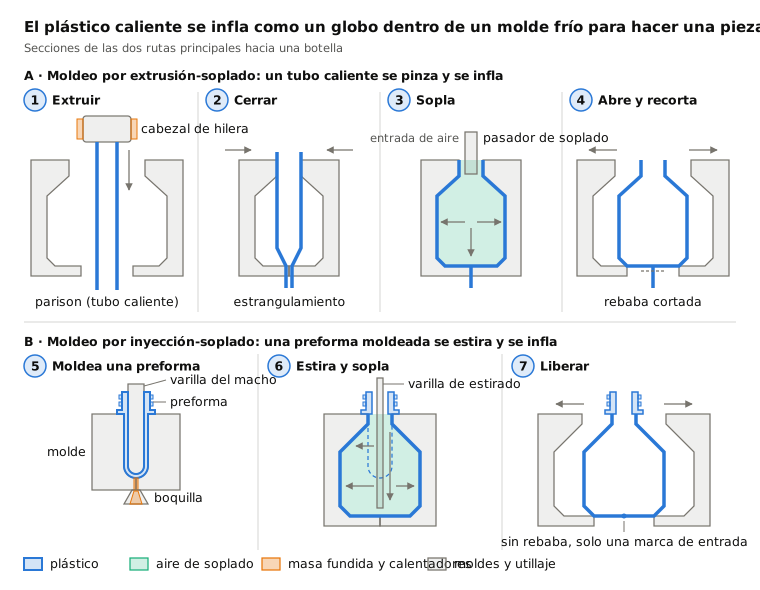
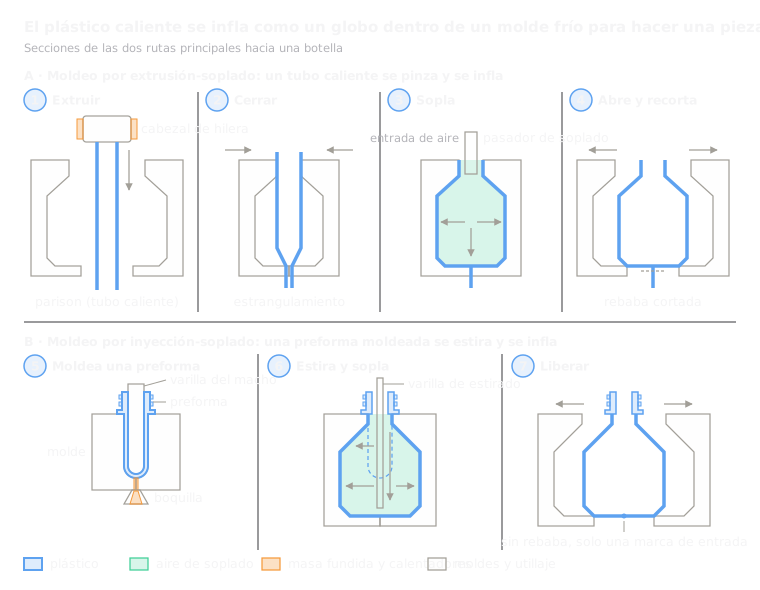 2.3Soplado (soplado por extrusión y por inyección)Tubo caliente o preforma inflados en un moldeAbrir la lección
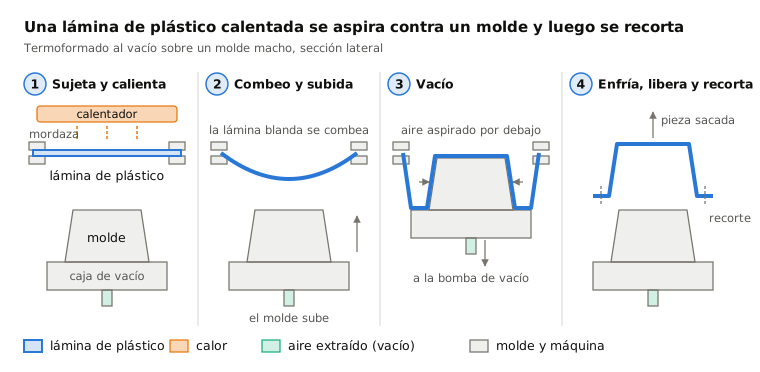
 2.4TermoformadoLámina calentada aspirada contra un moldeAbrir la lección
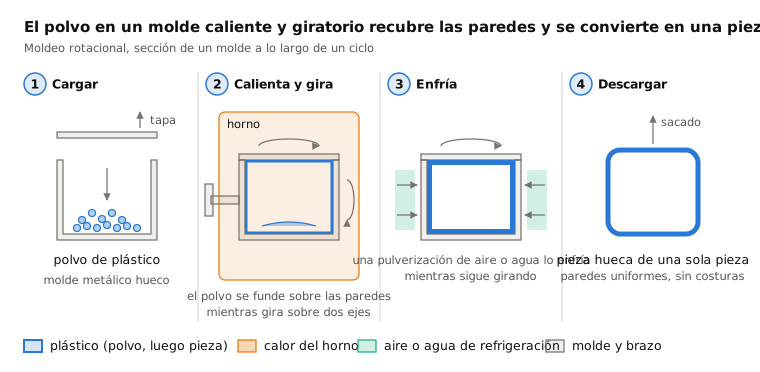
 2.5Moldeo rotacionalEl polvo recubre un molde caliente que giraAbrir la lección
 2.6Moldeo por compresión (SMC, BMC, caucho)Una carga prensada y curada en un molde calienteAbrir la lección
 2.7CalandradoMezcla prensada en lámina entre rodillosAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.