

Fundición a presión
Metal inyectado en una matriz de acero a alta presión
La fundición a presión inyecta metal fundido a alta velocidad y alta presión en un molde de acero templado, llamado matriz, y lo abre segundos después. Los marcos de portátiles y móviles, las carcasas de cajas de cambios de coches y las manillas de puertas se hacen así. Es la forma más rápida de fabricar grandes cantidades de piezas metálicas precisas y de pared fina.
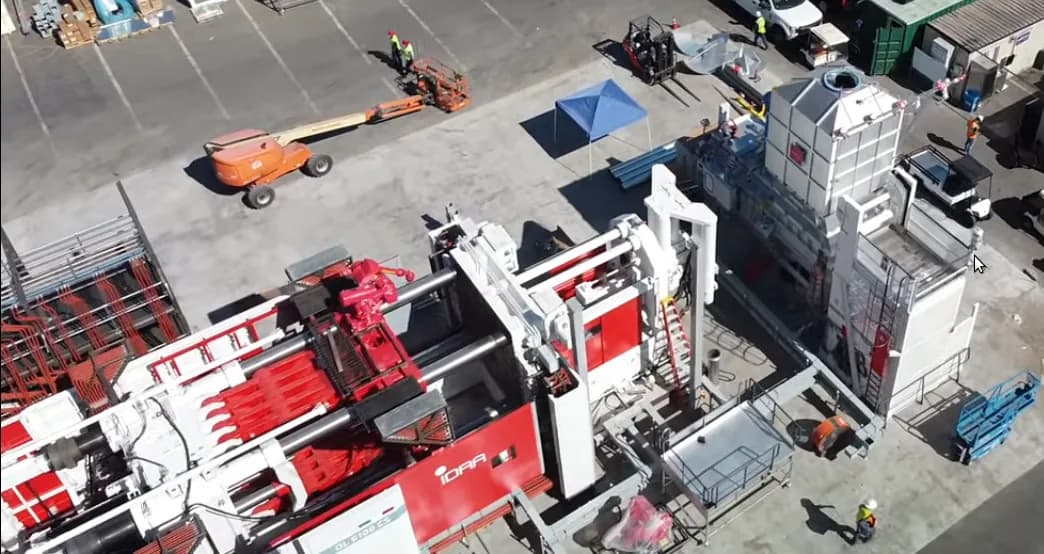
Cómo funciona
Cierra y sujeta la matriz. La mitad móvil de la matriz se empuja contra la mitad fija y se mantiene con una sujeción hidráulica. La fuerza de cierre suele ser de cientos a miles de toneladas, para que la matriz siga cerrada bajo presión.
Llena la cámara de inyección. Una dosis medida de metal fundido, normalmente aluminio, se vierte con cuchara en la cámara de inyección (un tubo de acero que lleva a la matriz). Esta es la máquina de cámara fría; para el zinc, una máquina de cámara caliente tiene su bomba sumergida en el metal fundido.
Inyecta. El émbolo (un pistón hidráulico) dispara el metal a la cavidad en una fracción de segundo y luego sigue empujando a alta presión, a menudo varios cientos de bar, para compactar el metal mientras se contrae.
Enfría en la matriz. El agua que circula por canales en el acero retira el calor rápidamente. Las piezas finas se solidifican en segundos.
Abre, expulsa y recorta. La mitad móvil retrocede y los expulsores (varillas de acero) empujan la pieza fundida hacia fuera, normalmente a la pinza de un robot. Los canales de colada, el sobrante llamado galleta y la rebaba fina (metal que se cuela por la línea de partición) se recortan en una prensa.
Datos clave
- Materiales
- Aleaciones de aluminio, zinc y magnesio; algo de latón. No acero, que está demasiado caliente para la matriz
- Piezas típicas
- Carcasas de motores y cajas de cambios, marcos de portátiles y móviles, cuerpos de herramientas eléctricas, manillas de puertas, grifos, coches de juguete
- Tamaño de pieza
- Desde unos pocos gramos (piezas de zinc) hasta bajos de coche enteros de unos 50 a 100 kg en las máquinas más grandes
- Precisión
- Unos ±0,05 a ±0,2 mm en detalles pequeños
- Acabado superficial
- Lisa: Ra (rugosidad media) de aproximadamente 1 a 2,5 µm, lista para pintar o recubrir
- Tamaño de lote adecuado
- De decenas de miles a millones de piezas
- Coste de utillaje y máquina
- Matrices de decenas de miles a más de un millón de dólares; máquinas de cientos de miles a millones
- Velocidad
- De segundos a unos dos minutos por inyección, según el tamaño de la pieza
Ventajas y límites
Ventajas
- Ciclos muy rápidos, ideal para la producción en masa
- Paredes finas, a menudo de 1 a 3 mm, y detalle fino
- Precisa y lisa, necesita poco mecanizado
- Las piezas pueden incluir resaltes, nervios y letras en una sola inyección
Límites
- Las matrices son muy caras, así que los lotes pequeños no se amortizan
- Limitada a metales de bajo punto de fusión como el aluminio, el zinc y el magnesio
- El aire atrapado deja poros diminutos, así que la mayoría de las piezas no se pueden tratar térmicamente ni soldar con facilidad
- Plazo largo, a menudo meses, para diseñar y construir una matriz
Dónde se usa
- AutomociónCarcasas de cajas de cambios y de motores, soportes, grandes piezas de carrocería coladas de una pieza
- ElectrónicaMarcos de portátiles y móviles, disipadores de calor, carcasas de conectores
- Bienes de consumoCuerpos de herramientas eléctricas, piezas de electrodomésticos de cocina, coches de juguete
- Herrajes de construcciónManillas de puertas, cerraduras, grifos (a menudo de zinc, luego recubiertos)
- IluminaciónCarcasas de farolas, disipadores de calor de LED
Cómo reconocerlo
- Superficies lisas y uniformes y detalle nítido, a menudo pintadas o cromadas.
- Pequeñas marcas redondas, ligeramente elevadas o hundidas, donde los expulsores empujaron la pieza.
- Una fina línea recortada en la línea de partición, a veces con diminutos restos de rebaba.
- Paredes finas reforzadas con nervios, y resaltes redondos (postes) para tornillos.
Compáralo con
Míralo
RCM Industries, Inc. · El ciclo completo explicado por un fundidor a presión
Pedeo Hogedrukgieterij · Una célula de colada de aluminio en producción: vertido, inyección y expulsión
DyCast Specialties Corporation · Fundición de zinc en cámara caliente de piezas pequeñas, de cerca
Bühler Group · Una máquina gigante que cuela grandes secciones de carrocería de coche de una sola inyección
Ver fotos reales
- Wikipedia: Fundición a presión — máquinas de cámara caliente y fría, fotos de utillaje abierto y de una célula en marcha
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El metal se fuerza a alta presión, no se vierte por gravedad.
- Las costosas matrices de acero solo se amortizan con altos volúmenes.
- Piezas rápidas, precisas y de pared fina, sobre todo en aluminio, zinc y magnesio.
Más en Fundición
Los 100 procesos
 1.1ShortMoldeo en arenaMetal vertido en una cavidad compactada en arena; la arena se rompe despuésAbrir la lección
 1.2Fundición a la cera perdidaCopia en cera recubierta de cerámica, fundida y luego rellenada de metalAbrir la lección
 1.3Colada en molde permanenteMetal vertido por gravedad en un molde de acero reutilizableAbrir la lección
 1.5Colada centrífugaMetal lanzado contra la pared de un molde giratorioAbrir la lección
 1.6Fundición con modelo perdido de espuma (lost foam)Metal vertido sobre una copia de espuma enterrada en arena sueltaAbrir la lección
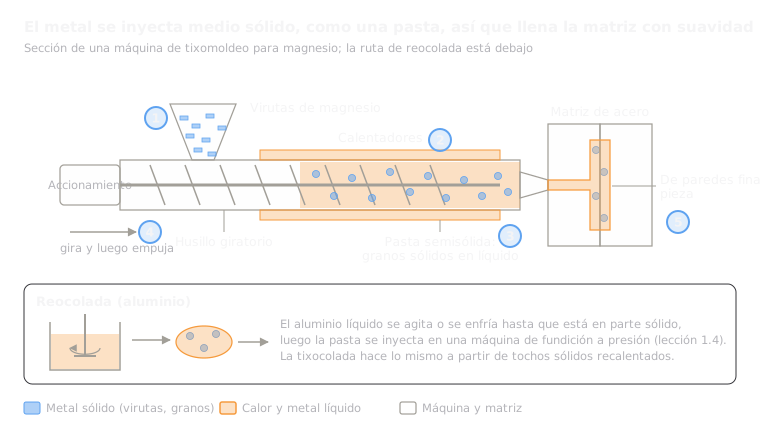 1.7Colada semisólida (tixomoldeo y reocolada)Una pasta de metal semisólido inyectada en una matriz de aceroAbrir la lección
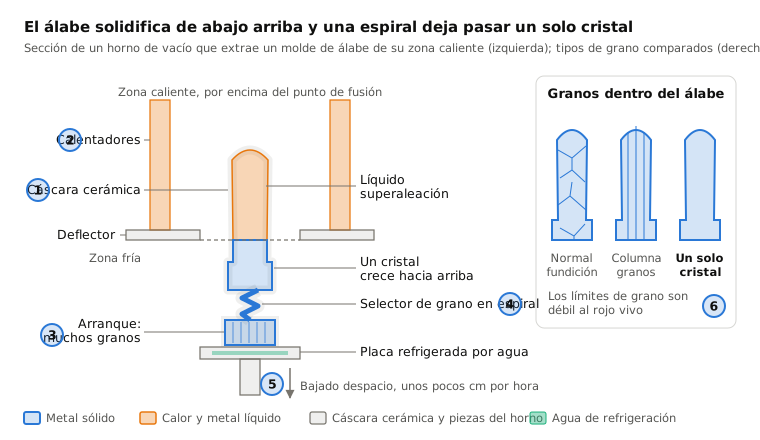
 1.8Colada de monocristal (álabes de turbina)Una solidificación lenta desde un extremo hace crecer la pieza como un único cristalAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.