

Colada en molde permanente
Metal vertido por gravedad en un molde de acero reutilizable
La colada en molde permanente vierte metal fundido, normalmente por gravedad, en un molde de acero o fundición que se abre y se usa de nuevo miles de veces. Los pistones de coche y muchas llantas y culatas de aluminio se hacen así. Se sitúa entre el moldeo en arena y la fundición a presión: mejores piezas que con arena, utillaje mucho más barato que con fundición a presión.
Cómo funciona
Recubre y precalienta el molde. Las dos mitades de acero se rocían con un fino recubrimiento cerámico, que las protege y ralentiza el enfriamiento. Se mantienen calientes, normalmente a unos 200 a 400 °C, para que el metal no se solidifique demasiado pronto.
Coloca los machos y cierra. Entran los machos (insertos que forman agujeros y huecos). Pueden ser de acero, que se extraen tras cada ciclo, o de arena, que se rompen después. Las mitades se sujetan juntas a lo largo de la línea de partición.
Vierte. El metal fundido, casi siempre aluminio, se vierte con cuchara en el bebedero. La gravedad llena la cavidad; algunas máquinas inclinan el molde para llenarlo con suavidad, y las máquinas de baja presión empujan el metal desde abajo.
Déjalo enfriar en el molde. El acero extrae el calor rápido, así que el metal se solidifica en aproximadamente un minuto o unos pocos minutos. El enfriamiento rápido da grano fino (cristales pequeños) y un metal más resistente que el del moldeo en arena.
Abre y retira la pieza. Las mitades se abren, se extraen los machos y la pieza fundida se levanta. Se corta el bebedero y el molde queda listo para el siguiente ciclo.
Datos clave
- Materiales
- Sobre todo aleaciones de aluminio y magnesio, también aleaciones de cobre (latón, bronce) y algo de fundición
- Piezas típicas
- Pistones, llantas de aluminio, culatas, carcasas de engranajes y bombas, pinzas de freno, utensilios de cocina
- Tamaño de pieza
- Normalmente desde unos 100 g hasta alrededor de 50 kg
- Precisión
- Unos ±0,3 a ±0,5 mm en un detalle de 100 mm
- Acabado superficial
- Bastante lisa: Ra (rugosidad media) de aproximadamente 2,5 a 6 µm
- Tamaño de lote adecuado
- Volumen medio a alto: de unos pocos miles a cientos de miles de piezas al año
- Coste de utillaje y máquina
- Los moldes de acero cuestan aproximadamente de diez mil a cien mil dólares o más
- Velocidad
- Unos pocos minutos por pieza y molde; a menudo funcionan varios moldes en paralelo
Ventajas y límites
Ventajas
- Mayor precisión y superficies más lisas que el moldeo en arena
- El enfriamiento rápido da grano fino y buena resistencia
- Pocos huecos de gas, así que las piezas se pueden tratar térmicamente y soldar
- Los moldes duran de miles a más de cien mil piezas
Límites
- El molde es caro, así que los lotes pequeños no se amortizan
- Limitada sobre todo a aleaciones de aluminio, magnesio y cobre; el acero está demasiado caliente para el molde
- Las formas deben salir de un molde rígido, así que los contrasalidas necesitan machos
- Más lenta que la fundición a presión, y las paredes deben ser más gruesas, de unos 3 a 4 mm como mínimo
Dónde se usa
- AutomociónPistones, culatas, llantas, pinzas de freno, piezas de suspensión
- Aeroespacial y defensaCarcasas y soportes de aleaciones de aluminio
- MaquinariaCuerpos de bombas, carcasas de engranajes, piezas hidráulicas
- FontaneríaCuerpos de válvulas y accesorios de latón y bronce
- Artículos para el hogarUtensilios de cocina de aluminio fundido, piezas de lámparas y muebles
Cómo reconocerlo
- Una superficie bastante lisa y algo mate: mucho más fina que la del moldeo en arena, algo más rugosa que la de la fundición a presión.
- Una línea de partición limpia y recta donde se encontraron las mitades de acero.
- Paredes más gruesas que en una pieza de fundición a presión, a menudo de 4 mm o más.
- Un resto cortado del bebedero, a menudo en una sección gruesa de la pieza.
Compáralo con
Míralo
THORS eLearning Solutions · Una explicación animada para principiantes de la colada por gravedad en molde permanente
Densen_casting · Una fundición de producción vertiendo aluminio en moldes de acero, ciclo tras ciclo
Kurtz Casting Solutions · Cómo los robots manejan células automatizadas de colada por gravedad
Kurtz Casting Solutions · La variante de baja presión, en la que el metal se empuja hacia el molde desde abajo
Ver fotos reales
- Wikipedia: Colada en molde permanente — variantes por gravedad, por rotación, de baja presión y de vacío, materiales de molde y productos
- Búsqueda de fotos en Wikimedia Commons
Recuerda
- El molde es de acero o hierro y se reutiliza miles de veces.
- Lo llena la gravedad (o la baja presión), no la inyección a alta presión.
- Mejor y más resistente que las piezas de moldeo en arena, con utillaje más barato que la fundición a presión.
Más en Fundición
Los 100 procesos
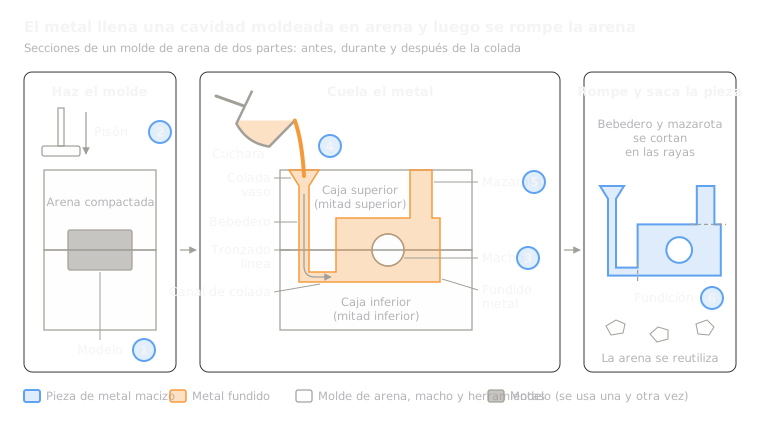 1.1ShortMoldeo en arenaMetal vertido en una cavidad compactada en arena; la arena se rompe despuésAbrir la lección
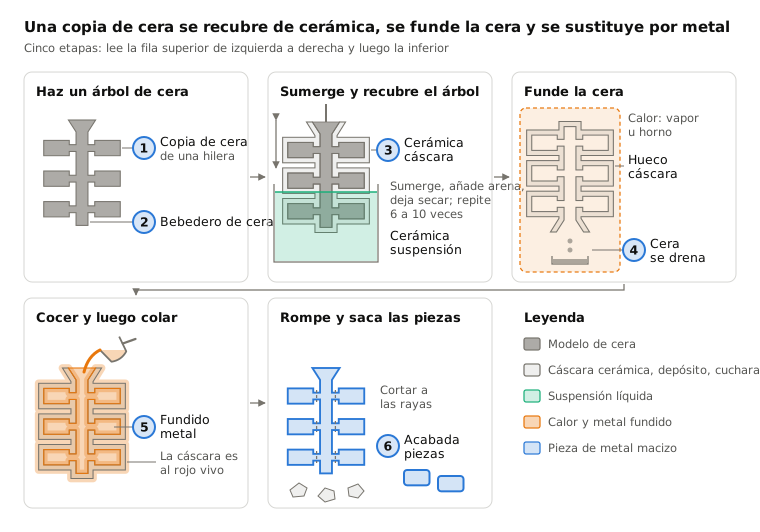
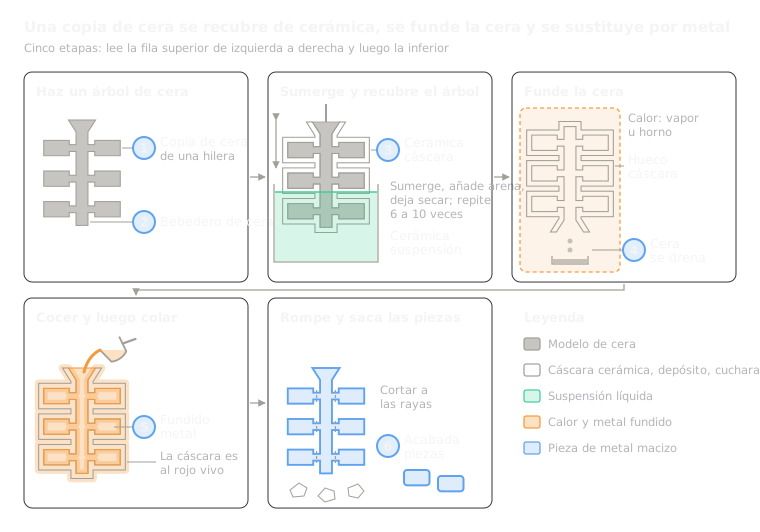 1.2Fundición a la cera perdidaCopia en cera recubierta de cerámica, fundida y luego rellenada de metalAbrir la lección
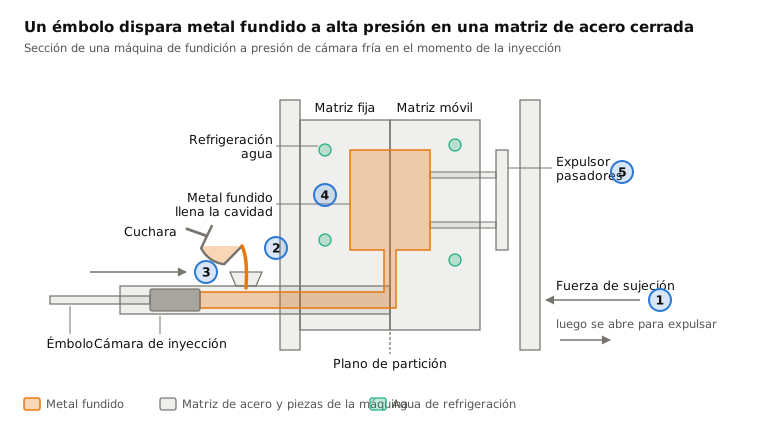
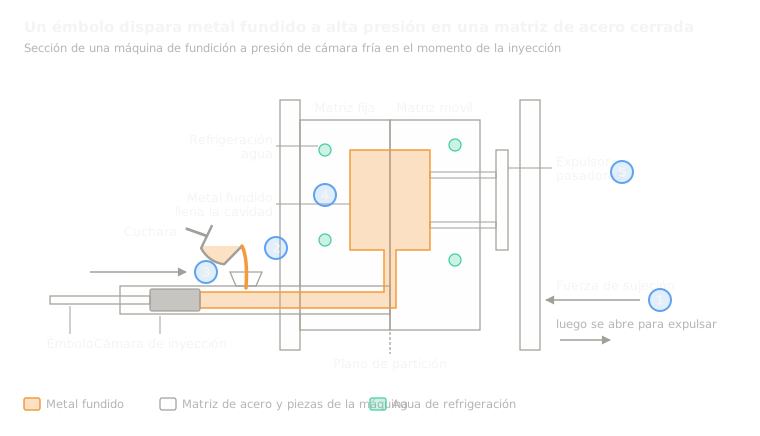 1.4Fundición a presiónMetal inyectado en una matriz de acero a alta presiónAbrir la lección
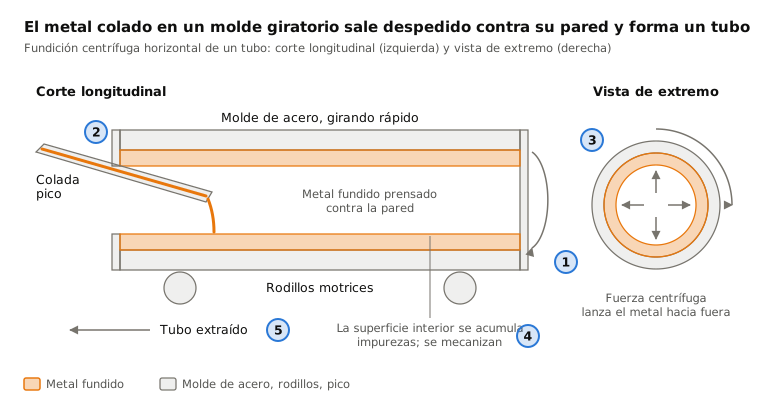
 1.5Colada centrífugaMetal lanzado contra la pared de un molde giratorioAbrir la lección
 1.6Fundición con modelo perdido de espuma (lost foam)Metal vertido sobre una copia de espuma enterrada en arena sueltaAbrir la lección
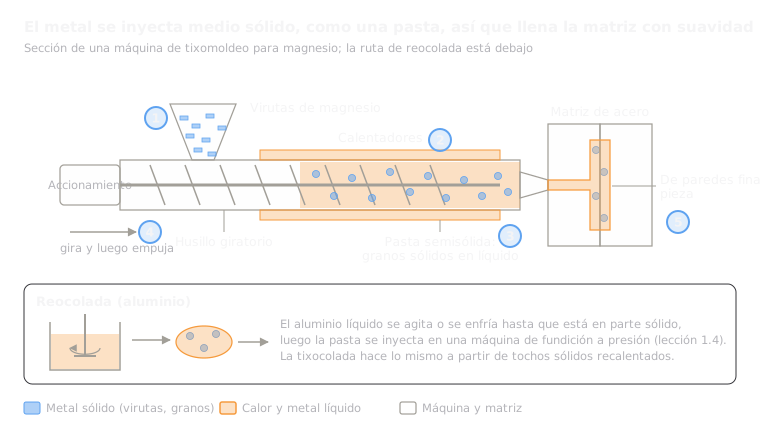 1.7Colada semisólida (tixomoldeo y reocolada)Una pasta de metal semisólido inyectada en una matriz de aceroAbrir la lección
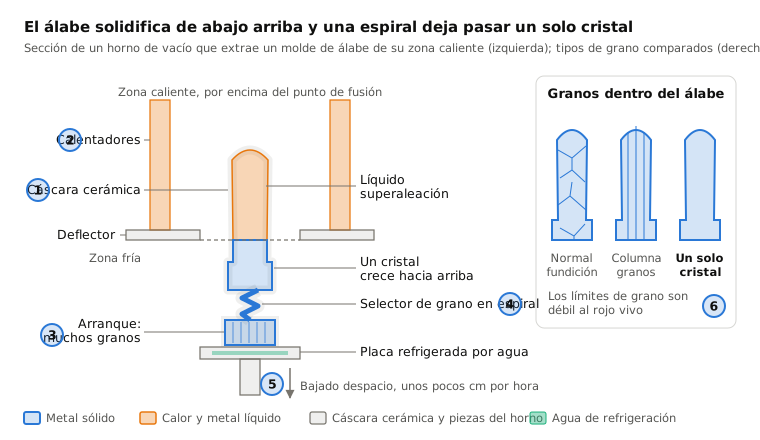
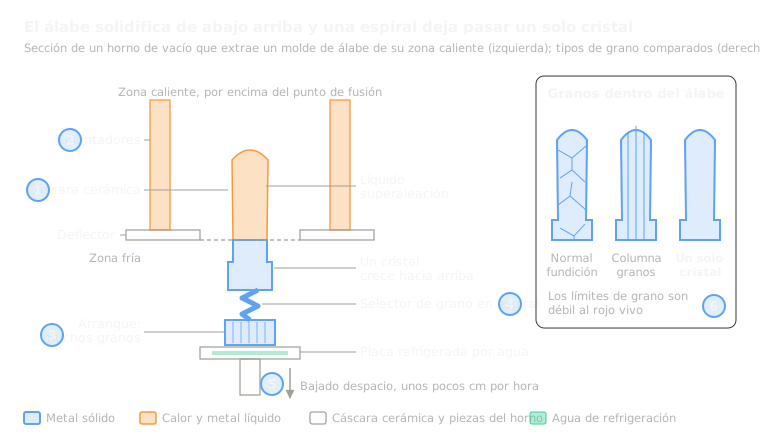 1.8Colada de monocristal (álabes de turbina)Una solidificación lenta desde un extremo hace crecer la pieza como un único cristalAbrir la lección
Pruébalo
Pon la IA a trabajar en tu CAD.
Modela piezas, genera planos y automatiza el trabajo repetitivo dentro de tu software CAD.